

Table des matières
Introduction
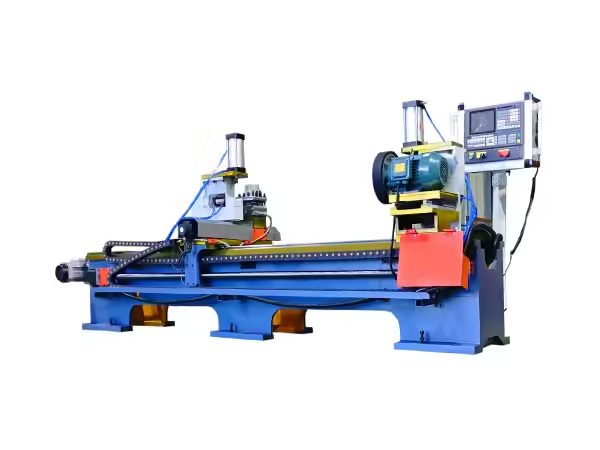
L'arbre du rouleau transporteur peut sembler être un composant relativement simple, mais sa géométrie d'extrémité joue un rôle important dans l'assemblage et l'installation du rouleau Selon la conception du rouleau, un arbre peut nécessiter des surfaces planes, traversantes, des rainures de bague de retenue, des chanfreins, des trous centraux ou d'autres éléments usinés avant de pouvoir passer à l'étape d'assemblage.
Une machine de traitement d'arbres à rouleaux est utilisée pour rendre ces opérations répétitives plus faciles à contrôler lors de la fabrication par lots Au lieu de repositionner de manière répétée de longs arbres sur des équipements à usage général, les machines dédiées peuvent traiter des caractéristiques spécifiques aux deux extrémités grâce à des cycles contrôlés de serrage, d'alimentation, de fraisage ou de rainurage.
Pour les fabricants de rouleaux de convoyage, l'objectif n'est pas simplement de retirer du matériau de l'arbre Le processus d'usinage doit maintenir des dimensions cohérentes, une symétrie entre les deux extrémités, un état de surface approprié et une compatibilité avec les composants utilisés lors de l'assemblage ultérieur des rouleaux.
Ce guide explique les principales opérations d'usinage des arbres à rouleaux, le fonctionnement des équipements spécialisés, pourquoi le traitement à double extrémité est utile et quels facteurs doivent être pris en compte lors de la construction d'un flux de travail de traitement d'arbre stable.
Qu'est-ce qu'une machine de traitement d'arbre à rouleaux
Une machine de traitement d'arbres à rouleaux est un équipement spécialisé utilisé pour usiner les extrémités ou les surfaces des arbres utilisés dans les rouleaux de convoyeur. L'opération exacte dépend de la conception de l'arbre et peut inclure le fraisage à plat, le fraisage à plat, le rainurage par circlips, le chanfreinage, la préparation de trous centraux et les processus associés.
Ces opérations appartiennent au domaine plus large de usinage, (en), dans lequel l'enlèvement contrôlé de matière est utilisé pour produire une pièce avec la géométrie et les dimensions requises.
Dans la production de rouleaux, les machines dédiées sont utiles car les arbres sont normalement de longues pièces cylindriques et nécessitent souvent des caractéristiques similaires aux deux extrémités La structure de la machine peut donc être conçue spécifiquement autour du support d'arbre, de la hauteur centrale, du serrage à double extrémité, de l'usinage synchronisé et de la production répétitive.
Une machine de traitement d'arbres à rouleaux peut effectuer une opération spécifique ou faire partie d'un groupe de machines manipulant plusieurs éléments d'arbre avant l'assemblage.
Pourquoi la géométrie de l'arbre à rouleaux est importante
L'arbre forme l'élément de support central d'un rouleau transporteur Pendant que le tube extérieur tourne à travers l'agencement de roulement, l'arbre assure la connexion entre le rouleau et la structure de convoyeur.
Pour cette raison, les dimensions et la forme des extrémités de l'arbre doivent correspondre à l'agencement de montage prévu.
Une surface plane peut fournir une position de montage définie Une caractéristique traversante plane peut aider l'arbre à s'adapter à une configuration particulière de support Les rainures de circlips peuvent fournir des positions pour les éléments de retenue, tandis que les chanfreins et les trous centraux peuvent supporter des opérations d'usinage ou d'assemblage ultérieures.
Si ces caractéristiques varient considérablement d'une pièce à l'autre, l'assemblage ultérieur peut devenir moins prévisible Les différences dimensionnelles peuvent influencer la position du composant, la symétrie de montage ou la relation entre les deux extrémités du rouleau.
L'usinage par arbre doit donc être traité comme une étape de fabrication contrôlée plutôt que comme un simple processus de finition.
Principaux processus d'usinage des arbres à rouleaux de convoyeur
Différentes conceptions de rouleaux nécessitent différentes caractéristiques d'arbre Un flux de travail de traitement d'arbre typique peut inclure plusieurs opérations.
| Étape de traitement | Caractéristique typique | Objectif principal |
|---|---|---|
| Préparation brute de l'arbre | Longueur d'arbre requise | Établir la pièce de départ |
| Fraisage plat | Surface plane à l'extrémité de l'arbre | Créer une géométrie de montage définie |
| Fraisage à plat | Section plate étendue | Structure de montage du convoyeur d'allumettes |
| Rainure | Circlips ou rainure de retenue | Composants de retenue de position |
| Chanfreinage | Extrémité d'arbre biseauté | Améliorer l'état des bords et la préparation |
| Usinage centre-trou | Référence centre | Soutenir l'usinage ultérieur |
| Inspection | Dimensions et symétrie | Confirmer la cohérence d'usinage |
Tous les arbres ne nécessitent pas tous ces processus La séquence correcte dépend de la structure de dessin et de montage du rouleau.
La valeur des machines spécialisées vient de l’adaptation directe de la machine à la fonctionnalité produite.
Fraisage plat double extrémité pour arbres à rouleaux
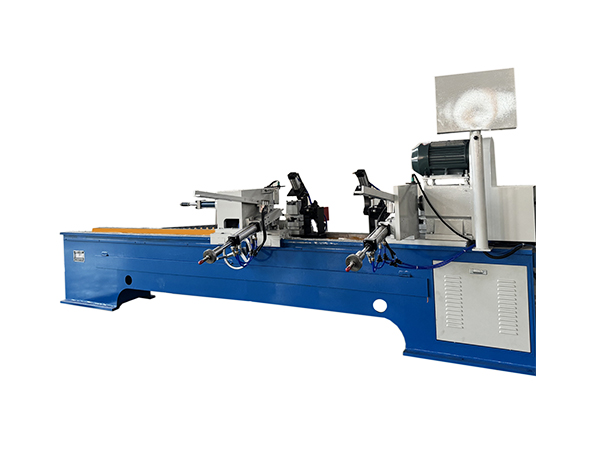
Le fraisage à plat est l'une des opérations courantes utilisées sur les arbres des rouleaux de convoyage Le matériau est retiré de l'extrémité de l'arbre cylindrique pour créer une ou plusieurs surfaces planes contrôlées.
Lorsque ces fonctionnalités sont requises aux deux extrémités, leur traitement séparé peut créer des étapes supplémentaires de manipulation et de positionnement.
Un fraiseuse automatique à fente plate à double extrémité à arbre à rouleaux peut traiter les surfaces requises aux deux extrémités au sein d'une configuration de machine L'équipement actuel est conçu spécifiquement pour les arbres de rouleaux de convoyeur à bande et peut traiter quatre surfaces aux deux extrémités simultanément.
Ce type de machine de traitement d'arbres à rouleaux prend en charge la production par lots en réduisant l'inversion répétée de l'arbre et le positionnement secondaire.
Pour la configuration TX-2023 présentée sur le site Web, la plage de diamètre d'arbre indiquée est de 20 mm et la plage de longueur d'arbre est de 260 mm, ce qui permet à la machine de gérer une large gamme d'arbres de rouleaux de convoyeur.
Pourquoi l'usinage double extrémité est utile
Les pièces à arbre long créent des défis de positionnement particuliers Lorsqu'une extrémité est traitée en premier et que l'arbre est ensuite inversé, la deuxième opération dépend d'une nouvelle configuration.
Chaque configuration supplémentaire introduit une autre opportunité de variation dimensionnelle.
L'usinage à double extrémité permet de référencer les deux extrémités d'arbre au sein d'une même structure de machine Cela peut aider à maintenir une relation plus cohérente entre les caractéristiques correspondantes.
L'avantage est particulièrement pertinent lorsque la conception du rouleau nécessite des méplats ou des rainures symétriques.
Une machine de traitement d'arbres à rouleaux à double extrémité peut également réduire les manipulations inutiles L'arbre reste dans une position définie pendant que les deux unités d'usinage travaillent sur des extrémités opposées.
Cela n’élimine pas la nécessité d’une configuration et d’une inspection correctes, mais crée une base plus reproductible pour le traitement par lots.
Fraisage à plat pour arbres à rouleaux de convoyeur
Certains arbres à rouleaux nécessitent une configuration à plat plutôt qu'une rainure plate plus courte. Cette caractéristique modifie la géométrie de l'extrémité de l'arbre et peut être nécessaire pour correspondre à la structure de montage utilisée dans un châssis de convoyeur.
Le arbre de rouleau de convoyeur automatique double extrémité à travers la fraiseuse plate utilise une structure symétrique à double broche pour traiter simultanément les extrémités de l'arbre.
La machine actuelle est conçue pour des longueurs d'arbre de 300 à 2200 mm et des diamètres de 20 à 40 mm Son espacement à double broche peut également être ajusté en fonction de la longueur de la pièce.
Le traitement des deux extrémités dans la même configuration est particulièrement utile pour ce type de fonctionnalité car la relation entre les méplats gauche et droit peut être maintenue grâce à une configuration de machine contrôlée.
Fraisage à fente plate vs fraisage à plat
Ces deux processus sont liés mais ne doivent pas être traités comme identiques.
Le fraisage à fente plate crée une section plate définie selon le dessin de l'arbre Le fraisage à travers le plat produit une configuration plate s'étendant à travers une section spécifiée de l'extrémité de l'arbre.
Le processus correct dépend entièrement de la conception du rouleau.
| Fonctionnalité | Fraisage à fente plate | Fraisage traversant les plaines |
|---|---|---|
| Géométrie principale | Zone plane contrôlée | Section plate étendue |
| Pièce typique | Arbre à rouleaux | Arbre à rouleaux |
| Traitement double extrémité | Convient | Convient |
| Base de sélection principale | Dessin d'arbre | Dessin d'arbre |
| Préoccupation clé | Largeur, profondeur, symétrie | Largeur, profondeur, alignement |
Une machine de traitement d'arbres à rouleaux doit donc être sélectionnée en fonction de la caractéristique réelle requise plutôt que simplement en fonction du diamètre de l'arbre.
Traitement des rainures de circlips
Certains arbres à rouleaux nécessitent des rainures pour les anneaux de retenue ou les circlips. Bien que ces rainures n'occupent qu'une petite zone de l'arbre, leur position et leurs dimensions doivent correspondre étroitement avec le composant de retenue.
La rainure doit être réalisée à la bonne distance de l'extrémité de l'arbre et avec la géométrie prévue.
Une machine dédiée à rainurer les circlips des arbres des rouleaux de convoyeur peut traiter les rainures aux deux extrémités de l'arbre au sein d'une seule configuration La machine actuelle présentée sur le site Web est conçue spécifiquement pour les arbres de rouleaux de convoyeur à bande et prend en charge des diamètres d'arbre de 2040 mm et des longueurs de 280200 mm.
Étant donné que la rainure interagit avec un élément de retenue lors d'un assemblage ultérieur, la répétabilité est particulièrement importante.
Une rainure trop peu profonde, trop profonde ou mal positionnée peut ne pas fournir la relation prévue entre les composants.
Pourquoi un équipement de rainurage dédié aide
Le rainurage peut être effectué sur des machines-outils à usage général, mais une production répétée crée des exigences différentes.
Une machine dédiée peut établir un support de pièce, un mouvement de broche, une position d'outillage et une logique de commande spécifiquement autour de la rainure de l'arbre.
Une fois le processus ajusté pour une conception d'arbre particulière, les pièces ultérieures peuvent suivre la même séquence d'usinage.
Ceci est précieux dans la fabrication de rouleaux car de grands lots peuvent contenir des arbres de dimensions identiques.
L'objectif n'est pas simplement un retrait plus rapide des matériaux Un avantage plus important est de réduire la variation inutile de configuration entre les pièces.
Chanfreinage et préparation de fin d'arbre
Les bords tranchants de la tige peuvent nécessiter une préparation supplémentaire avant les étapes ultérieures de fabrication. Le chanfreinage élimine une quantité contrôlée de matériau du bord pour créer une surface biseautée.
Pour les arbres à rouleaux, le chanfreinage peut être combiné avec une préparation à tête plate ou un usinage à trou central selon le processus requis.
La gamme de machines de Terok comprend des équipements capables d'effectuer l'usinage en trou central, le traitement à tête plate et le chanfreinage aux deux extrémités au cours du même cycle de travail.
La combinaison de plusieurs opérations d'extrémité d'arbre peut simplifier la manipulation des pièces lorsque ces caractéristiques sont toutes requises par la conception de l'arbre fini.
Comme pour le fraisage et le rainurage à plat, les dimensions d'usinage doivent toujours être basées sur le dessin technique.
Usinage de trous centraux dans la production d'arbres
Un trou central peut fournir un point de référence pour un usinage ultérieur de l'arbre. Il peut également prendre en charge l'emplacement de la pièce dans d'autres opérations de fabrication.
Lorsque des trous centraux sont nécessaires aux deux extrémités, leur relation avec l’axe de l’arbre devient importante.
Une machine qui traite les deux extrémités dans une seule configuration peut établir ces caractéristiques par rapport à la même position de pièce.
C'est un autre exemple de la raison pour laquelle la fabrication d'arbres bénéficie d'équipements conçus autour de composants cylindriques longs.
Les dimensions correctes du trou central et son utilisation ultérieure dépendent de la conception de l'arbre, les fabricants doivent donc éviter de traiter le forage central comme une opération standard isolée.
Le serrage des pièces est essentiel
La précision de l'usinage dépend fortement de la façon dont l'arbre est maintenu pendant le processus de coupe.
La pièce à usiner doit rester stable lorsque la fraise ou l'outil de rainurage applique une force Si l'arbre se déplace, tourne de manière inattendue ou se déplace par rapport à sa position de référence, les dimensions finies peuvent changer.
Le serrage doit donc offrir une stabilité suffisante sans endommager la surface de l'arbre.
Pour les arbres longs, les positions de support sont également importantes Un mauvais support peut permettre à la pièce de s'affaisser ou de s'aligner incorrectement par rapport aux têtes d'usinage.
Une machine de traitement d'arbres à rouleaux bien conçue combine des supports de pièces, des dispositifs de serrage et des unités d'usinage autour d'une ligne centrale commune.
Systèmes hydrauliques dans les machines à arbres à rouleaux
Les systèmes hydrauliques sont fréquemment utilisés dans les machines spécialisées à arbres à rouleaux pour contrôler le mouvement de serrage et d'usinage.
Ils peuvent fournir un mouvement linéaire stable tout en permettant d'ajuster la vitesse de travail en fonction du processus d'usinage.
La fraiseuse automatique à fente plate à double extrémité indiquée sur le site Web utilise un système hydraulique pour contrôler le mouvement rapide de la boîte à broches et l'alimentation d'usinage. L'équipement de rainurage du circlips utilise une structure similaire pour le mouvement d'avance et de retour.
La commande hydraulique peut réduire les mouvements manuels répétitifs, mais le système doit toujours fonctionner avec un outillage, un positionnement de la pièce et un alignement de la machine appropriés.
La pression seule ne détermine pas la qualité de l'usinage.
Contrôle PLC et traitement des arbres par lots
Un automate programmable peut coordonner la séquence des opérations de la machine.
Dans une machine de traitement d'arbres à rouleaux, la commande PLC peut gérer le serrage, le mouvement de la tête d'usinage, les limites de déplacement, le mouvement de retour et d'autres fonctions automatisées.
Une fois la machine configurée correctement, la même logique de fonctionnement peut être répétée sur plusieurs arbres.
Ceci est utile pour la fabrication par lots car l'opérateur n'a pas besoin de recréer manuellement la séquence d'usinage pour chaque pièce.
Le contrôle PLC doit toujours être pris en charge par une inspection mécanique et une configuration appropriée de la machine. Si un outil s'use ou qu'un luminaire se déplace par rapport à sa position prévue, répéter le même programme répétera simplement le même processus dans des conditions mécaniques modifiées.
Sélection d'outils pour le traitement des arbres
Les outils de coupe doivent correspondre à la fois à l'opération d'usinage et au matériau de l'arbre.
Le fraisage plat, le rainurage, le chanfreinage et l'usinage à trou central utilisent chacun des géométries de coupe différentes.
L'état de l'outil influence également la stabilité dimensionnelle et la finition de surface. À mesure que l'arête tranchante s'use, les forces d'usinage peuvent changer et l'élément fini peut progressivement devenir moins cohérent.
Pour la production par lots, l'inspection des outils devrait donc être intégrée dans la routine de production.
Les opérateurs peuvent surveiller l'état de surface, les dimensions d'usinage, la charge de la machine et l'usure visible de l'outil pour déterminer quand une inspection plus approfondie est requise.
Diamètre et longueur de l'arbre Définir la plage de la machine
Une machine de traitement d'arbres à rouleaux doit toujours être adaptée à la gamme de produits réelle.
Les machines principales dédiées au traitement des arbres de Terok ciblent généralement la plage de diamètres d'arbre de rouleau de convoyeur commun autour de 20 40 mm, tandis que les longueurs d'arbre supportées peuvent s'étendre au-delà de 2 000 mm selon le modèle de machine.
Ces valeurs sont importantes car elles déterminent si la pièce à usiner peut être positionnée correctement entre les têtes d'usinage et les supports.
Les fabricants devraient définir:
- diamètre minimal de l'arbre
- diamètre maximal de l'arbre
- longueur minimale de l'arbre
- longueur maximale de l'arbre
- dimensions plates requises
- position de la rainure
- profondeur d'usinage
- matériau d'arbre
Ces paramètres constituent la base de la configuration de la machine.
Pourquoi la longueur de l'arbre nécessite une prise en charge stable
Un arbre long se comporte différemment d'une pièce courte compacte.
À mesure que la longueur augmente, un support correct devient plus important car la pièce peut fléchir sous son propre poids ou pendant l'usinage.
La machine doit donc maintenir l'arbre le long d'un axe de référence stable.
Les systèmes de support doivent également permettre le chargement et le déchargement sans créer de complexité de manipulation inutile.
Lorsque les spécifications de l'arbre changent, les positions de support peuvent nécessiter un réglage afin que la pièce reste correctement située par rapport aux têtes d'usinage.
C'est l'une des raisons pour lesquelles les machines spécialisées à arbre à rouleaux sont conçues autour de structures réglables à pièces longues.
Réduire le positionnement secondaire
Le positionnement secondaire se produit lorsqu'une pièce doit être retirée, inversée et serrée à nouveau avant qu'une autre pièce puisse être usinée.
Chaque nouvelle configuration crée une autre condition de référence.
Pour les arbres de rouleaux de convoyeur présentant des caractéristiques similaires aux deux extrémités, le traitement à double extrémité peut réduire considérablement cette répétition.
Si quatre méplats répartis sur deux extrémités d'arbre peuvent être usinés en un seul cycle, la pièce n'a pas besoin d'installations de fraisage séparées à gauche et à droite.
Le même principe s'applique au rainurage double extrémité.
La réduction du positionnement secondaire peut donc supporter à la fois le flux de production et la cohérence dimensionnelle.
Comment le traitement des arbres à rouleaux s'intègre dans la chaîne de production
Le traitement de l'arbre se situe entre la préparation brute de l'arbre et l'assemblage final du rouleau.
Une séquence de fabrication simplifiée peut ressembler à ceci :
Préparation brute de l'arbre → fraisage à plat ou rainurage → chanfreinage ou traitement au trou central → inspection dimensionnelle → assemblage de rouleaux
En même temps, le tube à rouleaux suit son propre chemin de préparation par découpe et usinage final.
L'arbre et le tube traités se rejoignent alors lors de l'étape d'assemblage.
Cela fait de l'usinage de l'arbre un lien important entre la préparation des matières premières et la production de rouleaux terminée.
Si les caractéristiques de l'arbre varient excessivement, le réglage ultérieur du roulement ou le montage au rouleau peuvent devenir plus difficiles même lorsque le tube a été traité correctement.
Problèmes courants d’usinage des arbres à rouleaux
Plusieurs problèmes peuvent affecter la cohérence du traitement des arbres.
L'un est un mauvais positionnement de la pièce Si l'arbre n'est pas situé au point de référence prévu, les méplats ou rainures résultants peuvent apparaître à la mauvaise position.
L'usure de l'outil peut causer un autre problème Une fraise usée peut modifier progressivement l'état de surface ou les dimensions d'usinage.
Le mouvement du dispositif ou la variation hydraulique peuvent également affecter les traitements répétés.
Les pièces longues peuvent développer des problèmes d'alignement supplémentaires lorsque les positions de support ne sont pas ajustées correctement.
Une séquence structurée de dépannage peut aider à identifier la source :
Vérifiez les dimensions brutes de l'arbre.
Vérifier la position de support et de serrage.
Inspectez les outils de coupe.
Confirmez le mouvement de la machine.
Mesurez la caractéristique finie.
Comparez les deux extrémités d'arbre.
Cela permet d'identifier plus facilement où la variation entre dans le processus.
Inspection des extrémités des arbres à fraisage plat
Après le fraisage, les fabricants doivent vérifier les dimensions importantes pour la conception du rouleau.
Ceux-ci peuvent inclure la largeur plate, la profondeur d'usinage, la position à partir de l'extrémité de l'arbre, la symétrie et la relation entre les caractéristiques correspondantes.
Lorsque plusieurs surfaces sont usinées simultanément, la comparaison des extrémités gauche et droite peut fournir des informations utiles sur le processus.
Si un côté diffère de l'autre de façon répétée, la configuration de la machine, la position de l'outillage ou l'alignement de la broche peuvent nécessiter une inspection.
Les données de mesure doivent donc être utilisées non seulement pour juger la pièce finie, mais également pour surveiller l'état de la machine.
Inspection des rainures de circlips
Les rainures de circlips nécessitent leurs propres contrôles dimensionnels.
La largeur, la profondeur et la position axiale de la rainure doivent correspondre au composant d'étirage et de retenue de l'arbre.
L'inspection visuelle peut identifier des dommages évidents, mais la mesure dimensionnelle fournit un retour d'information sur le processus plus utile.
Si la position de la rainure commence à dériver sur un lot de production, les opérateurs peuvent étudier le positionnement de la pièce, le déplacement de la tête d'usinage, l'outillage ou le réglage de la machine.
La détection précoce est précieuse car la rainure peut interagir directement avec les composants d'assemblage ultérieurs.
L'automatisation ne remplace pas le contrôle du processus
L'usinage automatique de l'arbre peut réduire les mouvements manuels répétés, mais l'automatisation à elle seule ne garantit pas des pièces finies stables.
Les dimensions brutes de l'arbre doivent encore rester cohérentes Les outils doivent être inspectés Les appareils doivent être correctement réglés Les systèmes hydrauliques et de contrôle ont besoin d'entretien.
L'opérateur doit également vérifier les paramètres de la machine lorsque les spécifications de l'arbre changent.
Le plus grand avantage de l’automatisation est qu’elle fournit un cadre de fonctionnement reproductible.
Lorsque l'état mécanique et les pièces d'entrée restent contrôlés, la machine de traitement des arbres à rouleaux peut reproduire la même séquence d'usinage sur un lot plus important.
Traitement des différentes spécifications d'arbre
Les usines peuvent fabriquer plusieurs longueurs d'arbre à rouleaux et configurations de montage.
Une machine a donc besoin d'une méthode de réglage qui s'adapte au mélange de produits prévu.
Les changements peuvent impliquer:
- espacement usinage-tête
- position de support de l'arbre
- position de serrage
- profondeur de coupe
- largeur plate
- emplacement de la rainure
- position d'outil
- paramètres du programme
Ces ajustements doivent suivre une procédure de configuration définie.
Les spécifications d'arbre fréquemment produites peuvent également être prises en charge par des paramètres de machine documentés, ce qui rend la production ultérieure plus facile à établir de manière cohérente.
Entretien de l'équipement de traitement des arbres à rouleaux
L'état de la machine influence directement la qualité de l'usinage de l'arbre.
L'attention de routine doit couvrir les dispositifs de serrage, les systèmes hydrauliques, les composants de guidage, les unités de broche, les luminaires, les outils de coupe, les capteurs et les éléments de commande.
Les copeaux de matériaux doivent également être retirés des zones d'usinage et de positionnement, car les débris peuvent interférer avec l'emplacement de la pièce ou le mouvement de la machine.
Tout changement progressif du son d'usinage, du comportement d'alimentation, de l'état de surface ou des dimensions finies doit être étudié.
La maintenance fait donc partie du contrôle dimensionnel des processus, et non simplement d'une activité distincte de gestion des équipements.
Comment sélectionner une machine de traitement d'arbre à rouleaux
La sélection de la machine doit commencer par le dessin de l'arbre fini.
La première question est de savoir quelles caractéristiques doivent être produites. Un arbre nécessitant des surfaces planes nécessite un processus d'usinage différent de celui nécessitant des rainures de circlips ou un chanfreinage et une préparation de trous centraux combinés.
L'étape suivante consiste à définir la gamme de pièces.
Le diamètre de l'arbre, la longueur, le matériau, les dimensions des caractéristiques, la profondeur d'usinage et le volume de production influencent tous la configuration de la machine.
Les fabricants doivent également se demander si les deux extrémités ont besoin de caractéristiques similaires Si tel est le cas, les équipements à double extrémité peuvent réduire les positionnements répétés et simplifier le traitement par lots.
Enfin, le processus d'arbre doit être coordonné avec l'étape d'assemblage suivante L'objectif est de produire une pièce qui se déplace directement dans l'assemblage de rouleaux avec la géométrie requise déjà établie.
Construire un flux de travail complet de traitement des arbres à rouleaux
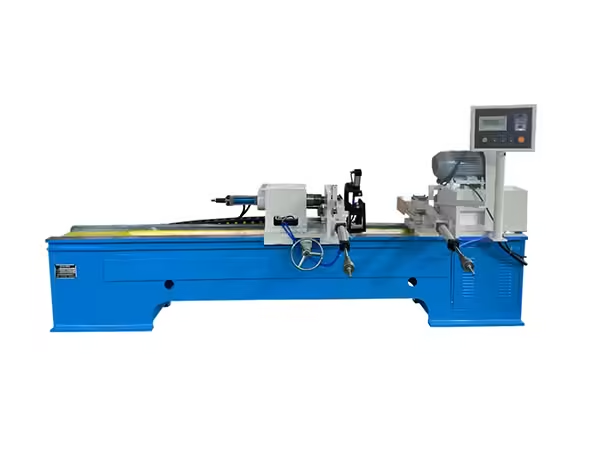
Un processus de production stable commence par séparer les caractéristiques requises de l'arbre en étapes d'usinage clairement définies.
Par exemple, une conception à rouleau peut nécessiter :
Ebauche d'arbre → fraisage plat double extrémité → rainurage circlips → inspection → assemblage
Un autre peut exiger:
Ébauche d'arbre → fraisage à plat → chanfreinage → préparation du trou central → inspection
Il n'y a pas de séquence universelle car les conceptions de rouleaux diffèrent.
Le principe important est que chaque machine doit créer une fonctionnalité finie prête pour le processus suivant.
Lorsque le fraisage à plat, le rainurage, le chanfreinage, l'inspection et l'assemblage sont coordonnés, la fabrication des arbres à rouleaux devient plus facile à normaliser sur des lots de production répétés.
Conclusion
Une machine de traitement d'arbre à rouleaux est une partie importante de la fabrication de rouleaux de convoyeur car les extrémités d'arbre nécessitent souvent plusieurs caractéristiques contrôlées avant l'assemblage Les surfaces planes, à travers les méplats, les rainures de circlips, les chanfreins et les trous centraux doivent tous correspondre à la conception du rouleau fini.
Un équipement dédié peut simplifier ces processus répétitifs en combinant un support de pièce longue, un serrage stable, un mouvement d'usinage contrôlé et un traitement à double extrémité.
Le plus grand avantage d'une machine spécialisée n'est pas simplement la vitesse d'enlèvement de matière C'est la capacité de réduire le positionnement répété et d'établir un processus d'usinage plus cohérent sur un lot d'arbres de rouleaux.
La sélection de la machine doit donc commencer par la géométrie de l'arbre, le diamètre, la longueur, les caractéristiques requises, le modèle de production et les exigences d'assemblage en aval.
Lorsque la machine de traitement correcte des arbres à rouleaux est combinée avec un outillage, des montages, une inspection et une maintenance appropriés, l'usinage des arbres peut devenir une étape prévisible et bien contrôlée du processus complet de fabrication des rouleaux transporteurs.
FAQ
Qu'est-ce qu'une machine de traitement d
Une machine de traitement d'arbres à rouleaux est un équipement spécialisé utilisé pour produire des éléments tels que des méplats, des méplats traversants, des rainures d'anneaux de retenue, des chanfreins ou des trous centraux sur les arbres de rouleaux de convoyeur.
Pourquoi le traitement à double extrémité de l'arbre est-il utile
De nombreux arbres de rouleaux de convoyeur nécessitent des caractéristiques similaires aux deux extrémités. Les machines à double extrémité peuvent traiter les surfaces ou rainures correspondantes au sein d'une même configuration, réduisant ainsi le repositionnement répété des pièces.
Quelles tailles d'arbres les machines à arbres à rouleaux de Terok peuvent-elles traiter ?
Plusieurs machines de traitement d'arbre actuelles sont conçues autour de diamètres d'environ 200 mm, tandis que les longueurs d'arbre supportées varient selon les équipements et peuvent s'étendre au-delà de 2 000 mm.
Quelle est la différence entre le fraisage à plat et le rainurage circlips ?
Le fraisage à plat enlève la matière pour produire une surface plane contrôlée sur l'extrémité de l'arbre Le rainurage par circlips produit une rainure étroite conçue pour un élément de retenue Ils nécessitent différents processus d'outillage et d'usinage.
Comment sélectionner une machine de traitement d’arbres à rouleaux ?
La sélection doit être basée sur le dessin de l'arbre, les caractéristiques requises, le diamètre, la longueur, le matériau, les dimensions d'usinage, les caractéristiques du lot et le processus d'assemblage qui suit.



 French
 English
 Spanish