

Tabla de contenido
Introducción
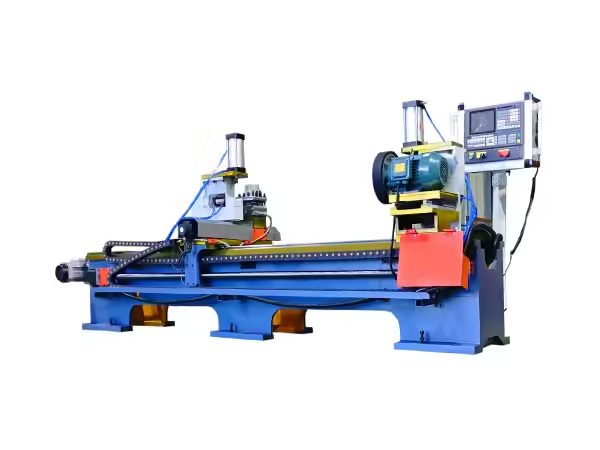
El eje del rodillo transportador puede parecer un componente relativamente simple, pero su geometría extrema juega un papel importante en el ensamblaje e instalación del rodillo. Dependiendo del diseño del rodillo, un eje puede requerir superficies planas, a través de planos, ranuras de anillos de retención, chaflanes, orificios centrales u otras características mecanizadas antes de poder pasar a la etapa de ensamblaje.
Se utiliza una máquina procesadora de ejes de rodillos para facilitar el control de estas operaciones repetitivas durante la fabricación por lotes. En lugar de reposicionar repetidamente ejes largos en equipos de uso general, las máquinas dedicadas pueden procesar características específicas en ambos extremos mediante ciclos controlados de sujeción, alimentación, fresado o ranurado.
Para los fabricantes de rodillos transportadores, el objetivo no es simplemente retirar material del eje. El proceso de mecanizado debe mantener dimensiones consistentes, simetría entre ambos extremos, condición de la superficie adecuada y compatibilidad con los componentes utilizados durante el montaje posterior del rodillo.
Esta guía explica las principales operaciones de mecanizado de ejes de rodillos, cómo funcionan los equipos especializados, por qué es útil el procesamiento de doble extremo y qué factores deben considerarse al construir un flujo de trabajo de procesamiento de ejes estable.
¿qué es una máquina procesadora de ejes de rodillos?
Una máquina procesadora de ejes de rodillos es un equipo especializado que se utiliza para mecanizar los extremos o superficies de los ejes utilizados en los rodillos transportadores. La operación exacta depende del diseño del eje y puede incluir fresado plano, fresado plano, ranurado con anillo de seguridad, biselado, preparación del orificio central y procesos relacionados.
Estas operaciones pertenecen al campo más amplio de mecanizado, en el que se utiliza la eliminación controlada de material para producir una pieza de trabajo con la geometría y dimensiones requeridas.
En la producción de rodillos, la maquinaria dedicada es útil porque los ejes normalmente son piezas de trabajo cilíndricas largas y a menudo requieren características similares en ambos extremos. Por lo tanto, la estructura de la máquina se puede diseñar específicamente alrededor del soporte del eje, la altura central, la sujeción de doble extremo, el mecanizado sincronizado y la producción repetitiva.
Una máquina procesadora de ejes de rodillos puede realizar una operación específica o formar parte de un grupo de máquinas que manipulan varias características del eje antes del montaje.
Por qué es importante la geometría del eje del rodillo
El eje forma el elemento de soporte central de un rodillo transportador. Mientras que el tubo exterior gira a través del dispositivo de soporte, el eje proporciona la conexión entre el rodillo y la estructura transportadora.
Por esta razón, las dimensiones y la forma de los extremos del eje deben corresponder a la disposición de montaje prevista.
Una superficie plana puede proporcionar una posición de montaje definida. Una característica completamente plana puede ayudar al eje a ajustar una configuración de soporte particular. Las ranuras Circlip pueden proporcionar posiciones para elementos de retención, mientras que los chaflanes y los orificios centrales pueden soportar operaciones posteriores de mecanizado o ensamblaje.
Si estas características varían significativamente entre piezas de trabajo, el montaje posterior puede volverse menos predecible. Las diferencias dimensionales pueden influir en la posición del componente, la simetría del montaje o la relación entre ambos extremos del rodillo.
Por lo tanto, el mecanizado de ejes debe tratarse como una etapa de fabricación controlada y no como un simple proceso de acabado.
Principales procesos en el mecanizado de ejes de rodillos transportadores
Los diferentes diseños de rodillos requieren diferentes características del eje. Un flujo de trabajo de procesamiento de ejes típico puede incluir varias operaciones.
| Etapa de procesamiento | Característica típica | Propósito principal |
|---|---|---|
| Preparación del eje crudo | Longitud requerida del eje | Establecer pieza de trabajo inicial |
| Fresado plano | Superficie plana en el extremo del eje | Cree una geometría de montaje definida |
| Fresado plano | Sección plana extendida | Estructura de montaje del transportador a juego |
| Ranurado | Circlip o ranura de retención | Colocar los componentes de retención |
| Biselado | Extremo del eje biselado | Mejorar el estado y la preparación de los bordes |
| Mecanizado de orificios centrales | Referencia central | Apoyar el mecanizado posterior |
| Inspección | Dimensiones y simetría | Confirmar la consistencia del mecanizado |
No todos los ejes requieren todos estos procesos. La secuencia correcta depende del dibujo del rodillo y la estructura de montaje.
El valor de la maquinaria especializada proviene de hacer coincidir la máquina directamente con la característica que se produce.
Fresado plano de doble extremo para ejes de rodillos
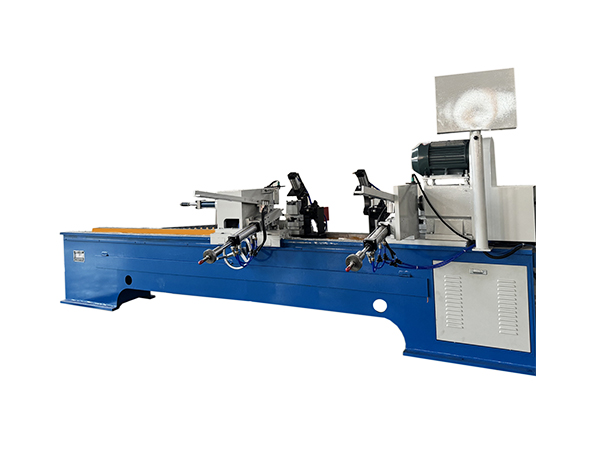
El fresado plano es una de las operaciones comunes utilizadas en los ejes de los rodillos transportadores. Se retira material del extremo cilíndrico del eje para crear una o más superficies planas controladas.
Cuando estas funciones son necesarias en ambos extremos, procesarlas por separado puede crear pasos adicionales de manipulación y posicionamiento.
Un fresadora automática de doble extremo con eje de rodillos y ranura plana puede procesar las superficies requeridas en ambos extremos dentro de una configuración de máquina. El equipo actual está diseñado específicamente para ejes de rodillos de cinta transportadora y puede procesar cuatro superficies en ambos extremos simultáneamente.
Este tipo de máquina procesadora de ejes de rodillos apoya la producción por lotes al reducir la inversión repetida del eje y el posicionamiento secundario.
Para la configuración TX-2023 que se muestra en el sitio web, el rango de diámetro del eje indicado es <20-20 mm y el rango de longitud del eje es 260-2300 mm, lo que permite que la máquina maneje una amplia gama de ejes de rodillos transportadores.
Por qué es útil el mecanizado de doble extremo
Las piezas de trabajo de eje largo crean desafíos de posicionamiento particulares. Cuando se procesa primero un extremo y luego se invierte el eje, la segunda operación depende de una nueva configuración.
Cada configuración adicional introduce otra oportunidad para la variación dimensional.
El mecanizado de doble extremo permite hacer referencia a ambos extremos del eje dentro de la misma estructura de la máquina. Esto puede ayudar a mantener una relación más consistente entre las características correspondientes.
El beneficio es especialmente relevante cuando el diseño del rodillo requiere planos o ranuras simétricos.
Una máquina procesadora de ejes de rodillos de doble extremo también puede reducir la manipulación innecesaria. El eje permanece en una posición definida mientras las dos unidades de mecanizado trabajan en extremos opuestos.
Esto no elimina la necesidad de una configuración e inspección correctas, pero crea una base más repetible para el procesamiento por lotes.
Fresado plano pasante para ejes de rodillos transportadores
Algunos ejes de rodillos requieren una configuración completamente plana en lugar de una ranura plana más corta. Esta característica cambia la geometría del extremo del eje y puede ser necesaria para coincidir con la estructura de montaje utilizada en un marco transportador.
El fresadora plana de doble extremo con eje de rodillo transportador automático utiliza una estructura simétrica de doble husillo para procesar los extremos del eje simultáneamente.
La máquina actual está diseñada para longitudes de eje de 300 a 2200 mm y diámetros de 20 a 40 mm. Su separación entre ejes dobles también se puede ajustar según la longitud de la pieza de trabajo.
Procesar ambos extremos en la misma configuración es particularmente útil para este tipo de característica porque la relación entre los planos izquierdo y derecho se puede mantener a través de una configuración de máquina controlada.
Fresado de ranura plana versus fresado plano
Estos dos procesos están relacionados pero no deben tratarse como idénticos.
El fresado de ranura plana crea una sección plana definida según el dibujo del eje. El fresado plano produce una configuración plana que se extiende a través de una sección específica del extremo del eje.
El proceso correcto depende completamente del diseño del rodillo.
| Característica | Fresado de ranura plana | Fresado plano |
|---|---|---|
| Geometría principal | Área plana controlada | Sección plana extendida |
| Pieza de trabajo típica | Eje de rodillos | Eje de rodillos |
| Procesamiento de doble extremo | Adecuado | Adecuado |
| Base de selección principal | Dibujo de eje | Dibujo de eje |
| Preocupación clave | Ancho, profundidad, simetría | Ancho, profundidad, alineación |
Por lo tanto, una máquina procesadora de ejes de rodillos debería seleccionarse según la característica requerida real y no simplemente por el diámetro del eje.
Procesamiento de ranuras Circlip
Algunos ejes de rodillos requieren ranuras para anillos de retención o círculos. Aunque estas ranuras ocupan sólo una pequeña área del eje, su posición y dimensiones deben corresponderse estrechamente con el componente de retención.
La ranura debe fabricarse a la distancia correcta del extremo del eje y con la geometría prevista.
Una máquina ranuradora de anillo de rodillo transportador dedicada puede procesar las ranuras en ambos extremos del eje dentro de una configuración. La máquina actual que se muestra en el sitio web está diseñada específicamente para ejes de rodillos de cinta transportadora y soporta diámetros de eje de 20 a 40 mm y longitudes de 280 a 2200 mm.
Debido a que la ranura interactúa con un elemento de retención durante el montaje posterior, la repetibilidad es particularmente importante.
Es posible que una ranura demasiado poco profunda, demasiado profunda o colocada incorrectamente no proporcione la relación prevista entre los componentes.
Por qué ayuda el equipo de ranurado dedicado
El ranurado se puede realizar en máquinas herramienta de uso general, pero la producción repetida crea requisitos diferentes.
Una máquina dedicada puede establecer soporte de pieza de trabajo, movimiento del husillo, posición de las herramientas y lógica de control específicamente alrededor de la ranura del eje.
Una vez que el proceso se ha ajustado para un diseño de eje particular, las piezas de trabajo posteriores pueden seguir la misma secuencia de mecanizado.
Esto es valioso en la fabricación de rodillos porque los lotes grandes pueden contener ejes de dimensiones idénticas.
El objetivo no es simplemente una eliminación más rápida del material. Una ventaja más importante es reducir la variación innecesaria de configuración entre piezas de trabajo.
Biselado y preparación de extremos de eje
Los bordes afilados del eje pueden necesitar preparación adicional antes de las etapas de fabricación posteriores. El biselado elimina una cantidad controlada de material del borde para crear una superficie biselada.
Para ejes de rodillos, el biselado se puede combinar con una preparación de cabeza plana o un mecanizado de orificios centrales según el proceso requerido.
La gama de máquinas de Terok incluye equipos capaces de completar el mecanizado de orificios centrales, el procesamiento de cabezales planos y el biselado en ambos extremos dentro del mismo ciclo de trabajo.
La combinación de varias operaciones del extremo del eje puede simplificar el manejo de la pieza de trabajo cuando todas esas características son requeridas por el diseño del eje terminado.
Al igual que con el fresado y ranurado planos, las dimensiones del mecanizado siempre deben basarse en el dibujo de ingeniería.
Mecanizado de orificios centrales en la producción de ejes
Un orificio central puede proporcionar un punto de referencia para el mecanizado posterior del eje. También puede soportar la ubicación de la pieza de trabajo en otras operaciones de fabricación.
Cuando se requieren orificios centrales en ambos extremos, su relación con el eje del eje se vuelve importante.
Una máquina que procesa ambos extremos en una configuración puede establecer estas características en relación con la misma posición de la pieza de trabajo.
Este es otro ejemplo de por qué la fabricación de ejes se beneficia de equipos diseñados alrededor de componentes cilíndricos largos.
Las dimensiones correctas del orificio central y el uso posterior dependen del diseño del eje, por lo que los fabricantes deben evitar tratar la perforación central como una operación estándar aislada.
El sujeción de piezas de trabajo es fundamental
La precisión del mecanizado depende en gran medida de cómo se sostiene el eje durante el proceso de corte.
La pieza de trabajo debe permanecer estable mientras la fresa o la herramienta ranuradora aplica fuerza. Si el eje se mueve, gira inesperadamente o se desplaza de su posición de referencia, las dimensiones terminadas pueden cambiar.
Por lo tanto, la sujeción debe proporcionar suficiente estabilidad sin dañar la superficie del eje.
Para ejes largos, las posiciones de soporte también son importantes. Un soporte inadecuado puede permitir que la pieza de trabajo se hunda o se alinee incorrectamente con respecto a los cabezales de mecanizado.
Una máquina de procesamiento de ejes de rodillos bien diseñada combina soportes para piezas de trabajo, dispositivos de sujeción y unidades de mecanizado alrededor de una línea central común.
Sistemas Hidráulicos en Máquinas de Ejes de Rodillos
Los sistemas hidráulicos se utilizan con frecuencia en maquinaria especializada con ejes de rodillos para controlar el movimiento de sujeción y mecanizado.
Pueden proporcionar un movimiento lineal estable y al mismo tiempo permitir ajustar la velocidad de trabajo según el proceso de mecanizado.
La fresadora automática de ranura plana de doble extremo que figura en el sitio web utiliza un sistema hidráulico para controlar el movimiento rápido de la caja del husillo y la alimentación de mecanizado. El equipo de ranurado con anillo de seguridad utiliza una estructura similar para el movimiento hacia adelante y hacia atrás.
El control hidráulico puede reducir el movimiento manual repetitivo, pero el sistema aún necesita funcionar junto con herramientas, posicionamiento de piezas de trabajo y alineación de la máquina adecuados.
La presión por sí sola no determina la calidad del mecanizado.
Control PLC y procesamiento de ejes discontinuos
Un controlador lógico programable puede coordinar la secuencia de operaciones de la máquina.
En una máquina de procesamiento de ejes de rodillos, el control PLC puede gestionar la sujeción, el movimiento del cabezal de mecanizado, los límites de recorrido, el movimiento de retorno y otras funciones automatizadas.
Una vez que la máquina se ha configurado correctamente, se puede repetir la misma lógica operativa en varios ejes.
Esto es útil para la fabricación por lotes porque el operador no necesita recrear la secuencia de mecanizado manualmente para cada pieza de trabajo.
El control del PLC aún debe estar respaldado por una inspección mecánica y una configuración adecuada de la máquina. Si una herramienta se desgasta o un dispositivo se mueve de su posición prevista, repetir el mismo programa simplemente repetirá el mismo proceso en condiciones mecánicas modificadas.
Selección de herramientas para procesamiento de ejes
Las herramientas de corte deben coincidir tanto con la operación de mecanizado como con el material del eje.
El fresado plano, el ranurado, el biselado y el mecanizado de orificios centrales utilizan geometrías de corte diferentes.
El estado de la herramienta también influye en la estabilidad dimensional y el acabado de la superficie. A medida que el filo se desgasta, las fuerzas de mecanizado pueden cambiar y la característica terminada puede volverse gradualmente menos consistente.
Por lo tanto, para la producción por lotes, la inspección de herramientas debe integrarse en la rutina de producción.
Los operadores pueden monitorear el estado de la superficie, las dimensiones del mecanizado, la carga de la máquina y el desgaste visible de las herramientas para determinar cuándo se requiere una inspección más cercana.
El diámetro y la longitud del eje definen el alcance de la máquina
Una máquina procesadora de ejes de rodillos siempre debe adaptarse a la gama de productos real.
Las principales máquinas de procesamiento de ejes dedicadas de Terok generalmente apuntan al rango de diámetro común del eje del rodillo transportador de alrededor de 20 a 40 mm, mientras que las longitudes de los ejes soportados pueden extenderse más allá de 2000 mm dependiendo del modelo de máquina.
Estos valores importan porque determinan si la pieza de trabajo se puede colocar correctamente entre los cabezales de mecanizado y los soportes.
Los fabricantes deberían definir:
- diámetro mínimo del eje
- diámetro máximo del eje
- longitud mínima del eje
- longitud máxima del eje
- dimensiones planas requeridas
- posición de la ranura
- profundidad de mecanizado
- material del eje
Estos parámetros proporcionan la base para la configuración de la máquina.
Por qué la longitud del eje requiere soporte estable
Un eje largo se comporta de manera diferente a una pieza de trabajo corta y compacta.
A medida que aumenta la longitud, el soporte correcto se vuelve más importante porque la pieza de trabajo puede desviarse por su propio peso o durante el mecanizado.
Por lo tanto, la máquina debería mantener el eje a lo largo de un eje de referencia estable.
Los sistemas de soporte también deben permitir la carga y descarga sin crear una complejidad de manipulación innecesaria.
Cuando cambian las especificaciones del eje, es posible que sea necesario ajustar las posiciones de soporte para que la pieza de trabajo permanezca ubicada correctamente con respecto a los cabezales de mecanizado.
Esta es una de las razones por las que las máquinas especializadas con ejes de rodillos están diseñadas alrededor de estructuras ajustables de piezas largas.
Reducir el posicionamiento secundario
El posicionamiento secundario ocurre cuando es necesario retirar, invertir y sujetar nuevamente una pieza de trabajo antes de poder mecanizar otra característica.
Cada nueva configuración crea otra condición de referencia.
Para ejes de rodillos transportadores con características similares en ambos extremos, el procesamiento de doble extremo puede reducir significativamente esta repetición.
Si se pueden mecanizar cuatro planos en dos extremos de eje en un ciclo, la pieza de trabajo no necesita configuraciones de fresado separadas en el extremo izquierdo y derecho.
El mismo principio se aplica a las ranuras de doble extremo.
Por lo tanto, reducir el posicionamiento secundario puede respaldar tanto el flujo de producción como la consistencia dimensional.
Cómo encaja el procesamiento del eje del rodillo en la línea de producción
El procesamiento del eje se sitúa entre la preparación del eje sin procesar y el ensamblaje final del rodillo.
Una secuencia de fabricación simplificada puede verse así:
Preparación del eje bruto → fresado o ranurado plano → biselado o procesamiento del orificio central → inspección dimensional → ensamblaje del rodillo
Al mismo tiempo, el tubo de rodillos sigue su propia ruta de preparación mediante corte y mecanizado final.
El eje y el tubo procesados se encuentran luego durante la etapa de montaje.
Esto hace que el mecanizado de ejes sea un vínculo importante entre la preparación de la materia prima y la producción completa de rodillos.
Si las características del eje varían excesivamente, el ajuste posterior del rodamiento o el montaje del rodillo pueden resultar más difíciles incluso cuando el tubo se ha procesado correctamente.
Problemas comunes de mecanizado de ejes de rodillos
Varios problemas pueden afectar la consistencia del procesamiento del eje.
Uno es el posicionamiento incorrecto de la pieza de trabajo. Si el eje no está ubicado en el punto de referencia previsto, las superficies planas o ranuras resultantes pueden aparecer en la posición incorrecta.
El desgaste de la herramienta puede causar otro problema. Una fresa desgastada puede cambiar gradualmente el estado de la superficie o las dimensiones del mecanizado.
El movimiento del accesorio o la variación hidráulica también pueden afectar el procesamiento repetido.
Las piezas de trabajo largas pueden desarrollar problemas de alineación adicionales cuando las posiciones de soporte no se ajustan correctamente.
Una secuencia estructurada de solución de problemas puede ayudar a identificar la fuente:
Verifique las dimensiones brutas del eje.
Verificar la posición de soporte y sujeción.
Inspeccionar las herramientas de corte.
Confirmar el movimiento de la máquina.
Mida la característica terminada.
Compare ambos extremos del eje.
Esto facilita identificar dónde entra la variación en el proceso.
Inspección de extremos de ejes fresados planos
Después del fresado, los fabricantes deben verificar las dimensiones que son importantes para el diseño del rodillo.
Estos pueden incluir ancho plano, profundidad de mecanizado, posición desde el extremo del eje, simetría y la relación entre las características correspondientes.
Cuando se mecanizan varias superficies simultáneamente, comparar los extremos izquierdo y derecho puede proporcionar información útil sobre el proceso.
Si un lado difiere repetidamente del otro, es posible que sea necesario inspeccionar la configuración de la máquina, la posición de las herramientas o la alineación del husillo.
Por lo tanto, los datos de medición deben utilizarse no sólo para juzgar la pieza de trabajo terminada sino también para controlar el estado de la máquina.
Inspección de ranuras de circlip
Las ranuras Circlip requieren sus propias comprobaciones dimensionales.
El ancho, la profundidad y la posición axial de la ranura deben corresponder al componente de tracción y retención del eje.
La inspección visual puede identificar daños obvios, pero la medición dimensional proporciona una retroalimentación del proceso más útil.
Si la posición de la ranura comienza a desplazarse a través de un lote de producción, los operadores pueden investigar el posicionamiento de la pieza de trabajo, el recorrido del cabezal de mecanizado, las herramientas o el ajuste de la máquina.
La detección temprana es valiosa porque la ranura puede interactuar directamente con componentes de ensamblaje posteriores.
La automatización no reemplaza el control de procesos
El mecanizado automático de ejes puede reducir el movimiento manual repetido, pero la automatización por sí sola no garantiza piezas terminadas estables.
Las dimensiones brutas del eje aún deben ser consistentes. Las herramientas necesitan inspección. Los accesorios necesitan un ajuste correcto. Los sistemas hidráulicos y de control necesitan mantenimiento.
El operador también necesita verificar la configuración de la máquina cuando cambian las especificaciones del eje.
El mayor beneficio de la automatización es que proporciona un marco operativo repetible.
Cuando la condición mecánica y las piezas de trabajo de entrada permanecen controladas, la máquina de procesamiento de ejes de rodillos puede reproducir la misma secuencia de mecanizado en un lote más grande.
Procesamiento de diferentes especificaciones de eje
Las fábricas pueden fabricar varias longitudes de ejes de rodillos y configuraciones de montaje.
Por lo tanto, una máquina necesita un método de ajuste que se ajuste a la mezcla de productos prevista.
Los cambios pueden implicar:
- espaciado de cabezales de mecanizado
- posición de soporte del eje
- posición de sujeción
- profundidad de corte
- ancho plano
- ubicación de la ranura
- posición de la herramienta
- parámetros del programa
Estos ajustes deben seguir un procedimiento de configuración definido.
Las especificaciones de los ejes producidos con frecuencia también pueden estar respaldadas por configuraciones documentadas de la máquina, lo que hace que la producción posterior sea más fácil de establecer de manera consistente.
Mantenimiento de Equipos de Procesamiento de Ejes de Rodillos
El estado de la máquina influye directamente en la calidad del mecanizado del eje.
La atención de rutina debe cubrir dispositivos de sujeción, sistemas hidráulicos, componentes de guía, unidades de husillo, accesorios, herramientas de corte, sensores y elementos de control.
Los chips de material también deben retirarse de las áreas de mecanizado y posicionamiento porque los residuos pueden interferir con la ubicación de la pieza de trabajo o el movimiento de la máquina.
Se debe investigar cualquier cambio gradual en el sonido del mecanizado, el comportamiento de alimentación, el estado de la superficie o las dimensiones del acabado.
Por lo tanto, el mantenimiento es parte del control dimensional del proceso, no simplemente una actividad separada de gestión de equipos.
Cómo seleccionar una máquina procesadora de ejes de rodillos
La selección de la máquina debe comenzar con el dibujo del eje terminado.
La primera pregunta es qué características deben producirse. Un eje que requiere superficies planas necesita un proceso de mecanizado diferente al que requiere ranuras de anillo circular o preparación combinada de biselado y orificio central.
El siguiente paso es definir la gama de piezas de trabajo.
El diámetro del eje, la longitud, el material, las dimensiones de las características, la profundidad de mecanizado y el volumen de producción influyen en la configuración de la máquina.
Los fabricantes también deberían considerar si ambos extremos necesitan características similares. Si es así, los equipos de doble extremo pueden reducir el posicionamiento repetido y simplificar el procesamiento por lotes.
Finalmente, el proceso del eje debe coordinarse con la siguiente etapa de montaje. El objetivo es producir una pieza de trabajo que se mueva directamente al ensamblaje del rodillo con la geometría requerida ya establecida.
Construcción de un flujo de trabajo completo de procesamiento de ejes de rodillos
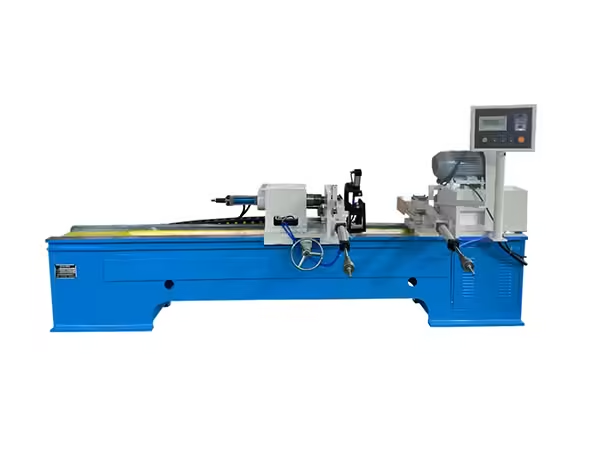
Un proceso de producción estable comienza separando las características requeridas del eje en etapas de mecanizado claramente definidas.
Por ejemplo, un diseño de rodillo puede requerir:
Manta en blanco → fresado plano de doble extremo → ranurado con anillo de seguridad → inspección → montaje
Otro puede requerir:
Pozo en blanco → fresado plano → biselado → preparación del orificio central → inspección
No existe una secuencia universal porque los diseños de los rodillos difieren.
El principio importante es que cada máquina debe crear una característica terminada que esté lista para el siguiente proceso.
Cuando se coordinan el fresado plano, el ranurado, el biselado, la inspección y el montaje, la fabricación de ejes de rodillos se vuelve más fácil de estandarizar en lotes de producción repetidos.
Conclusión
Una máquina procesadora de ejes de rodillos es una parte importante de la fabricación de rodillos transportadores porque los extremos de los ejes a menudo requieren varias características controladas antes del ensamblaje. Las superficies planas, las ranuras de anillo de seguridad, las chaflanes y los orificios centrales deben corresponderse con el diseño del rodillo terminado.
Los equipos dedicados pueden simplificar estos procesos repetitivos combinando soporte de pieza de trabajo larga, sujeción estable, movimiento de mecanizado controlado y procesamiento de doble extremo.
La mayor ventaja de una máquina especializada no es simplemente la velocidad de eliminación del material. Es la capacidad de reducir el posicionamiento repetido y establecer un proceso de mecanizado más consistente en un lote de ejes de rodillos.
Por lo tanto, la selección de la máquina debe comenzar con la geometría del eje, el diámetro, la longitud, las características requeridas, el patrón de producción y los requisitos de ensamblaje posteriores.
Cuando la máquina de procesamiento de ejes de rodillos correcta se combina con herramientas, accesorios, inspección y mantenimiento adecuados, el mecanizado de ejes puede convertirse en una etapa predecible y bien controlada del proceso completo de fabricación de rodillos transportadores.
Preguntas frecuentes
¿Qué es una máquina procesadora de ejes de rodillos
Una máquina procesadora de ejes de rodillos es un equipo especializado que se utiliza para producir características tales como planos, planos pasantes, ranuras para anillos de retención, chaflanes o orificios centrales en ejes de rodillos transportadores.
¿por qué es útil el procesamiento de ejes de doble extremo?
Muchos ejes de rodillos transportadores requieren características similares en ambos extremos. Las máquinas de doble extremo pueden procesar superficies o ranuras correspondientes dentro de una configuración, lo que reduce el reposicionamiento repetido de las piezas de trabajo.
¿qué tamaños de eje pueden procesar las máquinas de ejes de rodillos de Terok?
Varias máquinas procesadoras de ejes actuales están diseñadas con diámetros de aproximadamente 20 a 40 mm, mientras que las longitudes de los ejes soportados varían según el equipo y pueden extenderse más allá de 2000 mm.
¿cuál es la diferencia entre fresado plano y ranurado con anillo de seguridad?
El fresado plano elimina material para producir una superficie plana controlada en el extremo del eje. La ranurada Circlip produce una ranura estrecha diseñada para un elemento de retención. Requieren diferentes procesos de utillaje y mecanizado.
¿Cómo se debe seleccionar una máquina procesadora de ejes de rodillos?
La selección debe basarse en el dibujo del eje, las características requeridas, el diámetro, la longitud, el material, las dimensiones de mecanizado, las características del lote y el proceso de ensamblaje que sigue.



 Spanish
 English
 French