

Tabla de contenido
Introducción
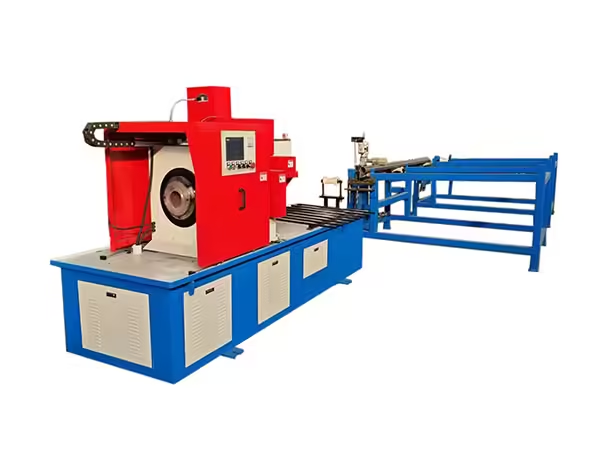
Una máquina cortadora de tubos redondos realiza una de las primeras operaciones dimensionales en la fabricación de rodillos transportadores. Antes de que un tubo de acero pueda convertirse en una carcasa de rodillo, el tubo redondo en bruto debe dividirse en espacios en blanco con longitud controlada, geometría de extremo estable y una condición de corte adecuada para las etapas de mecanizado siguientes.
Esta operación puede parecer sencilla, pero la variación creada durante el corte puede continuar durante todo el proceso de fabricación del rodillo. La longitud inconsistente de la pieza en bruto afecta el mecanizado del tubo de doble extremo, mientras que la sujeción inestable o las herramientas desgastadas pueden cambiar la cara del extremo y aumentar la cantidad de corrección requerida durante el procesamiento posterior.
Por lo tanto, para la producción repetitiva de rodillos, la máquina cortadora necesita controlar la alimentación de material, el centrado de la pieza de trabajo, la sujeción, el movimiento del cortador, la velocidad del husillo y la secuenciación de producción como un sistema coordinado. Esta guía explica cómo estas funciones funcionan juntas en una aplicación de corte de tubos de acero redondos y por qué la máquina debe evaluarse de acuerdo con el proceso completo de producción de rodillos en lugar de solo con la velocidad de corte.
¿qué es una máquina cortadora de tubos redondos?
Una máquina cortadora de tubos redondos es un equipo especializado diseñado para dividir tubos cilíndricos de acero en secciones controladas. En la fabricación de rodillos transportadores, estas secciones se convierten posteriormente en las carcasas exteriores de los rodillos terminados.
El existente Máquina cortadora de tubos completa automáticamente la alimentación, posicionamiento, sujeción hidráulica y corte mecánico del material. La pieza de trabajo permanece estacionaria durante la operación de corte, mientras que el soporte del cortador gira alrededor de la tubería.
Esta estructura es particularmente adecuada para material largo y redondo porque no es necesario que el tubo de acero completo gire a la velocidad de corte. El material sólo se mueve longitudinalmente durante la alimentación y permanece fijo una vez que alcanza la posición de corte programada.
Para la fabricación de rodillos, esto crea una relación predecible entre la distancia de alimentación y la longitud del tubo terminado, manteniendo al mismo tiempo un soporte estable para la materia prima larga.
Por qué la tubería redonda de acero necesita un proceso de corte dedicado
La carcasa de un rodillo transportador es fundamentalmente un componente cilíndrico recto. La tubería normalmente necesita un corte transversal limpio en lugar de un perfil complejo, una abertura de rama o un contorno irregular.
Esto hace que la repetibilidad dimensional sea especialmente importante. El objetivo de fabricación es producir una pieza en bruto controlada tras otra para que la maquinaria posterior reciba piezas de trabajo con dimensiones iniciales similares.
Por lo tanto, una máquina cortadora de tubos redondos puede concentrarse en varios requisitos específicos: longitud constante de la pieza en bruto, condición adecuada de la cara final, centrado estable, formación controlada de rebabas y producción por lotes repetible.
La etapa de corte no crea la geometría de precisión final del tubo de rodillo. En cambio, crea una pieza de trabajo inicial predecible para las operaciones de mecanizado que siguen.
Gama de trabajo QZ160
La configuración QZ160 está diseñada específicamente para tubos redondos de acero de espesor medio comúnmente utilizados en la producción de rodillos transportadores.
| Artículo técnico | Referencia QZ160 |
|---|---|
| Diámetro de la tubería | <60-159 mm |
| Espesor de pared | 3-8 mm |
| Motor principal | 5,5 kW |
| Movimiento de la pieza de trabajo | Estacionario durante el corte |
| Movimiento de herramientas de corte | Rotación |
| Reprimición | Autocentrado hidráulico |
| Alimentación | Servomotor + husillo de bolas |
| Longitud de alimentación única | 20-1200 mm |
| Opciones de herramientas | Acero blanco/carburo |
| Tasa de alimentación | 0,09/r |
| Ejemplo de ciclo de corte | Aprox. 15 s a <89 × 2,5 mm |
Estos parámetros deben leerse como un rango operativo y no como valores máximos independientes. El diámetro de la tubería, el espesor de la pared, la longitud del espacio en blanco terminado, las herramientas y el soporte de la materia prima influyen en la configuración de producción real.
Controles de alimentación servo Longitud en blanco
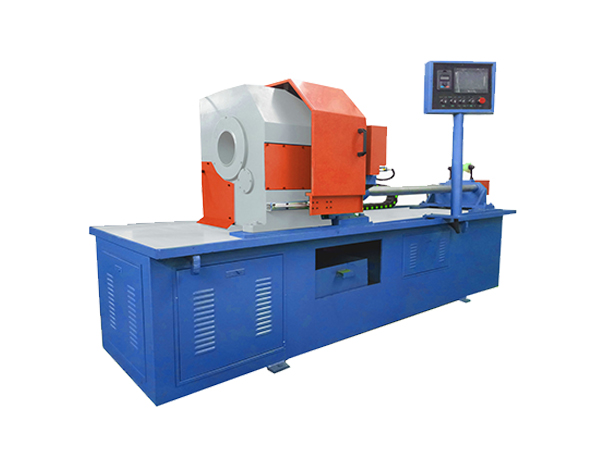
Una herramienta de corte no puede producir carcasas de rodillos repetibles si el tubo de acero se detiene en un lugar diferente durante cada ciclo. Por lo tanto, la alimentación de materiales es una de las funciones más importantes en una máquina cortadora automática de tubos redondos.
El QZ160 utiliza un servomotor junto con un husillo de bolas para mover el tubo sin procesar longitudinalmente. El sistema de control determina el recorrido requerido, después del cual la transmisión mecánica mueve el tubo hacia la posición de corte.
Esta disposición reduce la dependencia de mediciones manuales repetidas y permite reproducir la misma distancia de alimentación en un lote de producción.
Aún es necesario verificar el resultado físico. El desgaste mecánico, el soporte del material, el estado del husillo de bolas o el movimiento durante la sujeción pueden influir en la longitud terminada incluso cuando el valor de avance programado permanece sin cambios.
Por qué es importante la alimentación con husillo de bolas
Un husillo de bolas convierte el movimiento de rotación del sistema de accionamiento en un movimiento lineal controlado. En una aplicación de alimentación de tuberías, esto permite que el movimiento programado se traduzca en un recorrido longitudinal real de la tubería.
Su utilidad proviene de la repetibilidad más que de la automatización únicamente. La máquina puede volver a movimientos de alimentación similares durante la producción repetida, creando una base dimensional más sólida para el corte por lotes.
Por lo tanto, la condición de husillo de bolas debe incluirse en el mantenimiento de rutina. El desgaste, la contaminación, la lubricación inadecuada o la holgura mecánica pueden cambiar gradualmente el comportamiento de posicionamiento.
Si la longitud del tubo comienza a desviarse durante un lote de producción, se debe inspeccionar el mecanismo de alimentación completo antes de cambiar los valores del software simplemente para compensar la variación física.
Sujeción Hidráulica Autocentrante
Una vez que la tubería alcanza la posición requerida, debe permanecer estable hasta que el cortador haya completado el proceso de separación.
El QZ160 utiliza abrazadera autocentrante hidráulica. Esto es particularmente útil para tubos redondos de acero porque ayuda a mantener la pieza de trabajo alrededor de la línea central prevista de la máquina y al mismo tiempo evita el movimiento longitudinal.
La sujeción realiza dos funciones al mismo tiempo. Protege la posición de alimentación establecida por el servosistema y crea una relación estable entre la tubería y el cortador giratorio.
Si la pieza de trabajo se desplaza después del posicionamiento, es posible que el sistema de alimentación haya funcionado correctamente mientras la pieza en bruto final aún se vuelve dimensionalmente inconsistente.
Por qué el autocentrado es importante para la tubería redonda
Las piezas de trabajo cilíndricas pueden moverse fácilmente si la estructura de sujeción no establece una referencia central estable.
Un sistema de autocentrado reduce la cantidad de ajuste manual requerido cuando se procesan repetidamente tuberías redondas similares. Ambos lados de la abrazadera actúan alrededor de la tubería para que la pieza de trabajo permanezca más cerca del eje de corte previsto.
Las superficies de sujeción aún deben permanecer limpias y correctamente ajustadas. Las astillas de metal, la contaminación, los problemas hidráulicos o el desgaste desigual pueden cambiar gradualmente la forma en que se asienta la tubería dentro de la máquina.
La verificación de la primera pieza después de un cambio de diámetro proporciona una forma práctica de confirmar que la nueva condición de sujeción sigue siendo adecuada.
La tubería permanece estacionaria durante el corte
Una de las características definitorias de la máquina es su diseño de pieza estacionaria. Durante el proceso de corte real, el tubo de acero no gira. En cambio, el soporte del cortador se mueve alrededor de la tubería.
Esta disposición se vuelve cada vez más útil a medida que aumenta la longitud del material bruto. Girar una tubería de acero larga requeriría que toda la longitud del material permaneciera equilibrada y soportada mientras se mueve a velocidad de corte.
Mantener la pieza de trabajo estacionaria evita este requisito. La tubería puede permanecer apoyada a lo largo de la línea de alimentación mientras la acción de corte se concentra en un punto específico.
Para la producción de carcasas de rodillos, donde se requieren cortes transversales rectos repetidos, esto crea una estructura mecánica práctica sin introducir movimientos innecesarios de la materia prima completa.
Cómo funciona el corte mecánico de tuberías
Corte de tuberías se puede realizar utilizando varias tecnologías dependiendo del material y la geometría requerida. En esta aplicación de producción de rodillos, el proceso utiliza una herramienta de corte mecánica en lugar de un láser, un arco de plasma o una llama.
La tubería en bruto avanza a su posición y se sujeta de forma segura. Luego, el soporte del cortador gira alrededor de la pieza de trabajo estacionaria mientras la herramienta avanza progresivamente a través de la pared de la tubería.
Una vez que la sección está completamente separada, la unidad de corte se retrae, la abrazadera se libera y el mecanismo de alimentación avanza la siguiente longitud requerida.
Este ciclo puede luego repetirse para cada pieza en bruto de carcasa de rodillo dentro del lote de producción.
Es necesario evaluar juntos el diámetro de la tubería y el espesor de la pared
El diámetro exterior por sí solo no describe la condición de corte.
Un tubo de <108 mm con una pared relativamente delgada presenta una carga de corte diferente a la de otro tubo de <108 mm con una pared sustancialmente más gruesa. El acoplamiento de la herramienta, la resistencia al corte, la condición del ciclo y el desgaste del cortador pueden cambiar.
El QZ160 está diseñado con un diámetro exterior de aproximadamente <60-159 mm y un espesor de pared de 3-8 mm. Por lo tanto, ambos límites deben compararse con la materia prima real.
Seleccionar el equipo sólo porque el diámetro de la tubería se ajusta al rango nominal puede pasar por alto un requisito de espesor de pared igualmente importante.
La rectitud de la tubería cruda afecta la alimentación
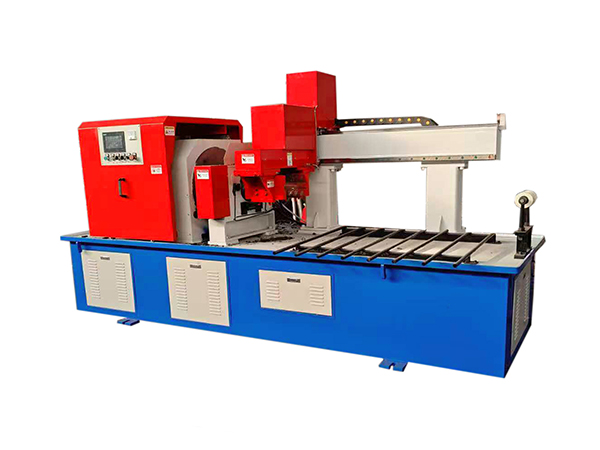
El proceso de corte comienza antes de que la tubería entre al cortador.
La materia prima larga debe permanecer razonablemente recta y soportada para que pueda moverse a través del sistema de alimentación sin cargas laterales ni atascamientos innecesarios. Una curvatura significativa puede influir en cómo pasa la tubería a través de la máquina y en qué medida alcanza la posición de sujeción.
Por lo tanto, las rejillas de soporte de materiales deben mantener la tubería cerca del eje de alimentación de la máquina.
Esto se vuelve particularmente importante con existencias en bruto más largas porque una pequeña diferencia de alineación en el otro extremo puede crear un efecto posicional mayor cerca de la máquina cortadora.
Soporte de Materia Prima Larga
Una instalación de producción puede procesar tubos de acero suministrados en longitudes considerablemente más largas que los casquillos de rodillos terminados.
El soporte de esta materia prima es parte del sistema de corte aunque la propia rejilla pueda quedar fuera del cuerpo de la máquina. La tubería necesita un camino controlado hacia el husillo, por lo que el servosistema no necesita superar hundimientos o movimientos laterales innecesarios.
Los soportes de rodillos o los estantes de alimentación adecuados deben permitir el movimiento longitudinal manteniendo al mismo tiempo una alineación razonable.
Una alimentación servo de alta precisión proporciona un beneficio limitado si la materia prima se acerca a la máquina en un ángulo inestable.
La selección de herramientas influye en el proceso de corte
El QZ160 puede utilizar herramientas de corte de acero blanco o carburo según los requisitos de procesamiento.
El material y la geometría de la herramienta influyen en la resistencia al corte, el estado de la superficie, la formación de rebabas y la vida útil de la herramienta. La opción más adecuada depende de las características de las tuberías de acero y del proceso de mecanizado establecido.
Una herramienta no debe permanecer en servicio simplemente porque aún puede separar el material. El deterioro gradual del borde puede cambiar la calidad de la pieza en bruto terminada antes de que se produzca una falla total de la herramienta.
Por lo tanto, la inspección periódica de la superficie cortada puede proporcionar información útil sobre el estado del cortador.
Desgaste de herramientas y formación de rebab
La formación de rebabas es uno de los indicadores más claros de las condiciones cambiantes de corte.
Un cortador nuevo y correctamente configurado puede producir un borde final relativamente controlado. A medida que la herramienta se desgasta, la resistencia al corte puede aumentar y el material restante al final del ciclo puede volverse menos consistente.
Las rebabas pesadas pueden interferir con la manipulación y pueden requerir corrección adicional antes de la siguiente operación de mecanizado.
Cuando la formación de rebabas aumenta gradualmente durante un lote, se deben inspeccionar las herramientas antes de cambiar innecesariamente la configuración de la máquina.
La velocidad del husillo debe coincidir con la pieza de trabajo
El husillo utiliza regulación de velocidad continua de frecuencia variable, lo que permite adaptar las condiciones de corte a diferentes especificaciones de tubería.
La velocidad correcta del husillo depende de la relación entre el diámetro de la tubería, el espesor de la pared, el material, el tipo de herramienta y la alimentación de corte.
Una velocidad más alta no mejora automáticamente. Una velocidad excesiva puede crear condiciones de corte inadecuadas, mientras que una velocidad muy baja puede reducir la eficiencia del proceso o alterar la activación de la herramienta.
Las configuraciones validadas para tamaños de tuberías fabricados con frecuencia pueden ayudar a que los cambios sean más repetibles.
Por qué es importante la rigidez de las máquinas
Durante el corte, la herramienta aplica fuerza a la tubería de acero. El husillo, el portaherramientas, la abrazadera, el marco y la estructura de alimentación deben mantener sus posiciones relativas mientras se aplica esta carga.
Si los componentes de la máquina se mueven excesivamente, la cara extrema resultante y el comportamiento de corte pueden volverse menos estables.
Por lo tanto, la rigidez de la máquina respalda la precisión creada por los sistemas de sujeción y alimentación servo.
Los cambios en la vibración, el sonido o el comportamiento del cortador deben tratarse como señales de mantenimiento útiles en lugar de ignorarse hasta que la máquina ya no pueda completar un corte.
La condición de la cara final afecta el mecanizado posterior
La pieza bruta de tubería producida por la máquina cortadora es una pieza de trabajo intermedia, no el tubo de rodillo terminado.
Después del corte, el tubo puede entrar en mecanizado de doble extremo para que su geometría extrema pueda prepararse para carcasas de cojinetes u otros componentes de rodillos.
El existente Torno automático de rodillos de doble extremo está diseñado específicamente para procesar ambos extremos de tubos de acero utilizados en rodillos transportadores de cinta.
Esto crea una relación directa entre la calidad del corte y la siguiente etapa de mecanizado. Una pieza en bruto de tubería consistente le da al torno de doble extremo una pieza de trabajo inicial más predecible.
Por qué la longitud en blanco es importante en el futuro
La maquinaria aguas abajo normalmente espera que la pieza de trabajo llegue dentro de un rango dimensional definido.
Si la longitud del espacio en blanco varía significativamente, es posible que las herramientas o accesorios de corte en la siguiente etapa deban compensar la geometría inicial inconsistente. Esto dificulta el control del proceso incluso cuando la máquina aguas abajo es precisa.
Por lo tanto, la longitud estable de la pieza en bruto reduce la variación innecesaria entre las etapas de fabricación.
Ésta es una de las razones por las que la máquina cortadora de tubos redondos debe considerarse como el primer punto de control dimensional en la producción de carcasas de rodillos y no simplemente como un dispositivo de separación de materiales.
Paralelismo del final cortado
Un corte que tiene un ángulo notable con respecto al eje de la tubería crea diferentes condiciones iniciales alrededor de la circunferencia del tubo.
El mecanizado de extremo posterior puede corregir esta geometría, pero la variación angular excesiva aumenta la cantidad de material que debe eliminar la siguiente máquina.
Por lo tanto, el sistema de corte debe apuntar a una condición final transversal estable consistente con los requisitos del siguiente proceso.
El estado de la herramienta, el centrado de la pieza de trabajo, la alineación del husillo, la sujeción y la rigidez mecánica influyen en el corte resultante.
Secuenciación PLC y Operación Automática
Un ciclo de corte automático de tuberías requiere que se realicen varias acciones en el orden correcto.
El material se alimenta a su posición, la sujeción asegura la pieza de trabajo, la herramienta de corte avanza, la tubería se separa, el cortador se retrae, la abrazadera se libera y comienza el siguiente ciclo de alimentación.
El control basado en PLC coordina estas operaciones para que sigan una secuencia repetible.
La automatización reduce las acciones manuales repetidas pero no elimina la necesidad de una configuración mecánica correcta. El PLC puede reproducir el mismo comando con precisión incluso si una herramienta desgastada o una abrazadera desalineada produce un resultado físico inadecuado.
Inspección de la primera pieza después de un cambio de configuración
Siempre que el diámetro de la tubería, el espesor de la pared, la longitud de corte, las herramientas u otros cambios importantes de parámetros, la primera pieza en bruto completa debe recibir una inspección adicional.
El operador debe verificar la longitud terminada, el estado de la cara final, la formación de rebabas, la deformación visible y cualquier otra dimensión requerida por la siguiente etapa de producción.
Esto confirma si la nueva configuración produce la pieza de trabajo física esperada antes de que la máquina repita el mismo ciclo en un lote más grande.
El equipo automático hace que la inspección de la primera pieza sea más importante, no menos importante, porque de lo contrario se puede reproducir de manera muy eficiente una configuración incorrecta.
Duración del seguimiento durante la producción por lotes
Una primera pieza de trabajo correcta no garantiza que el proceso permanecerá sin cambios durante un lote largo.
El desgaste de las herramientas, el estado del sistema de alimentación, la variación de la materia prima o la contaminación de las abrazaderas pueden influir gradualmente en el resultado.
La medición periódica permite a los técnicos reconocer esta deriva antes de que afecte a un gran grupo de tubos en blanco.
La frecuencia de inspección debe reflejar el entorno de producción, las especificaciones de la pieza de trabajo y la estabilidad del proceso establecido en lugar de depender de un intervalo universal.
Diagnóstico de la variación de la longitud de corte
Cuando la longitud de la pieza en bruto terminada comience a cambiar, la solución de problemas debe seguir el movimiento de la pieza de trabajo a través de la máquina.
Primero se debe verificar el soporte de la tubería en bruto, seguido de la servoalimentación, el estado del husillo de bolas, las guías, el posicionamiento y la sujeción hidráulica.
Si la tubería se alimenta con precisión pero se mueve durante la sujeción o el corte, ajustar la distancia de alimentación programada no corregirá el problema real.
Un diagnóstico estructurado evita que se utilicen ajustes de software para ocultar variaciones mecánicas.
Diagnóstico de caras cortadas en ángulo
Una cara cortada en ángulo o inconsistente puede resultar de varias condiciones mecánicas.
Se deben verificar el estado de la herramienta, la alineación del husillo, el centrado de la tubería, la estabilidad de la abrazadera y el soporte de la pieza de trabajo. Si el tubo no está centrado correctamente con respecto al cortador giratorio, la herramienta puede acoplarse a la circunferencia de manera desigual.
Los técnicos deben comparar varias piezas de trabajo consecutivas para determinar si la condición es consistente o aleatoria.
Un patrón repetible a menudo proporciona información más sólida sobre el origen del problema que un tubo aislado.
Diagnóstico de vibraciones excesivas
La vibración inesperada durante el corte puede indicar desgaste del cortador, montaje deficiente de la herramienta, problemas con el husillo, soporte inadecuado de la pieza de trabajo o inestabilidad de la sujeción.
La máquina no debe simplemente continuar funcionando hasta que la vibración comience a afectar las dimensiones visibles.
Los cambios en el sonido y la vibración pueden proporcionar alertas tempranas de que el sistema de corte se está alejando de su condición normal.
La investigación temprana de estos signos protege tanto el estado del cortador como la consistencia del blanco.
Mantenimiento del Sistema de Alimentación
Los servomotores, husillos de bolas y componentes de alimentación asociados deben permanecer limpios, alineados y mantenidos adecuadamente.
La lubricación debe seguir los requisitos de la máquina, mientras que se debe evitar que las virutas acumuladas y la contaminación entren en áreas de movimiento sensibles.
Los sujetadores y acoplamientos también deben permanecer seguros porque la holgura mecánica puede introducir gradualmente variaciones de posicionamiento.
Cuando cambia la precisión de la alimentación, el historial de mantenimiento puede ayudar a determinar si la causa se desarrolló gradualmente o apareció inmediatamente después de otro ajuste de la máquina.
Mantenimiento de Sujeción Hidráulica
La sujeción hidráulica depende de una presión estable y de componentes mecánicos que funcionen correctamente.
Las fugas, los sellos desgastados, las superficies de contacto contaminadas o el movimiento irregular del actuador pueden cambiar la forma en que se sostiene la tubería.
Las superficies de sujeción deben permanecer limpias para que cada tubo redondo entre en contacto con el dispositivo de manera constante. También se deben inspeccionar los componentes hidráulicos para detectar cambios en el movimiento o en las condiciones de sujeción.
Debido a que la sujeción preserva la posición de alimentación durante el corte, el mantenimiento en esta área respalda directamente la precisión final del blanco.
Mantenimiento del Cortador y Husillo
El cortador y el husillo realizan el proceso de separación real, lo que hace que su condición sea fundamental para la calidad de la cara final.
El montaje de la herramienta debe permanecer seguro, mientras que el husillo debe girar sin vibraciones anormales ni holgura.
El desgaste de la herramienta debe controlarse utilizando tanto el tiempo de funcionamiento como el estado de la pieza terminada. Un cortador aún puede completar la operación mientras ya produce rebabas más pesadas o una peor consistencia de la superficie.
Reemplazar o dar servicio a la herramienta antes de que se desarrolle un deterioro severo ayuda a proteger la producción posterior.
Por qué la producción de rodillos se beneficia de los equipos de corte dedicados
Una sierra de taller general puede separar tuberías de acero, pero la producción repetitiva de rodillos transportadores requiere alimentación, sujeción y posicionamiento de corte controlados en muchas piezas de trabajo similares.
Una máquina cortadora de tubos redondos dedicada organiza estas funciones alrededor de material cilíndrico largo. La tubería se mueve a través de una trayectoria de alimentación definida, se centra automáticamente, permanece estacionaria durante el corte y avanza nuevamente para la siguiente pieza en bruto.
Esta estructura reduce las mediciones manuales repetidas y crea una conexión más estable entre la tubería de acero en bruto y el procesamiento de rodillos posteriores.
El valor proviene de la repetibilidad del proceso más que de realizar una gran cantidad de operaciones de corte no relacionadas.
Error común: seleccionar solo por diámetro máximo
El diámetro máximo de la tubería es una de las especificaciones de la máquina más fáciles de comparar, pero no describe el requisito de corte completo.
Espesor de pared, longitud terminada, soporte de material en bruto, herramienta de corte, volumen de producción y mecanizado posterior de toda la materia.
Una tubería puede estar dentro del rango de diámetro nominal y al mismo tiempo requerir un espesor de pared o una condición de corte fuera del proceso previsto.
Por lo tanto, la selección de la máquina debe utilizar la especificación completa de la materia prima en lugar de una dimensión principal.
Error común: ignorar el soporte de materias primas
Un sistema de alimentación automática no puede funcionar al máximo cuando la tubería cruda no tiene suficiente soporte.
El material largo que se hunde o se acerca a la máquina en ángulo puede aumentar la resistencia mecánica y cambiar la forma en que la tubería alcanza la posición de sujeción.
Por lo tanto, las rejillas de soporte deben considerarse parte del sistema de producción.
Mejorar la máquina ignorando la trayectoria del material que conduce a ella puede dejar sin resolver una importante fuente de variación.
Error común: esperar a que falle completamente la herramienta
Una herramienta de corte normalmente cambia gradualmente en lugar de fallar sin previo aviso.
El aumento de la formación de rebabas, las superficies finales más rugosas, el comportamiento de ciclo más largo, el cambio de sonido o una mayor vibración pueden indicar desgaste antes de que la herramienta quede inutilizable.
La producción continua a través de este deterioro permite que espacios en blanco inconsistentes entren en el mecanizado posterior.
Por lo tanto, la inspección de herramientas debería ser preventiva y no reactiva.
Cómo se adapta el corte de tuberías redondas al flujo de trabajo del rodillo
Un proceso de fabricación de rodillos controlados comienza con la materia prima y agrega gradualmente la geometría requerida por el componente final.
Primero se corta el tubo redondo de acero en espacios en blanco. Luego se pueden mecanizar los extremos del tubo, seguido del montaje relacionado con los rodamientos, la instalación del eje, el sellado, la soldadura y la inspección final según el diseño del rodillo.
La máquina cortadora establece la longitud inicial de la carcasa utilizada en todas las operaciones posteriores.
Esto hace que el corte sea una etapa de control de calidad aguas arriba cuya influencia continúa mucho después de que el tubo haya abandonado la máquina.
Conclusión
Una máquina cortadora de tubos redondos para la producción de rodillos transportadores debe hacer más que separar tubos de acero. Establece las primeras dimensiones controladas de la carcasa del rodillo y por tanto influye en las etapas de mecanizado que siguen.
El QZ160 utiliza alimentación por servomotor y husillo de bolas, sujeción autocentrante hidráulica, control de husillo de frecuencia variable y una estructura de herramienta giratoria de pieza estacionaria. Su rango de trabajo de aproximadamente <60-159 mm y 3-8 mm de espesor de pared está diseñado en torno al procesamiento repetido de tubos de acero redondos.
La producción confiable todavía depende del soporte de la materia prima, el estado de la herramienta, el mantenimiento del sistema de alimentación, la estabilidad de la sujeción, el comportamiento del husillo, la verificación de la primera pieza y la inspección periódica. Cuando estos factores se controlan juntos, la máquina puede entregar tubos en bruto más predecibles al mecanizado de doble extremo y las últimas etapas de la producción de rodillos transportadores.
Preguntas frecuentes
¿para qué se utiliza una máquina cortadora de tubos redondos en la producción de rodillos transportadores?
Una máquina cortadora de tubos redondos divide los tubos largos de acero en espacios en blanco controlados que luego se convierten en carcasas de rodillos transportadores. La alimentación automática establece la longitud de la pieza en bruto requerida, la sujeción autocentrante hidráulica estabiliza la pieza de trabajo y un cortador mecánico giratorio separa la tubería estacionaria antes de que entre en el mecanizado posterior del extremo del tubo.
¿qué gama de tuberías puede procesar el QZ160?
El QZ160 está diseñado para tubos redondos de acero con diámetros exteriores de aproximadamente <60-159 mm y espesores de pared de aproximadamente 3-8 mm. Su rango de alimentación único es de aproximadamente 20-1200 mm, utilizando un servomotor y un husillo de bolas para controlar el movimiento longitudinal del material antes de cada ciclo de corte.
¿Por qué el tubo redondo de acero permanece estacionario durante el corte?
Mantener la tubería estacionaria evita que gire toda la longitud de la materia prima larga. La tubería de acero sólo se mueve durante la alimentación longitudinal y luego se asegura mediante una abrazadera autocentrante hidráulica. El soporte del cortador gira alrededor de la pieza de trabajo, concentrando el movimiento de corte en un lugar mientras la tubería larga permanece apoyada.
¿cómo mejora la servoalimentación la consistencia del corte?
La servoalimentación controla la distancia que recorre la tubería de acero antes de cada corte. Combinado con un husillo de bolas y un soporte de material estable, permite reproducir el mismo movimiento programado en piezas repetidas. Los espacios en blanco terminados aún deben medirse porque el desgaste mecánico, el movimiento de sujeción y la condición de la materia prima pueden afectar el resultado real.
¿Qué se debe inspeccionar después del corte de la tubería redonda?
La inspección debe incluir la longitud de la pieza en bruto terminada, el estado de la cara final, la formación de rebabas, la deformación visible y la consistencia entre piezas repetidas. La primera pieza en bruto después de cambiar el diámetro, el espesor de la pared, la longitud de corte o las herramientas debe recibir una verificación más cercana antes de que comience la producción continua, seguida de controles periódicos durante el lote.


 Spanish
 English
 French