

Table des matières
Introduction
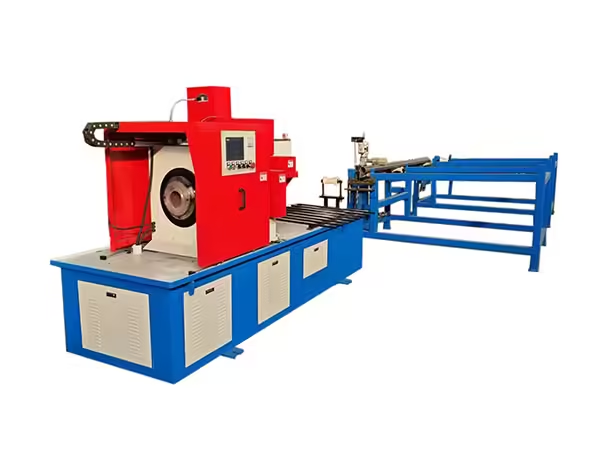
Une machine de découpe de tuyaux ronds effectue l'une des premières opérations dimensionnelles dans la fabrication de rouleaux de convoyage Avant qu'un tube en acier puisse devenir une coque de rouleau, le tuyau rond brut doit être divisé en flans avec une longueur contrôlée, une géométrie d'extrémité stable et une condition de coupe adaptée aux étapes d'usinage qui suivent.
Cette opération peut paraître simple, mais la variation créée lors de la coupe peut se poursuivre tout au long du processus de fabrication du rouleau. Une longueur d'ébauche incohérente affecte l'usinage du tube à double extrémité, tandis qu'un serrage instable ou un outillage usé peut modifier la face d'extrémité et augmenter la quantité de correction requise lors d'un traitement ultérieur.
Pour la production répétitive de rouleaux, la machine de coupe doit donc contrôler l'alimentation en matériaux, le centrage de la pièce, le serrage, le mouvement de la fraise, la vitesse de la broche et le séquençage de la production comme un seul système coordonné Ce guide explique comment ces fonctions fonctionnent ensemble dans une application de coupe de tuyaux ronds en acier et pourquoi la machine doit être évaluée en fonction du processus complet de production de rouleaux plutôt que de la vitesse de coupe seule.
Qu'est-ce qu'une machine de découpe de tuyaux ronds
Une machine de découpe de tuyaux ronds est un équipement spécialisé conçu pour diviser le tuyau cylindrique en acier en sections contrôlées Dans la fabrication de rouleaux de convoyage, ces sections deviennent plus tard les coques extérieures des rouleaux finis.
L'existant Machine de découpe de tuyaux termine automatiquement l'alimentation en matériau, le positionnement, le serrage hydraulique et la coupe mécanique La pièce reste immobile pendant l'opération de coupe, tandis que le support de coupe tourne autour du tuyau.
Cette structure est particulièrement adaptée au stock rond long car le tuyau en acier complet n'a pas besoin de tourner à la vitesse de coupe Le matériau ne se déplace longitudinalement que pendant l'alimentation et reste fixe une fois qu'il atteint la position de coupe programmée.
Pour la fabrication de rouleaux, cela crée une relation prévisible entre la distance d'alimentation et la longueur du tube fini tout en maintenant un support stable pour les matières premières longues.
Pourquoi les tuyaux ronds en acier nécessitent un processus de coupe dédié
Une coque de rouleau transporteur est fondamentalement un composant cylindrique droit Le tuyau a normalement besoin d'une coupe transversale propre plutôt que d'un profil complexe, d'une ouverture de branche ou d'un contour irrégulier.
Cela rend la répétabilité dimensionnelle particulièrement importante L'objectif de fabrication est de produire une ébauche contrôlée après l'autre de sorte que les machines en aval reçoivent des pièces ayant des dimensions de départ similaires.
Une machine de découpe de tuyaux ronds peut donc se concentrer sur plusieurs exigences spécifiques : longueur d'ébauche constante, état de face d'extrémité approprié, centrage stable, formation de bavures contrôlée et production par lots reproductibles.
L'étape de coupe ne crée pas la géométrie de précision finale du tube à rouleaux Au lieu de cela, elle crée une pièce de départ prévisible pour les opérations d'usinage qui suivent.
Gamme de travail QZ160
La configuration QZ160 est conçue spécifiquement pour les tuyaux ronds en acier de moyenne épaisseur couramment utilisés dans la production de rouleaux de transport.
| Article technique | Référence QZ160 |
|---|---|
| Diamètre de la conduite | Φ60159 mm |
| Épaisseur de paroi | 38 mm |
| Moteur principal | 5,5 kW |
| Mouvement de la pièce | Stationnaire pendant la coupe |
| Mouvement d'outil de coupe | Rotation |
| Serrage | Autocentrage hydraulique |
| Alimentation | Servomoteur + vis à billes |
| Longueur d'alimentation unique | 201200 mm |
| Options d'outils | Acier blanc/carbure |
| Taux d'alimentation | 0,09/r |
| Exemple de cycle de découpe | Environ 15 s à Φ89 × 2,5 mm |
Ces paramètres doivent être lus comme une plage de fonctionnement plutôt que comme des valeurs maximales indépendantes. Le diamètre du tuyau, l’épaisseur de la paroi, la longueur de l’ébauche finie, l’outillage et le support des matières premières influencent tous la configuration de production réelle.
Servo Feeding Controls Longueur à blanc
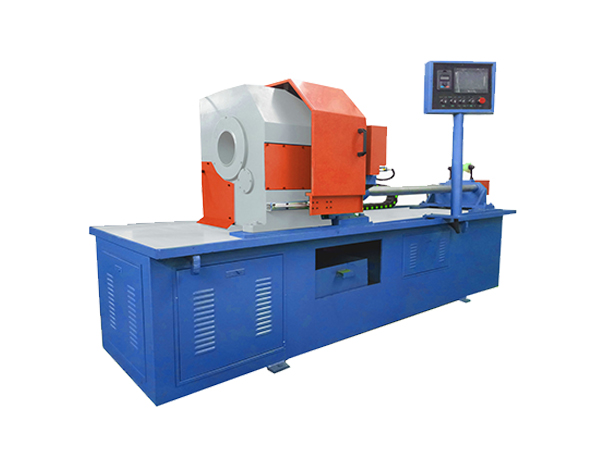
Un outil de coupe ne peut pas produire de coques de rouleaux répétables si le tuyau en acier s'arrête à un endroit différent à chaque cycle L'alimentation en matériaux est donc l'une des fonctions les plus importantes dans une machine de coupe automatique de tuyaux ronds.
Le QZ160 utilise un servomoteur ainsi qu'une vis à billes pour déplacer longitudinalement le tuyau brut. Le système de commande détermine la course requise, après quoi la transmission mécanique déplace le tuyau vers la position de coupe.
Cet agencement réduit la dépendance à l'égard de mesures manuelles répétées et permet de reproduire la même distance d'alimentation sur un lot de production.
Le résultat physique doit encore être vérifié L'usure mécanique, le support du matériau, l'état de la vis à billes ou le mouvement pendant le serrage peuvent influencer la longueur finie même lorsque la valeur d'alimentation programmée reste inchangée.
Pourquoi l'alimentation à vis à billes est importante
Une vis à billes convertit le mouvement de rotation du système d'entraînement en mouvement linéaire contrôlé. Dans une application d'alimentation par tuyau, cela permet de traduire le mouvement programmé en déplacement longitudinal réel du tuyau.
Son utilité vient de la répétabilité plutôt que de la seule automatisation La machine peut revenir à des mouvements d'alimentation similaires lors de productions répétées, créant une base dimensionnelle plus solide pour la découpe par lots.
L'état de la vis à billes doit donc être inclus dans l'entretien de routine. L'usure, la contamination, une lubrification inadéquate ou un relâchement mécanique peuvent progressivement modifier le comportement de positionnement.
Si la longueur du tube commence à dériver pendant un lot de production, le mécanisme d'alimentation complet doit être inspecté avant que les valeurs du logiciel ne soient modifiées simplement pour compenser la variation physique.
Serrage hydraulique auto-centrateur
Une fois que le tuyau atteint la position requise, il doit rester stable jusqu'à ce que le couteau ait terminé le processus de séparation.
Le QZ160 utilise un serrage hydraulique à autocentrage Ceci est particulièrement utile pour les tuyaux ronds en acier car il aide à maintenir la pièce autour de l'axe central prévu de la machine tout en empêchant simultanément le mouvement longitudinal.
Le serrage remplit deux fonctions en même temps Il protège la position d'alimentation établie par le système d'asservissement et crée une relation stable entre le tuyau et la fraise rotative.
Si la pièce se déplace après le positionnement, le système d'alimentation peut avoir fonctionné correctement tandis que l'ébauche finale devient toujours dimensionnellement incohérente.
Pourquoi le centrage automatique est important pour les tuyaux ronds
Les pièces cylindriques peuvent se déplacer facilement si la structure de serrage n'établit pas de référence centrale stable.
Un système d'auto-centrage réduit la quantité de réglage manuel nécessaire lorsque des tuyaux ronds similaires sont traités de manière répétée Les deux côtés de la pince agissent autour du tuyau de sorte que la pièce reste plus proche de l'axe de coupe prévu.
Les surfaces de serrage doivent encore rester propres et correctement ajustées Les copeaux métalliques, la contamination, les problèmes hydrauliques ou l'usure inégale peuvent modifier progressivement la façon dont le tuyau se trouve à l'intérieur de la machine.
La vérification de la première pièce après un changement de diamètre constitue un moyen pratique de confirmer que la nouvelle condition de serrage reste adaptée.
Le tuyau reste stationnaire pendant la coupe
L'une des caractéristiques déterminantes de la machine est sa conception de pièce fixe. Pendant le processus de coupe proprement dit, le tuyau en acier ne tourne pas. Au lieu de cela, le support de coupe se déplace autour du tuyau.
Cet agencement devient de plus en plus utile à mesure que la longueur de la matière première augmente. La rotation d'un long tuyau en acier nécessiterait que la longueur totale du matériau reste équilibrée et soutenue tout en se déplaçant à la vitesse de coupe.
Maintenir la pièce immobile évite cette exigence Le tuyau peut rester supporté le long de la conduite d'alimentation tandis que l'action de coupe est concentrée en un point spécifique.
Pour la production de coques de rouleaux, où des coupes transversales droites répétées sont nécessaires, cela crée une structure mécanique pratique sans introduire de mouvement inutile de la matière première complète.
Comment fonctionne la découpe mécanique des tuyaux
Coupe de tuyaux peut être réalisé en utilisant plusieurs technologies en fonction du matériau et de la géométrie requise. Dans cette application de production de rouleaux, le processus utilise un outil de coupe mécanique plutôt qu'un laser, un arc plasma ou une flamme.
Le tuyau brut avance en position et est serré solidement Le porte-fraise tourne ensuite autour de la pièce fixe tandis que l'outil s'alimente progressivement à travers la paroi du tuyau.
Une fois la section complètement séparée, l'unité de coupe se rétracte, la pince se libère et le mécanisme d'alimentation avance de la longueur suivante requise.
Ce cycle peut alors se répéter pour chaque ébauche de coque de rouleau au sein du lot de production.
Le diamètre des tuyaux et l’épaisseur des murs doivent être évalués ensemble
Le diamètre extérieur ne décrit pas à lui seul les conditions de coupe.
Un tuyau de 108 mm avec une paroi relativement mince présente une charge de coupe différente d'un autre tuyau de 108 mm avec une paroi sensiblement plus épaisse L'engagement de l'outil, la résistance à la coupe, l'état du cycle et l'usure du couteau peuvent tous changer.
Le QZ160 est conçu autour d'environ 100 mm de diamètre extérieur et d'épaisseur de paroi de 38 mm. Les deux limites doivent donc être vérifiées par rapport à la matière première réelle.
La sélection de l'équipement uniquement parce que le diamètre du tuyau correspond à la plage nominale peut négliger une exigence tout aussi importante en matière d'épaisseur de paroi.
La rectitude des tuyaux bruts affecte l’alimentation
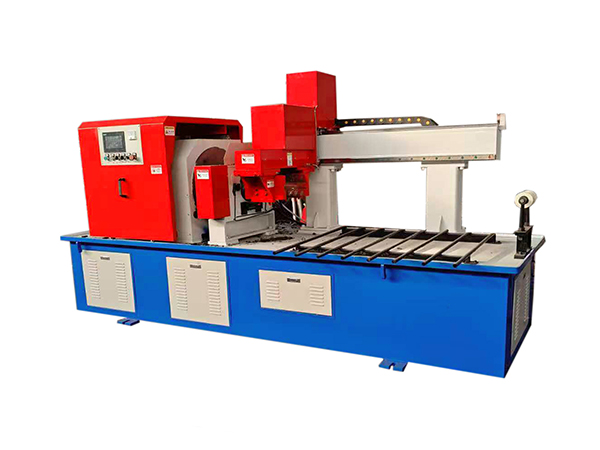
Le processus de découpe commence avant que le tuyau n'entre dans le couteau.
La matière première longue doit rester raisonnablement droite et soutenue afin de pouvoir se déplacer dans le système d'alimentation sans chargement latéral inutile ni reliure Une courbure importante peut influencer la façon dont le tuyau traverse la machine et la constance avec laquelle il atteint la position de serrage.
Les casiers de support de matériau doivent donc maintenir le tuyau proche de l'axe d'alimentation de la machine.
Cela devient particulièrement important avec une matière première plus longue, car une petite différence d'alignement à l'extrémité éloignée peut créer un effet de position plus important à proximité de la machine de découpe.
Support de matière première longue
Une installation de production peut traiter des tuyaux en acier fournis en longueurs considérablement plus longues que les coques de rouleaux finies.
Le support de cette matière première fait partie du système de coupe même si le rack lui-même peut se trouver à l'extérieur du corps de la machine. Le tuyau a besoin d'un chemin contrôlé vers la broche, de sorte que le système d'asservissement n'a pas également besoin de surmonter un affaissement ou un mouvement latéral inutile.
Les supports à rouleaux ou les racks d'alimentation appropriés doivent permettre un mouvement longitudinal tout en conservant un alignement raisonnable.
Une alimentation servo très précise offre un avantage limité si la matière première s'approche de la machine selon un angle instable.
La sélection des outils influence le processus de coupe
Le QZ160 peut utiliser des outils de coupe en acier blanc ou en carbure selon les exigences de traitement.
Le matériau et la géométrie de l'outil influencent la résistance à la coupe, l'état de surface, la formation de bavures et la durée de vie de l'outil L'option la plus appropriée dépend des caractéristiques des tuyaux en acier et du processus d'usinage établi.
Un outil ne doit pas rester en service simplement parce qu'il peut toujours séparer le matériau La détérioration progressive du bord peut modifier la qualité de l'ébauche finie avant qu'une défaillance complète de l'outil ne se produise.
Une inspection régulière de la surface coupée peut donc fournir un retour utile sur l'état du couteau.
Usure d'outils et formation de bavures
La formation de bavures est l’un des indicateurs les plus clairs de l’évolution des conditions de coupe.
Une fraise fraîche et correctement configurée peut produire un bord d'extrémité relativement contrôlé Au fur et à mesure que l'outil s'use, la résistance à la coupe peut augmenter et le matériau restant à la fin du cycle peut devenir moins cohérent.
Les bavures lourdes peuvent gêner la manipulation et nécessiter une correction supplémentaire avant la prochaine opération d'usinage.
Lorsque la formation de bavures augmente progressivement au cours d'un lot, l'outillage doit être inspecté avant que les réglages de la machine ne soient modifiés inutilement.
La vitesse de broche doit correspondre à la pièce
La broche utilise une régulation de vitesse en continu à fréquence variable, permettant d'adapter les conditions de coupe à différentes spécifications de tuyaux.
La vitesse correcte de la broche dépend de la relation entre le diamètre du tuyau, l'épaisseur de la paroi, le matériau, le type d'outil et l'alimentation de coupe.
Une vitesse plus élevée n'est pas automatiquement meilleure Une vitesse excessive peut créer des conditions de coupe inadaptées, tandis qu'une vitesse très faible peut réduire l'efficacité du processus ou modifier l'engagement de l'outil.
Des paramètres validés pour les tailles de tuyaux fréquemment fabriquées peuvent aider à rendre les changements plus reproductibles.
Pourquoi la rigidité des machines est importante
Pendant la coupe, l'outil applique une force au tuyau en acier. La broche, le porte-outil, la pince, le cadre et la structure d'alimentation doivent maintenir leurs positions relatives pendant que cette charge est appliquée.
Si les composants de la machine se déplacent de manière excessive, la face d'extrémité et le comportement de coupe qui en résultent peuvent devenir moins stables.
La rigidité de la machine supporte donc la précision créée par les systèmes d'alimentation et de serrage des servo.
Les changements de comportement des vibrations, du son ou des fraises doivent être traités comme des signaux de maintenance utiles plutôt que ignorés jusqu'à ce que la machine ne puisse plus effectuer une coupe.
L'état de la face finale affecte l'usinage en aval
L'ébauche de tuyau produite par la machine de découpe est une pièce intermédiaire et non le tube à rouleaux fini.
Après la coupe, le tube peut entrer dans l'usinage à double extrémité afin que sa géométrie d'extrémité puisse être préparée pour des boîtiers de roulement ou d'autres composants de rouleau.
L'existant Tour automatique à rouleaux à double trou d'extrémité est conçu spécifiquement pour traiter les deux extrémités des tuyaux en acier utilisés dans les rouleaux de transport à bande.
Cela crée une relation directe entre la qualité de coupe et l'étape d'usinage suivante Une ébauche de tuyau cohérente donne au tour à double extrémité une pièce de départ plus prévisible.
Pourquoi la longueur à blanc est importante en aval
Les machines en aval s'attendent normalement à ce que la pièce arrive dans une plage dimensionnelle définie.
Si la longueur des ébauches varie considérablement, les outils de coupe ou les accessoires à l'étape suivante devront peut-être compenser une géométrie de démarrage incohérente. Cela rend le contrôle du processus plus difficile même lorsque la machine en aval elle-même est précise.
La longueur stable de l'ébauche réduit donc les variations inutiles entre les étapes de fabrication.
C'est l'une des raisons pour lesquelles la machine de découpe de tuyaux ronds doit être considérée comme le premier point de contrôle dimensionnel dans la production de coques de rouleaux plutôt que comme un simple dispositif de séparation des matériaux.
Parallélisme de la Cut End
Une coupe sensiblement inclinée par rapport à l'axe du tuyau crée différentes conditions de départ autour de la circonférence du tube.
Un usinage ultérieur peut corriger cette géométrie, mais une variation angulaire excessive augmente la quantité de matériau que la machine suivante doit retirer.
Le système de coupe devrait donc viser une condition d'extrémité transversale stable conforme aux exigences du procédé suivant.
L'état de l'outil, le centrage de la pièce, l'alignement de la broche, le serrage et la rigidité mécanique influencent tous la coupe résultante.
Séquençage PLC et fonctionnement automatique
Un cycle de coupe automatique des tuyaux nécessite plusieurs actions pour se produire dans le bon ordre.
Le matériau s'alimente pour se positionner, le serrage fixe la pièce à usiner, l'outil de coupe avance, le tuyau est séparé, le couteau se rétracte, la pince se libère et le cycle d'alimentation suivant commence.
Le contrôle basé sur PLC coordonne ces opérations afin qu'elles suivent une séquence répétable.
L'automatisation réduit les actions manuelles répétées mais ne supprime pas le besoin d'une configuration mécanique correcte. L'automate peut reproduire la même commande avec précision même si un outil usé ou une pince mal alignée produit un résultat physique inapproprié.
Inspection de première pièce après un changement de configuration
Chaque fois que le diamètre du tuyau, l'épaisseur de la paroi, la longueur de coupe, l'outillage ou un autre paramètre majeur change, la première ébauche terminée doit faire l'objet d'une inspection supplémentaire.
L'opérateur doit vérifier la longueur finie, l'état de la face d'extrémité, la formation de bavures, la déformation visible et toute autre dimension requise par l'étape de production suivante.
Cela confirme si la nouvelle configuration produit la pièce physique attendue avant que la machine ne répète le même cycle sur un lot plus important.
L'équipement automatique rend l'inspection de première pièce plus importante, et non moins importante, car une configuration incorrecte peut autrement être reproduite très efficacement.
Longueur de surveillance pendant la production par lots
Une première pièce correcte ne garantit pas que le processus restera inchangé tout au long d'un long lot.
L'usure des outils, l'état du système d'alimentation, la variation des matières premières ou la contamination par les pinces peuvent progressivement influencer le résultat.
La mesure périodique permet aux techniciens de reconnaître cette dérive avant qu'elle n'affecte un grand groupe d'ébauches de tubes.
La fréquence d'inspection doit refléter l'environnement de production, les spécifications de la pièce et la stabilité du processus établi plutôt que de s'appuyer sur un intervalle universel.
Diagnostic de la variation de la longueur de coupe
Lorsque la longueur du flan fini commence à changer, le dépannage doit suivre le mouvement de la pièce à travers la machine.
Le support brut du tuyau doit être vérifié en premier, suivi d'une servomotrice, de l'état de la vis à billes, des guides, du positionnement et du serrage hydraulique.
Si le tuyau s'alimente avec précision mais se déplace pendant le serrage ou la coupe, le réglage de la distance d'alimentation programmée ne corrigera pas le problème réel.
Un diagnostic structuré empêche d'utiliser des ajustements logiciels pour masquer les variations mécaniques.
Diagnostic des visages coupés en angle
Une face coupée inclinée ou incohérente peut résulter de plusieurs conditions mécaniques.
L'état de l'outil, l'alignement de la broche, le centrage du tuyau, la stabilité de la pince et le support de la pièce doivent tous être vérifiés. Si le tuyau n'est pas correctement centré par rapport à la fraise rotative, l'outil peut s'engager inégalement dans la circonférence.
Les techniciens doivent comparer plusieurs pièces consécutives pour déterminer si la condition est cohérente ou aléatoire.
Un motif reproductible fournit souvent des informations plus solides sur la source du problème qu’un tube isolé.
Diagnostic des vibrations excessives
Une vibration inattendue pendant la coupe peut indiquer une usure de la fraise, un mauvais montage de l'outil, des problèmes de broche, un support de pièce inadapté ou une instabilité de serrage.
La machine ne doit pas simplement continuer à fonctionner jusqu'à ce que la vibration commence à affecter les dimensions visibles.
Les changements de son et de vibration peuvent fournir des alertes précoces indiquant que le système de coupe s'éloigne de son état normal.
L’étude précoce de ces signes protège à la fois l’état du couteau et la consistance du flan.
Maintenance du système d'alimentation
Les servomoteurs, les vis à billes et les composants d'alimentation associés doivent rester propres, alignés et correctement entretenus.
La lubrification doit suivre les exigences de la machine, tandis que les copeaux accumulés et la contamination doivent être empêchés de pénétrer dans les zones de mouvement sensibles.
Les attaches et les accouplements doivent également rester sécurisés car le relâchement mécanique peut introduire progressivement une variation de positionnement.
Lorsque la précision de l'alimentation change, l'historique de maintenance peut aider à déterminer si la cause s'est développée progressivement ou est apparue immédiatement après un autre réglage de la machine.
Entretien du serrage hydraulique
Le serrage hydraulique dépend d'une pression stable et de composants mécaniques fonctionnant correctement.
Des fuites, des joints usés, des surfaces de contact contaminées ou un mouvement irrégulier de l'actionneur peuvent modifier la façon dont le tuyau est maintenu.
Les surfaces de serrage doivent rester propres afin que chaque tuyau rond entre en contact cohérent avec le luminaire. Les composants hydrauliques doivent également être inspectés pour détecter tout changement de mouvement ou de condition de maintien.
Étant donné que le serrage préserve la position d'alimentation pendant la coupe, le maintien dans cette zone prend directement en charge la précision finale du flan.
Entretien du Cutter et de la broche
Le couteau et la broche effectuent le processus de séparation proprement dit, ce qui rend leur état central à la qualité de la face d'extrémité.
Le montage de l'outil doit rester sécurisé, tandis que la broche doit tourner sans vibration ou relâchement anormal.
L'usure de l'outil doit être surveillée en utilisant à la fois la durée de fonctionnement et l'état de la pièce finie. Un couteau peut toujours terminer l'opération tout en produisant déjà des bavures plus lourdes ou une moins bonne consistance de surface.
Le remplacement ou l'entretien de l'outil avant qu'une détérioration grave ne se développe contribue à protéger la production en aval.
Pourquoi la production de rouleaux bénéficie d'un équipement de coupe dédié
Une scie d'atelier générale peut séparer les tuyaux en acier, mais la production répétitive de rouleaux de transport nécessite une alimentation, un serrage et un positionnement de coupe contrôlés sur de nombreuses pièces similaires.
Une machine de découpe de tuyaux ronds dédiée organise ces fonctions autour d'un matériau cylindrique long Le tuyau se déplace sur un chemin d'alimentation défini, est centré automatiquement, reste immobile pendant la découpe et avance à nouveau pour l'ébauche suivante.
Cette structure réduit les mesures manuelles répétées et crée une connexion plus stable entre les tuyaux en acier brut et le traitement des rouleaux en aval.
La valeur provient de la répétabilité du processus plutôt que de la réalisation d'un grand nombre d'opérations de découpe non liées.
Erreur courante : sélection uniquement par diamètre maximum
Le diamètre maximum du tuyau est l'une des spécifications de machine les plus faciles à comparer, mais il ne décrit pas l'exigence de coupe complète.
Épaisseur de paroi, longueur finie, support de matière première, outil de coupe, volume de production et usinage en aval de toutes les matières.
Un tuyau peut se situer dans la plage de diamètre nominal tout en nécessitant une épaisseur de paroi ou une condition de coupe en dehors du processus prévu.
La sélection de la machine doit donc utiliser la spécification complète des matières premières plutôt qu'une dimension principale.
Erreur courante : ignorer le support des matières premières
Un système d'alimentation automatique ne peut pas fonctionner au mieux lorsque le tuyau brut est mal supporté.
Une crosse longue qui s'affaisse ou s'approche de la machine en biais peut augmenter la résistance mécanique et modifier la façon dont le tuyau atteint la position de serrage.
Les racks de support doivent donc être considérés comme faisant partie du système de production.
L'amélioration de la machine tout en ignorant le chemin matériel y menant peut laisser une source importante de variation non résolue.
Erreur courante : en attendant une panne complète de l'outil
Un outil de coupe change normalement progressivement plutôt que de tomber en panne sans avertissement.
La formation croissante de bavures, les surfaces d'extrémité plus rugueuses, le comportement de cycle plus long, le changement de son ou une vibration plus importante peuvent tous indiquer une usure avant que l'outil ne devienne inutilisable.
La poursuite de la production grâce à cette détérioration permet aux ébauches incohérentes d'entrer dans l'usinage en aval.
L'inspection des outils devrait donc être préventive plutôt que réactive.
Comment la coupe de tuyaux ronds s'adapte au flux de travail des rouleaux
Un processus de fabrication contrôlé de rouleaux commence avec la matière première et ajoute progressivement la géométrie requise par le composant final.
Le tuyau rond en acier est d'abord découpé en ébauches Les extrémités du tube peuvent ensuite être usinées, suivies d'un assemblage lié au roulement, de l'installation de l'arbre, de l'étanchéité, du soudage et de l'inspection finale selon la conception du rouleau.
La machine de découpe établit la longueur initiale de coque utilisée par toutes les opérations ultérieures.
Cela fait de la découpe une étape de contrôle qualité en amont dont l'influence se poursuit longtemps après que le tube a quitté la machine.
Conclusion
Une machine de découpe de tuyaux ronds pour la production de rouleaux de convoyage doit faire plus que séparer les tuyaux en acier Elle établit les premières dimensions contrôlées de la coque du rouleau et influence donc les étapes d'usinage qui suivent.
Le QZ160 utilise un servomoteur et une alimentation par vis à billes, un serrage hydraulique autocentrant, une commande de broche à fréquence variable et une structure d'outil rotatif de pièce fixe. Sa plage de travail d'environ 60 mm, 159 mm et 38 mm d'épaisseur de paroi est conçue autour du traitement répété des tuyaux en acier rond.
Une production fiable dépend toujours du support de la matière première, de l'état de l'outil, de la maintenance du système d'alimentation, de la stabilité du serrage, du comportement de la broche, de la vérification de la première pièce et de l'inspection périodique. Lorsque ces facteurs sont contrôlés ensemble, la machine peut fournir des ébauches de tubes plus prévisibles pour l'usinage à double extrémité et les dernières étapes de la production des rouleaux transporteurs.
FAQ
À quoi sert une machine de découpe de tuyaux ronds dans la production de rouleaux de convoyage ?
Une machine de coupe de tuyaux ronds divise le long tuyau d'acier en ébauches contrôlées qui deviennent plus tard des coquilles de rouleaux de convoyeur L'alimentation automatique établit la longueur d'ébauche requise, le serrage auto-centrant hydraulique stabilise la pièce à usiner et une fraise mécanique rotative sépare le tuyau fixe avant qu'il n'entre dans l'usinage ultérieur de l'extrémité du tube.
Quelle gamme de tuyaux le QZ160 peut-il traiter ?
Le QZ160 est conçu pour les tuyaux ronds en acier avec des diamètres extérieurs d'environ 60 mm et une épaisseur de paroi d'environ 3 mm. Sa plage unique d'alimentation est d'environ 201 200 mm, utilisant un servomoteur et une vis à billes pour contrôler le mouvement longitudinal du matériau avant chaque cycle de coupe.
Pourquoi le tuyau rond en acier reste-t-il immobile pendant la coupe
Le maintien du tuyau immobile évite de faire tourner toute la longueur de la matière première longue Le tuyau en acier ne se déplace que pendant l'alimentation longitudinale et est ensuite fixé par serrage hydraulique auto-centrant Le porte-fraise tourne autour de la pièce à usiner, concentrant le mouvement de coupe à un endroit tandis que le long tuyau reste soutenu.
Comment l'alimentation servo améliore-t-elle la consistance
L'alimentation servo contrôle la distance parcourue par le tuyau en acier avant chaque coupe Combiné avec une vis à billes et un support de matériau stable, il permet de reproduire le même mouvement programmé sur des pièces répétées Les ébauches finies doivent toujours être mesurées car l'usure mécanique, le mouvement de serrage et l'état de la matière première peuvent affecter le résultat réel.
Que faut-il inspecter après la coupe de tuyaux ronds
L'inspection doit inclure la longueur du flan fini, l'état de la face d'extrémité, la formation de bavures, la déformation visible et la cohérence entre les pièces répétées. La première ébauche après changement de diamètre, d'épaisseur de paroi, de longueur de coupe ou d'outillage doit faire l'objet d'une vérification plus approfondie avant le début de la production continue, suivie de contrôles périodiques pendant le lot.


 French
 English
 Spanish