

Table des matières
Introduction
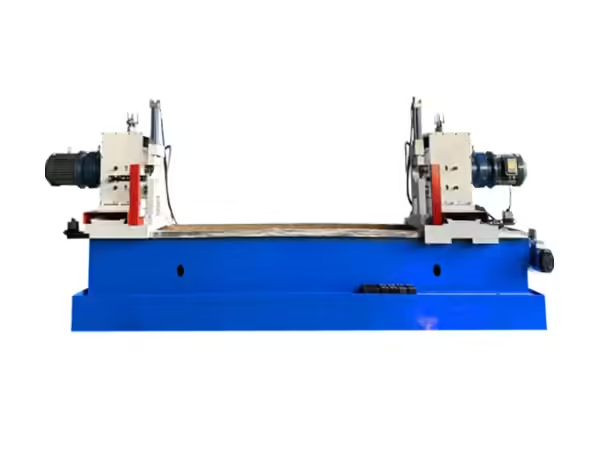
Une fraiseuse à rouleaux utilisée dans la production de rouleaux de convoyage a une tâche très spécifique : usiner des surfaces planes contrôlées aux deux extrémités d'un arbre à rouleaux Ces méplats ne sont pas des éléments décoratifs Ils influencent la façon dont l'arbre fini s'insère dans les supports de support, la façon dont les rouleaux peuvent être installés de manière cohérente et si les caractéristiques correspondantes aux extrémités opposées maintiennent la géométrie définie par le dessin au rouleau.
Pour la fabrication par lots de rouleaux, la réalisation de ces surfaces une extrémité à la fois peut introduire des variables répétées de positionnement et de serrage Une structure dédiée de fraisage à double extrémité résout ce problème en localisant l'arbre une fois et en usinant les surfaces correspondantes aux deux extrémités au sein d'un même cycle de production.
Cet article se concentre spécifiquement sur l'utilisation d'une fraiseuse à rouleaux pour l'usinage à plat de l'arbre du rouleau transporteur Il explique la structure de la machine, la gamme de pièces, le principe de traitement à double extrémité, l'outillage, le contrôle hydraulique, la configuration, l'inspection, et sa relation avec d'autres étapes de traitement de l'arbre dans la fabrication du rouleau transporteur.
Qu'est-ce qu'une fraiseuse à rouleaux dans la production de rouleaux
Dans cette application, une fraiseuse à rouleaux désigne un équipement de fraisage dédié utilisé pour usiner des rainures planes ou des surfaces planes sur les extrémités des arbres des rouleaux transporteurs Elle ne doit pas être confondue avec un équipement utilisé pour rouler la tôle ou avec un laminoir classique.
L'existant Fraiseuse automatique à rainures plates à double extrémité pour arbre à rouleaux est conçu spécifiquement pour les arbres de rouleaux de convoyeur à bande Sa configuration TX-2023 peut usiner des diamètres d'arbre d'environ 2020 mm et des longueurs de 2300 à 2300 mm, avec des largeurs plates de 6 à 35 mm et des profondeurs de fraisage de 0 à 5 mm.
La machine peut traiter quatre surfaces à travers les deux extrémités d'arbre au sein d'une même configuration Cela rend l'équipement particulièrement adapté à la production répétitive d'arbres à rouleaux où la position relative des méplats correspondants doit rester stable d'un composant à l'autre.
Pourquoi les arbres à rouleaux nécessitent un fraisage à plat
Un arbre rond fournit un support central solide et simple pour un rouleau transporteur, mais de nombreuses structures de montage du convoyeur nécessitent des méplats contrôlés aux extrémités de l'arbre Ces méplats peuvent aider à localiser l'arbre dans le support de support et à empêcher un mouvement de rotation indésirable à la position de montage.
Leur géométrie doit donc correspondre avec le châssis du convoyeur plutôt que d'être simplement usinée selon une forme approximative La largeur, la profondeur, la position et l'orientation du plat peuvent toutes influencer la façon dont le rouleau fini s'insère dans l'installation.
Si les deux extrémités sont usinées séparément sans référence commune stable, les méplats correspondants peuvent différer légèrement en position ou en orientation Pour les composants individuels cette variation peut paraître faible, mais dans un convoyeur contenant de nombreux rouleaux similaires, des différences répétées peuvent affecter la cohérence de l'installation.
Une fraiseuse à rouleaux dédiée est donc conçue autour de la géométrie de l'arbre plutôt que autour d'un usinage de surface à usage général.
Le fraisage double extrémité réduit le repositionnement
L'une des principales caractéristiques de la machine TX-2023 est sa capacité à traiter les deux extrémités d'arbre au sein d'une même configuration Au lieu d'usiner un côté, de retirer l'arbre, de l'inverser, de le localiser à nouveau, puis de traiter la deuxième extrémité, la machine positionne l'arbre complet entre deux unités d'usinage.
Cet agencement réduit le nombre de fois où la pièce doit être rétablie par rapport à une nouvelle référence. Les deux extrémités restent liées à la même ligne centrale de l'arbre et à la même structure de serrage pendant que les méplats correspondants sont produits.
L'avantage est particulièrement important lorsque quatre surfaces planes doivent être usinées à deux extrémités La machine peut compléter ces caractéristiques dans un cycle coordonné plutôt que de traiter chaque surface individuelle comme une opération manuelle distincte.
Le fraisage à double extrémité n'élimine pas le besoin d'inspection, mais il supprime la manipulation inutile des pièces de la séquence de production.
Comment le fraisage crée l'arbre plat
Fraisage enlève le matériau à l'aide d'un outil de coupe rotatif tandis qu'un mouvement relatif contrôlé se produit entre la fraise et la pièce. Dans la production d'arbres à rouleaux, la fraise enlève le matériau des zones sélectionnées de l'arbre rond pour créer la géométrie plate spécifiée.
Le processus de coupe doit maintenir une relation contrôlée entre la position de la fraise, l'axe central de la pièce et la profondeur de fraisage requise. Si l'arbre est positionné différemment entre les pièces, la profondeur ou la largeur plate résultante peut également changer même lorsque le réglage de la machine reste inchangé.
Pour cette raison, la précision du fraisage commence par le positionnement et le serrage de la pièce. L'outil de coupe ne peut reproduire la géométrie souhaitée que lorsque l'arbre entre dans la machine dans une position prévisible.
Gamme de travail TX-2023
Une fraiseuse à rouleaux utile doit être évaluée par rapport à la gamme réelle d'arbres à rouleaux fabriqués plutôt que uniquement par sa dimension maximale.
Le TX-2023 supporte des diamètres d'arbre d'environ 20 à 40 mm et des longueurs de pièces de 260 à 2300 mm La plage plate est d'environ 635 mm, tandis que la profondeur de fraisage indiquée est de 05 mm.
| Article technique | Référence TX-2023 |
|---|---|
| Diamètre d'arbre | Φ2040 mm |
| Longueur d'arbre | 26002300 mm |
| Largeur plate | 63 mm |
| Profondeur de fraisage | 0 mm |
| Vitesse de broche | 150 tr/min |
| Hauteur du centre de la pièce | 850 mm |
| Moteur de broche | 3 kW × 2 |
| Pression hydraulique | 1,54 MPa |
| Poids de la machine | Environ 3000 kg |
| Dimensions de la machine | 4000×1500×1440mm |
Ces paramètres doivent être adaptés au dessin réel de l'arbre Une machine peut s'adapter aux dimensions globales de l'arbre tout en nécessitant un outillage et une configuration corrects pour la largeur et la profondeur plates spécifiées.
Le diamètre de l'arbre influence la configuration du fraisage
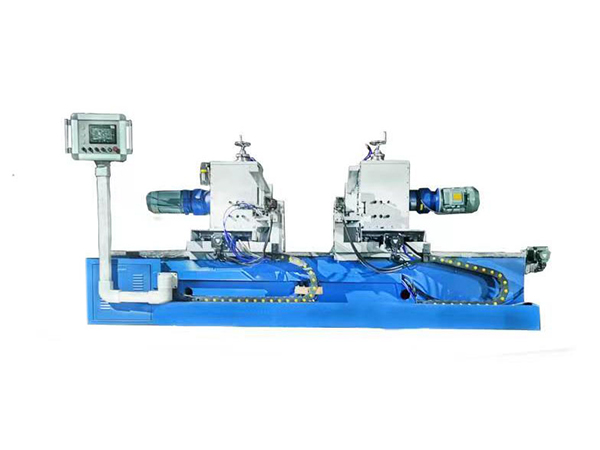
Le diamètre de l'arbre détermine la quantité de matériau entourant la ligne centrale et affecte l'emplacement auquel le couteau doit engager la pièce. Un arbre de 20 mm et un arbre de Φ40 mm ne peuvent pas simplement utiliser des réglages de position identiques si la même géométrie plate finie est requise.
La machine a donc besoin d'une méthode reproductible pour s'adapter aux différentes tailles d'arbre tout en conservant la relation correcte entre le couteau et le centre de la pièce.
Le serrage et le support doivent également correspondre au diamètre. Si un arbre plus petit n'est pas positionné de manière cohérente, la profondeur de fraisage peut varier d'un composant à l'autre même si le mouvement de la fraise reste inchangé.
Pour la production mixte, les informations de configuration validées pour les diamètres d'arbre courants peuvent rendre les changements plus prévisibles et réduire les réajustements inutiles.
La longueur de l'arbre nécessite un support stable
Les arbres à rouleaux peuvent être relativement longs par rapport à leur diamètre. Le TX-2023 accueille des pièces jusqu'à environ 2 300 mm, ce qui signifie que le support de l'arbre devient de plus en plus important à mesure que la longueur augmente.
Un long arbre doit rester aligné avec la ligne médiane de la machine pendant que les deux extrémités sont traitées. Un affaissement excessif ou un support inapproprié peut modifier la position relative des extrémités et influencer la géométrie plate résultante.
La hauteur centrale de la machine d'environ 850 mm établit la référence principale de la pièce, tandis que les supports et le serrage doivent maintenir l'arbre autour de cet axe tout au long du cycle d'usinage.
Lorsque la production passe d'un arbre plus court à un arbre beaucoup plus long, le support de la pièce doit donc être vérifié dans le cadre de la configuration plutôt que de supposer que seul l'espacement des broches doit être ajusté.
La largeur plate doit suivre le dessin final de l'arbre
La machine supporte des largeurs plates d'environ 6 à 35 mm, mais la dimension correcte doit toujours être déterminée par la conception du rouleau et du convoyeur.
Un plat plus large n'est pas automatiquement plus adapté La caractéristique doit correspondre au support prévu, à la position de montage et à la section transversale restante de l'arbre Le retrait de matériel inutile peut modifier la géométrie finale sans apporter d'avantage d'installation.
La largeur à plat doit donc être contrôlée à partir d'un dessin technique plutôt que d'un jugement visuel. La même spécification peut ensuite être utilisée pendant l'usinage et l'inspection, de sorte que les deux opérations font référence à une exigence dimensionnelle.
Pour la production répétée, cela garantit également que le même arbre de rouleau ne développe pas progressivement une géométrie de montage différente entre les lots.
La profondeur de fraisage est tout aussi importante
La profondeur plate détermine la quantité de puits rond d'origine qui est retirée Le TX-2023 supporte des profondeurs de fraisage allant jusqu'à environ 5 mm.
La variation de profondeur peut affecter la géométrie finale de montage même lorsque le plat semble visuellement similaire Si un côté est usiné plus profondément qu'un autre, la relation entre l'axe central de l'arbre et le support de support peut changer.
La position de l'outil, le diamètre de l'arbre, l'état de la fraise, le serrage de la pièce et le réglage de la machine influencent tous la profondeur finale.
L'inspection devrait donc mesurer la caractéristique finie plutôt que de se fier uniquement aux réglages de la machine La position programmée ou mécanique indique ce que le processus entend produire, tandis que la mesure de la pièce confirme ce qui a été réellement produit.
La commande hydraulique prend en charge l'usinage répétitif
La machine utilise un système hydraulique pour supporter un mouvement rapide de la boîte à broches et un traitement contrôlé. Sa plage de pression de travail indiquée est d'environ 1,5 MPa.
Le mouvement hydraulique est utile dans la production répétitive d'arbres car le boîtier de broche peut se déplacer rapidement pendant les parties non coupantes du cycle, puis fonctionner dans des conditions contrôlées pendant l'enlèvement du matériau.
Le système permet également un réglage continu du mouvement de traitement en fonction des exigences d'usinage. Cela aide la machine à s'adapter à différentes spécifications d'arbre et de plat sans s'appuyer sur une condition de fonctionnement fixe.
La pression hydraulique doit rester stable pendant la production car les changements dans l'état du système peuvent influencer le mouvement de la machine et le comportement de serrage.
Finales correspondantes du processus à deux broches
Le TX-2023 utilise deux moteurs de broche d'une puissance nominale d'environ 3 kW chacun. Cet agencement à double extrémité permet de produire des caractéristiques d'arbre correspondantes sans transférer de manière répétée la pièce entre des machines non liées.
Les deux extrémités peuvent donc rester référencées à une configuration centrale pendant que l'usinage se produit.
Pour la fabrication de rouleaux de convoyage, cela est précieux car l'arbre lui-même est un composant symétrique De nombreuses caractéristiques de montage apparaissent aux deux extrémités, et leur position relative influence l'installation finale.
Une structure à deux broches correspond plus naturellement à cette géométrie de pièce qu'un processus qui inverse l'arbre à plusieurs reprises entre les opérations individuelles.
Pourquoi l'orientation plate est importante
Un méplat est défini non seulement par la largeur et la profondeur mais également par son orientation angulaire autour de l'arbre.
Si les plats aux extrémités opposées tournent différemment les uns par rapport aux autres, l'arbre fini peut devenir difficile à installer dans les positions correspondantes du support Ce problème peut se produire même lorsque les deux plats individuels répondent à leurs propres exigences de largeur et de profondeur.
Le positionnement de la pièce doit donc contrôler l'orientation de rotation avant le début du fraisage. Le montage de la machine et la méthode de serrage doivent préserver cette orientation tout au long du cycle.
Pour l'usinage à quatre surfaces, cette relation devient encore plus importante car plusieurs faces doivent maintenir une relation géométrique définie autour des deux extrémités.
L'état du coupeur affecte la géométrie finie
La fraise produit directement la surface finie, de sorte que l'usure de l'outil influence progressivement le comportement d'usinage.
Un tranchant usé peut augmenter la résistance à la coupe, la rugosité de la surface, les vibrations ou la variation dimensionnelle. Étant donné que l'usure se développe normalement avec le temps, les premiers arbres d'un lot peuvent sembler stables tandis que les pièces ultérieures commencent à présenter des changements progressifs.
L'inspection des outils doit donc utiliser à la fois des mesures de conditions de fonctionnement et de pièces finies. Les changements d'apparence de la surface, de bruit d'usinage ou de réglage requis peuvent indiquer que la fraise mérite attention.
Le remplacement ou l'entretien de l'outillage avant qu'une détérioration grave ne se développe permet d'éviter que la même variation ne se répète sur un groupe plus large d'arbres à rouleaux.
Inspection de première pièce après un changement
Un changement de spécification peut impliquer le diamètre de l'arbre, la longueur de l'arbre, la largeur à plat, la profondeur à plat, l'outillage ou l'orientation de la pièce. Chaque changement affecte au moins une partie de la configuration d'usinage.
Le premier arbre terminé après le réglage doit donc être vérifié avant la poursuite de la production continue Les mesures utiles incluent la longueur totale de l'arbre le cas échéant, la largeur à plat, la profondeur de fraisage, la position correspondante aux deux extrémités et la relation angulaire entre les surfaces usinées.
Cette inspection de première pièce confirme que la configuration de la machine et la géométrie réelle de la pièce sont d'accord.
Une fois le résultat vérifié, des contrôles périodiques peuvent être utilisés dans tout le lot pour confirmer que les conditions d'outillage et de machine restent stables.
Le fraisage à créneaux plats et le fraisage à plat sont différents
Tous les arbres de rouleaux de convoyeur n'utilisent pas le même type de géométrie plate Certains arbres nécessitent des rainures plates locales contrôlées, tandis que d'autres conceptions utilisent un usinage à plat qui crée une structure d'extrémité différente.
Ces opérations ne doivent pas être traitées comme interchangeables simplement parce que les deux utilisent des fraises.
La fraiseuse automatique à fente plate à double extrémité à arbre à rouleaux TX-2023 est conçue spécifiquement pour le traitement à fente plate Terok dispose également d'un équipement séparé pour le fraisage à double extrémité à plat lorsque le dessin d'arbre fini nécessite cette géométrie.
Cette distinction est importante car une machine doit être sélectionnée en fonction de la caractéristique indiquée sur le dessin de l'arbre plutôt que d'une description générale telle que le fraisage à plat.“
Où la machine s'intègre dans la production de rouleaux
La fraiseuse à rouleaux représente une étape d'une voie de fabrication de rouleaux de convoyage plus importante Les matériaux des tubes et des arbres suivent des processus de préparation séparés avant de se rencontrer éventuellement pendant l'assemblage des rouleaux.
L'arbre peut d'abord être coupé et préparé à ses extrémités, après quoi un fraisage à plat, un fraisage à plat, un rainurage par circlips, un chanfreinage ou un usinage à trou central peuvent être effectués selon la conception finie.
Le plus large gamme de machines de fabrication de rouleaux contient un équipement dédié à ces différents processus plutôt que de s'appuyer sur une seule machine à usage général pour chaque fonctionnalité.
La séquence doit être déterminée à partir du dessin au rouleau fini afin que chaque opération crée une entrée prévisible pour l'étape de fabrication suivante.
Relation avec le rainurage Circlips
Certains arbres à rouleaux nécessitent des rainures de retenue en plus des méplats. Ces caractéristiques remplissent différentes fonctions et sont produites par différents processus d'usinage.
Le fraisage plat crée la géométrie de montage à l'extrémité de l'arbre, tandis que le rainurage de circlips crée une rainure définie pour retenir les composants. La position de chaque élément doit correspondre à la conception de l'arbre fini.
Si les deux sont nécessaires, les références d'usinage doivent rester cohérentes entre les opérations. Une référence instable à l’extrémité de l’arbre peut rendre plus difficile le maintien des positions de rainure et de plat sur des pièces répétées.
La planification de ces opérations comme une seule voie de traitement des puits permet donc un meilleur contrôle dimensionnel que de les traiter comme des tâches d'atelier sans rapport.
Relation avec le chanfreinage et la transformation des trous centraux
Les arbres à rouleaux peuvent également nécessiter des faces d'extrémité plates, des chanfreins et des trous centraux. Ces opérations préparent la pièce à manipuler, à usiner ultérieurement ou à l'assembler.
Le chanfreinage ne doit pas être confondu avec le fraisage à fente plate Un chanfrein enlève de la matière autour du bord de l'extrémité de l'arbre, tandis que le fraisage à plat crée des surfaces définies le long du corps de l'arbre ou de la région d'extrémité.
Lorsque plusieurs opérations sont nécessaires, la séquence doit préserver les dimensions créées précédemment. La longueur de l'arbre, la ligne centrale, les méplats, les rainures et la géométrie de l'extrémité doivent tous rester connectés via un dessin technique commun.
C'est pourquoi les équipements dédiés aux arbres à rouleaux sont précieux dans la production par lots : chaque machine réalise une caractéristique clairement définie tout en conservant sa compatibilité avec la même géométrie de composant.
Diagnostic d'une profondeur plate inégale
Si les deux extrémités commencent à montrer des profondeurs plates différentes, le dépannage doit commencer par le positionnement et le serrage de la pièce.
Le diamètre de l'arbre doit être confirmé en premier, suivi de la position centrale de la pièce, du réglage de la fraise, du mouvement hydraulique, de l'état de l'outillage et de l'alignement de la machine. Changer immédiatement le réglage de la profondeur peut cacher la cause initiale si une extrémité de l'arbre est réellement assise différemment de l'autre.
Si la différence apparaît de manière cohérente du même côté de la broche, l'unité de coupe correspondante doit faire l'objet d'une inspection plus approfondie.
La comparaison des résultats gauche et droit fournit donc des informations de diagnostic utiles pour les équipements de fraisage à double extrémité.
Diagnostic de la variation de largeur plate
La variation de largeur à plat peut résulter de l'état de la fraise, de la profondeur d'usinage, du diamètre de la pièce ou de changements de position.
Étant donné que la largeur et la profondeur sont géométriquement reliées sur un arbre rond, un changement excessif de la profondeur de coupe peut également modifier la largeur apparente du plat résultant. Cela signifie que les deux dimensions doivent être inspectées ensemble plutôt que de dépanner chacune indépendamment.
Le diamètre brut de l'arbre doit également rester dans la plage prévue Si les dimensions du matériau varient avant l'usinage, des réglages identiques de la machine peuvent ne pas créer de méplats finis identiques.
Le contrôle des processus doit donc inclure à la fois des contrôles à l'arbre entrant et une inspection des caractéristiques finies.
Diagnostic d'une mauvaise finition de surface
Une surface fraisée rugueuse ou incohérente peut indiquer une usure de la fraise, un support instable de la pièce, des vibrations, des conditions d'usinage inappropriées ou une contamination autour de la zone de coupe.
La pièce à usiner doit d'abord être vérifiée pour un serrage sécurisé et un support approprié Les bords de coupe et l'état de la broche peuvent ensuite être évalués avant que les réglages de la machine ne soient ajustés.
Un changement soudain de surface après un remplacement de l'outillage peut indiquer une configuration de coupe, tandis qu'une détérioration progressive de nombreuses pièces suggère plus souvent une usure.
Il est tout aussi important d'éloigner les débris d'usinage des surfaces de positionnement et de serrage, car les copeaux peuvent modifier la position de la pièce au cours des cycles ultérieurs.
Entretien du Système Hydraulique
Les composants hydrauliques prennent en charge le mouvement de la boîte à broches et d'autres actions de la machine, de sorte qu'une pression stable et un fonctionnement hydraulique propre sont importants pour une production cohérente.
Les conduites, raccords, vannes, joints et état du fluide doivent être vérifiés selon les exigences d'entretien de la machine Les fuites ou la pression irrégulière peuvent altérer le mouvement de la machine et éventuellement influencer la relation entre le couteau et la pièce à usiner.
La maintenance doit également tenir compte des changements dans le son de fonctionnement ou le comportement du cycle Une machine qui commence à se déplacer différemment de son modèle de production normal mérite une inspection avant même que la variation dimensionnelle ne devienne évidente.
La maintenance préventive est plus utile lorsqu'elle identifie les changements avant qu'ils n'affectent un lot de production complet.
Entretien des broches et des fraises
Les deux unités de broche doivent maintenir un comportement de rotation constant car elles usinent les extrémités correspondantes du même arbre.
Les attaches, le montage sur coupe, l'état de la broche et l'usure de l'outil doivent donc être vérifiés des deux côtés plutôt que de se concentrer uniquement sur l'extrémité où un problème visible apparaît pour la première fois.
Lorsqu'une broche reçoit un nouvel outillage, une comparaison des pièces finies de gauche à droite peut confirmer si les deux unités d'usinage continuent de produire une géométrie équivalente.
Ceci est particulièrement utile dans les machines à double extrémité car les surfaces correspondantes fournissent une référence immédiate pour l'équilibre du processus.
Pourquoi la répétabilité par lots est importante
Les fabricants de convoyeurs exigent souvent de nombreux arbres ayant la même géométrie d'extrémité La valeur pratique d'une fraiseuse à rouleaux dépend donc de sa capacité à reproduire une configuration validée sur des composants répétés.
La rigidité de la machine, le positionnement des pièces, le serrage, l'état hydraulique, l'usure des fraises, le matériau de l'arbre et l'inspection contribuent tous à cette répétabilité.
L'automatisation peut réduire le positionnement manuel répété, mais elle ne peut pas compenser la matière première instable ou l'outillage négligé.
Un processus contrôlé combine une configuration de machine stable avec des spécifications de pièce définies et une inspection périodique afin que la même géométrie se poursuive tout au long du lot.
Erreur courante : traiter la machine comme un équipement de fraisage général
La machine dont il est question ici est spécialisée pour les arbres de rouleaux de convoyage Elle ne doit pas être traitée comme un centre de fraisage universel simplement parce qu'elle utilise des fraises.
Ses supports de pièces, ses positions de broche, son système hydraulique et sa structure à double extrémité sont conçus autour de longs arbres ronds et des éléments d'extrémité correspondants.
Cette spécialisation est ce qui lui permet de traiter efficacement les deux extrémités L'utilisation de la terminologie correcte est donc importante lors de l'évaluation de l'équipement et de la planification de son rôle dans une chaîne de production de rouleaux.
L'application cible est l'usinage à plat sur arbre à rouleaux, et non le fraisage de plaques, de moules ou de composants généraux sans rapport.
Erreur courante : sélection uniquement par longueur d'arbre
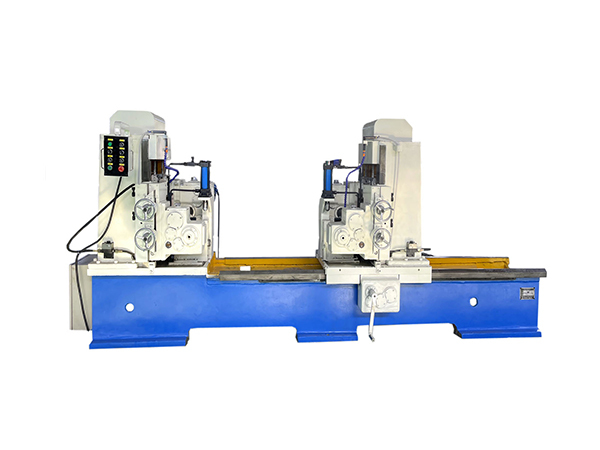
La longueur maximale de l'arbre est facile à comparer, mais elle ne détermine pas si la machine peut produire la caractéristique requise.
Le diamètre de l'arbre, la largeur plate, la profondeur plate, l'orientation de la pièce, la relation de broche et le volume de production doivent tous correspondre au composant réel.
Un arbre de 2 000 mm peut entrer dans la capacité de longueur de la machine, mais nécessite néanmoins des dimensions plates qui doivent être vérifiées par rapport à la plage de coupe.
La sélection de l'équipement doit donc utiliser le dessin complet de l'arbre plutôt qu'une dimension globale.
Conclusion
Une fraiseuse à rouleaux pour la production de rouleaux convoyeurs est un équipement spécialisé pour créer une géométrie plane contrôlée sur des arbres à rouleaux Sa valeur principale provient de l'adaptation de la forme de la pièce : un long arbre cylindrique avec des exigences d'usinage correspondantes aux deux extrémités.
La fraiseuse automatique à fente plate à double extrémité à arbre à rouleaux TX-2023 prend en charge des diamètres d'arbre d'environ 20 mm, des longueurs de 260 à 2 300 mm, des largeurs plates de 6 à 35 mm et des profondeurs de fraisage jusqu'à environ 5 mm. Sa structure à double extrémité permet de traiter quatre surfaces au sein d'une même configuration tandis que la commande hydraulique prend en charge les mouvements répétitifs de la machine.
Les résultats fiables dépendent toujours du support correct de l'arbre, de l'orientation de la pièce, du serrage, de l'état de la fraise, de la stabilité hydraulique, de l'inspection de la première pièce et de la coordination avec les opérations de traitement de l'arbre environnant. Lorsque ces facteurs sont contrôlés ensemble, le fraisage à plat à double extrémité devient une étape reproductible dans la fabrication des rouleaux de transport plutôt qu'une étape d'usinage isolée.
FAQ
À quoi sert une fraiseuse à rouleaux dans la production de rouleaux de convoyage ?
Dans la fabrication de rouleaux de convoyeur, une fraiseuse à rouleaux peut faire référence à un équipement dédié utilisé pour usiner des surfaces planes ou des rainures plates sur les extrémités des arbres de rouleau Ces caractéristiques aident à établir la géométrie de montage requise par la structure de support de la machine doit être assortie avec le diamètre réel de l'arbre, la longueur, les dimensions plates et le dessin au rouleau fini.
Quelle gamme d'arbres la machine TX-2023 peut-elle traiter ?
Le TX-2023 est conçu pour les arbres de rouleaux de convoyage de diamètres d'environ 2020 mm et de longueurs de 200 à 2300 mm Il supporte des largeurs plates d'environ 6 à 35 mm et des profondeurs de fraisage de 0 à 5 mm, permettant de traiter plusieurs configurations d'arbres communes sur une même machine dédiée.
Pourquoi la machine traite-t-elle simultanément les deux extrémités d’arbre
L'usinage à double extrémité réduit le repositionnement répété de la pièce L'arbre peut rester référencé à la même ligne centrale de la machine et à la même structure de serrage tandis que les caractéristiques correspondantes sont produites aux deux extrémités Cela permet de contrôler la relation entre les méplats gauche et droit et est particulièrement utile lorsque la même géométrie d'arbre est fabriquée de manière répétée en lots plus importants.
Quelle est la différence entre le fraisage à fente plate et le fraisage à plat ?
Le fraisage à fente plate crée des surfaces plates ou à rainure définies aux extrémités de l'arbre, tandis que le fraisage à plat produit une géométrie différente s'étendant à travers la région d'extrémité d'arbre requise Le processus correct dépend du dessin au rouleau fini Terok utilise des machines dédiées distinctes pour ces opérations car ce ne sont pas simplement des versions interchangeables de la même caractéristique.
Que faut-il inspecter après le fraisage à plat de l'arbre à
L'inspection doit confirmer la largeur à plat, la profondeur de fraisage, la position aux deux extrémités, la relation angulaire entre les surfaces correspondantes et l'état global de la pièce. Le premier arbre après un changement de configuration mérite une vérification plus approfondie, tandis que des contrôles périodiques pendant la production par lots aident à identifier les changements causés par l'usure de la fraise, le serrage, l'état hydraulique ou la variation brute de l'arbre.


 French
 English
 Spanish