

Tabla de contenido
Introducción

La preparación de tuberías de acero es una de las primeras etapas de fabricación en la producción de rodillos transportadores. Antes de que un tubo pueda entrar en mecanizado de doble extremo, montaje de carcasa de cojinete, soldadura e inspección, la tubería en bruto primero debe dividirse en espacios en blanco con longitud controlada y calidad adecuada de la cara final. La variación creada durante esta etapa puede continuar en cada proceso que siga.
Una máquina de corte por frío proporciona un enfoque mecánico para esta operación. En lugar de utilizar una llama, un rayo láser o un arco de plasma para separar el material, la tubería de acero se corta mediante un movimiento controlado de la herramienta mecánica. En el equipo de corte de tuberías utilizado para la producción de rodillos transportadores, la pieza de trabajo larga permanece estacionaria mientras la herramienta de corte gira a su alrededor.
Esta estructura es particularmente adecuada para el corte recto repetido de tubos redondos de acero. La servoalimentación controla la longitud de la pieza en bruto requerida, la sujeción hidráulica estabiliza la pieza de trabajo y la secuenciación basada en PLC coordina el ciclo de corte. El resultado es un proceso diseñado en torno a la preparación repetible de la carcasa del rodillo en lugar de un corte de perfil complejo.
¿qué es una máquina de tubos de corte en frío?
En este contexto, una máquina de corte en frío de tuberías se refiere a un equipo que separa tuberías de acero mediante corte mecánico en lugar de un proceso de corte térmico.
El equipos automáticos de corte de tubos de acero utilizado para la fabricación de rodillos, completa automáticamente la alimentación, el posicionamiento, la sujeción y el corte. Su principio de funcionamiento mantiene la pieza de trabajo estacionaria mientras gira el soporte del cortador.
Esta distinción es importante porque diferentes tecnologías de corte de tuberías están diseñadas para diferentes tareas. Los equipos térmicos pueden ser útiles cuando se requieren contornos o perfiles complejos, mientras que el corte mecánico puede ser muy adecuado cuando los fabricantes necesitan repetidamente espacios en blanco cilíndricos rectos.
La producción de rodillos transportadores normalmente requiere lo último. La tubería de acero redonda en bruto debe dividirse en secciones consistentes que puedan proceder directamente al procesamiento del extremo del tubo.
Por qué el corte mecánico en frío se adapta a la producción de rodillos transportadores
La carcasa de un rodillo transportador suele ser un componente cilíndrico recto. Por lo general, no requiere un corte de sillín complejo, una abertura de rama o un perfil tridimensional antes de ingresar a la siguiente etapa de fabricación.
Por lo tanto, los requisitos primarios de corte están comparativamente enfocados:
- longitud final consistente;
- geometrie controlată în capul terminului;
- formare de burră manejable;
- repetibilidad estable;
- preparación adecuada para su posterior mecanizado.
Una máquina de tubos de corte en frío puede concentrarse en estos requisitos sin introducir un proceso térmico que sea innecesario para la operación básica de corte recto.
El enfoque de corte mecánico también crea un vínculo predecible entre la distancia de alimentación del tubo y la longitud de la pieza en bruto terminada, lo cual es particularmente útil cuando se producen repetidamente carcasas de rodillos idénticas.
Cómo funciona el proceso de corte en frío
El proceso comienza cuando se coloca un tubo largo de acero en el sistema de alimentación. El tubo pasa a través del husillo de la máquina y avanza según la longitud de corte requerida.
Una vez alcanzada la posición programada, el sistema de sujeción asegura la pieza de trabajo.
El tubo en sí no gira. En cambio, el soporte del cortador gira alrededor del tubo estacionario y elimina progresivamente el material hasta separar la sección.
Después del corte, la herramienta se retrae, el sistema de sujeción libera la pieza de trabajo y el mecanismo de servoalimentación hace avanzar el material para el siguiente ciclo.
| Etapa de producción | Acción de máquina | Propósito principal |
|---|---|---|
| Alimentación de materiales | Servo avanza tubería de acero | Establecer longitud en blanco |
| Posicionamiento | La tubería se detiene en el punto programado | Controlar la ubicación del corte |
| Sujeción hidráulica | Asegure el tubo redondo de acero | Estabilizar la pieza de trabajo |
| Rotación del cortador | La herramienta se mueve alrededor de una tubería estacionaria | Material separado |
| Retracción de herramientas | El cortador regresa | Ciclo de corte completo |
| Avance material | Servo alimenta la siguiente sección | Prepare cortes repetidos |
| Inspección | Verifique el espacio en blanco terminado | Proteger la calidad aguas abajo |
La calidad de la pieza en bruto terminada depende de que todas estas etapas funcionen juntas.
Por qué la tubería de acero permanece estacionaria
Una de las características estructurales clave de la máquina es que el tubo de acero permanece estacionario durante el corte.
Esto es especialmente útil cuando se procesan tubos largos y crudos.
Si fuera necesario girar un tubo largo a velocidad de corte, los fabricantes tendrían que gestionar su equilibrio, soporte, alineación y espacio libre circundante durante toda la rotación. Un stock más largo puede hacer que esto sea cada vez más difícil.
Mantener la pieza de trabajo estacionaria evita este problema.
El tubo se mueve sólo en la dirección de alimentación longitudinal. Una vez que alcanza la posición correcta, la sujeción hidráulica lo sujeta mientras el soporte del cortador realiza el movimiento de rotación.
Para la fabricación de rodillos, esta disposición crea una forma práctica de procesar material largo manteniendo al mismo tiempo una relación estable entre la tubería, el mecanismo de alimentación, las abrazaderas y el punto de corte.
La servoalimentación controla la longitud terminada
La herramienta de corte no puede crear una pieza en bruto de rodillo consistente si la tubería llega a una posición diferente durante cada ciclo.
Esta es la razón por la que la precisión de la alimentación es una de las partes más importantes de una máquina de corte en frío.
La actual máquina cortadora de tuberías utiliza un servomotor junto con un husillo de bolas para alimentar el material. El sistema de control determina hasta qué punto avanza la tubería en bruto antes de que comience la siguiente operación de corte.
Debido a que el movimiento sigue un comando de posición definido, los fabricantes pueden reducir la dependencia de mediciones manuales repetidas.
Cuando cambia una especificación de producción, la longitud de corte requerida se puede ajustar de acuerdo con las nuevas dimensiones de la carcasa del rodillo.
La primera pieza de trabajo terminada aún debe medirse cuidadosamente para confirmar la configuración antes de que continúe un lote más largo.
Sujeción Hidráulica Autocentrante
Después de la alimentación, la pieza de trabajo debe permanecer estable durante la operación de corte.
La configuración QZ160 utiliza sujeción hidráulica autocentrante. Esto es importante para tubos redondos de acero porque la pieza de trabajo debe permanecer centrada en relación con la rotación del cortador.
Si el tubo se mueve durante el corte, la condición de la cara final y la consistencia dimensional pueden cambiar incluso cuando la posición de alimentación del servo era correcta.
Por tanto, una abrazadera estable protege la precisión establecida por el sistema de alimentación.
Los componentes de sujeción también deben inspeccionarse periódicamente. El desgaste, las astillas, la contaminación o el ajuste incorrecto pueden alterar gradualmente la forma en que se asienta el tubo dentro de la máquina.
Gama de corte para tubos redondos de acero
La máquina cortadora de tubos QZ160 está diseñada para tubos redondos de acero dentro de un rango de trabajo específico.
El diámetro de corte indicado es de aproximadamente <60-159 mm, con un rango de espesor de corte de 3-8 mm.
Estas cifras deben considerarse juntas y no de forma independiente.
Una tubería con un diámetro exterior particular puede comportarse de manera diferente según el espesor de la pared, el estado del material y las herramientas. Por lo tanto, la configuración de la máquina debe corresponderse con la especificación completa del tubo.
Las diferentes configuraciones de máquinas también pueden admitir diferentes rangos de producción, por lo que los fabricantes deben adaptar el equipo a las familias de rodillos que realmente producen.
Herramientas de corte y eliminación de materiales
El equipo actual puede utilizar herramientas de corte de acero blanco o carburo según los requisitos de procesamiento.
El material de la herramienta y el estado de la herramienta influyen en la forma en que el filo interactúa con la tubería de acero.
A medida que una herramienta se desgasta gradualmente, la resistencia al corte puede aumentar y el borde terminado puede comenzar a cambiar. La formación de rebabas, el sonido de corte, la apariencia de la superficie o la carga de la máquina pueden proporcionar indicaciones útiles de que las herramientas merecen inspección.
Por lo tanto, la gestión de herramientas debería formar parte del control rutinario de la producción.
Reemplazar una herramienta sólo después de que ya haya creado una gran cantidad de espacios en blanco inconsistentes dificulta la fabricación posterior.
Corte en frío versus corte térmico de tuberías
Industrial corte de tuberías se puede realizar utilizando diferentes tecnologías según el material, la geometría y el estado final requerido.
Los procesos térmicos dependen del calor concentrado para separar el material. Los procesos mecánicos eliminan el material mediante contacto físico entre herramientas de corte.
Para las carcasas de rodillos transportadores, la pieza de trabajo suele requerir un corte transversal recto en lugar de un perfil complejo.
Esto hace que el corte mecánico sea particularmente relevante porque la máquina puede centrarse en una alimentación precisa, una sujeción segura, la rotación de la herramienta y una separación recta repetible.
Por lo tanto, la selección de la tecnología de corte debería comenzar con la pieza terminada en lugar de suponer que un proceso de corte más complejo es automáticamente más adecuado.
No es necesario rotar las culatas de acero largas
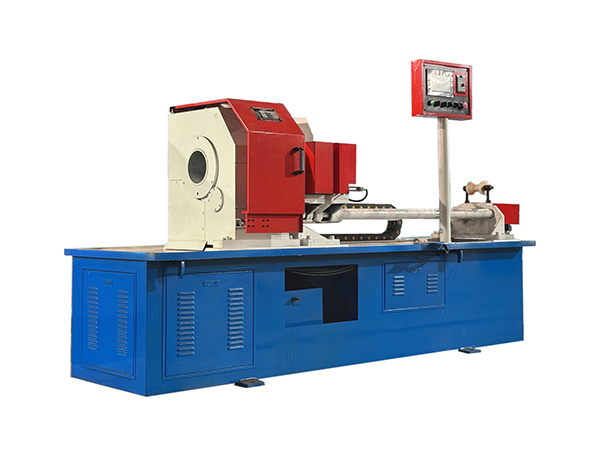
La configuración de tubería estacionaria proporciona otra ventaja de fabricación: el sistema de soporte no necesita adaptarse a la rotación a alta velocidad de todo el tubo en bruto.
El material largo puede permanecer alineado a lo largo del eje de alimentación de la máquina.
Los bastidores de soporte pueden transportar la culata mientras el servomecanismo controla el movimiento longitudinal. Cuando se alcanza la posición correcta, se sujeta la pieza de trabajo y el cortador gira localmente alrededor del área de corte.
Esto simplifica el comportamiento mecánico de las culatas largas y facilita la integración del proceso en la preparación continua de la carcasa del rodillo.
La calidad final importa después del corte
El corte no es la etapa final de mecanizado de la carcasa de un rodillo transportador.
La pieza en bruto normalmente pasa a un procesamiento adicional del extremo del tubo antes de ensamblar los alojamientos de los cojinetes o los componentes relacionados.
Por este motivo, la cara cortada debería proporcionar una condición de arranque adecuada para la siguiente máquina.
Los errores angulares grandes, las rebabas severas, la deformación o las longitudes de las piezas en bruto inconsistentes pueden crear trabajo adicional durante el procesamiento posterior.
Por lo tanto, una máquina de corte en frío de tuberías debe evaluarse de acuerdo con la calidad de la pieza en bruto que entrega aguas abajo, no simplemente separando con éxito la tubería de acero.
Formación de rebabas y estado de la herramienta
El corte mecánico puede crear rebabas alrededor del borde separado.
El objetivo no es necesariamente eliminar todas las condiciones microscópicas de los bordes durante la operación de corte, sino mantener la formación de rebabas predecible y controlada.
Varios factores influyen en el resultado:
nitidez de la herramienta, condiciones de alimentación, espesor de la pared del tubo, estabilidad de sujeción, condición del husillo y características del material.
Si las rebabas se vuelven más pesadas gradualmente durante un lote de producción, se deben inspeccionar las herramientas antes de cambiar innecesariamente la configuración de la máquina.
Una herramienta desgastada suele ser más fácil de corregir que permitir que espacios en blanco inconsistentes continúen en la siguiente etapa de fabricación.
Corte de conexión con mecanizado de tubos de doble extremo
Después del corte, la pieza bruta del tubo de acero puede pasar al mecanizado de extremos especializado.
El existente maquinaria de fabricación de rodillos incluye un torno automático de rodillos de doble extremo diseñado específicamente para mecanizar ambos extremos de tubos de acero utilizados en rodillos transportadores de cinta.
Esto crea una relación directa entre las dos etapas de fabricación.
La máquina de tubos de corte en frío determina la longitud inicial de la pieza en bruto y el estado de la cara final. Luego, el mecanizado de doble extremo establece la geometría más precisa requerida para los componentes posteriores del rodillo.
Si la etapa de corte produce espacios en blanco consistentes, la siguiente máquina recibe una pieza de trabajo inicial más predecible.
Por qué la variación de la longitud de corte crea problemas posteriores
Imaginemos que un lote de producción contiene carcasas enrollables cuyas longitudes iniciales varían significativamente.
Es posible que la etapa de mecanizado de doble extremo necesite eliminar diferentes cantidades de material de cada pieza de trabajo. Esto hace que el proceso sea menos predecible y puede complicar el control de la longitud final.
La variación puede continuar en el montaje y la soldadura de rodamientos.
Por lo tanto, las primeras etapas de producción merecen un fuerte control dimensional porque los errores introducidos allí pueden quedar integrados en varias operaciones posteriores.
Una máquina de tubos de corte en frío ayuda a establecer una de las primeras referencias dimensionales repetibles en el proceso de fabricación de rodillos.
Control PLC y Corte Repetitivo
La máquina utiliza control basado en PLC para coordinar la secuencia de corte.
La lógica de control puede organizar la alimentación, el posicionamiento, la sujeción, el movimiento de corte, el retorno de la herramienta y el inicio del siguiente ciclo.
Esto hace que la producción repetida sea más fácil de estandarizar.
Sin embargo, el control PLC no elimina la necesidad de inspección mecánica.
Una distancia de avance programada puede permanecer idéntica, mientras que un husillo de bolas desgastado, un soporte suelto, una herramienta dañada o una abrazadera inadecuada introducen variaciones físicas.
La automatización proporciona repetibilidad sólo cuando el sistema mecánico que la soporta permanece en condiciones controladas.
Velocidad del husillo controlada por frecuencia
El husillo del cortador utiliza regulación de velocidad de conversión de frecuencia.
Esto permite ajustar las condiciones de rotación según la pieza de trabajo y la configuración de corte en lugar de depender de una sola velocidad fija.
La configuración adecuada debe corresponder con el diámetro de la tubería, el espesor de la pared, el material y el estado de la herramienta.
Aumentar la velocidad sin considerar estos factores no crea automáticamente un mejor corte.
Un proceso de corte estable equilibra la rotación de la herramienta, la alimentación de la herramienta, la sujeción de la pieza de trabajo y las características del material.
Parámetros de corte QZ160
El modelo QZ160 proporciona un ejemplo útil de la estructura de trabajo de la máquina.
| Parámetro | QZ160 |
|---|---|
| Diámetro de la tubería | <60-159 mm |
| Espesor de pared | 3-8 mm |
| Motor principal | 5,5 kW |
| Movimiento de la pieza de trabajo | Estacionario durante el corte |
| Movimiento cortador | Rotación |
| Reprimición | Hidráulico autocentrante |
| Alimentación | Servomotor + husillo de bolas |
| Longitud de alimentación única | 20-1200 mm |
| Opciones de herramientas | Acero blanco/carburo |
| Tasa de alimentación | 0,09/r |
La referencia de corte indicada para un tubo de <89 × 2,5 mm es de aproximadamente 15 segundos. Las condiciones reales de producción dependen del material, las herramientas, la configuración y las especificaciones de la pieza de trabajo.
La selección de la máquina debe comenzar con el dibujo del rodillo
Se debe seleccionar una máquina de tubos de corte en frío según las carcasas de rodillos que realmente se producirán.
Informații important include:
- diámetro exterior del tubo de rodillos;
- grosor de pared;
- longitud de la materia prima;
- lungime încheiețită;
- specificații de acere;
- estructura por lotes de producción;
- procesul de mecanizare downstream;
- consistencia dimensional requerida.
Estos factores determinan si el rango de trabajo de la máquina y la estructura de alimentación se corresponden con los requisitos de producción.
El objetivo debe ser crear piezas en bruto adecuadas para todo el proceso de fabricación en lugar de optimizar una operación de corte aislada.
Manejo de tuberías de acero de 6 metros y más largas
La producción de rodillos industriales suele comenzar con un tubo largo de acero en bruto.
El sistema de alimentación y soporte debe mantener este material alineado a medida que avanza hacia la posición de corte.
El material largo necesita suficiente soporte para evitar hundimientos excesivos o movimientos laterales. El eje de alimentación, la rejilla de material y el husillo de la máquina deben trabajar juntos para mantener una trayectoria predecible.
Un soporte inadecuado puede reducir el beneficio de un servosistema preciso porque es posible que la pieza de trabajo en sí no entre en la máquina de manera constante.
Por lo tanto, la manipulación de materiales debe incluirse en el diseño del proceso de corte.
Inspección de la primera pieza después de cambiar la longitud
Cuando cambia la longitud requerida del rodillo, los fabricantes deben evitar procesar inmediatamente un lote completo.
El primer corte en blanco brinda la oportunidad de verificar si la nueva configuración de alimentación del servo se corresponde con la longitud final prevista.
Los controles útiles incluyen:
longitud terminada, condición de la cara final, nivel de rebabas, deformación visible y consistencia general de la superficie de corte.
Si la primera pieza es correcta, la producción continua puede continuar con mayor confianza.
Aún se deben realizar mediciones periódicas durante el lote para confirmar que el proceso permanece estable.
Diagnóstico de errores de longitud
Cuando la longitud del espacio en blanco terminado comienza a variar, la solución de problemas debe seguir la secuencia real del proceso.
Primero, verifique la materia prima y el soporte del material.
A continuación, verifique el movimiento de alimentación del servo y la transmisión mecánica. El husillo de bolas, las guías, los topes y los componentes de posicionamiento relacionados deben funcionar correctamente.
Luego se debe inspeccionar el sistema de sujeción para confirmar que la tubería no se mueve después de alcanzar su posición.
Sólo después de que se hayan verificado estas áreas los operadores deberían comenzar a cambiar la configuración de control.
Este enfoque estructurado facilita la identificación de la fuente real de la variación dimensional.
Diagnóstico de mala calidad terminal
Una mala condición de la cara final puede tener un conjunto diferente de causas debido a una longitud de corte incorrecta.
El desgaste de la herramienta es uno de los primeros factores a inspeccionar. El cortador también debe montarse correctamente y funcionar en condiciones adecuadas de rotación y avance.
La sujeción de la pieza de trabajo debe permanecer estable durante todo el corte.
La vibración excesiva, los componentes desgastados del husillo, la geometría inadecuada de la herramienta o la variación del material también pueden influir en la superficie terminada.
La solución de problemas debe separar los problemas dimensionales de los problemas de la superficie de corte en lugar de asumir que un ajuste de la máquina resolverá ambos.
Por qué el corte en frío admite la soldadura posterior
La operación de corte se produce mucho antes de la soldadura final con rodillo, pero las dos etapas aún están conectadas.
Los espacios en blanco consistentes en los tubos hacen que el mecanizado posterior de los extremos y el posicionamiento de los componentes sean más fáciles de controlar.
Cuando el rodillo preparado finalmente llega a la estación de soldadura, es más probable que las uniones correspondientes aparezcan en posiciones predecibles.
Por el contrario, una gran variación en blanco puede obligar a procesos posteriores a compensar repetidamente.
Esto ilustra por qué la calidad de fabricación debe entenderse en toda la secuencia de producción de rodillos.
Corte para fabricación continua de rodillos
La máquina cortadora de tuberías está diseñada en torno a un procesamiento repetido en lugar de una separación manual ocasional.
La alimentación y el corte automáticos permiten dividir el material de tubería largo en múltiples espacios en blanco de la carcasa del rodillo utilizando una configuración establecida.
Esto es particularmente útil cuando los fabricantes producen un lote de rodillos que comparten el mismo diámetro y longitud de tubo.
Una vez verificada la primera pieza, los espacios en blanco posteriores pueden seguir la misma secuencia programada de alimentación y corte.
Esto crea una base estable para la fabricación de rodillos por lotes.
Máquina de corte en frío versus corte manual
El corte manual de tuberías puede ser apropiado para operaciones ocasionales en talleres, pero la producción repetida de rodillos tiene requisitos diferentes.
De lo contrario, el operador necesitaría medir, posicionar, sujetar, cortar y volver a medir cada pieza en bruto de forma independiente.
Una máquina de tubos de corte en frío integra estas acciones en un ciclo controlado.
| Factor | Corte manual | Corte Mecánico Automático |
|---|---|---|
| Posicionamiento de longitud | Medición manual repetida | Alimentación servocontrolada |
| Reprimición | Dependiente del operador | Autocentrado hidráulico |
| Movimiento de herramientas | Máquina manual o independiente | Cortadora giratoria controlada |
| Repetibilidad | Más dependiente del operador | Secuencia de máquina definida |
| Producción por lotes | Se requiere más manejo | Ciclo repetitivo |
| Integración de procesos | Limitado | Adecuado para flujo de trabajo de rodillos |
La ventaja se vuelve más significativa a medida que la producción se vuelve repetitiva.
Mantenimiento del Sistema de Alimentación
El sistema de alimentación influye directamente en la longitud terminada.
Los servomotores, husillos de bolas, guías, cojinetes y componentes de soporte deben permanecer en condiciones adecuadas.
La lubricación, sujeción, alineación y limpieza importan porque las astillas o la contaminación pueden interferir con el movimiento suave.
Los cambios en el sonido de alimentación, el comportamiento de posicionamiento o la repetibilidad pueden proporcionar una alerta temprana de que se requiere inspección.
El mantenimiento preventivo es más eficaz que esperar hasta que la variación dimensional se haga evidente en un lote de producción.
Mantenimiento del Sistema de Sujeción Hidráulica
El sistema de sujeción hidráulico debe asegurar la tubería de acero de manera constante.
La presión hidráulica, el estado del cilindro, los sellos, las válvulas, las abrazaderas y las superficies de contacto deben inspeccionarse de acuerdo con los requisitos de la máquina.
Una fuga lenta o una superficie de sujeción desgastada pueden reducir gradualmente la estabilidad de la pieza de trabajo.
Debido a que la tubería permanece estacionaria durante el corte, la sujeción segura es fundamental para el principio de funcionamiento de la máquina.
Por lo tanto, el mantenimiento del sistema de sujeción favorece directamente la consistencia del corte.
Mantenimiento de cortadores y husillos
El soporte giratorio del cortador y el husillo realizan la operación de extracción del material primario.
Los portaherramientas deben permanecer seguros, mientras que el husillo necesita una rotación estable sin vibraciones anormales ni holgura.
Las herramientas de corte deben inspeccionarse de acuerdo con los resultados reales de su pieza de trabajo y no solo por el tiempo de funcionamiento transcurrido.
Los cambios en la formación de rebabas, el sonido de corte, el estado de la cara final o la carga de la máquina pueden proporcionar señales de mantenimiento útiles.
Mantener este sistema en condiciones controladas ayuda a proteger tanto la calidad del corte como la consistencia del mecanizado posterior.
Donde encaja una máquina de tubos de corte en frío en la producción de rodillos
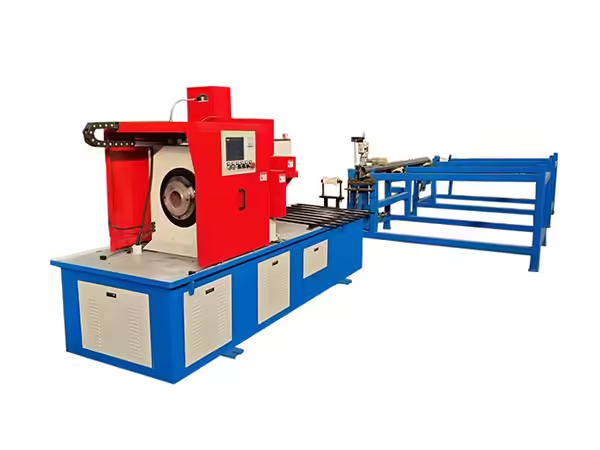
La máquina está situada cerca del inicio de la secuencia de fabricación.
Un flujo de trabajo típico puede incluir:
preparación de tubos de acero → corte mecánico de tubos → mecanizado de tubos de doble extremo → preparación de componentes → conjunto de rodamientos → soldadura de rodillos → inspección final.
La ruta de producción exacta depende del diseño del rodillo.
La responsabilidad de la máquina cortadora es proporcionar tubos en blanco predecibles para la siguiente operación.
Cuando esta primera etapa dimensional se controla eficazmente, los procesos de fabricación de rodillos restantes comienzan desde una base más consistente.
Conclusión
Una máquina de corte en frío proporciona un método mecánico práctico para preparar tubos redondos de acero utilizados en la fabricación de rodillos transportadores. Al mantener estacionaria la pieza de trabajo mientras gira el cortador, la máquina evita la necesidad de girar largas piezas de acero durante la operación de corte.
La servoalimentación establece la longitud de la pieza en bruto, la sujeción autocentrante hidráulica estabiliza la tubería y el control PLC coordina la secuencia de producción repetitiva. El corte mecánico también proporciona un enfoque adecuado para la preparación de carcasas de rodillos rectos sin depender de procesos basados en láser, plasma o llama.
El rendimiento confiable aún depende de la calidad de la materia prima, la alineación del soporte, la precisión de la servoalimentación, la sujeción hidráulica, el estado de la herramienta, la estabilidad del husillo, la inspección de la primera pieza y el mantenimiento preventivo.
Cuando el proceso de corte ofrece espacios en blanco consistentes, el mecanizado de tubos de doble extremo, el ensamblaje de rodamientos, la soldadura y la inspección final pueden operar desde una condición inicial más predecible. Esto hace que el corte mecánico de tuberías sea una etapa temprana importante en un flujo de trabajo de fabricación de rodillos transportadores controlados.
Preguntas frecuentes
¿para qué se utiliza una máquina de tubos de corte en frío?
Una máquina de corte por frío separa mecánicamente tubos redondos de acero en secciones controladas sin utilizar un proceso de corte basado en láser, arco de plasma o llama. En la fabricación de rodillos transportadores, prepara piezas en bruto de tubos de acero que luego ingresan al mecanizado, ensamblaje, soldadura e inspección de los extremos de los tubos.
¿Cómo permanece estable la tubería de acero durante el corte en frío?
La tubería avanza a la posición requerida mediante alimentación servocontrolada y luego se asegura mediante un sistema de sujeción hidráulico autocentrante. Durante el corte, la pieza de trabajo permanece estacionaria mientras gira el soporte del cortador, manteniendo una relación estable entre el tubo, la abrazadera y el punto de corte.
¿qué gama de tuberías puede procesar la máquina QZ160?
La configuración QZ160 se especifica para diámetros de tubería de acero redondo de aproximadamente <60-159 mm y espesores de pared de 3-8 mm. Su sistema de alimentación utiliza un servomotor y un husillo de bolas, mientras que la longitud de alimentación única se enumera en aproximadamente 20-1200 mm para la preparación repetitiva en blanco.
¿por qué el corte en frío es adecuado para carcasas de rodillos transport
Las carcasas de los rodillos normalmente requieren cortes transversales rectos repetidos en lugar de perfiles de tubería complejos. El corte mecánico puede centrarse en la longitud de la pieza en bruto, el estado de la cara del extremo, el control de rebabas y la repetibilidad mientras mantiene estacionario el material largo, creando una pieza de trabajo inicial adecuada para el mecanizado posterior de tubos de doble extremo.
¿Qué se debe inspeccionar después del corte mecánico de tuberías?
Se debe verificar la longitud, el estado de la cara final, la formación de rebabas, la deformación visible y la consistencia entre piezas repetidas. La primera pieza en bruto después de un cambio de especificación merece una inspección adicional, mientras que las mediciones periódicas durante la producción por lotes ayudan a identificar cambios graduales en la precisión de las herramientas o la alimentación.


 Spanish
 English
 French