

Tabla de contenido
Introducción
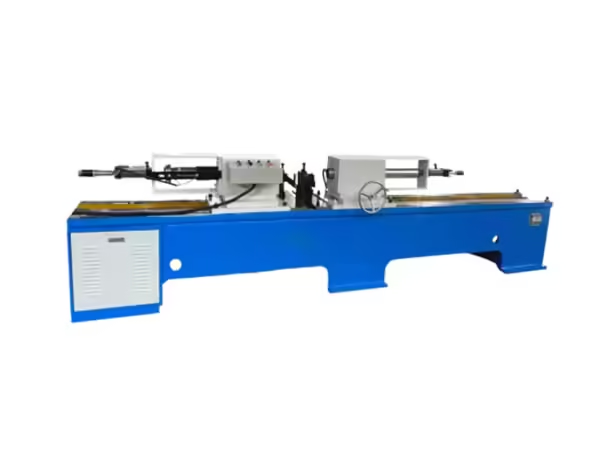
La soldadura es una etapa crítica en la fabricación de muchos rodillos locos transportadores porque conecta componentes cilíndricos preparados en un conjunto de rodillos estable. Antes de que comience la soldadura, el tubo del rodillo y las piezas relacionadas normalmente han pasado por procesos de corte, mecanizado de extremos, preparación del eje y posicionamiento. Si estas primeras etapas son inconsistentes, mantener una soldadura uniforme alrededor de ambos extremos del rodillo se vuelve más difícil.
Una máquina de soldadura de rodillos locos con transportador está diseñada específicamente para esta tarea de soldadura cilíndrica repetitiva. En lugar de posicionar y soldar cada extremo del rodillo por separado, una configuración de doble extremo puede centrar la pieza de trabajo, sujetarla de forma segura, girarla a una velocidad controlada y completar las soldaduras correspondientes en ambos extremos dentro de un ciclo de producción coordinado.
Para la fabricación de ruedas guía por lotes, la principal ventaja no es simplemente una soldadura más rápida. El centrado estable, el movimiento de rotación repetible, las condiciones de blindaje controladas y la lógica PLC coordinada pueden reducir la variación innecesaria entre piezas de trabajo. Esta guía explica cómo funciona la soldadura con rodillos de doble extremo y qué factores deben controlarse al integrar el proceso en una línea de producción de ruedas guía transportadoras.
¿qué es una máquina transportadora de soldadura por rodillos locos?
Una máquina de soldadura de rodillos locos con transportador es un equipo especializado que se utiliza para realizar soldadura circunferencial en conjuntos de rodillos cilíndricos. Su estructura está diseñada alrededor de la geometría de los rodillos transportadores, por lo que la máquina necesita controlar el centrado de la pieza de trabajo, la sujeción, la rotación, la posición del cabezal de soldadura y la secuencia en la que tiene lugar la operación de soldadura.
En un proceso de soldadura por rodillos de doble extremo, el centrado automático y la sujeción neumática establecen la posición de la pieza de trabajo antes de que ambos extremos se suelden simultáneamente. El control basado en PLC coordina la secuencia de la máquina para que los conjuntos de rodillos repetidos puedan seguir la misma lógica operativa general.
Esto se diferencia de una estación de soldadura de uso general. El rodillo transportador tiene una estructura cilíndrica larga y áreas de soldadura correspondientes en extremos opuestos, lo que hace que el procesamiento simultáneo de doble extremo sea particularmente adecuado para la producción por lotes.
Por qué los rodillos locos transportadores necesitan soldadura controlada
Un rodillo loco transportador debe girar alrededor de un eje central definido. Por lo tanto, los componentes soldados en ambos extremos deben mantener una relación consistente con el tubo del rodillo y otros elementos de ensamblaje.
Si un extremo se coloca de manera diferente al otro, es posible que el conjunto resultante ya no reproduzca la geometría establecida durante operaciones de mecanizado anteriores. La distorsión de soldadura, la posición inconsistente de la unión o el centrado deficiente también pueden dificultar la inspección posterior.
Una máquina de soldadura de rodillos locos con transportador crea una referencia mecánica controlada antes de que se establezca el arco. Al colocar la pieza de trabajo en relación con la línea central de una máquina común, los fabricantes pueden reducir la cantidad de alineación manual repetida requerida para cada rodillo.
Esto es especialmente útil cuando lotes grandes contienen rodillos de dimensiones iguales o similares.
Cómo funciona la soldadura por rodillos de doble extremo
El proceso comienza cuando el conjunto de rodillos preparado se carga en la máquina. La pieza de trabajo se coloca entre los soportes de la máquina y se alinea con el centro de trabajo requerido.
El centrado automático establece entonces la relación entre el eje del rodillo y el mecanismo de rotación. La sujeción neumática sujeta la pieza de trabajo de forma segura para que su posición permanezca estable cuando comienzan la rotación y la soldadura.
Los cabezales de soldadura se colocan en las uniones requeridas en ambos extremos. Una vez iniciado el ciclo de soldadura, el rodillo gira a una velocidad controlada mientras ambas posiciones de soldadura funcionan simultáneamente. Una vez completada la soldadura circunferencial, la rotación se detiene y la máquina vuelve a su posición inicial.
| Etapa de soldadura | Función de la máquina | Propósito principal |
|---|---|---|
| Cargando | El rodillo entra en la máquina | Prepare la pieza de trabajo |
| Centrado | Alinear el eje del rodillo | Establecer referencia de rotación |
| Reprimición | Estabiliza el rodillo | Prevenir movimientos no deseados |
| Posicionamiento de la cabeza | Establecer lugares de soldadura | Alinear con ambas articulaciones |
| Rotación | Gire la pieza de trabajo cilíndrica | Crea un camino circunferencial |
| Soldadura de doble extremo | Soldar ambos lados | Procesar las juntas correspondientes |
| Regresar | Reiniciar máquina | Preparar la descarga |
| Inspección | Verificar soldadura terminada | Confirmar la coherencia del proceso |
La calidad del resultado depende de la estabilidad de la secuencia completa más que de una única función de la máquina.
Por qué es útil la soldadura simultánea de doble extremo
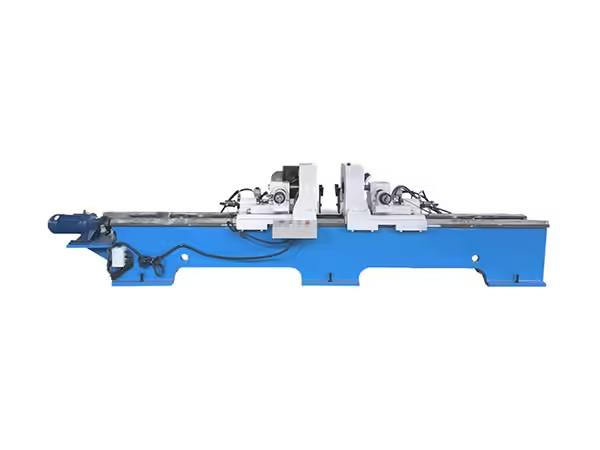
Los rodillos locos del transportador frecuentemente contienen áreas soldadas similares en ambos extremos. Si esas áreas se procesan por separado, la pieza de trabajo necesita una configuración adicional entre operaciones.
Cada nueva configuración requiere que el rodillo se reposicione en relación con el equipo de soldadura. Para componentes cilíndricos largos, esto puede introducir variaciones evitables y manipulación adicional.
Una máquina de soldadura de rodillos locos con transportador con dos posiciones de soldadura mantiene ambos extremos referenciados dentro de la misma estructura de la máquina. Una vez centrado y sujeto el rodillo, ambas juntas se pueden procesar durante el mismo ciclo.
Este enfoque es particularmente adecuado para la producción repetida porque no es necesario recrear la relación entre los dos extremos de forma independiente para cada pieza de trabajo.
Centrado Automático y Alineación de Rodillos
El centrado es una de las etapas más importantes antes de que comience la soldadura. El rodillo necesita girar alrededor de un eje que sigue siendo predecible en relación con los cabezales de soldadura.
Si la pieza de trabajo está significativamente descentrada, la distancia entre la junta y la posición de soldadura puede cambiar a medida que gira el rodillo. Incluso cuando los parámetros de soldadura permanecen sin cambios, la relación física entre el soplete y la pieza de trabajo se vuelve menos estable.
El centrado automático reduce la cantidad de ajuste manual requerido antes de cada ciclo de soldadura. Ayuda a establecer una posición mecánica repetible para conjuntos de rodillos cilíndricos antes de sujetarlos y rotarlos.
Sin embargo, el centrado no puede corregir componentes mal preparados. El tubo de rodillos, las piezas relacionadas con los rodamientos y otros elementos soldados aún deben llegar a la máquina con la geometría adecuada.
Soldadura por arco con protección de gas en la producción de rodillos
El equipo utiliza métodos de soldadura protegidos por gas adecuados para conjuntos de rodillos de acero. La soldadura por arco metálico con gas utiliza un electrodo de alambre consumible alimentado continuamente junto con gas protector para proteger el área de soldadura de la contaminación atmosférica. El proceso puede funcionar en sistemas semiautomáticos o automáticos, lo que lo hace adecuado para la soldadura mecanizada con rodillos. Descripción general de Wikipedia sobre la soldadura por arco metálico con gas explica el principio subyacente del electrodo de alambre y del gas protector.
Para los rodillos transportadores, la mecanización del proceso permite coordinar de manera más consistente la alimentación de cables, la rotación de la pieza de trabajo, la posición de soldadura y la secuenciación de la máquina que cuando cada movimiento se controla manualmente.
La disposición real del gas de protección y los parámetros de soldadura siempre deben corresponder al material, al alambre, a la geometría de la junta y al procedimiento de soldadura establecido.
Diámetro y longitud de la pieza de trabajo de soldadura
El rango de trabajo de la máquina debe coincidir con las dimensiones del rodillo que realmente se procesará.
La configuración TH-220×2200 que figura actualmente en el sitio web admite diámetros de pieza de trabajo de soldadura de <76 a <219 mm y longitudes de pieza de trabajo de 200 a 2200 mm. Estos límites afectan el soporte de la pieza de trabajo, la posición central, el ajuste del cabezal de soldadura y el espacio entre los elementos de la máquina.
Cuando la producción cambia entre las especificaciones de los rodillos, la máquina debe ajustarse de acuerdo con el nuevo diámetro y longitud antes de que comience el procesamiento continuo.
La primera pieza de trabajo después de un cambio de especificación debe recibir una inspección adicional para que los operadores puedan confirmar que las condiciones de centrado, soporte, posición de la cabeza y rotación siguen siendo adecuadas.
Rotación controlada del rodillo
La soldadura circunferencial depende de un movimiento de rotación predecible. En lugar de mover el equipo de soldadura alrededor de toda la pieza de trabajo, el rodillo cilíndrico puede girar mientras los cabezales de soldadura permanecen en posiciones definidas.
Para la configuración TH-220×2200, el rango de rotación de soldadura indicado es de 0 a 10 rpm/min. La condición de rotación seleccionada debe corresponder a los parámetros de soldadura establecidos y a la geometría de la junta.
La rotación estable ayuda a mantener una relación consistente entre el recorrido de soldadura y la circunferencia del rodillo.
Si la velocidad de rotación cambia irregularmente durante el ciclo, las condiciones de soldadura también pueden cambiar. Por lo tanto, el estado del sistema de transmisión y el centrado de la pieza de trabajo deben incluirse en la inspección rutinaria de la máquina.
Por qué es importante el sujeción neumática
Una vez centrado el rodillo, debe permanecer estable durante todo el ciclo de soldadura.
La sujeción neumática proporciona un método repetible para asegurar la pieza de trabajo antes de que comiencen la rotación y la soldadura. La abrazadera debe mantener el rodillo en la posición requerida sin interferir con el sistema rotacional ni crear deformaciones innecesarias.
Para la producción por lotes, la sujeción repetible ayuda a garantizar que cada rodillo comience la operación de soldadura desde una condición mecánica similar.
Los elementos de sujeción también necesitan una inspección periódica. El desgaste, la contaminación o el ajuste incorrecto pueden alterar gradualmente la posición de la pieza de trabajo incluso cuando el programa PLC y los parámetros de soldadura permanecen sin cambios.
Control de PLC en una máquina soldadora de rodillos locos
El proceso de soldadura requiere que se realicen varias acciones en el orden correcto. El centrado y la sujeción deben completarse antes de que comience la rotación, mientras que la soldadura solo debe comenzar después de que la pieza de trabajo haya alcanzado la condición requerida.
El control PLC coordina estos pasos dentro de una secuencia de máquina definida.
Esto es útil en producción repetida porque los operadores no necesitan reproducir cada acción de control de forma independiente para cada rodillo. Una vez establecidos los parámetros mecánicos de configuración y soldadura, la máquina puede seguir la misma lógica operativa a través de ciclos sucesivos.
El control PLC no reemplaza la inspección del proceso. Repite la secuencia programada, por lo que la alineación mecánica, las herramientas, la alimentación de cables, el suministro de gas y la geometría de los componentes aún deben permanecer bajo control.
Estabilidad de la corriente y del proceso de soldadura
La corriente de soldadura forma parte del procedimiento de soldadura establecido y debe corresponder al material de la pieza de trabajo, la estructura de la junta, el alambre, el método de blindaje y las condiciones de rotación.
La especificación TH-220×2200 enumera un rango de corriente de soldadura de 60-350 A. Esto describe el rango de equipos disponibles en lugar de una configuración universal para cada rodillo.
Los fabricantes deben determinar los parámetros operativos apropiados de acuerdo con la estructura real del rodillo que se produce.
Una vez validados esos parámetros, el funcionamiento automático ayuda a reproducir la secuencia mecánica que los rodea. La consistencia depende del mantenimiento tanto de las condiciones de soldadura eléctrica como de la relación física entre el rodillo y los cabezales de soldadura.
Protector del flujo de gas durante la soldadura
El gas de protección protege el área de soldadura mientras que el arco y el metal fundido quedan expuestos a la atmósfera circundante.
La especificación actual del equipo enumera un rango de flujo de gas protector de 10-25 L/min. Las condiciones operativas reales deben establecerse de acuerdo con el proceso de soldadura, la junta, el consumible y el entorno circundante.
El suministro de gas debe permanecer estable durante el ciclo de soldadura. Las restricciones, fugas o entregas inconsistentes pueden cambiar las condiciones de protección incluso cuando otras configuraciones de la máquina permanecen sin cambios.
Por esta razón, las líneas de gas, conexiones, reguladores y equipos asociados deben formar parte de la inspección rutinaria del proceso.
El mecanizado ascendente afecta directamente a la soldadura
Una máquina de soldadura de rodillos locos con transportador funciona de manera más consistente cuando los componentes entrantes ya han sido mecanizados con precisión.
La longitud del tubo y la geometría del extremo influyen en el lugar donde se ubican los componentes soldados en relación con la carcasa del rodillo. Los procesos de montaje relacionados con el eje y los rodamientos también afectan la posición final de la pieza de trabajo antes de que llegue a la estación de soldadura.
Si un componente varía significativamente, la junta de soldadura puede aparecer en una posición diferente aunque la máquina de soldar utilice ajustes idénticos.
Por lo tanto, es necesario conectar la etapa de soldadura procesamiento de tubos, mecanizado de ejes, fraguado de rodamientos y operaciones relacionadas de fabricación de rodillos en lugar de tratarse como un proceso aislado.
Por qué la soldadura no debería compensar un mal montaje
Cuando la posición de la junta difiere de un rodillo a otro, puede parecer que aumentar el tiempo de soldadura o cambiar los parámetros de la máquina resuelve el problema inmediato. Sin embargo, la causa real puede localizarse en una etapa más temprana de la producción.
Las dimensiones incorrectas del tubo, la mala colocación de los componentes o la preparación inconsistente de la carcasa del rodamiento pueden alterar la geometría presentada a la máquina de soldar.
Por lo tanto, el proceso de soldadura debería unir componentes correctamente preparados en lugar de compensar los problemas dimensionales creados aguas arriba.
Un principio útil para la resolución de problemas es verificar primero la geometría de la pieza de trabajo y luego verificar el centrado, la sujeción, la rotación, la posición del cabezal de soldadura, el suministro de gas, la alimentación de cables y los parámetros eléctricos.
Integración de la soldadura en la producción de rodillos transportadores
La soldadura con rodillos es sólo una etapa en una secuencia de fabricación más amplia.
Un proceso típico puede incluir corte de tubos, mecanizado de extremos de tubos, preparación de ejes, ensamblaje de componentes, ajuste de rodamientos, soldadura e inspección final. El orden exacto depende del diseño del rodillo y del método de fabricación.
Cada operación debe preparar la pieza de trabajo para la etapa siguiente. Si el mecanizado de tubos produce componentes inconsistentes, el ensamblaje y la soldadura se vuelven más difíciles de controlar. Si el prensado introduce variación de posicionamiento, es posible que la junta de soldadura ya no aparezca en el lugar previsto.
Por lo tanto, una línea de producción bien organizada trata la máquina de soldadura de rodillos locos transportadores como una parte coordinada del sistema completo de fabricación de rodillos.
Equilibrio de capacidad de soldadura con otras máquinas
Una máquina de soldar puede ser capaz de completar un ciclo rápidamente, pero la producción general depende de los procesos circundantes.
Si el mecanizado de extremos de tubos o el ensamblaje de rodamientos suministra piezas de trabajo más lentamente de lo que la soldadura puede procesarlas, la estación de soldadura pasará parte de su tiempo esperando. Si la inspección u otra etapa aguas abajo es más lenta, los rodillos terminados pueden acumularse después de la soldadura.
Por lo tanto, los fabricantes deberían comparar los tiempos de ciclo en toda la línea de producción en lugar de evaluar los equipos de soldadura únicamente por su velocidad de funcionamiento individual.
La capacidad equilibrada ayuda a reducir el exceso de material de trabajo en proceso y proporciona un camino más claro para una futura expansión de la producción.
Cambio entre especificaciones de rodillos
Las fábricas suelen fabricar varios diámetros y longitudes de rodillos. Por lo tanto, una máquina de soldadura de rodillos locos con transportador necesita un método de configuración práctico para moverse entre las especificaciones del producto dentro de su rango de trabajo diseñado.
Los cambios pueden afectar la posición de soporte, la ubicación del cabezal de soldadura, el centrado de la pieza de trabajo, la sujeción y los ajustes de rotación.
Las configuraciones validadas para rodillos producidos con frecuencia pueden ayudar a reducir los ajustes repetidos de las pruebas. El registro de posiciones apropiadas de la máquina y parámetros del proceso brinda a los operadores un punto de partida más claro cuando una especificación vuelve a la producción.
Después de cada cambio de configuración significativo, el primer rodillo terminado debe inspeccionarse cuidadosamente antes de continuar con un lote más grande.
Causas comunes de variación de la soldadura
La soldadura inconsistente con rodillos puede provenir de varias fuentes.
Es posible que las piezas de trabajo no estén centradas correctamente, que la sujeción se vuelva inestable o que los componentes entrantes varíen dimensionalmente. La posición del cabezal de soldadura también puede cambiar si no se mantienen los ajustes de la máquina.
También se deben verificar la alimentación de cables, el suministro de gas protector, el movimiento de rotación y los parámetros eléctricos establecidos.
En lugar de cambiar varias configuraciones a la vez, la solución de problemas debe seguir la secuencia de producción. Primero confirme la pieza de trabajo, luego verifique el centrado, la sujeción, la rotación, la posición del cabezal de soldadura, la alimentación de cables, las condiciones de blindaje y el control de la máquina.
Este enfoque ayuda a identificar dónde comienza realmente la variación.
Inspección de la soldadura del rodillo terminado
La inspección después de la soldadura debe confirmar que la junta se ha completado de acuerdo con los requisitos de fabricación antes de que el rodillo continúe.
Las comprobaciones visuales pueden identificar discontinuidades obvias, condiciones superficiales irregulares, posición inconsistente de las articulaciones o diferencias entre los dos extremos.
Debido a que la máquina procesa ambos extremos simultáneamente, comparar las soldaduras izquierda y derecha puede proporcionar información útil sobre la coherencia de la configuración.
Los fabricantes también pueden realizar controles dimensionales o funcionales adicionales de acuerdo con el diseño del rodillo y los requisitos internos de control de calidad.
Los datos de inspección deben utilizarse como retroalimentación para la producción, no sólo como método para separar piezas de trabajo aceptables e inaceptables.
Mantenimiento de cabezales de soldadura y alimentación de alambre
La soldadura automatizada confiable requiere una entrega estable del alambre de soldadura y la colocación correcta de los cabezales de soldadura.
Los componentes de alimentación de cables deben funcionar sin problemas y permanecer libres de condiciones que provoquen un movimiento irregular del alimento. Las piezas consumibles también deben inspeccionarse de acuerdo con el procedimiento de soldadura y los requisitos del equipo.
Los cabezales de soldadura deben mantener la posición prevista con respecto a la pieza de trabajo giratoria. La holgura mecánica o el ajuste incorrecto pueden cambiar la relación de la unión incluso cuando otros ajustes siguen siendo idénticos.
La inspección de rutina de estos sistemas respalda una producción por lotes más estable.
Mantenimiento de los Sistemas de Rotación y Sujeción
Los mecanismos de rotación y sujeción son igualmente importantes porque controlan cómo se comporta mecánicamente el rodillo durante la soldadura.
Los componentes de transmisión deben mantener un movimiento de rotación predecible, mientras que los elementos neumáticos deben continuar colocando la pieza de trabajo de forma segura.
Los residuos de materiales y la contaminación por soldadura deben eliminarse de áreas donde puedan afectar soportes, abrazaderas o mecanismos móviles.
Se deben investigar los cambios en el sonido de la máquina, el comportamiento rotacional, el movimiento de sujeción o la estabilidad de la pieza de trabajo antes de que comiencen a afectar los resultados repetidos de la soldadura.
Por lo tanto, el mantenimiento contribuye directamente a la coherencia del proceso de soldadura.
Cuando una máquina transportadora de soldadura por rodillos locos es más útil
Este tipo de equipo es especialmente adecuado para fabricantes que producen lotes repetidos de rodillos cilíndricos con las correspondientes zonas soldadas en ambos extremos.
La estructura de doble extremo aprovecha la geometría simétrica del rodillo, mientras que el centrado automático y la rotación controlada reducen la configuración manual repetida.
La máquina es especialmente útil cuando la producción ascendente ya suministra componentes dimensionalmente consistentes porque las piezas entrantes estables permiten que el ciclo de soldadura automatizado funcione en condiciones más predecibles.
Los fabricantes que procesan muchos tamaños de rodillos diferentes también pueden beneficiarse de una estructura de máquina ajustable, siempre que los productos permanezcan dentro del rango de diámetro y longitud diseñado.
Cómo evaluar una máquina de soldadura de rodillos locos transportadora
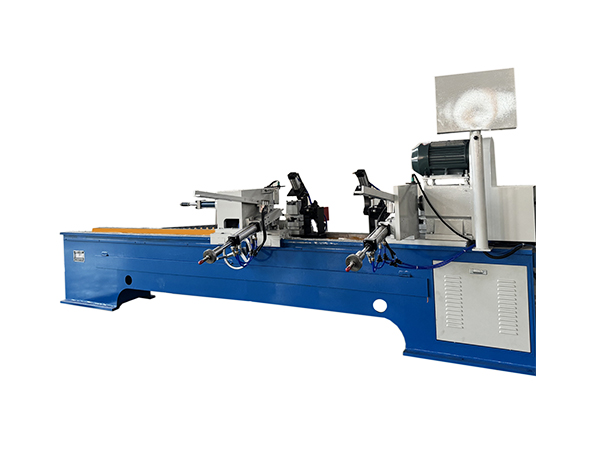
La evaluación de la máquina debe comenzar con el proceso de estirado del rodillo y soldadura real.
Los fabricantes deben identificar el diámetro de la pieza de trabajo, la longitud, la ubicación de la junta, el material, el proceso de soldadura requerido, las condiciones de rotación, el método de blindaje y las etapas de producción inmediatamente antes y después de la soldadura.
El método de centrado, el sistema de sujeción, el rango de trabajo, el control rotacional, el rango de corriente de soldadura, el sistema PLC, el ajuste del cabezal y los requisitos de mantenimiento de la máquina se pueden comparar con esas necesidades de fabricación.
El objetivo debe ser seleccionar equipos que se ajusten a toda la secuencia de producción en lugar de simplemente maximizar un parámetro de soldadura aislado.
Conclusión
Una máquina de soldadura de rodillos locos con transportador proporciona un método controlado para completar la soldadura circunferencial durante la producción de rodillos transportadores. Al combinar centrado automático, sujeción neumática, rotación controlada, soldadura simultánea de doble extremo y secuenciación basada en PLC, el equipo puede reducir el posicionamiento manual repetido y crear un ciclo de producción más consistente.
La soldadura estable todavía depende de componentes correctamente preparados, parámetros de soldadura adecuados, suministro de gas de protección, alineación de piezas de trabajo, alimentación de cables, estado de la máquina e inspección. La automatización funciona mejor cuando estos factores ya están organizados en un proceso de fabricación definido.
Cuando la soldadura se coordina con el procesamiento de tubos, el mecanizado de ejes, el ensamblaje de rodamientos y la inspección posterior, se convierte en una etapa predecible dentro del flujo de trabajo completo de fabricación de la rueda guía del transportador en lugar de una operación aislada.
Preguntas frecuentes
¿para qué se utiliza una máquina soldadora de rodillos locos transportadores?
Una máquina de soldadura de rodillos locos con transportador realiza soldadura circunferencial controlada en conjuntos de rodillos. Centra y sujeta la pieza de trabajo cilíndrica, controla la rotación y puede soldar las uniones correspondientes en ambos extremos durante un ciclo coordinado, lo que la hace adecuada para la producción repetida de rodillos locos.
¿por qué la soldadura de doble extremo es adecuada para rodillos locos transportadores?
Los rodillos locos suelen contener uniones soldadas similares en extremos opuestos. El equipo de doble extremo procesa ambos lados mientras el rodillo permanece en una configuración de máquina, lo que reduce el reposicionamiento repetido y ayuda a mantener una relación más consistente entre las uniones correspondientes durante la fabricación por lotes.
¿qué tamaños de pieza puede procesar el TH-220×2200?
La configuración TH-220×2200 enumerada admite diámetros de pieza de trabajo de <76 a <219 mm y longitudes de 200 a 2200 mm. La configuración también debe considerar la posición de la junta, el soporte de la pieza de trabajo, la sujeción, la ubicación del cabezal de soldadura, los ajustes de rotación y la geometría de los componentes entrantes.
¿por qué es importante el centrado automático durante la soldadura con rodillos?
El centrado automático alinea el rodillo cilíndrico con el sistema rotacional antes de que comience la soldadura. Una línea central estable ayuda a mantener la unión en una relación predecible con los cabezales de soldadura a medida que gira la pieza de trabajo, lo que reduce la cantidad de alineación manual repetida requerida entre los rodillos.
¿Qué se debe comprobar después de la soldadura automática con rodillos?
La inspección debe examinar la posición de la junta, la continuidad visible de la soldadura, el estado de la superficie, la simetría entre ambos extremos y el estado general de la pieza de trabajo según el diseño del rodillo. Las diferencias repetidas pueden indicar problemas con el centrado, la sujeción, la rotación, la posición del cabezal de soldadura o las dimensiones de los componentes aguas arriba.



 Spanish
 English
 French