

Table des matières
Introduction
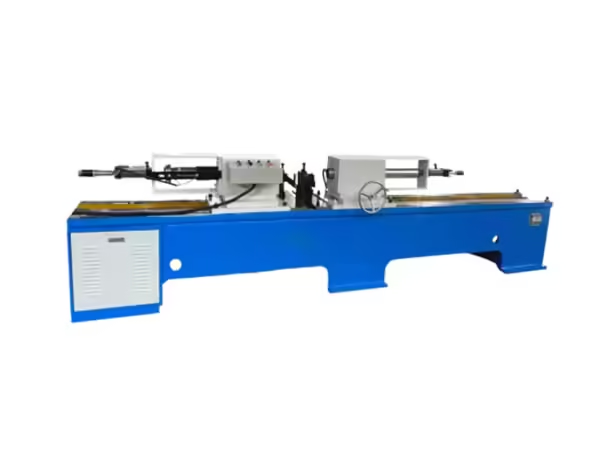
Le soudage est une étape critique dans la fabrication de nombreux rouleaux fous de convoyeur car il relie les composants cylindriques préparés dans un ensemble de rouleaux stable Avant le début du soudage, le tube de rouleau et les pièces connexes ont normalement traversé les processus de coupe, d'usinage final, de préparation de l'arbre et de positionnement Si ces étapes antérieures sont incohérentes, le maintien d'une soudure uniforme autour des deux extrémités du rouleau devient plus difficile.
Une machine de soudage à rouleaux fous de convoyeur est conçue spécifiquement pour cette tâche de soudage cylindrique répétitive Au lieu de positionner et de souder chaque extrémité de rouleau séparément, une configuration à double extrémité peut centrer la pièce, la serrer solidement, la faire tourner à une vitesse contrôlée et effectuer les soudures correspondantes aux deux extrémités au sein d'un cycle de production coordonné.
Pour la fabrication par lots à rouleaux, le principal avantage n'est pas simplement le soudage plus rapide Un centrage stable, un mouvement de rotation répétable, des conditions de blindage contrôlées et une logique CPL coordonnée peuvent réduire les variations inutiles entre les pièces à usiner Ce guide explique comment fonctionne le soudage par rouleaux à double extrémité et quels facteurs doivent être contrôlés lors de l'intégration du processus dans une ligne de production à rouleaux de convoyeur.
Qu’est-ce qu’une machine de soudage à rouleaux de convoyeur ?
Une machine de soudage à rouleaux fous de convoyeur est un équipement spécialisé utilisé pour effectuer un soudage circonférentiel sur des ensembles de rouleaux cylindriques Sa structure est conçue autour de la géométrie des rouleaux de transport, de sorte que la machine doit contrôler le centrage, le serrage, la rotation, la position de la tête de soudage de la pièce et la séquence dans laquelle se déroule l'opération de soudage.
Dans un procédé de soudage au rouleau à double extrémité, [TRADUCTION], le centrage automatique et le serrage pneumatique établissent la position de la pièce avant que les deux extrémités ne soient soudées simultanément Le contrôle à base de PLC coordonne la séquence de la machine de sorte que les ensembles de rouleaux répétés peuvent suivre la même logique générale de fonctionnement.
Cela diffère d'un poste de soudage à usage général Le rouleau transporteur a une structure cylindrique longue et des zones de soudage correspondantes aux extrémités opposées, ce qui rend le traitement simultané à double extrémité particulièrement adapté à la production par lots.
Pourquoi les rouleaux de convoyeur ont besoin d'un soudage contrôlé
Un rouleau fou de convoyeur doit tourner autour d'un axe central défini. Les composants soudés aux deux extrémités doivent donc maintenir une relation cohérente avec le tube à rouleaux et les autres éléments d'assemblage.
Si une extrémité est positionnée différemment de l'autre, l'ensemble résultant peut ne plus reproduire la géométrie établie lors des opérations d'usinage précédentes Une distorsion de soudage, une position de joint incohérente, ou un mauvais centrage peuvent également rendre l'inspection en aval plus difficile.
Une machine de soudage à rouleaux fous de convoyeur crée une référence mécanique contrôlée avant que l'arc ne soit établi En positionnant la pièce par rapport à une ligne centrale de machine commune, les fabricants peuvent réduire la quantité d'alignement manuel répété requis pour chaque rouleau.
Ceci est particulièrement utile lorsque de grands lots contiennent des rouleaux de dimensions identiques ou similaires.
Comment fonctionne le soudage à rouleaux à double extrémité
Le processus commence lorsque l'ensemble de rouleaux préparé est chargé dans la machine La pièce est positionnée entre les supports de la machine et alignée avec le centre de travail requis.
Le centrage automatique établit alors la relation entre l'axe du rouleau et le mécanisme de rotation Le serrage pneumatique maintient la pièce solidement de sorte que sa position reste stable lorsque la rotation et le soudage commencent.
Les têtes de soudage sont positionnées aux joints requis aux deux extrémités Une fois le cycle de soudage commencé, le rouleau tourne à une vitesse contrôlée alors que les deux positions de soudage fonctionnent simultanément Une fois la soudure circonférentielle terminée, la rotation s'arrête et la machine revient à sa position initiale.
| Étape de soudage | Fonction Machine | Objectif principal |
|---|---|---|
| Chargement | Le rouleau entre dans la machine | Préparer la pièce à usiner |
| Centrage | Aligner l'axe du rouleau | Établir une référence de rotation |
| Serrage | Stabiliser le rouleau | Empêcher les mouvements indésirables |
| Positionnement de la tête | Définir les emplacements de soudage | Alignez avec les deux articulations |
| Rotation | Tournez la pièce cylindrique | Créer un chemin circonférentiel |
| Soudure double extrémité | Souder les deux côtés | Traiter les joints correspondants |
| Retour | Réinitialiser la machine | Préparer le déchargement |
| Inspection | Vérifier la soudure finie | Confirmez la cohérence du processus |
La qualité du résultat dépend de la stabilité de la séquence complète plutôt que d'une seule fonction machine.
Pourquoi le soudage simultané à double extrémité est utile
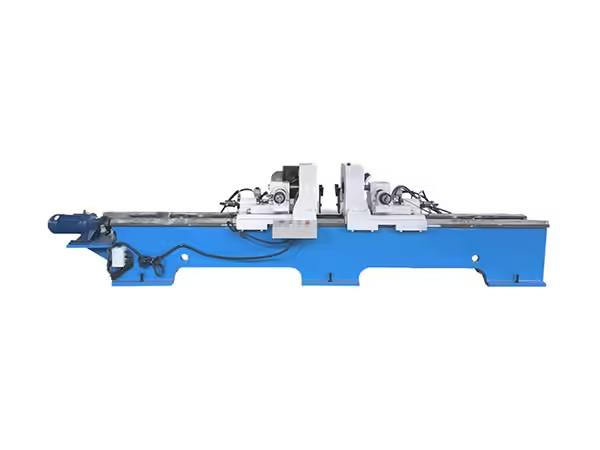
Les rouleaux fous du convoyeur contiennent fréquemment des zones soudées similaires aux deux extrémités. Si ces zones sont traitées séparément, la pièce nécessite une configuration supplémentaire entre les opérations.
Chaque nouvelle configuration nécessite le repositionnement du rouleau par rapport à l'équipement de soudage Pour les composants cylindriques longs, cela peut introduire une variation évitable et une manipulation supplémentaire.
Une machine de soudage à rouleaux fous de convoyeur à deux positions de soudage maintient les deux extrémités référencées au sein d'une même structure de machine Une fois le rouleau centré et serré, les deux joints peuvent être traités au cours d'un même cycle.
Cette approche est particulièrement adaptée à une production répétée car la relation entre les deux extrémités n'a pas besoin d'être recréée indépendamment pour chaque pièce.
Centrage automatique et alignement des rouleaux
Le centrage est l'une des étapes les plus importantes avant le début du soudage Le rouleau a besoin de tourner autour d'un axe qui reste prévisible par rapport aux têtes de soudage.
Si la pièce est nettement décentrée, la distance entre le joint et la position de soudage peut changer au fur et à mesure de la rotation du rouleau Même lorsque les paramètres de soudage restent inchangés, la relation physique entre la torche et la pièce devient moins stable.
Le centrage automatique réduit la quantité de réglage manuel requise avant chaque cycle de soudage Il permet d'établir une position mécanique répétable pour les ensembles de rouleaux cylindriques avant le serrage et la rotation.
Cependant, le centrage ne peut pas corriger les composants mal préparés Le tube à rouleaux, les pièces liées au roulement et les autres éléments soudés doivent encore arriver à la machine avec une géométrie appropriée.
Soudage à l'arc à gaz dans la production de rouleaux
L'équipement utilise des méthodes de soudage protégées par gaz adaptées aux assemblages de rouleaux en acier Le soudage à l'arc au gaz métallique utilise un fil-électrode consommable alimenté en continu ainsi qu'un gaz de protection pour protéger la zone de soudure de la contamination atmosphérique. Le processus peut être utilisé dans des systèmes semi-automatiques ou automatiques, ce qui le rend adapté au soudage mécanisé au rouleau. Aperçu de Wikipédia sur le soudage à l'arc au gaz métal explique le principe sous-jacent de l’électrode filaire et des gaz de protection.
Pour les rouleaux de convoyeur, la mécanisation du processus permet de coordonner l'alimentation en fil, la rotation des pièces, la position de soudage et le séquençage de la machine de manière plus cohérente que lorsque chaque mouvement est contrôlé manuellement.
La disposition réelle des gaz de protection et les paramètres de soudage doivent toujours correspondre au matériau, au fil, à la géométrie du joint et à la procédure de soudage établie.
Diamètre et longueur de la pièce à souder
La plage de travail de la machine doit correspondre aux dimensions du rouleau qui sera réellement traité.
La configuration TH-220×2200 actuellement répertoriée sur le site Web prend en charge les diamètres de pièces à souder de Φ6 à 219 mm et les longueurs de pièces de 200 à 2 200 mm. Ces limites affectent le support de la pièce, la position centrale, le réglage de la tête de soudage et l'espacement entre les éléments de la machine.
Lorsque la production change entre les spécifications du rouleau, la machine doit être ajustée en fonction du nouveau diamètre et de la nouvelle longueur avant le début du traitement continu.
La première pièce après une modification des spécifications doit faire l'objet d'une inspection supplémentaire afin que les opérateurs puissent confirmer que les conditions de centrage, de support, de position de la tête et de rotation restent appropriées.
Rotation contrôlée des rouleaux
Le soudage circonférentiel dépend d'un mouvement de rotation prévisible Plutôt que de déplacer l'équipement de soudage autour de la pièce entière, le rouleau cylindrique peut tourner tandis que les têtes de soudage restent à des positions définies.
Pour la configuration TH20×2200, la plage de rotation de soudage indiquée est de 0,0 tr/min/min. La condition de rotation sélectionnée doit correspondre aux paramètres de soudage établis et à la géométrie du joint.
Une rotation stable permet de maintenir une relation cohérente entre la course de soudage et la circonférence du rouleau.
Si la vitesse de rotation change de façon irrégulière au cours du cycle, les conditions de soudure peuvent également changer L'état du système d'entraînement et le centrage de la pièce doivent donc être inclus dans l'inspection de routine de la machine.
Pourquoi le serrage pneumatique est important
Une fois le rouleau centré, il doit rester stable tout au long du cycle de soudage.
Le serrage pneumatique fournit une méthode répétable pour fixer la pièce avant le début de la rotation et du soudage La pince doit maintenir le rouleau dans la position requise sans interférer avec le système de rotation ni créer de déformation inutile.
Pour la production par lots, le serrage reproductible permet de garantir que chaque rouleau commence l'opération de soudage à partir d'un état mécanique similaire.
Les éléments de serrage nécessitent également une inspection régulière L'usure, la contamination ou un réglage incorrect peuvent modifier progressivement la position de la pièce même lorsque le programme PLC et les paramètres de soudage restent inchangés.
Contrôle PLC dans une machine de soudage à rouleaux fous
Le processus de soudage nécessite plusieurs actions pour se produire dans le bon ordre Le centrage et le serrage doivent être terminés avant le début de la rotation, tandis que le soudage ne doit commencer qu'une fois que la pièce a atteint l'état requis.
Le contrôle PLC coordonne ces étapes dans une séquence machine définie.
Ceci est utile dans la production répétée car les opérateurs n'ont pas besoin de reproduire chaque action de commande indépendamment pour chaque rouleau Une fois les paramètres de configuration mécanique et de soudage établis, la machine peut suivre la même logique de fonctionnement au fil de cycles successifs.
Le contrôle PLC ne remplace pas l'inspection du processus Il répète la séquence programmée, donc l'alignement mécanique, l'outillage, l'alimentation du fil, la livraison de gaz et la géométrie des composants doivent toujours rester sous contrôle.
Stabilité du courant et du processus de soudage
Le courant de soudage fait partie de la procédure de soudage établie et doit correspondre au matériau de la pièce, à la structure du joint, au fil, à la méthode de blindage et aux conditions de rotation.
La spécification TH-220×2200 répertorie une plage de courant de soudage de 60350 A. Elle décrit la plage d'équipement disponible plutôt qu'un réglage universel pour chaque rouleau.
Les fabricants doivent déterminer les paramètres de fonctionnement appropriés en fonction de la structure réelle du rouleau en cours de production.
Une fois ces paramètres validés, le fonctionnement automatique permet de reproduire la séquence mécanique qui les entoure. La cohérence dépend du maintien à la fois des conditions de soudage électrique et de la relation physique entre le rouleau et les têtes de soudage.
Flux de gaz de protection pendant le soudage
Le gaz de protection protège la zone de soudure tandis que l'arc et le métal en fusion sont exposés à l'atmosphère environnante.
Les spécifications actuelles de l'équipement répertorient une plage de flux de gaz de protection de 10 25 L/min. Les conditions réelles doivent être établies en fonction du processus de soudage, du joint, du consommable et de l'environnement.
La livraison de gaz doit rester stable pendant le cycle de soudage. Les restrictions, les fuites ou la livraison incohérente peuvent modifier les conditions de blindage même lorsque les autres réglages de la machine restent inchangés.
Pour cette raison, les conduites de gaz, les connexions, les régulateurs et les équipements associés devraient faire partie de l’inspection de routine des processus.
L'usinage en amont affecte directement le soudage
Une machine de soudage à rouleaux fous sur convoyeur fonctionne de la manière la plus cohérente lorsque les composants entrants ont déjà été usinés avec précision.
La longueur du tube et la géométrie de l'extrémité influencent l'endroit où les composants soudés se trouvent par rapport à la coque du rouleau. Les processus d'assemblage liés à l'arbre et au roulement affectent également la position finale de la pièce avant qu'elle n'atteigne le poste de soudage.
Si un composant varie de manière significative, le joint de soudage peut apparaître dans une position différente même si la machine de soudage utilise des réglages identiques.
L'étape de soudage doit donc être connectée traitement des tubes, usinage des arbres, réglage des roulements et opérations de fabrication de rouleaux associées plutôt que traité comme un processus isolé.
Pourquoi le soudage ne devrait pas compenser un mauvais assemblage
Lorsque la position du joint diffère d'un rouleau à l'autre, l'augmentation du temps de soudage ou la modification des paramètres de la machine peuvent sembler résoudre le problème immédiat. Cependant, la cause réelle peut être localisée plus tôt dans la production.
Des dimensions incorrectes du tube, un mauvais positionnement des composants ou une préparation incohérente du boîtier de roulement peuvent tous modifier la géométrie présentée à la machine à souder.
Le procédé de soudage devrait donc réunir des composants correctement préparés plutôt que de compenser les problèmes dimensionnels créés en amont.
Un principe de dépannage utile consiste d'abord à vérifier la géométrie de la pièce, puis à vérifier le centrage, le serrage, la rotation, la position de la tête de soudage, la distribution de gaz, l'alimentation en fil et les paramètres électriques.
Intégration du soudage dans la production de rouleaux de convoyeur
Le soudage au rouleau n'est qu'une étape dans une séquence de fabrication plus vaste.
Un processus typique peut inclure la découpe de tubes, l'usinage d'extrémité de tube, la préparation d'arbre, l'assemblage de composants, le réglage des roulements, le soudage et l'inspection finale. L'ordre exact dépend de la conception et de la méthode de fabrication des rouleaux.
Chaque opération doit préparer la pièce à usiner pour l'étape qui suit Si l'usinage du tube produit des composants incohérents, l'assemblage et le soudage deviennent plus difficiles à contrôler Si le pressage introduit une variation de positionnement, le joint de soudage peut ne plus apparaître à l'emplacement prévu.
Une ligne de production bien organisée traite donc la machine de soudage à rouleaux fous du convoyeur comme une partie coordonnée du système complet de fabrication de rouleaux.
Capacité de soudage équilibrée avec d’autres machines
Une machine à souder peut être capable de terminer un cycle rapidement, mais la production globale dépend des processus environnants.
Si l'usinage par bouts de tubes ou l'ensemble de roulements alimente les pièces plus lentement que le soudage ne peut les traiter, le poste de soudage passera une partie de son temps à attendre Si l'inspection ou un autre étage aval est plus lent, les rouleaux terminés peuvent s'accumuler après le soudage.
Les fabricants devraient donc comparer les temps de cycle sur toute la chaîne de production au lieu d'évaluer les équipements de soudage uniquement en fonction de leur vitesse de fonctionnement individuelle.
Une capacité équilibrée contribue à réduire le travail excessif du matériel en cours de fabrication et offre une voie plus claire pour une expansion future de la production.
Changement entre les spécifications du rouleau
Les usines fabriquent souvent plusieurs diamètres et longueurs de rouleaux Une machine de soudage à rouleaux fous de convoyeur a donc besoin d'une méthode de configuration pratique pour passer d'une spécification de produit à l'autre dans sa plage de travail conçue.
Les changements peuvent affecter la position du support, l'emplacement de la tête de soudage, le centrage de la pièce, le serrage et les réglages de rotation.
Des configurations validées pour les rouleaux fréquemment produits peuvent aider à réduire les réglages d'essai répétés L'enregistrement des positions appropriées de la machine et des paramètres du processus donne aux opérateurs un point de départ plus clair lorsqu'une spécification revient à la production.
Après chaque changement de configuration important, le premier rouleau fini doit être inspecté soigneusement avant qu'un lot plus important ne se déroule.
Causes courantes de variation du soudage
Le soudage par rouleaux incohérent peut provenir de plusieurs sources.
Les pièces peuvent ne pas être centrées correctement, le serrage peut devenir instable ou les composants entrants peuvent varier dimensionnellement. La position de la tête de soudage peut également changer si les réglages de la machine ne sont pas maintenus.
L'alimentation du fil, l'alimentation en gaz de protection, le mouvement de rotation et les paramètres électriques établis doivent également être vérifiés.
Au lieu de modifier plusieurs réglages à la fois, le dépannage doit suivre la séquence de production Confirmez d'abord la pièce, puis vérifiez le centrage, le serrage, la rotation, la position de la tête de soudage, l'alimentation du fil, les conditions de blindage et le contrôle de la machine.
Cette approche permet d'identifier où commence réellement la variation.
Inspection de la soudure à rouleaux finie
L'inspection après soudage doit confirmer que le joint a été terminé conformément aux exigences de fabrication avant que le rouleau ne continue.
Les contrôles visuels peuvent identifier des discontinuités évidentes, des conditions de surface irrégulières, une position articulaire incohérente ou des différences entre les deux extrémités.
Étant donné que la machine traite les deux extrémités simultanément, la comparaison des soudures gauche et droite peut fournir des informations utiles sur la cohérence de la configuration.
Les fabricants peuvent également effectuer des contrôles dimensionnels ou fonctionnels supplémentaires en fonction de la conception du rouleau et des exigences internes de contrôle de qualité.
Les données d'inspection doivent être utilisées comme retour d'information pour la production, et pas seulement comme méthode de séparation des pièces acceptables et inacceptables.
Maintien des têtes de soudage et de l'alimentation en fil
Un soudage automatisé fiable nécessite une livraison stable du fil de soudage et un positionnement correct des têtes de soudage.
Les composants d'alimentation en fil doivent fonctionner sans à-coups et rester exempts de conditions qui provoquent un mouvement irrégulier de l'alimentation Les pièces consommables doivent également être inspectées selon la procédure de soudage et les exigences de l'équipement.
Les têtes de soudage doivent maintenir la position prévue par rapport à la pièce rotative. Un desserrage mécanique ou un réglage incorrect peut modifier la relation de joint même lorsque d'autres réglages restent identiques.
L'inspection de routine de ces systèmes prend en charge une production par lots plus stable.
Maintien des systèmes de rotation et de serrage
Les mécanismes de rotation et de serrage sont tout aussi importants car ils contrôlent le comportement mécanique du rouleau lors du soudage.
Les composants d'entraînement doivent maintenir un mouvement de rotation prévisible, tandis que les éléments pneumatiques doivent continuer à positionner la pièce en toute sécurité.
Les débris matériels et la contamination par le soudage doivent être retirés des zones où ils peuvent affecter les supports, les pinces ou les mécanismes de déplacement.
Les changements dans le son de la machine, le comportement en rotation, le mouvement de serrage ou la stabilité de la pièce doivent être étudiés avant de commencer à affecter les résultats répétés du soudage.
La maintenance contribue donc directement à la cohérence du processus de soudage.
Lorsqu’une machine de soudage à rouleaux de convoyeur est la plus utile
Ce type d'équipement est particulièrement adapté aux fabricants produisant des lots répétés de rouleaux cylindriques avec des zones soudées correspondantes aux deux extrémités.
La structure à double extrémité tire parti de la géométrie symétrique du rouleau, tandis que le centrage automatique et la rotation contrôlée réduisent les configurations manuelles répétées.
La machine est particulièrement utile lorsque la production en amont fournit déjà des composants dimensionnellement cohérents, car des pièces entrantes stables permettent au cycle de soudage automatisé de fonctionner dans des conditions plus prévisibles.
Les fabricants traitant de nombreuses tailles de rouleaux différentes peuvent également bénéficier d'une structure de machine réglable, à condition que les produits restent dans la plage de diamètre et de longueur conçue.
Comment évaluer une machine de soudage à rouleaux de convoyeur
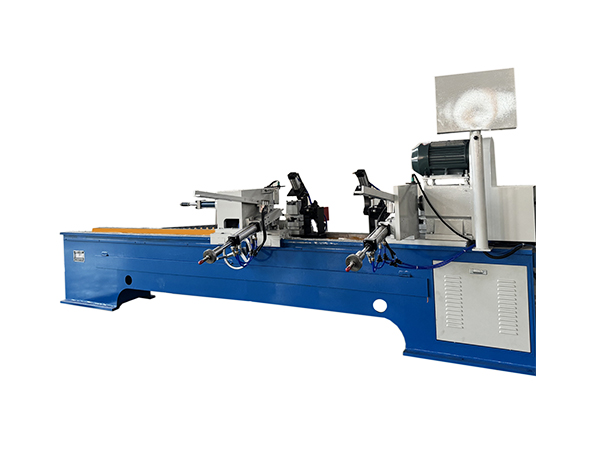
L'évaluation de la machine doit commencer par le processus de dessin au rouleau et de soudage proprement dit.
Les fabricants doivent identifier le diamètre de la pièce, la longueur, l'emplacement du joint, le matériau, le processus de soudage requis, les conditions de rotation, la méthode de blindage et les étapes de production immédiatement avant et après le soudage.
La méthode de centrage, le système de serrage, la plage de travail, le contrôle de rotation, la plage de courant de soudage, le système PLC, le réglage de la tête et les exigences de maintenance de la machine peuvent ensuite être comparés à ces besoins de fabrication.
L'objectif devrait être de sélectionner un équipement qui correspond à toute la séquence de production plutôt que de simplement maximiser un paramètre de soudage isolé.
Conclusion
Une machine de soudage à rouleaux fous de convoyeur fournit une méthode contrôlée pour compléter le soudage circonférentiel pendant la production de rouleaux de convoyeur En combinant le centrage automatique, le serrage pneumatique, la rotation contrôlée, le soudage simultané à double extrémité et le séquençage basé sur le PLC, l'équipement peut réduire le positionnement manuel répété et créer un cycle de production plus cohérent.
Le soudage stable dépend toujours de composants correctement préparés, de paramètres de soudage appropriés, de la distribution de gaz de protection, de l'alignement des pièces, de l'alimentation en fil, de l'état de la machine et de l'inspection. L'automatisation fonctionne mieux lorsque ces facteurs sont déjà organisés en un processus de fabrication défini.
Lorsque le soudage est coordonné avec le traitement des tubes, l'usinage de l'arbre, l'assemblage des roulements et l'inspection en aval, il devient une étape prévisible dans le flux de travail complet de fabrication du rouleau fou du convoyeur plutôt qu'une opération isolée.
FAQ
À quoi sert une machine à souder à rouleaux fous de convoyeur ?
Une machine de soudage à rouleaux fous de convoyeur effectue un soudage circonférentiel contrôlé sur des ensembles de rouleaux Elle centre et serre la pièce cylindrique, contrôle la rotation et peut souder les joints correspondants aux deux extrémités au cours d'un cycle coordonné, ce qui la rend adaptée à la production répétée de rouleaux fous.
Pourquoi le soudage double extrémité convient-il aux rouleaux fous du convoyeur ?
Les rouleaux fous contiennent souvent des joints soudés similaires aux extrémités opposées. L'équipement double extrémité traite les deux côtés tandis que le rouleau reste dans une configuration de machine, réduisant ainsi le repositionnement répété et aidant à maintenir une relation plus cohérente entre les joints correspondants tout au long de la fabrication par lots.
Quelles tailles de pièces le TH-220×2200 peut-il traiter ?
La configuration TH-220×2200 répertoriée prend en charge des diamètres de pièce de 76 à 219 mm et des longueurs de 200 à 2 200 mm. L'installation doit également prendre en compte la position du joint, le support de la pièce, le serrage, l'emplacement de la tête de soudage, les paramètres de rotation et la géométrie des composants entrants.
Pourquoi le centrage automatique est-il important lors du soudage au rouleau
Le centrage automatique aligne le rouleau cylindrique avec le système de rotation avant le début du soudage. Une ligne centrale stable aide à maintenir le joint dans une relation prévisible avec les têtes de soudage lorsque la pièce tourne, réduisant ainsi la quantité d'alignement manuel répété requis entre les rouleaux.
Que faut-il vérifier après le soudage automatique au rouleau ?
L'inspection doit examiner la position du joint, la continuité visible de la soudure, l'état de surface, la symétrie entre les deux extrémités et l'état global de la pièce selon la conception du rouleau. Des différences répétées peuvent indiquer des problèmes de centrage, de serrage, de rotation, de position de la tête de soudage ou de dimensions des composants en amont.



 French
 English
 Spanish