

Table des matières
Introduction

La préparation de tuyaux en acier est l'une des premières étapes de fabrication dans la production de rouleaux de convoyeur Avant qu'un tube puisse entrer dans l'usinage à double extrémité, l'assemblage de boîtier de roulement, le soudage et l'inspection, le tuyau brut doit d'abord être divisé en flans avec une longueur contrôlée et une qualité de face d'extrémité appropriée La variation créée au cours de cette étape peut se poursuivre dans chaque processus qui suit.
Une machine à tuyaux de coupe à froid fournit une approche mécanique de cette opération Au lieu d'utiliser une flamme, un faisceau laser ou un arc plasma pour séparer le matériau, le tuyau en acier est coupé par un mouvement mécanique contrôlé de l'outil Dans l'équipement de coupe de tuyau utilisé pour la production de rouleaux de convoyeur, la longue pièce reste immobile pendant que l'outil de coupe tourne autour de lui.
Cette structure est particulièrement adaptée à la coupe droite répétée de tuyaux ronds en acier L'alimentation servo contrôle la longueur d'ébauche requise, le serrage hydraulique stabilise la pièce à usiner et le séquençage à base de PLC coordonne le cycle de coupe Le résultat est un processus conçu autour de la préparation de la coque de rouleau reproductible plutôt que de la coupe de profil complexe.
Qu'est-ce qu'une machine à tuyaux de coupe à froid
Dans ce contexte, une machine à tuyaux de coupe à froid fait référence à un équipement qui sépare les tuyaux en acier par découpe mécanique plutôt que par un processus de découpe thermique.
Le équipement automatique de coupe de tuyaux en acier utilisé pour la fabrication de rouleaux complète automatiquement l'alimentation, le positionnement, le serrage et la coupe Son principe de fonctionnement maintient la pièce immobile pendant que le porte-fraise tourne.
Cette distinction est importante car différentes technologies de coupe de tuyaux sont conçues pour différentes tâches Les équipements thermiques peuvent être utiles lorsque des contours ou des profils complexes sont requis, tandis que la coupe mécanique peut être très adaptée lorsque les fabricants ont besoin à plusieurs reprises de flans cylindriques droits.
La production de rouleaux convoyeurs nécessite normalement ce dernier. Les tuyaux ronds en acier bruts doivent être divisés en sections cohérentes pouvant être directement transformées en tubes.
Pourquoi la découpe mécanique à froid convient à la production de rouleaux de convoyeur
Une coque de rouleau de convoyeur est normalement un composant cylindrique droit Il ne nécessite généralement pas une coupe de selle complexe, une ouverture de branche ou un profil tridimensionnel avant d'entrer dans l'étape de fabrication suivante.
Les exigences de coupe primaire sont donc comparativement ciblées :
- longueur finie constante ;
- géométrie contrôlée de la face terminale ;
- formation de bavures gérable ;
- répétabilité stable;
- préparation appropriée pour un usinage ultérieur.
Une machine à tuyaux de coupe à froid peut se concentrer sur ces exigences sans introduire de processus thermique inutile pour l'opération de base à coupe droite.
L'approche de coupe mécanique crée également un lien prévisible entre la distance d'alimentation du tube et la longueur de l'ébauche finie, ce qui est particulièrement utile lorsque des coques de rouleaux identiques sont produites de manière répétée.
Comment fonctionne le processus de découpe à froid
Le processus commence lorsqu'un long tuyau en acier est placé dans le système d'alimentation Le tuyau traverse la broche de la machine et est avancé en fonction de la longueur de coupe requise.
Une fois la position programmée atteinte, le système de serrage sécurise la pièce.
Le tuyau lui-même ne tourne pas. Au lieu de cela, le support de coupe tourne autour du tube fixe et élimine progressivement la matière jusqu'à ce que la section soit séparée.
Après la coupe, l'outil se rétracte, le système de serrage libère la pièce et le mécanisme d'alimentation par servo fait avancer le matériau pour le cycle suivant.
| Étape de production | Action Machine | Objectif principal |
|---|---|---|
| Alimentation matérielle | Servo avance le tuyau en acier | Établir la longueur du blanc |
| Positionnement | Le tuyau s'arrête au point programmé | Emplacement de coupe de contrôle |
| Serrage hydraulique | Sécurise le tuyau rond en acier | Stabiliser la pièce |
| Rotation du coupeur | L'outil se déplace autour du tuyau stationnaire | Matériel séparé |
| Retraction d'outils | Cutter revient | Cycle de coupe complet |
| Avance matérielle | Flux servo section suivante | Préparer la coupe répétée |
| Inspection | Vérifier terminé vide | Protéger la qualité en aval |
La qualité de l'ébauche finie dépend du travail de toutes ces étapes ensemble.
Pourquoi le tuyau en acier reste stationnaire
L'une des caractéristiques structurelles clés de la machine est que le tuyau en acier reste immobile pendant la coupe.
Ceci est particulièrement utile lors du traitement de tubes bruts longs.
Si un long tuyau devait tourner à la vitesse de coupe, les fabricants devraient gérer son équilibre, son support, son alignement et le jeu environnant tout au long de la rotation. Une crosse plus longue peut rendre cela de plus en plus difficile.
Garder la pièce immobile évite ce problème.
Le tube se déplace uniquement dans le sens d'alimentation longitudinale Une fois qu'il atteint la bonne position, le serrage hydraulique le maintient pendant que le porte-fraise effectue le mouvement de rotation.
Pour la fabrication de rouleaux, cet agencement crée un moyen pratique de traiter des crosses longues tout en maintenant une relation stable entre le tuyau, le mécanisme d'alimentation, les pinces et le point de coupe.
L'alimentation servo contrôle la longueur finie
L'outil de coupe ne peut pas créer une ébauche de rouleau cohérente si le tuyau arrive à une position différente à chaque cycle.
C'est pourquoi la précision de l'alimentation est l'une des parties les plus importantes d'une machine à tuyaux de coupe à froid.
La machine de découpe de tuyaux actuelle utilise un servomoteur ainsi qu'une vis à billes pour l'alimentation en matériaux. Le système de contrôle détermine jusqu'où le tuyau brut avance avant le début de la prochaine opération de découpe.
Étant donné que le mouvement suit une commande de position définie, les fabricants peuvent réduire leur dépendance à l'égard de mesures manuelles répétées.
Lorsqu'une spécification de production change, la longueur de coupe requise peut être ajustée en fonction des nouvelles dimensions de la coque du rouleau.
La première pièce terminée doit toujours être mesurée avec soin pour confirmer la configuration avant le déroulement d'un lot plus long.
Serrage hydraulique auto-centrateur
Après alimentation, la pièce doit rester stable pendant l'opération de découpe.
La configuration QZ160 utilise un serrage hydraulique autocentrant Ceci est important pour les tuyaux ronds en acier car la pièce doit rester centrée par rapport à la rotation de la fraise.
Si le tube se déplace pendant la coupe, l'état de la face d'extrémité et la cohérence dimensionnelle peuvent changer même lorsque la position d'alimentation en servo était correcte.
Une pince stable protège donc la précision établie par le système d'alimentation.
Les composants de serrage doivent également être inspectés régulièrement L'usure, les copeaux, la contamination ou un réglage incorrect peuvent modifier progressivement la façon dont le tube se trouve à l'intérieur de la machine.
Gamme de coupe pour tuyau rond en acier
La machine de découpe de tuyaux QZ160 est conçue pour les tuyaux ronds en acier dans une plage de travail spécifiée.
Le diamètre de coupe indiqué est d'environ Φ60 mm, avec une plage d'épaisseur de coupe de 38 mm.
Ces chiffres doivent être considérés ensemble plutôt qu’indépendamment.
Un tuyau avec un diamètre extérieur particulier peut se comporter différemment en fonction de l'épaisseur de la paroi, de l'état du matériau et de l'outillage. La configuration de la machine doit donc correspondre aux spécifications complètes du tube.
Différentes configurations de machines peuvent également prendre en charge différentes gammes de production, les fabricants doivent donc adapter l'équipement aux familles de rouleaux qu'ils produisent réellement.
Outils de coupe et enlèvement de matériaux
L'équipement actuel peut utiliser des outils de coupe en acier blanc ou en carbure selon les exigences de traitement.
Le matériau de l'outil et l'état de l'outil influencent la façon dont le tranchant interagit avec le tuyau en acier.
À mesure qu'un outil s'use progressivement, la résistance à la coupe peut augmenter et le bord fini peut commencer à changer La formation de bavures, le bruit de coupe, l'apparence de la surface ou la charge de la machine peuvent fournir des indications utiles que l'outillage mérite une inspection.
La gestion des outils devrait donc faire partie du contrôle de routine de la production.
Le remplacement d'un outil seulement après qu'il a déjà créé un grand nombre d'ébauches incohérentes rend la fabrication en aval plus difficile.
Coupe à froid vs découpe thermique de tuyaux
Industriel coupe de tuyaux peut être effectué à l'aide de différentes technologies en fonction du matériau, de la géométrie et de l'état fini requis.
Les processus thermiques reposent sur la chaleur concentrée pour séparer le matériau. Les processus mécaniques éliminent le matériau par contact physique avec l’outil de coupe.
Pour les coques de rouleaux de convoyeur, la pièce nécessite généralement une coupe transversale droite plutôt qu'un profil complexe.
Cela rend la coupe mécanique particulièrement pertinente car la machine peut se concentrer sur une alimentation précise, un serrage sécurisé, une rotation de l'outil et une séparation droite reproductible.
La sélection de la technologie de découpe devrait donc commencer par la pièce finie plutôt que de supposer qu'un processus de découpe plus complexe est automatiquement plus adapté.
Pas besoin de faire pivoter le stock d'acier long
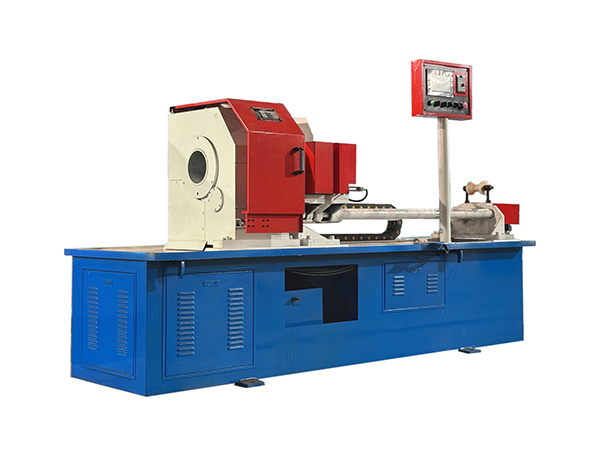
La configuration de tuyau fixe offre un autre avantage de fabrication : le système de support n'a pas besoin de s'adapter à une rotation à grande vitesse de l'ensemble du tube brut.
Le matériau long peut rester aligné le long de l’axe d’alimentation de la machine.
Les crémaillères de support peuvent porter la crosse tandis que le mécanisme d'asservissement commande le mouvement longitudinal Lorsque la position correcte est atteinte, la pièce est serrée et la fraise tourne localement autour de la zone de coupe.
Cela simplifie le comportement mécanique du stock long et facilite l'intégration du processus dans la préparation continue des coques de rouleaux.
La qualité finale est importante après la coupe
La découpe n'est pas l'étape finale d'usinage d'une coque de rouleau transporteur.
L'ébauche passe normalement à un traitement supplémentaire à l'extrémité du tube avant que les boîtiers de roulement ou les composants associés ne soient assemblés.
Pour cette raison, la face coupée doit fournir une condition de démarrage appropriée pour la machine suivante.
De grandes erreurs angulaires, des bavures sévères, des déformations ou des longueurs d'ébauche incohérentes peuvent créer un travail supplémentaire lors du traitement ultérieur.
Une machine à tuyaux de coupe à froid doit donc être évaluée en fonction de la qualité de l'ébauche qu'elle délivre en aval, et non simplement en fonction de la réussite de la séparation du tuyau en acier.
Formation de Burr et état des outils
La coupe mécanique peut créer des bavures autour du bord séparé.
L’objectif n’est pas nécessairement d’éliminer toutes les conditions microscopiques des bords pendant l’opération de coupe, mais de maintenir la formation de bavures prévisible et contrôlée.
Plusieurs facteurs influencent le résultat :
netteté de l'outil, conditions d'alimentation, épaisseur de la paroi du tube, stabilité du serrage, état de la broche et caractéristiques du matériau.
Si les bavures deviennent progressivement plus lourdes au cours d'un lot de production, l'outillage doit être inspecté avant que les réglages de la machine ne soient modifiés inutilement.
Un outil usé est souvent plus facile à corriger que de permettre à des flans incohérents de continuer dans la prochaine étape de fabrication.
Connexion de la coupe avec l'usinage de tubes à double extrémité
Après la découpe, l'ébauche de tube d'acier peut passer à un usinage final spécialisé.
L'existant machines de fabrication de rouleaux comprend un tour automatique à double extrémité à rouleaux conçu spécifiquement pour usiner les deux extrémités des tuyaux en acier utilisés dans les rouleaux de convoyeur à bande.
Cela crée une relation directe entre les deux étapes de fabrication.
La machine à tuyaux de coupe à froid détermine la longueur de l'ébauche de départ et l'état de la face d'extrémité L'usinage à double extrémité établit alors la géométrie plus précise requise pour les composants ultérieurs du rouleau.
Si l'étape de coupe produit des ébauches cohérentes, la machine suivante reçoit une pièce de départ plus prévisible.
Pourquoi la variation de longueur de coupe crée des problèmes en aval
Imaginez qu'un lot de production contienne des coques de rouleaux dont les longueurs initiales varient sensiblement.
L'étape d'usinage à double extrémité peut alors devoir retirer différentes quantités de matériau de chaque pièce à usiner Cela rend le processus moins prévisible et peut compliquer le contrôle final de la longueur.
La variation peut se poursuivre davantage dans l'assemblage des roulements et le soudage.
Les premières étapes de production méritent donc un contrôle dimensionnel fort car les erreurs qui y sont introduites peuvent s'intégrer dans plusieurs opérations en aval.
Une machine à tuyaux de coupe à froid permet d'établir l'une des premières références dimensionnelles reproductibles dans le processus de fabrication des rouleaux.
Contrôle PLC et coupe répétitive
La machine utilise un contrôle basé sur PLC pour coordonner la séquence de coupe.
La logique de commande peut organiser l'alimentation, le positionnement, le serrage, le mouvement de coupe, le retour de l'outil et le début du cycle suivant.
Cela rend la production répétée plus facile à standardiser.
Cependant, le contrôle PLC n’élimine pas la nécessité d’une inspection mécanique.
Une distance d'alimentation programmée peut rester identique tandis qu'une vis à billes usée, un support desserré, un outil endommagé ou une pince inadaptée introduit une variation physique.
L'automatisation offre une répétabilité uniquement lorsque le système mécanique qui le supporte reste en état contrôlé.
Vitesse de broche contrôlée par fréquence
La broche de coupe utilise une régulation de vitesse de conversion de fréquence.
Cela permet d'ajuster les conditions de rotation en fonction de la pièce et de la configuration de coupe plutôt que de s'appuyer sur une seule vitesse fixe.
Le réglage approprié doit correspondre au diamètre du tuyau, à l'épaisseur de la paroi, au matériau et à l'état de l'outil.
Augmenter la vitesse sans tenir compte de ces facteurs ne crée pas automatiquement une meilleure réduction.
Un processus de coupe stable équilibre la rotation de l'outil, l'alimentation de l'outil, le serrage de la pièce et les caractéristiques du matériau.
Paramètres de coupe QZ160
Le modèle QZ160 fournit un exemple utile de la structure de travail de la machine.
| Paramètre | QZ160 |
|---|---|
| Diamètre de la conduite | Φ60159 mm |
| Épaisseur de paroi | 38 mm |
| Moteur principal | 5,5 kW |
| Mouvement de la pièce | Stationnaire pendant la coupe |
| Mouvement de coupeur | Rotation |
| Serrage | Autocentrage hydraulique |
| Alimentation | Servomoteur + vis à billes |
| Longueur d'alimentation unique | 201200 mm |
| Options d'outils | Acier blanc/carbure |
| Taux d'alimentation | 0,09/r |
La référence de coupe répertoriée pour un tube de 300 mm est d'environ 15 secondes. Les conditions de production réelles dépendent des spécifications du matériau, de l'outillage, de la configuration et de la pièce.
La sélection de la machine devrait commencer par le dessin à rouleaux
Une machine à tuyaux de coupe à froid doit être sélectionnée en fonction des coques de rouleaux qui seront réellement produites.
Les informations importantes comprennent notamment
- diamètre extérieur du tube à rouleau ;
- épaisseur de paroi;
- longueur de la matière première ;
- longueur du blanc fini ;
- spécification de l'acier;
- structure des lots de production ;
- procédé d'usinage en aval ;
- cohérence dimensionnelle requise.
Ces facteurs déterminent si la plage de travail de la machine et la structure d'alimentation correspondent aux exigences de production.
L'objectif devrait être de créer des ébauches adaptées au processus complet de fabrication plutôt que d'optimiser une opération de découpe isolée.
Tuyau de manutention en acier de 6 mètres et plus long
La production de rouleaux industriels commence généralement par de longs tubes en acier brut.
Le système d'alimentation et de support doit maintenir ce matériau aligné lorsqu'il se déplace vers la position de coupe.
Le stock long a besoin d'un support suffisant pour éviter un affaissement excessif ou un mouvement latéral. L'axe d'alimentation, le support de matériau et la broche de la machine doivent fonctionner ensemble pour maintenir un chemin prévisible.
Un support inapproprié peut réduire l'avantage d'un système d'asservissement précis, car la pièce elle-même peut ne pas entrer de manière cohérente dans la machine.
La manutention des matériaux doit donc être incluse dans la conception du processus de découpe.
Inspection de première pièce après changement de longueur
Lorsque la longueur requise du rouleau change, les fabricants doivent éviter de traiter immédiatement un lot complet.
La première ébauche découpée offre la possibilité de vérifier si le nouveau réglage d'alimentation servo correspond à la longueur finie prévue.
Les vérifications utiles comprennent notamment
longueur finie, état de la face terminale, niveau de bavure, déformation visible et consistance générale de la surface de coupe.
Si la première pièce est correcte, la production continue peut se dérouler avec une plus grande confiance.
Des mesures périodiques doivent encore être effectuées pendant le lot pour confirmer que le processus reste stable.
Diagnostic des erreurs de longueur
Lorsque la longueur du blanc fini commence à varier, le dépannage doit suivre la séquence réelle du processus.
Tout d'abord, vérifiez la matière première et le support matériel.
Ensuite, vérifiez le mouvement d'alimentation d'asservissement et la transmission mécanique La vis à billes, les guides, les butées et les composants de positionnement associés doivent fonctionner correctement.
Le système de serrage doit ensuite être inspecté pour confirmer que le tuyau ne bouge pas une fois qu'il atteint sa position.
Ce n'est qu'après que ces zones ont été vérifiées que les opérateurs doivent commencer à modifier les paramètres de contrôle.
Cette approche structurée permet d'identifier plus facilement la source réelle de la variation dimensionnelle.
Diagnostic d'une mauvaise qualité finale
Un mauvais état de la face terminale peut avoir un ensemble de causes différent d’une longueur de coupe incorrecte.
L'usure de l'outil est l'un des premiers facteurs à inspecter La fraise doit également être montée correctement et fonctionner dans des conditions de rotation et d'alimentation appropriées.
Le serrage de la pièce doit rester stable tout au long de la coupe.
Des vibrations excessives, des composants de broche usés, une géométrie d'outil inappropriée ou une variation de matériau peuvent également influencer la surface finie.
Le dépannage doit séparer les problèmes dimensionnels des problèmes de surface de coupe plutôt que de supposer qu'un réglage de machine résoudra les deux.
Pourquoi la coupe à froid prend en charge le soudage ultérieur
L'opération de découpe intervient bien avant le soudage final au rouleau, mais les deux étapes sont toujours connectées.
Des ébauches de tubes cohérentes facilitent le contrôle de l’usinage ultérieur des extrémités et du positionnement des composants.
Lorsque le rouleau préparé finit par atteindre le poste de soudage, les joints correspondants sont plus susceptibles d'apparaître dans des positions prévisibles.
En revanche, une grande variation à blanc peut forcer les processus ultérieurs à compenser à plusieurs reprises.
Cela illustre pourquoi la qualité de fabrication doit être comprise dans la séquence complète de production de rouleaux.
Découpe pour la fabrication continue de rouleaux
La machine de découpe de tuyaux est conçue autour d'un traitement répété plutôt que d'une séparation manuelle occasionnelle.
L'alimentation et la découpe automatiques permettent de diviser le stock de tuyaux longs en plusieurs ébauches de coque de rouleaux à l'aide d'une configuration établie.
Ceci est particulièrement utile lorsque les fabricants produisent un lot de rouleaux partageant le même diamètre et la même longueur de tube.
Une fois la première pièce vérifiée, les flans suivants peuvent suivre la même séquence programmée d'alimentation et de découpe.
Cela crée une base stable pour la fabrication de rouleaux par lots.
Machine de tuyaux de coupe à froid par rapport à la coupe manuelle
La coupe manuelle des tuyaux peut être appropriée pour des opérations occasionnelles en atelier, mais la production répétée de rouleaux a des exigences différentes.
L'opérateur devrait autrement mesurer, positionner, serrer, couper et remesurer chaque flan indépendamment.
Une machine à tuyaux de coupe à froid intègre ces actions dans un cycle contrôlé.
| Facteur | Découpe manuelle | Découpe Mécanique Automatique |
|---|---|---|
| Longueur positionnement | Mesure manuelle répétée | Alimentation servo-contrôlée |
| Serrage | Opérateur-dépendant | Autocentrage hydraulique |
| Mouvement d'outil | Machine manuelle ou séparée | Coupeuse tournante contrôlée |
| Répétabilité | Plus dépendant de l'opérateur | Séquence de machine définie |
| Production par lots | Plus de manutention nécessaire | Cycle répétitif |
| Intégration de processus | Limité | Convient pour le flux de travail de rouleau |
L'avantage devient d'autant plus important que la production devient répétitive.
Maintenance du système d'alimentation
Le système d'alimentation influence directement la longueur finie.
Les servomoteurs, les vis à billes, les guides, les roulements et les composants de support doivent rester dans un état approprié.
La lubrification, la fixation, l'alignement et la propreté sont importants car les copeaux ou la contamination peuvent interférer avec un mouvement fluide.
Les changements dans le son d'alimentation, le comportement de positionnement ou la répétabilité peuvent fournir une alerte précoce indiquant qu'une inspection est requise.
La maintenance préventive est plus efficace que d'attendre que la variation dimensionnelle devienne évidente dans un lot de production.
Maintien du système de serrage hydraulique
Le système de serrage hydraulique doit fixer le tuyau en acier de manière cohérente.
La pression hydraulique, l'état du cylindre, les joints, les vannes, les pinces et les surfaces de contact doivent être inspectés conformément aux exigences de la machine.
Une fuite lente ou une surface de serrage usée peut réduire progressivement la stabilité de la pièce.
Du fait que le tuyau reste immobile pendant la coupe, le serrage sécurisé est fondamental pour le principe de fonctionnement de la machine.
La maintenance du système de serrage supporte donc directement la cohérence de coupe.
Entretien des coupeurs et des broches
Le support de fraise rotatif et la broche effectuent l'opération principale d'enlèvement de matière.
Les porte-outils doivent rester sécurisés, tandis que la broche a besoin d'une rotation stable sans vibration ou relâchement anormal.
Les outils de coupe doivent être inspectés en fonction des résultats réels de leur pièce plutôt que uniquement en fonction du temps de fonctionnement écoulé.
Les changements dans la formation de bavures, le bruit de coupe, l'état de la face finale ou la charge de la machine peuvent tous fournir des signaux de maintenance utiles.
Le maintien de ce système dans un état contrôlé permet de protéger à la fois la qualité de coupe et la cohérence de l'usinage en aval.
Où une machine à tuyaux de coupe à froid s'adapte à la production de rouleaux
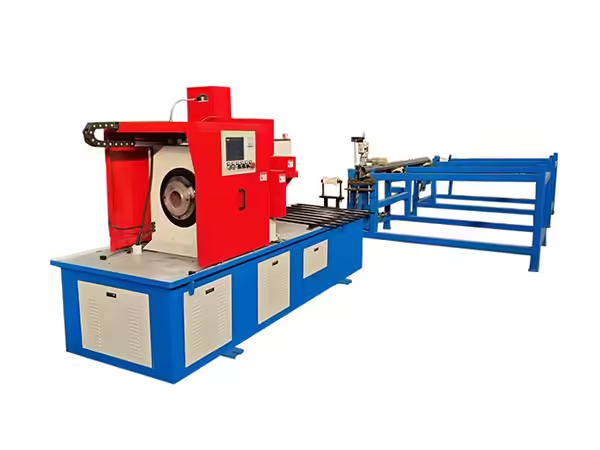
La machine est positionnée vers le début de la séquence de fabrication.
Un flux de travail typique peut inclure :
préparation des tubes en acier → découpe mécanique des tuyaux → usinage des tubes à double extrémité → préparation des composants → assemblage des roulements → soudage des rouleaux → inspection finale.
La voie de production exacte dépend de la conception du rouleau.
La responsabilité de la machine de découpe est de fournir des ébauches de tubes prévisibles à l'opération suivante.
Lorsque cette première étape dimensionnelle est contrôlée efficacement, les processus de fabrication des rouleaux restants commencent à partir d'une base plus cohérente.
Conclusion
Une machine à tuyaux de coupe à froid fournit une méthode mécanique pratique pour préparer des tuyaux ronds en acier utilisés dans la fabrication de rouleaux de convoyeur En maintenant la pièce immobile pendant que la fraise tourne, la machine évite d'avoir à faire tourner une longue matière en acier pendant l'opération de coupe.
L'alimentation servo établit la longueur du flan, le serrage auto-centrage hydraulique stabilise le tuyau et le contrôle PLC coordonne la séquence de production répétitive La découpe mécanique fournit également une approche appropriée pour la préparation de la coque du rouleau droit sans recourir à des processus laser, plasma ou à base de flamme.
Des performances fiables dépendent toujours de la qualité des matières premières, de l'alignement du support, de la précision de l'alimentation en servo, du serrage hydraulique, de l'état de l'outil, de la stabilité de la broche, de l'inspection de la première pièce et de la maintenance préventive.
Lorsque le processus de coupe fournit des ébauches cohérentes, l'usinage de tubes à double extrémité, l'assemblage de roulements, le soudage et l'inspection finale peuvent fonctionner à partir d'une condition de départ plus prévisible. Cela fait de la découpe mécanique de tuyaux une étape précoce importante dans un flux de travail de fabrication de rouleaux de convoyeur contrôlé.
FAQ
À quoi sert une machine à tuyaux de coupe à froid ?
Une machine à tuyaux de coupe à froid sépare mécaniquement les tuyaux ronds en acier en sections contrôlées sans utiliser de processus de coupe laser, à arc plasma ou à flamme. Dans la fabrication de rouleaux de convoyeur, il prépare des flans de tubes d'acier qui entrent plus tard dans l'usinage, l'assemblage, le soudage et l'inspection des extrémités de tubes.
Comment le tuyau en acier reste-t-il stable pendant la découpe à froid
Le tuyau est avancé à la position requise grâce à une alimentation servocommandée puis fixé par un système de serrage hydraulique auto-centrant Pendant la coupe, la pièce reste immobile pendant que le porte-fraise tourne, maintenant une relation stable entre le tube, la pince et le point de coupe.
Quelle gamme de tuyaux la machine QZ160 peut-elle traiter ?
La configuration QZ160 est spécifiée pour des diamètres de tuyaux ronds en acier d'environ 660 mm et une épaisseur de paroi de 38 mm. Son système d'alimentation utilise un servomoteur et une vis à billes, tandis qu'une longueur d'alimentation unique indiquée à environ 201200 mm pour la préparation répétitive des ébauches.
Pourquoi la découpe à froid convient-elle aux coques de rouleaux de convoyage
Les coques de rouleaux nécessitent normalement des coupes transversales droites répétées plutôt que des profils de tuyaux complexes. La coupe mécanique peut se concentrer sur la longueur des ébauches, l'état de la face d'extrémité, le contrôle de la bavure et la répétabilité tout en maintenant le stock long stationnaire, créant ainsi une pièce de départ appropriée pour un usinage ultérieur du tube à double extrémité.
Que faut-il inspecter après la découpe mécanique des tuyaux ?
Les ébauches finies doivent être vérifiées pour la longueur, l'état de la face terminale, la formation de bavures, la déformation visible et la cohérence entre les pièces répétées La première ébauche après un changement de spécification mérite une inspection supplémentaire, tandis que les mesures périodiques pendant la production par lots permettent d'identifier les changements progressifs dans l'outillage ou la précision de l'alimentation.


 French
 English
 Spanish