

Table des matières
Introduction

La découpe de tuyaux et de tubes est l'un des premiers processus dimensionnels dans la fabrication de rouleaux de convoyeur Avant qu'un tube d'acier puisse passer à l'usinage d'extrémité, à la préparation du boîtier de roulement, à l'assemblage d'arbres, au soudage et à l'inspection, il doit d'abord être séparé en flans avec une longueur contrôlée et une qualité de face d'extrémité appropriée Si l'étape de découpe introduit des dimensions incohérentes, les processus ultérieurs doivent fonctionner avec des conditions de départ différentes, ce qui peut rendre la séquence complète de fabrication du rouleau moins stable.
Les machines de découpe de tuyaux et de tubes utilisées pour ce type de production doivent donc faire plus que simplement séparer le matériau La précision de l'alimentation, la stabilité du serrage, le diamètre du tuyau, l'épaisseur de la paroi, la longueur de l'ébauche finie, l'état de l'outil de coupe et la relation entre la machine de coupe et l'équipement en aval influencent tous le résultat final.
L'équipement de coupe de tuyaux existant utilisé dans la production de rouleaux de convoyage suit une approche de coupe mécanique dans laquelle le tube reste immobile pendant la rotation de l'outil de coupe Différents modèles sont disponibles pour différentes gammes de tuyaux et exigences de production, donc la sélection de la machine appropriée doit commencer par la spécification réelle du tube à rouleaux plutôt que par une description générale de la machine.
Que sont les machines de découpe de tuyaux et de tubes ?
Les machines de découpe de tuyaux et de tubes sont des machines spécialisées conçues pour diviser le matériau tubulaire en sections contrôlées Selon l'application, elles peuvent utiliser différentes structures d'alimentation, de positionnement, de serrage et de coupe, mais l'objectif dans la production de rouleaux de convoyeur est normalement de créer des ébauches de tubes droites répétées qui peuvent se déplacer directement dans les opérations d'usinage ultérieures.
Pour cette application, équipement de coupe automatique de tubes peut utiliser la commande PLC, l'alimentation servo-poussée, les vis à billes, les guides linéaires, le serrage auto-centrage hydraulique, et un outil de coupe rotatif La pièce reste immobile pendant la coupe, ce qui rend la structure particulièrement adaptée au traitement de long tube en acier stock.
L'ébauche finie n'est pas encore une coque de rouleau complète C'est une pièce intermédiaire dont les dimensions doivent supporter l'étape suivante de fabrication C'est pourquoi les machines de découpe de tuyaux et de tubes les plus adaptées sont celles qui produisent des ébauches répétables qui s'insèrent naturellement dans le reste du flux de production de rouleaux.
Pourquoi la production de rouleaux de convoyeur nécessite une coupe contrôlée des tubes
Une coque de rouleau de convoyeur établit une grande partie de la géométrie extérieure du composant fini Sa longueur influence la position des pièces ultérieures liées au roulement, tandis que l'état des extrémités coupées affecte la quantité de matériau à retirer lors de l'usinage ultérieur des extrémités de tube.
Si la longueur de coupe varie sensiblement d'une ébauche à l'autre, la machine suivante reçoit des pièces de départ incohérentes Si les faces d'extrémité sont fortement inclinées ou contiennent des bavures excessives, un usinage ultérieur peut nécessiter une correction supplémentaire avant que la géométrie requise puisse être produite.
Pour la fabrication par lots, ces petites différences peuvent s'accumuler sur de nombreux rouleaux La découpe contrôlée de tubes fournit donc l'une des premières références dimensionnelles dans le processus complet de production et permet de stabiliser les étapes de fabrication qui suivent.
Trois vraies configurations de coupe pour différents besoins de production
La gamme d'équipement actuelle comprend plusieurs configurations mécaniques de coupe de tuyaux et de tubes plutôt qu'une machine universelle Chacune suit le même principe général de maintien du tuyau immobile pendant la rotation de l'outil de coupe, mais leurs plages de travail et leurs structures d'alimentation diffèrent.
| Machine | Exemple Modèle | Diamètre du tuyau | Épaisseur de paroi | Caractéristiques d'alimentation/découpe |
|---|---|---|---|---|
| Machine de découpe de tubes automatique | CNQ160 | Φ76159 mm | 20 mm | Servo-alimentation, vis à billes, guide linéaire, serrage hydraulique |
| Machine de découpe de tuyaux automatique | CNZDQ220 | Φ88919 mm | 3–20 mm | Contrôle PLC, système d'asservissement, rack d'alimentation automatique disponible |
| Machine de découpe de tuyaux | QZ160 | Φ60159 mm | 38 mm | Servo + alimentation par vis à billes, serrage hydraulique autocentrant |
Ces différences montrent pourquoi la sélection de la machine devrait commencer par les dimensions réelles des tuyaux Une usine traitant des tubes à rouleaux relativement petits peut avoir besoin d'une configuration différente de celle travaillant avec des tuyaux en acier de plus grand diamètre et à paroi plus épaisse.
Facteur de sélection 1 : diamètre du tuyau
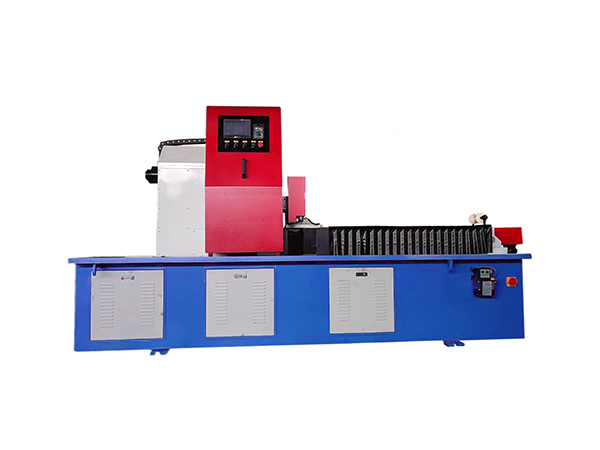
Le diamètre du tuyau est l'un des premiers paramètres à définir car il détermine si le tube peut traverser correctement la structure de la machine et si les systèmes de serrage et de coupe peuvent engager la pièce comme prévu.
La machine de découpe automatique de tubes CNQ160, par exemple, est conçue autour d'une plage de diamètre de tube d'environ 76 mm. La machine de découpe automatique de tuyaux CNZDQ220 étend la plage de travail à environ 89219 mm. La machine de découpe de tuyaux QZ160 couvre environ 60159 mm.
Cela signifie que la sélection des machines ne doit pas être basée sur une seule taille de rouleau commune Les fabricants devraient revoir la gamme complète de diamètre qu'ils s'attendent à produire, y compris à la fois les rouleaux fréquemment fabriqués et les spécifications moins courantes qui peuvent apparaître dans le même programme de production.
Facteur de sélection 2 : Épaisseur de la paroi du tube
L'épaisseur de paroi modifie la quantité de matière que l'outil de coupe doit enlever au cours de chaque cycle Un tube à paroi mince et un tuyau en acier sensiblement plus épais peuvent partager le même diamètre extérieur mais créer des conditions de coupe différentes.
La Machine Automatique de Découpe de Tube CNQ160 est répertoriée pour des épaisseurs de paroi d'environ 210 mm, tandis que la Machine Automatique de Découpe de Tube CNZQ220 supporte 320 mm.La configuration QZ160 est prévue pour environ 38 mm.
Pour cette raison, le diamètre et l'épaisseur de paroi doivent être évalués ensemble La sélection d'une machine uniquement parce que le diamètre extérieur correspond à la plage de travail nominale peut négliger une partie tout aussi importante de la spécification du tube.
Facteur de sélection 3 : longueur de coupe requise
La longueur requise de la coque du rouleau détermine la distance dont le système d'alimentation a besoin pour déplacer le tube avant chaque cycle de coupe. Dans une production répétée, cette dimension doit rester stable car les flans finis se déplaceront directement dans les opérations ultérieures d'usinage et d'assemblage.
Le CNQ160 utilise une servo-alimentation avec une longueur d'alimentation unique répertoriée d'environ 20100 mm. Le QZ160 prend en charge environ 201200 mm en un seul mouvement d'alimentation, tandis que le CNZDQ220 est répertorié pour des longueurs de tube coupées d'environ 300 à 2200 mm.
Ces gammes reflètent différents besoins de production Des coques de rouleaux plus courtes, des rouleaux industriels longs et des programmes de production de taille mixte peuvent donc nécessiter différentes configurations de coupe.
Un fabricant doit évaluer non seulement la longueur maximale, mais également la fréquence à laquelle la production bascule entre les spécifications, car les changements de longueur répétés accordent une plus grande importance à un contrôle simple et à une vérification fiable de la première pièce.
Facteur de sélection 4 : Précision alimentaire
L'outil de coupe ne peut produire une longueur finale constante que lorsque le tuyau arrive à la bonne position avant le début du serrage La précision de l'alimentation est donc une partie centrale du processus de coupe.
Des servomoteurs, des vis à billes et des guides linéaires sont utilisés pour créer un mouvement longitudinal contrôlé. Le système de contrôle détermine la distance d'alimentation requise, tandis que la transmission mécanique convertit cette commande en mouvement réel du tuyau.
La spécification CNQ160 répertorie un écart de longueur seuil ne dépassant pas 0,1 mm, tandis que le CNZDQ220 répertorie une erreur de longueur de coupe ne dépassant pas 0,2 mm. Ces valeurs démontrent pourquoi l'état du système d'alimentation doit être surveillé tout au long de la production.
La précision dépend non seulement du servomoteur, mais également de l'état de la vis à billes, de l'alignement du guide, du support de la pièce, de la stabilité du serrage et de la configuration correcte de la machine.
Facteur de sélection 5 : Méthode de serrage
Une fois que le tube en acier atteint sa position programmée, il doit rester stable pendant que la fraise tourne autour de lui. Tout mouvement pendant le processus de coupe peut influencer la longueur finie ou l'état de la face d'extrémité.
Le serrage hydraulique autocentrant est utilisé sur plusieurs des machines de coupe de tuyaux et de tubes existantes car il peut stabiliser les pièces rondes tout en aidant à maintenir leur relation avec la ligne centrale de la machine.
Le système de serrage doit être évalué avec le diamètre du tuyau et l'épaisseur de la paroi Différentes tailles de tube créent différentes conditions de contact, et la pince doit maintenir la pièce solidement sans créer de déformation indésirable.
Le nettoyage et l'inspection de routine sont tout aussi importants car les copeaux, l'usure ou un réglage incorrect autour des surfaces de serrage peuvent progressivement modifier la façon dont le tuyau est positionné.
Facteur de sélection 6 : conception de tuyaux fixes et d'outils rotatifs
L'une des caractéristiques les plus importantes de ces machines de coupe de tuyaux et de tubes est que le tuyau en acier lui-même reste immobile pendant la coupe Le porte-fraise effectue le mouvement de rotation tandis que le tube ne se déplace que longitudinalement pendant l'alimentation.
Cette structure est particulièrement utile lorsque la matière première est fournie en grandes longueurs La rotation d'un long tube d'acier entier nécessiterait une gestion prudente de l'équilibre, du support, du jeu et de l'alignement Le maintien de la pièce à l'arrêt évite ces défis et permet au matériau de rester soutenu le long d'un axe d'alimentation prévisible.
L'agencement correspond également à la géométrie de la production de rouleaux de transport, où l'opération requise est normalement une coupe transversale droite plutôt qu'un profil tridimensionnel complexe.
Différent industriel coupe de tuyaux des procédés existent pour différentes applications, mais la méthode de découpe doit toujours être sélectionnée en fonction de la géométrie qui doit réellement être produite.
Facteur de sélection 7 : Compatibilité avec l'usinage des rouleaux en aval
La découpe de tuyaux ne doit jamais être évaluée comme une opération isolée car l'ébauche finie devient immédiatement la pièce brute pour la prochaine étape de fabrication.
Dans la production de rouleaux de convoyeur, le tube coupé peut passer à l'usinage de tubes à double extrémité avant que les boîtiers de roulements, les arbres, les roulements ou les joints ne soient assemblés. La machine de coupe doit donc créer une ébauche qui offre une cohérence dimensionnelle suffisante et une condition finale appropriée pour ce prochain processus.
Lorsque les machines de découpe de tuyaux et de tubes sont sélectionnées en tenant compte de l'usinage en aval, les fabricants peuvent éviter d'optimiser la vitesse de coupe au détriment de la stabilité ultérieure de la production.
La meilleure configuration de machine est donc celle qui prend en charge le processus complet de rouleau plutôt que de simplement terminer une opération rapidement.
Comparaison de CNQ160 et QZ160
Les CNQ160 et QZ160 ont des plages de diamètres qui se chevauchent, mais leurs structures techniques et configurations prévues ne sont pas identiques.
Le CNQ160 est listé pour les tubes de 76 à 159 mm avec des épaisseurs de paroi d'environ 2 à 10 mm Il utilise une servo alimentation, des vis à billes, des guides linéaires, un serrage auto-centrage hydraulique, et un coupe-pince CNC Son écart de longueur de coupure et son erreur de parallélisme listés ne dépassent pas tous les deux 0,1 mm.
Le QZ160 couvre environ 60 mm d'épaisseur de paroi de 159 mm et de 38 mm. Il utilise également l'alimentation par servo et la transmission à vis à billes, mais sa longueur d'alimentation indiquée s'étend jusqu'à environ 1 200 mm par mouvement.
Cette comparaison montre pourquoi deux machines avec des plages de diamètres extérieurs similaires peuvent toujours s'adapter à des conditions de production différentes.
Lorsqu'une configuration CNZDQ220 plus grande est plus appropriée
Les fabricants traitant des coques de rouleaux de transport plus grandes peuvent nécessiter une plus grande capacité de diamètre, d'épaisseur de paroi et de longueur.
Le CNZDQ220 est conçu pour des diamètres de tuyaux d'environ Φ89 à 219 mm et des épaisseurs de paroi de 3 à 20 mm Il supporte des longueurs de tubes finis d'environ 300 à 2200 mm et peut être combiné avec des racks d'alimentation adaptés à une matière première plus longue.
Cette configuration la rend pertinente lorsque la production de rouleaux s'étend au-delà de la plage de travail des machines plus petites.
Cependant, la sélection du modèle plus grand doit toujours dépendre du portefeuille de production réel. Si la plupart des rouleaux restent dans une plage de diamètre plus petite, la capacité de la machine doit être évaluée ainsi que la fréquence de production, les exigences de réglage, l'outillage et le processus en aval.
Pourquoi le parallélisme de fin de course est important
Après la découpe, les deux extrémités de l'ébauche de tube établissent la géométrie de départ pour l'usinage ultérieur Si une extrémité est sensiblement inclinée par rapport à l'autre, le traitement ultérieur à double extrémité reçoit une pièce dont les surfaces de référence initiales sont incohérentes.
Le CNQ160 répertorie le parallélisme entre les deux extrémités de coupure à 0,1 mm maximum, tandis que le CNZDQ220 répertorie une erreur de parallélisme ne dépassant pas 0,2 mm.
Ces valeurs ne doivent pas être considérées uniquement comme des spécifications isolées Elles indiquent l'importance de maintenir la stabilité de la pièce, l'état de la fraise, la précision de la broche et l'alignement de l'alimentation pendant la production.
Une coupe stable crée un flan plus prévisible et réduit la quantité de variation présentée à la machine suivante.
L’état des outils influence directement la qualité de la coupe
La coupe mécanique repose sur un contact direct entre l'outil et le tuyau en acier, ce qui signifie que l'état de l'outil de coupe change progressivement avec l'utilisation.
Une fraise usée peut augmenter la résistance à la coupe, la formation de bavures, la rugosité de la surface ou les vibrations. Si ces changements sont ignorés, le processus peut continuer à produire des longueurs dimensionnellement acceptables tandis que l'état de la face terminale devient de plus en plus impropre à un usinage ultérieur.
L'inspection des outils devrait donc être basée en partie sur l'apparence des pièces finies plutôt que sur la seule durée de fonctionnement.
Les changements dans le bruit de coupe, le niveau de bavure, la charge de la broche ou l'état de surface peuvent fournir des indications précoces selon lesquelles la configuration de l'outil ou de la machine nécessite une attention particulière.
Pourquoi le contrôle des bavures est important
Les bavures sont une considération normale dans de nombreux processus de coupe mécanique L'objectif est de les garder prévisibles et gérables plutôt que de permettre à un matériau excessif ou irrégulier de rester autour du bord coupé.
La formation de bavures lourdes peut interférer avec la manipulation des pièces et peut nécessiter une préparation supplémentaire avant le début de l'usinage des extrémités des tubes.
La netteté de l'outil, les conditions d'alimentation, l'épaisseur de la paroi, la stabilité du serrage et le mouvement de la broche influencent tous l'état du bord résultant.
Pour la production répétée de rouleaux, la surveillance de la formation de bavures fournit également des informations utiles sur la stabilité du processus. Une augmentation progressive dans un lot peut indiquer une usure de l’outil avant même que les mesures dimensionnelles ne montrent un changement significatif.
Le support des matières premières ne doit pas être négligé
Un système d'alimentation précis ne peut pas fournir des résultats cohérents si le long stock de tubes d'acier est mal supporté avant d'entrer dans la machine.
Les racks et les guides de matière première doivent maintenir le tube proche de l'axe d'alimentation de la machine Un affaissement excessif ou un mouvement latéral peut affecter la relation entre le tuyau, la broche, le système de serrage et le mécanisme d'alimentation par servo.
Cela devient de plus en plus important lors du traitement de matières premières de six mètres, neuf mètres ou plus.
La configuration CNZDQ220 peut être combinée avec des supports de matériaux pour tubes bruts longs, illustrant comment la manipulation des matériaux fait partie du processus de coupe global plutôt que d'une préoccupation distincte en atelier.
Le contrôle PLC améliore la répétabilité du processus
La coupe automatique nécessite plusieurs opérations dans le bon ordre. La machine doit alimenter le tube, le positionner, serrer la pièce, terminer le mouvement de coupe, rétracter l'outil, libérer le matériau et commencer le cycle suivant.
Le contrôle PLC organise ces opérations en un processus défini.
Pour la production par rouleaux discontinus, cela facilite la répétition de la même séquence sur plusieurs pièces. Les opérateurs peuvent établir les dimensions requises tandis que le système de contrôle coordonne les principales actions de la machine.
Cependant, l'automatisation ne peut pas compenser un mauvais état mécanique. Les commandes PLC ne restent efficaces que lorsque le système d'alimentation, les pinces, les outils, les supports et la broche continuent de fonctionner correctement.
Inspection de première pièce après un changement de configuration
Chaque fois que le diamètre du tuyau, l'épaisseur de la paroi, la longueur finie ou l'état de l'outillage changent, la première ébauche de tube terminée doit faire l'objet d'une inspection plus approfondie.
L'opérateur doit vérifier la longueur finie, l'état de la face coupée, le niveau de la bavure, la déformation visible et toute autre dimension pertinente pour l'usinage en aval.
Cette vérification de première pièce confirme si les nouveaux réglages de la machine correspondent à la pièce réelle plutôt que de s'appuyer entièrement sur des valeurs programmées.
Une fois le résultat vérifié, des lots de production plus longs peuvent procéder à des mesures périodiques pour confirmer que le procédé reste stable.
Sélection entre plusieurs machines de découpe de tuyaux et de tubes
Un processus utile de sélection automatique doit commencer par une matrice des tubes qui seront réellement traités.
Les fabricants peuvent regrouper leur production par diamètre extérieur, épaisseur de paroi, longueur finie, longueur de matière première, taille du lot et voie d'usinage en aval Les plages de travail de la machine peuvent alors être comparées directement avec ces exigences.
Par exemple, une usine traitant principalement des tubes de 76 mm peut trouver la gamme CNQ160 appropriée, tandis que la production s'étendant vers 219 mm et des parois plus épaisses peut nécessiter la configuration CNZDQ220 plus grande. Le QZ160 offre une autre option pour les tuyaux ronds en acier dans un rayon d'environ 60 mm.
La décision devrait donc être basée sur l'enveloppe de production plutôt que sur une spécification maximale.
Comment la coupe se connecte à l'usinage de tubes à double extrémité
Une fois qu'une ébauche de coque de rouleau a été coupée, elle peut passer à un traitement final spécialisé.
Le gamme de machines de fabrication de rouleaux comprend un tour automatique à double extrémité à rouleaux spécialement conçu pour usiner les deux extrémités des tuyaux en acier utilisés dans les rouleaux de convoyeur.
Les étapes de découpe et d'usinage de fin de course devraient donc être planifiées ensemble La machine de découpe crée l'ébauche initiale, tandis que le tour à double extrémité établit une géométrie plus précise requise par un montage ultérieur.
Lorsque les flans arrivent avec des conditions de longueur et d'extrémité constantes, l'opération suivante peut fonctionner dans une plage d'usinage plus prévisible.
Évitez de traiter chaque exigence de coupe de tube comme identique
Les machines de découpe de tuyaux et de tubes peuvent sembler similaires lorsqu'on les regarde uniquement à partir de l'opération finale, mais les différences de diamètre, d'épaisseur de paroi, de longueur finie, de manutention du matériel brut et d'exigences en aval peuvent rendre une configuration plus adaptée qu'une autre.
Une machine conçue pour des tubes à rouleaux plus petits ne doit pas automatiquement être étendue au-delà de sa portée prévue, tout comme une machine de plus grande capacité ne doit pas être sélectionnée uniquement parce qu'elle a des spécifications plus larges.
La meilleure approche consiste à définir la fenêtre de production réelle, puis à sélectionner efficacement l'équipement qui la recouvre tout en conservant un contrôle dimensionnel approprié.
Cela empêche la sélection de la machine de devenir une simple comparaison des valeurs maximales.
Maintenance du système d'alimentation
L'alimentation servo, les vis à billes et les guides linéaires doivent rester dans un état mécanique stable car ils influencent directement le positionnement du tube.
La lubrification, la propreté, la fixation et l'alignement doivent être vérifiés selon les exigences de la machine. Les débris accumulés ou l’usure mécanique peuvent progressivement modifier le comportement de positionnement même lorsque le même programme continue de fonctionner.
Les changements dans la longueur du blanc fini devraient donc déclencher une inspection du système d'alimentation complet plutôt qu'un ajustement immédiat des valeurs de contrôle.
Une transmission mécanique stable est nécessaire pour que le système d'asservissement reproduise avec précision le mouvement programmé.
Maintenance des systèmes de serrage et de découpe
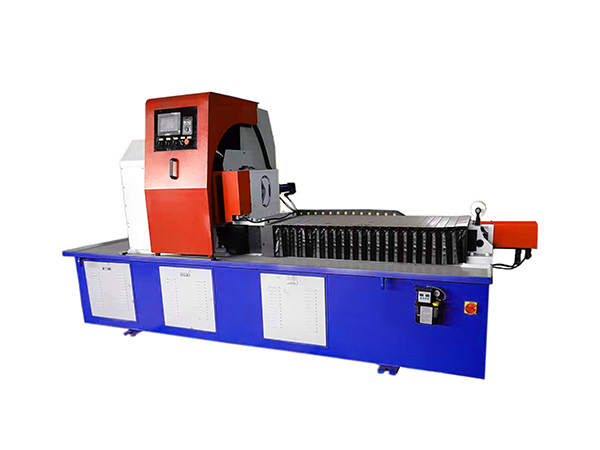
Les pinces hydrauliques doivent maintenir le tuyau de manière sûre et cohérente pendant des cycles répétés. Les surfaces de contact doivent rester propres, tandis que les composants hydrauliques doivent être vérifiés pour détecter toute fuite, tout mouvement irrégulier ou tout changement dans le comportement de maintien.
Le porte-fraise et la broche nécessitent également une inspection de routine car des vibrations ou un relâchement anormaux peuvent influencer la face finie.
La maintenance doit être directement reliée aux observations de la pièce à usiner Les changements dans la qualité de coupe, le son, la formation de bavures ou la stabilité dimensionnelle peuvent fournir une alerte précoce utile qu'un composant mécanique a besoin d'attention.
Conclusion
Les machines de découpe de tuyaux et de tubes jouent un rôle important au début de la fabrication des rouleaux de convoyage, car elles établissent les dimensions initiales et l'état final de l'ébauche de la coque du rouleau La machine la plus appropriée dépend du diamètre réel du tuyau, de l'épaisseur de la paroi, de la longueur requise, des besoins d'alimentation, de la manipulation des matières premières et du processus d'usinage en aval.
Les configurations CNQ160, CNZDQ220, et QZ160 illustrent comment différentes machines de découpe mécanique peuvent couvrir différentes gammes de production tout en suivant un principe de fonctionnement similaire : le tuyau reste immobile pendant que l'outil de coupe tourne autour de l'alimentation servo, du serrage hydraulique, du contrôle PLC, et de l'outillage contrôlé travaillent ensuite ensemble pour produire des sections de tubes répétées.
La sélection des machines doit donc se concentrer sur l'enveloppe complète de production plutôt que sur une spécification. Lorsque l’équipement de coupe est correctement adapté au tube d’acier et aux étapes de traitement au rouleau qui suivent, les fabricants peuvent créer une transition plus stable de la matière première au rouleau transporteur fini.
FAQ
À quoi servent les machines de découpe de tuyaux et de tubes dans la fabrication de rouleaux de convoyage ?
Les machines de découpe de tuyaux et de tubes divisent le long stock de tubes d'acier en ébauches contrôlées qui deviennent plus tard des coques de rouleaux de convoyeur. Les machines combinent l'alimentation, le positionnement, le serrage et la découpe mécanique afin que des sections répétées puissent entrer dans l'usinage d'extrémité de tube avec des conditions de longueur et de face d'extrémité plus cohérentes.
Quelle est la principale différence entre les machines de découpe CNQ160 et CNZDQ220 ?
Le CNQ160 est conçu pour les tubes d'environ 76 mm avec une épaisseur de paroi de 20 mm, tandis que le CNZDQ20 s'étend jusqu'à environ 89 mm, 19 mm et 3,20 mm. Le modèle plus grand prend également en charge des longueurs de coupe plus longues, ce qui rend chaque configuration adaptée à une gamme de production de rouleaux différente.
Pourquoi le tuyau reste-t-il immobile pendant que l'outil de coupe tourne
Le maintien du tuyau immobile rend le long tube brut plus facile à supporter car la pièce complète n'a pas besoin de tourner à la vitesse de coupe Le tube se déplace uniquement pendant l'alimentation longitudinale, tandis que le serrage hydraulique le maintient en position et que la fraise tourne localement autour du point de coupe requis.
Comment un fabricant doit-il sélectionner la bonne machine de découpe de tuyaux ?
La sélection doit commencer par la gamme de production réelle, y compris le diamètre extérieur du tuyau, l'épaisseur de la paroi, la longueur de la coque du rouleau fini, la longueur du stock brut, la structure du lot, l'outillage et l'usinage en aval. Ces exigences peuvent ensuite être comparées à la plage de travail et à la configuration d'alimentation de chaque machine.
Que faut-il inspecter après un cycle de découpe automatique des tubes ?
L'inspection doit confirmer la longueur du flan fini, l'état de la face terminale, le parallélisme si nécessaire, la formation de bavures et la déformation visible. La première ébauche après changement de dimensions ou d'outillage mérite une vérification plus approfondie, tandis que des contrôles périodiques pendant la production par lots aident à identifier les changements progressifs dans la précision de l'alimentation ou l'état de l'outil.


 French
 English
 Spanish