

Tabla de contenido
Introducción

El corte de tuberías y tubos es uno de los primeros procesos dimensionales en la fabricación de rodillos transportadores. Antes de que un tubo de acero pueda pasar al mecanizado de extremos, la preparación de la carcasa del rodamiento, el montaje del eje, la soldadura y la inspección, primero debe separarse en espacios en blanco con una longitud controlada y una calidad adecuada de la cara final. Si la etapa de corte introduce dimensiones inconsistentes, los procesos posteriores tienen que trabajar con diferentes condiciones iniciales, lo que puede hacer que la secuencia completa de fabricación del rodillo sea menos estable.
Por lo tanto, las máquinas cortadoras de tubos y tuberías utilizadas para este tipo de producción deben hacer más que simplemente separar el material. La precisión de la alimentación, la estabilidad de la sujeción, el diámetro de la tubería, el espesor de la pared, la longitud del espacio en bruto terminado, el estado de la herramienta de corte y la relación entre la máquina cortadora y el equipo posterior influyen en el resultado final.
El equipo de corte de tuberías existente utilizado en la producción de rodillos transportadores sigue un enfoque de corte mecánico en el que el tubo permanece estacionario mientras gira la herramienta de corte. Hay diferentes modelos disponibles para diferentes gamas de tuberías y requisitos de producción, por lo que la selección de la máquina adecuada debe comenzar con la especificación real del tubo de rodillo en lugar de con una descripción general de la máquina.
¿qué son las máquinas cortadoras de tubos y tuberías?
Las máquinas cortadoras de tubos y tuberías son máquinas especializadas diseñadas para dividir el material tubular en secciones controladas. Dependiendo de la aplicación, pueden utilizar diferentes estructuras de alimentación, posicionamiento, sujeción y corte, pero el objetivo en la producción de rodillos transportadores normalmente es crear espacios en blanco de tubos rectos repetidos que puedan pasar directamente a operaciones de mecanizado posteriores.
Pentru aceste aplicare, equipos automáticos de corte de tubos puede utilizar control PLC, alimentación servoaccionada, husillos de bolas, guías lineales, sujeción autocentrante hidráulica y una herramienta de corte giratoria. La pieza de trabajo permanece estacionaria durante el corte, lo que hace que la estructura sea particularmente adecuada para procesar tubos largos de acero.
La pieza en bruto terminada aún no es una carcasa de rodillo completa. Es una pieza de trabajo intermedia cuyas dimensiones deben soportar la siguiente etapa de fabricación. Por eso las máquinas cortadoras de tubos y tuberías más adecuadas son aquellas que producen piezas en bruto repetibles que encajan naturalmente en el resto del flujo de trabajo de producción de rodillos.
Por qué la producción de rodillos transportadores necesita un corte de tubos controlado
Una carcasa de rodillo transportador establece gran parte de la geometría exterior del componente terminado. Su longitud influye en la posición de las piezas posteriores relacionadas con los rodamientos, mientras que la condición de los extremos cortados afecta la cantidad de material que se debe eliminar durante el mecanizado posterior de los extremos de los tubos.
Si la longitud de corte varía significativamente de una pieza en bruto a otra, la siguiente máquina recibe piezas de trabajo iniciales inconsistentes. Si las caras de los extremos están muy inclinadas o contienen rebabas excesivas, el mecanizado posterior puede requerir una corrección adicional antes de que se pueda producir la geometría requerida.
Para la fabricación por lotes, estas pequeñas diferencias pueden acumularse en muchos rodillos. Por lo tanto, el corte controlado de tubos proporciona una de las primeras referencias dimensionales en todo el proceso de producción y ayuda a estabilizar las etapas de fabricación que siguen.
Tres configuraciones de corte reales para diferentes necesidades de producción
La gama de equipos actual incluye varias configuraciones mecánicas de corte de tubos y tuberías en lugar de una máquina universal. Cada uno sigue el mismo principio general de mantener la tubería estacionaria mientras la herramienta de corte gira, pero sus rangos de trabajo y estructuras de alimentación difieren.
| Máquina | Modelo de ejemplo | Diámetro de la tubería | Espesor de la pared | Características de alimentación/corte |
|---|---|---|---|---|
| Máquina cortadora automática de tubos | CNQ160 | ^76-159 mm | 2-10 mm | Servoalimentación, husillo de bolas, guía lineal, sujeción hidráulica |
| Máquina cortadora automática de tubos | CNZDQ220 | ^89-219 mm | 3–20 milímetros | Control PLC, servosistema, rejilla de alimentación automática disponible |
| Máquina cortadora de tubos | QZ160 | <60-159 mm | 3-8 mm | Servo + alimentación por husillo de bolas, sujeción hidráulica autocentrante |
Estas diferencias muestran por qué la selección de la máquina debería comenzar con las dimensiones reales de la tubería. Los tubos de rodillos relativamente pequeños que procesan en fábrica pueden necesitar una configuración diferente a la que funciona con tubos de acero de mayor diámetro y paredes más gruesas.
Factor de selección 1: Diámetro de tubería
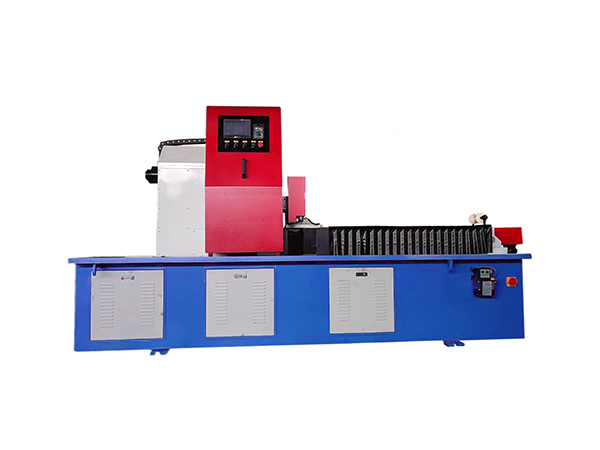
El diámetro de la tubería es uno de los primeros parámetros a definir porque determina si el tubo puede pasar correctamente a través de la estructura de la máquina y si los sistemas de sujeción y corte pueden acoplarse a la pieza de trabajo según lo previsto.
La máquina cortadora automática de tubos CNQ160, por ejemplo, está diseñada en torno a un rango de diámetro de tubo de aproximadamente <76-159 mm, mientras que la máquina cortadora automática de tubos CNZDQ220 extiende el rango de trabajo a aproximadamente <89-219 mm. La máquina cortadora de tubos QZ160 cubre aproximadamente <60-159 mm.
Esto significa que la selección de la máquina no debe basarse en un único tamaño de rodillo común. Los fabricantes deben revisar el rango de diámetro completo que esperan producir, incluidos tanto los rodillos fabricados con frecuencia como las especificaciones menos comunes que pueden aparecer dentro del mismo programa de producción.
Factor de selección 2: Espesor de la pared del tubo
El espesor de la pared cambia la cantidad de material que la herramienta de corte debe eliminar durante cada ciclo. Un tubo de pared delgada y un tubo de acero sustancialmente más grueso pueden compartir el mismo diámetro exterior pero crear diferentes condiciones de corte.
La máquina cortadora automática de tubos CNQ160 está listada para espesores de pared de aproximadamente 2-10 mm, mientras que la máquina cortadora automática de tubos CNZDQ220 admite aproximadamente 3-20 mm. La configuración QZ160 está destinada a aproximadamente 3-8 mm.
Por esta razón, es necesario evaluar juntos el diámetro y el espesor de la pared. Seleccionar una máquina sólo porque el diámetro exterior se ajusta al rango de trabajo nominal puede pasar por alto una parte igualmente importante de la especificación del tubo.
Factor de selección 3: longitud de corte requerida
La longitud requerida de la carcasa del rodillo determina hasta qué punto el sistema de alimentación necesita mover el tubo antes de cada ciclo de corte. En producción repetida, esta dimensión debe permanecer estable porque los espacios en blanco terminados se moverán directamente a operaciones posteriores de mecanizado y ensamblaje.
El CNQ160 utiliza alimentación por servo con una longitud de alimentación única listada de aproximadamente 20-1100 mm. El QZ160 admite aproximadamente 20-1200 mm en un movimiento de alimentación, mientras que el CNZDQ220 está listado para longitudes de tubo cortadas de aproximadamente 300 a 2200 mm.
Estas gamas reflejan diferentes necesidades de producción. Por lo tanto, las carcasas de rodillos más cortas, los rodillos industriales largos y los programas de producción de tamaño mixto pueden requerir diferentes configuraciones de corte.
Un fabricante debe evaluar no sólo la longitud máxima sino también la frecuencia con la que la producción cambia entre especificaciones, porque los cambios repetidos de longitud dan mayor importancia al control sencillo y a la verificación confiable de la primera pieza.
Factor de selección 4: Precisión de alimentación
La herramienta de corte sólo puede producir una longitud final consistente cuando la tubería llega a la posición correcta antes de que comience la sujeción. Por lo tanto, la precisión de la alimentación es una parte central del proceso de corte.
Se utilizan servomotores, husillos de bolas y guías lineales para crear un movimiento longitudinal controlado. El sistema de control determina la distancia de alimentación requerida, mientras que la transmisión mecánica convierte ese comando en movimiento real de la tubería.
La especificación CNQ160 enumera una desviación de longitud de corte de no más de 0,1 mm, mientras que CNZDQ220 enumera un error de longitud de corte de no más de 0,2 mm. Estos valores demuestran por qué es necesario controlar el estado del sistema de alimentación durante toda la producción.
La precisión depende no sólo del servomotor sino también del estado del husillo de bolas, la alineación de la guía, el soporte de la pieza de trabajo, la estabilidad de la sujeción y la configuración correcta de la máquina.
Factor de selección 5: Método de sujeción
Una vez que el tubo de acero alcanza su posición programada, debe permanecer estable mientras el cortador gira a su alrededor. Cualquier movimiento durante el proceso de corte puede influir en la longitud terminada o la condición de la cara final.
La sujeción hidráulica autocentrante se utiliza en varias de las máquinas cortadoras de tubos y tuberías existentes porque puede estabilizar piezas de trabajo redondas y al mismo tiempo ayudar a mantener su relación con la línea central de la máquina.
El sistema de sujeción debe evaluarse junto con el diámetro de la tubería y el espesor de la pared. Diferentes tamaños de tubo crean diferentes condiciones de contacto y la abrazadera debe sujetar la pieza de trabajo de forma segura sin crear deformaciones no deseadas.
La limpieza e inspección de rutina son igualmente importantes porque las astillas, el desgaste o el ajuste incorrecto alrededor de las superficies de sujeción pueden cambiar gradualmente la forma en que se coloca la tubería.
Factor de selección 6: Diseño de tuberías estacionarias y herramientas giratorias
Una de las características más importantes de estas máquinas cortadoras de tubos y tubos es que el propio tubo de acero permanece estacionario durante el corte. El soporte del cortador realiza el movimiento de rotación mientras que el tubo sólo se mueve longitudinalmente durante la alimentación.
Esta estructura es especialmente útil cuando la materia prima se suministra en longitudes largas. Girar un tubo de acero largo y completo requeriría una gestión cuidadosa del equilibrio, el soporte, el espacio libre y la alineación. Mantener la pieza de trabajo estacionaria evita esos desafíos y permite que el material permanezca apoyado a lo largo de un eje de alimentación predecible.
La disposición también coincide con la geometría de la producción de rodillos transportadores, donde la operación requerida normalmente es un corte transversal recto en lugar de un perfil tridimensional complejo.
Diferentes industriales corte de tuberías existen procesos para diferentes aplicaciones, pero el método de corte siempre debe seleccionarse según la geometría que realmente se necesita producir.
Factor de selección 7: Compatibilidad con el mecanizado de rodillos aguas abajo
El corte de tuberías nunca debe evaluarse como una operación aislada porque la pieza en bruto terminada se convierte inmediatamente en la pieza de trabajo en bruto para la siguiente etapa de fabricación.
En la producción de rodillos transportadores, el tubo cortado puede pasar al mecanizado de tubos de doble extremo antes de ensamblar carcasas, ejes, cojinetes o sellos de cojinetes. Por lo tanto, la máquina cortadora necesita crear una pieza en bruto que proporcione suficiente consistencia dimensional y una condición final adecuada para este próximo proceso.
Cuando se seleccionan máquinas cortadoras de tubos y tuberías teniendo en cuenta el mecanizado posterior, los fabricantes pueden evitar optimizar la velocidad de corte a expensas de la estabilidad de producción posterior.
Por lo tanto, la mejor configuración de la máquina es aquella que admite el proceso completo del rodillo en lugar de simplemente completar una operación rápidamente.
Comparando CNQ160 y QZ160
El CNQ160 y el QZ160 tienen rangos de diámetro superpuestos, pero sus estructuras técnicas y configuraciones previstas no son idénticas.
El CNQ160 está listado para tubos de <76 a <159 mm con espesores de pared de aproximadamente 2 a 10 mm. Utiliza servoalimentación, husillos de bolas, guías lineales, abrazadera autocentrante hidráulica y un cortador de abrazadera de máquina CNC. Su desviación de longitud de corte indicada y su error de paralelismo no superan los 0,1 mm.
El QZ160 cubre aproximadamente <60-159 mm y espesores de pared de 3-8 mm. También utiliza alimentación por servo y transmisión por husillo de bolas, pero su longitud de alimentación indicada se extiende a aproximadamente 1200 mm por movimiento.
Esta comparación muestra por qué dos máquinas con rangos de diámetro exterior similares aún pueden adaptarse a diferentes condiciones de producción.
Cuando una configuración CNZDQ220 más grande es más apropiada
Los fabricantes que procesan carcasas de rodillos transportadores más grandes pueden requerir mayor diámetro, espesor de pared y capacidad de longitud.
El CNZDQ220 está diseñado para diámetros de tubería de aproximadamente <89 a <219 mm y espesores de pared de 3 a 20 mm. Soporta longitudes de tubo terminadas de aproximadamente 300 a 2200 mm y se puede combinar con rejillas de alimentación adecuadas para materias primas más largas.
Esta configuración hace que sea relevante cuando la producción de rodillos se extiende más allá del rango de trabajo de máquinas más pequeñas.
Sin embargo, la selección del modelo más grande aún debería depender de la cartera de producción real. Si la mayoría de los rodillos permanecen dentro de un rango de diámetro más pequeño, la capacidad de la máquina debe evaluarse junto con la frecuencia de producción, los requisitos de ajuste, las herramientas y el proceso posterior.
Por qué es importante el paralelismo de cara final
Después del corte, los dos extremos de la pieza en bruto del tubo establecen la geometría inicial para el mecanizado posterior. Si un extremo tiene un ángulo significativo con respecto al otro, el procesamiento posterior de doble extremo recibe una pieza de trabajo cuyas superficies de referencia iniciales son inconsistentes.
El CNQ160 enumera un paralelismo entre los dos extremos de corte en no más de 0,1 mm, mientras que el CNZDQ220 enumera un error de paralelismo de no más de 0,2 mm.
Estos valores no deben verse sólo como especificaciones aisladas. Indican la importancia de mantener la estabilidad de la pieza de trabajo, la condición del cortador, la precisión del husillo y la alineación de la alimentación durante la producción.
Un corte estable crea un espacio en blanco más predecible y reduce la cantidad de variación presentada a la siguiente máquina.
El estado de la herramienta influye directamente en la calidad del corte
El corte mecánico se basa en el contacto directo entre la herramienta y el tubo de acero, lo que significa que la condición de la herramienta de corte cambia gradualmente con el uso.
Un cortador desgastado puede aumentar la resistencia al corte, la formación de rebabas, la rugosidad de la superficie o la vibración. Si se ignoran estos cambios, el proceso puede continuar produciendo longitudes dimensionalmente aceptables mientras que la condición de la cara final se vuelve cada vez más inadecuada para un mecanizado posterior.
Por lo tanto, la inspección de herramientas debería basarse en parte en la apariencia de las piezas de trabajo terminadas y no únicamente en el tiempo de funcionamiento.
Los cambios en el sonido de corte, el nivel de rebabas, la carga del husillo o el estado de la superficie pueden proporcionar indicaciones tempranas de que la configuración de la herramienta o máquina necesita atención.
Por qué es importante el control de rebabas
Las rebabas son una consideración normal en muchos procesos de corte mecánico. El objetivo es mantenerlos predecibles y manejables en lugar de permitir que quede material excesivo o irregular alrededor del borde cortado.
La formación de rebabas pesadas puede interferir con la manipulación de la pieza de trabajo y puede requerir preparación adicional antes de que comience el mecanizado del extremo del tubo.
La nitidez de la herramienta, las condiciones de alimentación, el espesor de la pared, la estabilidad de sujeción y el movimiento del husillo influyen en la condición del borde resultante.
Para la producción repetida de rodillos, monitorear la formación de rebabas también proporciona información útil sobre la estabilidad del proceso. Un aumento gradual a lo largo de un lote puede indicar desgaste de la herramienta incluso antes de que las mediciones dimensionales muestren un cambio significativo.
No se debe pasar por alto el soporte de materias primas
Un sistema de alimentación preciso no puede ofrecer resultados consistentes si el material largo de tubos de acero no tiene suficiente soporte antes de ingresar a la máquina.
Las rejillas y guías de materia prima deben mantener el tubo cerca del eje de alimentación de la máquina. El hundimiento excesivo o el movimiento lateral pueden afectar la relación entre la tubería, el husillo, el sistema de sujeción y el mecanismo de servoalimentación.
Esto se vuelve cada vez más importante cuando se procesa material en bruto de seis, nueve metros o más.
La configuración CNZDQ220 se puede combinar con bastidores de material para tubos largos sin procesar, lo que ilustra cómo el manejo del material forma parte del proceso de corte general en lugar de una preocupación separada del taller.
El control PLC mejora la repetibilidad del proceso
El corte automático requiere varias operaciones en la secuencia correcta. La máquina necesita alimentar el tubo, colocarlo, sujetar la pieza de trabajo, completar el movimiento de corte, retraer la herramienta, liberar el material y comenzar el siguiente ciclo.
El control PLC organiza estas operaciones en un proceso definido.
Para la producción de rodillos por lotes, esto facilita la repetición de la misma secuencia en varias piezas de trabajo. Los operadores pueden establecer las dimensiones requeridas mientras el sistema de control coordina las principales acciones de la máquina.
Sin embargo, la automatización no puede compensar el mal estado mecánico. Los comandos PLC siguen siendo efectivos sólo cuando el sistema de alimentación, las abrazaderas, las herramientas, los soportes y el husillo continúan funcionando correctamente.
Inspección de la primera pieza después de un cambio de configuración
Siempre que cambie el diámetro de la tubería, el espesor de la pared, la longitud terminada o la condición de las herramientas, la primera pieza en bruto de tubo terminada debe recibir una inspección más cercana.
El operador debe verificar la longitud terminada, el estado de la cara cortada, el nivel de rebabas, la deformación visible y cualquier otra dimensión relevante para el mecanizado posterior.
Esta verificación de la primera pieza confirma si la configuración de la nueva máquina se corresponde con la pieza de trabajo real en lugar de depender completamente de valores programados.
Una vez verificado el resultado, lotes de producción más largos pueden proceder con mediciones periódicas para confirmar que el proceso permanece estable.
Selección entre varias máquinas cortadoras de tubos y tuberías
Un proceso útil de selección de máquinas debe comenzar con una matriz de los tubos que realmente se procesarán.
Los fabricantes pueden agrupar su producción por diámetro exterior, espesor de pared, longitud terminada, longitud de la materia prima, tamaño del lote y ruta de mecanizado posterior. Los rangos de trabajo de las máquinas se pueden comparar directamente con estos requisitos.
Por ejemplo, un procesamiento en fábrica de tubos principalmente de <76-159 mm puede encontrar apropiado el rango CNQ160, mientras que la producción que se extiende hacia <219 mm y paredes más gruesas puede requerir la configuración CNZDQ220 más grande. El QZ160 ofrece otra opción para tubos redondos de acero dentro de aproximadamente <60-159 mm.
Por lo tanto, la decisión debería basarse en la dotación de producción y no en una especificación máxima.
Cómo se conecta el corte con el mecanizado de tubos de doble extremo
Una vez cortada la pieza en bruto de la carcasa del rodillo, se puede proceder a un procesamiento final especializado.
El gama de maquinaria para la fabricación de rodillos incluye un torno automático de rodillos de doble extremo diseñado específicamente para mecanizar ambos extremos de tubos de acero utilizados en rodillos transportadores.
Por lo tanto, las etapas de corte y mecanizado final deben planificarse juntas. La máquina cortadora crea la pieza inicial, mientras que el torno de doble extremo establece una geometría más precisa requerida por el montaje posterior.
Cuando los espacios en blanco llegan con condiciones de longitud y fin consistentes, la siguiente operación puede funcionar dentro de un rango de mecanizado más predecible.
Evite tratar todos los requisitos de corte de tubos como idénticos
Las máquinas cortadoras de tubos y tuberías pueden parecer similares cuando se ven solo desde la operación final, pero las diferencias en diámetro, espesor de pared, longitud terminada, manejo de material en bruto y requisitos posteriores pueden hacer que una configuración sea más adecuada que otra.
Una máquina diseñada para tubos de rodillos más pequeños no debería extenderse automáticamente más allá de su rango previsto, del mismo modo que no debería seleccionarse una máquina de mayor capacidad únicamente porque tenga especificaciones más amplias.
El mejor enfoque es definir la ventana de producción real y luego seleccionar el equipo que la cubra de manera eficiente manteniendo un control dimensional adecuado.
Esto evita que la selección de la máquina se convierta en una simple comparación de valores máximos.
Mantenimiento del Sistema de Alimentación
La servoalimentación, los husillos de bolas y las guías lineales deben permanecer en condiciones mecánicas estables porque influyen directamente en el posicionamiento del tubo.
La lubricación, limpieza, sujeción y alineación deben comprobarse según los requisitos de la máquina. Los residuos acumulados o el desgaste mecánico pueden cambiar gradualmente el comportamiento de posicionamiento incluso cuando el mismo programa continúa ejecutándose.
Por lo tanto, los cambios en la longitud del espacio en blanco terminado deberían desencadenar la inspección del sistema de alimentación completo en lugar del ajuste inmediato de los valores de control.
Es necesaria una transmisión mecánica estable para que el servosistema reproduzca con precisión el movimiento programado.
Mantenimiento de los Sistemas de Sujeción y Corte
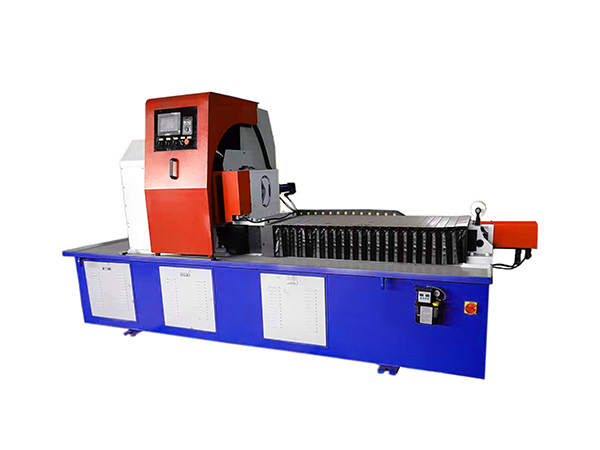
Las abrazaderas hidráulicas deben sujetar la tubería de forma segura y constante durante ciclos repetidos. Las superficies de contacto deben permanecer limpias, mientras que se deben verificar los componentes hidráulicos para detectar fugas, movimientos irregulares o cambios en el comportamiento de sujeción.
El soporte del cortador y el husillo también requieren una inspección de rutina porque la vibración anormal o la holgura pueden influir en la cara terminada.
El mantenimiento debe estar directamente relacionado con las observaciones de la pieza de trabajo. Los cambios en la calidad del corte, el sonido, la formación de rebabas o la estabilidad dimensional pueden proporcionar una alerta temprana útil de que un componente mecánico necesita atención.
Conclusión
Las máquinas cortadoras de tubos y tuberías juegan un papel importante al inicio de la fabricación de rodillos transportadores porque establecen las dimensiones iniciales y el estado final de la pieza bruta de la carcasa del rodillo. La máquina más adecuada depende del diámetro real de la tubería, el espesor de la pared, la longitud requerida, los requisitos de alimentación, el manejo de la materia prima y el proceso de mecanizado posterior.
Las configuraciones CNQ160, CNZDQ220 y QZ160 ilustran cómo diferentes máquinas de corte mecánicas pueden cubrir diferentes rangos de producción siguiendo un principio operativo similar: la tubería permanece estacionaria mientras la herramienta de corte gira a su alrededor. La servoalimentación, la sujeción hidráulica, el control de PLC y las herramientas controladas luego trabajan juntas para producir secciones de tubo repetidas.
Por lo tanto, la selección de la máquina debería centrarse en la envolvente de producción completa y no en una especificación. Cuando el equipo de corte se combina correctamente con el tubo de acero y las etapas de procesamiento del rodillo que siguen, los fabricantes pueden crear una transición más estable de la materia prima al rodillo transportador terminado.
Preguntas frecuentes
¿para qué se utilizan las máquinas cortadoras de tubos y tuberías en la fabricación de rodillos transportadores?
Las máquinas cortadoras de tubos y tuberías dividen el material largo de tubos de acero en espacios en blanco controlados que luego se convierten en carcasas de rodillos transportadores. Las máquinas combinan alimentación, posicionamiento, sujeción y corte mecánico para que secciones repetidas puedan ingresar al mecanizado de los extremos de los tubos con condiciones de longitud y cara final más consistentes.
¿cuál es la principal diferencia entre las máquinas de corte CNQ160 y CNZDQ220?
El CNQ160 está diseñado para tubos de aproximadamente <76-159 mm con un espesor de pared de 2-10 mm, mientras que el CNZDQ220 se extiende hasta aproximadamente <89-219 mm y 3-20 mm de espesor de pared. El modelo más grande también admite longitudes de corte más largas, lo que hace que cada configuración sea adecuada para un rango de producción de rodillos diferente.
¿Por qué la tubería permanece estacionaria mientras gira la herramienta de corte?
Mantener la tubería estacionaria hace que el tubo largo en bruto sea más fácil de soportar porque no es necesario que toda la pieza de trabajo gire a la velocidad de corte. El tubo se mueve sólo durante la alimentación longitudinal, mientras que la sujeción hidráulica lo mantiene en posición y el cortador gira localmente alrededor del punto de corte requerido.
¿Cómo debe seleccionar un fabricante la máquina cortadora de tubos adecuada?
La selección debe comenzar con el rango de producción real, incluido el diámetro exterior de la tubería, el espesor de la pared, la longitud de la carcasa del rodillo terminado, la longitud del material en bruto, la estructura del lote, las herramientas y el mecanizado posterior. Estos requisitos luego se pueden comparar con el rango de trabajo y la configuración de alimentación de cada máquina.
¿Qué se debe inspeccionar después de un ciclo de corte automático de tubos?
La inspección debe confirmar la longitud de la pieza en bruto terminada, la condición de la cara final, el paralelismo cuando sea necesario, la formación de rebabas y la deformación visible. La primera pieza en bruto después de cambiar las dimensiones o las herramientas merece una verificación más cercana, mientras que las comprobaciones periódicas durante la producción por lotes ayudan a identificar cambios graduales en la precisión de la alimentación o el estado de la herramienta.


 Spanish
 English
 French