

Tabla de contenido
Introducción
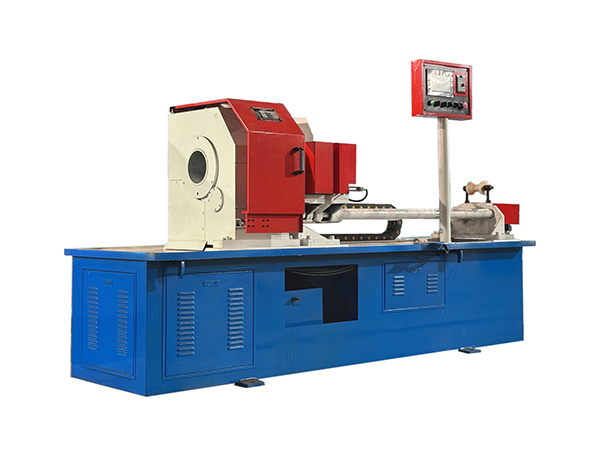
El corte de tuberías de acero es uno de los primeros procesos de precisión en la fabricación de rodillos transportadores. Antes de que una carcasa de rodillo pueda entrar en el mecanizado de extremos, el montaje de asientos de cojinete, la soldadura o la inspección, la tubería de acero en bruto primero debe separarse en secciones consistentes con una longitud controlada y una calidad adecuada de la cara final. La variación introducida durante esta etapa puede continuar en cada proceso que siga.
Una máquina cortadora automática de tubos de acero organiza la alimentación, el posicionamiento, la sujeción y el corte en un ciclo de producción repetible. En lugar de medir y manipular cada sección de forma independiente, la máquina puede mover la tubería a una posición definida, asegurar la pieza de trabajo, realizar el corte y prepararse para el siguiente ciclo a través de sistemas mecánicos y de control coordinados.
Para la producción de rodillos transportadores, esto es particularmente útil porque los fabricantes a menudo procesan lotes repetidos de tubos redondos de acero dentro de un diámetro y rango de espesor de pared definidos. La preparación de tubos estables proporciona un punto de partida más predecible para las máquinas especializadas de fabricación de rodillos que se utilizan más adelante en el proceso.
¿qué es una máquina cortadora automática de tubos de acero?
Una máquina cortadora automática de tubos de acero es un equipo especializado que realiza una separación repetida de tubos de acero mediante alimentación, sujeción, posicionamiento y corte controlados. A diferencia de los métodos de corte manual, las etapas principales se coordinan dentro de un ciclo de máquina definido, lo que permite procesar múltiples piezas de trabajo de acuerdo con los ajustes establecidos.
En el proceso automático de corte de tubos de acero, la pieza de trabajo permanece estacionaria mientras la herramienta de corte gira. La tubería pasa a través del husillo y se coloca a través de un sistema de alimentación servoaccionado antes de que la sujeción hidráulica la estabilice para cortar.
Esta disposición es particularmente adecuada para tubos redondos de acero utilizados como carcasas de rodillos transportadores porque la materia prima larga puede permanecer alineada con la dirección de alimentación en lugar de girar como una pieza de trabajo completa. También crea una relación clara entre la alimentación del material, la longitud del acabado y la posición de cada corte.
Por qué es importante el corte de tuberías de acero en la fabricación de rodillos
La carcasa del rodillo establece gran parte de la geometría externa de un rodillo transportador. Aunque las operaciones posteriores influyen en la alineación del rodamiento, la posición del eje, la soldadura y el comportamiento de rotación, todos esos procesos comienzan con una pieza en bruto del tubo preparada durante la etapa de corte.
Si la longitud de la pieza en bruto varía de una pieza de trabajo a otra, es posible que sea necesario mecanizarla posteriormente para compensar esa diferencia. Si la cara del extremo es desigual, la siguiente operación puede requerir la eliminación de material adicional antes de que se pueda establecer una superficie de referencia confiable. Las rebabas excesivas también pueden interferir con el manejo de la pieza de trabajo y el procesamiento posterior.
Por esta razón, una máquina cortadora automática de tubos de acero no debe evaluarse únicamente si puede separar el material. La calidad de la pieza bruta terminada también debe soportar la siguiente etapa de fabricación de rodillos.
Por lo tanto, un proceso de corte estable se centra en el control de la longitud, el estado de la cara final, la repetibilidad, el soporte de la pieza de trabajo y la consistencia de cada ciclo de producción.
Cómo funciona el ciclo de corte automático
Un ciclo típico de máquina comienza cuando la tubería de acero en bruto ingresa al sistema de alimentación. El mecanismo servoaccionado hace avanzar la pieza de trabajo de acuerdo con la longitud programada, después de lo cual la tubería se coloca y asegura mediante el sistema de sujeción.
Una vez estable la pieza de trabajo, el mecanismo de corte inicia su movimiento. En esta estructura de máquina, la tubería misma permanece estacionaria mientras la herramienta de corte gira. Una vez completado el corte, la herramienta se retrae, la abrazadera se suelta y el sistema de alimentación avanza en la siguiente sección requerida.
Luego, el proceso puede repetirse sin necesidad de que el operador mida manualmente cada carcasa de rodillo individual.
| Etapa de proceso | Función principal | Efecto sobre la producción de rodillos |
|---|---|---|
| Alimentación | Avanza en tubos de acero bruto | Establece la longitud en blanco |
| Posicionamiento | Detiene la tubería en la ubicación objetivo | Admite repetibilidad dimensional |
| Reprimición | Estabiliza la pieza de trabajo | Previene el movimiento durante el corte |
| Corte | Separa la pieza en bruto de la carcasa del rodillo | Crea la sección de tubería requerida |
| Retracción | Restablece el mecanismo de corte | Prepara el siguiente ciclo |
| Inspección | Confirma la condición de corte | Protege la calidad del mecanizado posterior |
La confiabilidad del ciclo completo depende de que todas estas etapas trabajen juntas y no solo de la herramienta de corte.
Por qué la tubería permanece estacionaria
Los tubos de acero largos y redondos pueden crear desafíos de manipulación adicionales si es necesario girar toda la pieza de trabajo durante el corte. Soportar un tubo giratorio largo requiere un control cuidadoso de la alineación, el equilibrio y el espacio circundante.
Un diseño de pieza de trabajo estacionaria evita este problema manteniendo la tubería alineada a lo largo de la dirección de alimentación mientras la herramienta de corte realiza el movimiento de rotación.
Esta estructura es especialmente práctica en la producción de rodillos transportadores, donde los tubos de acero en bruto pueden suministrarse en longitudes largas y luego dividirse en múltiples carcasas de rodillos. El mecanismo de alimentación puede hacer avanzar la tubería entre cortes sin cambiar la orientación fundamental del material.
Mantener la tubería estacionaria también simplifica la relación entre los soportes de material, el punto de sujeción y la ubicación de corte. Cuando estos elementos permanecen correctamente alineados, la máquina puede producir secciones repetidas utilizando una referencia mecánica más controlada.
Servoalimentación y control de longitud
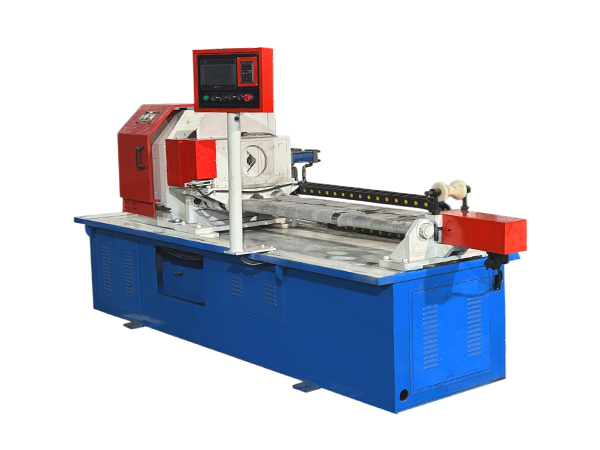
El corte preciso comienza antes de que la herramienta entre en contacto con el acero. El sistema de alimentación determina dónde se detendrá la tubería, lo que influye directamente en la longitud final de la pieza en bruto.
El servocontrol es útil porque permite que el movimiento de alimentación siga comandos de posición programados. Combinado con husillos de bolas y guías lineales, el mecanismo puede hacer avanzar repetidamente el material de acuerdo con la configuración de producción requerida.
A sistema de corte de tubos servocontrolado puede integrar la determinación automática de longitud, la alimentación y el corte dentro de una secuencia controlada por PLC. Esto reduce la dependencia de mediciones manuales repetidas y al mismo tiempo brinda a los operadores un método definido para cambiar entre especificaciones de rodillos.
La primera pieza de trabajo terminada después de un ajuste de longitud aún debe medirse cuidadosamente. La automatización mejora la repetibilidad, pero sigue siendo necesaria la inspección para confirmar que el movimiento programado corresponde a la pieza terminada real.
Sujeción hidráulica y estabilidad de la pieza de trabajo
La pieza de trabajo debe permanecer estable después de la alimentación y antes de que comience el corte. Si el tubo de acero se mueve bajo fuerza de corte, la longitud terminada o la condición de la cara final pueden cambiar incluso cuando la posición de alimentación era correcta.
La sujeción hidráulica proporciona un método controlado para asegurar el tubo durante la etapa de corte. La abrazadera estabiliza la pieza de trabajo redonda mientras que la herramienta giratoria elimina el material.
Para diferentes diámetros de tubería, el sistema de sujeción debe continuar sujetando el material a lo largo de la línea central prevista de la máquina. Por lo tanto, el ajuste y el mantenimiento importan tanto como la propia presión hidráulica.
Las superficies de sujeción también deben permanecer limpias y en condiciones adecuadas. El desgaste, las astillas o la posición incorrecta pueden cambiar gradualmente la forma en que se asienta el tubo dentro de la máquina e introducir variaciones en un proceso que de otro modo utiliza configuraciones de control idénticas.
Corte de tubos redondos de acero para carcasas de rodillos
La tubería redonda de acero se usa ampliamente para carcasas de rodillos transportadores porque proporciona la estructura cilíndrica necesaria para la rotación continua. El proceso de corte debe preservar esta geometría y al mismo tiempo producir secciones que correspondan a las dimensiones previstas del rodillo.
Por lo tanto, la máquina debe configurarse según el diámetro de la tubería, el espesor de la pared, la longitud del material en bruto, la longitud de la sección terminada y el estado del material.
El diámetro afecta la forma en que se soporta y sujeta la tubería, mientras que el espesor de la pared influye en la cantidad de material eliminado durante la operación de corte. La materia prima más larga también requiere un soporte de alimentación adecuado para que la tubería permanezca alineada a medida que se producen secciones sucesivas.
La carcasa del rodillo terminada debe emerger de la etapa de corte en una condición adecuada para un mecanizado posterior en lugar de requerir una corrección extensa antes de que comience la siguiente operación.
Corte mecánico de tuberías en comparación con métodos térmicos
Industrial corte de tuberías puede utilizar diferentes métodos dependiendo de la geometría, el material y el proceso de fabricación posterior requeridos. Los procesos térmicos a menudo se asocian con perfiles complejos, mientras que el corte mecánico puede ser muy adecuado para una separación recta controlada cuando el requisito de producción es un tubo en bruto repetible.
Para los casquillos de rodillos transportadores, el requisito principal suele ser una sección recta de tubería redonda de acero en lugar de un sillín complejo, una abertura de rama o un perfil de múltiples ejes.
Por lo tanto, una herramienta de corte mecánica giratoria puede ser apropiada cuando el proceso se diseña alrededor de cortes rectos repetidos. Debido a que la pieza de trabajo permanece estacionaria, la máquina no necesita girar toda la longitud del tubo de acero.
Esta distinción es importante a la hora de evaluar equipos. Una máquina cortadora automática de tubos de acero debe coincidir con la tarea real de fabricación de rodillos en lugar de introducir tecnología de corte destinada a aplicaciones de procesamiento de tubos completamente diferentes.
La calidad final afecta la próxima operación
Un corte terminado crea la condición de referencia para el procesamiento posterior del extremo del tubo. Si la cara tiene un ángulo significativo, es rugosa o inconsistente alrededor de la circunferencia, es posible que la siguiente máquina necesite eliminar material adicional antes de poder establecer la geometría deseada.
Para la fabricación de rodillos transportadores, las caras extremas consistentes hacen que la transición al mecanizado de doble extremo sea más predecible. El tubo se puede cargar en el siguiente proceso con una longitud inicial más estable y una variación menos innecesaria entre piezas de trabajo.
Esto no significa que el corte deba sustituir al mecanizado de precisión posterior. En cambio, la etapa de corte debe producir una pieza en bruto que permita a la siguiente máquina realizar la operación prevista de manera eficiente y consistente.
Cuanto mejor se coordinen estas etapas, más fácil será controlar el flujo de trabajo completo de fabricación de rodillos.
Control de rebabas en corte de tuberías de acero
Se pueden desarrollar rebabas alrededor del borde cortado a medida que la herramienta separa la tubería de acero. Su gravedad depende del estado de la herramienta, los parámetros de corte, las características del material, la estabilidad de la abrazadera y la configuración de la máquina.
Una condición de borde pequeña y predecible es generalmente más fácil de manejar que la formación de rebabas irregulares que cambia de una pieza de trabajo a otra.
Por lo tanto, la inspección de herramientas es una parte importante del proceso de corte. A medida que el filo se desgasta, la apariencia y la calidad del tubo terminado pueden cambiar gradualmente. El seguimiento de la pieza de trabajo permite a los operadores reconocer estos cambios antes de que se vuelvan lo suficientemente grandes como para afectar a todo un lote de producción.
El objetivo debe ser controlar la formación de rebabas durante el corte en lugar de depender completamente de trabajos correctivos adicionales posteriores.
Estado de la herramienta y consistencia de corte
La herramienta de corte interactúa directamente con el acero, por lo que el desgaste gradual puede influir tanto en la estabilidad del proceso como en el estado de la superficie.
Una herramienta que ha superado sus condiciones de trabajo adecuadas puede crear bordes más ásperos, mayor resistencia al corte o resultados menos predecibles. Debido a que este cambio puede desarrollarse gradualmente, es posible que los operadores no lo noten inmediatamente sin una inspección periódica.
Las piezas de trabajo terminadas pueden proporcionar información útil. Los cambios en el sonido de corte, el estado de las rebabas, la apariencia de la cara final o la carga de la máquina pueden indicar que la herramienta o la configuración de la máquina merecen mayor atención.
Por lo tanto, para la producción de rodillos transportadores por lotes, la gestión de herramientas debería formar parte de la rutina de producción. Los ajustes estables de la máquina son más útiles cuando la propia herramienta de corte también permanece dentro de una condición operativa controlada.
Diámetro de la tubería y espesor de la pared
Una máquina cortadora automática de tubos de acero debe adaptarse a las dimensiones de la materia prima que se procesa.
El diámetro de la tubería influye en la posición de sujeción, el acoplamiento de la herramienta de corte, la configuración del soporte y el rango de trabajo de la máquina. El espesor de la pared cambia la cantidad de acero que se debe eliminar durante cada ciclo y puede afectar el comportamiento de corte.
Por lo tanto, los fabricantes deberían evaluar juntos el diámetro y el espesor de la pared en lugar de considerar sólo las dimensiones exteriores de la tubería.
El mismo principio se aplica al cambiar entre especificaciones de rodillos. Cada nuevo tamaño de tubería de acero debe compararse con la configuración de la máquina antes de que comience la producción continua, y los primeros espacios en blanco completados deben recibir una verificación dimensional adicional.
Control de PLC y Producción Repetitiva
El corte automático de tuberías depende de varias acciones que ocurren en la secuencia correcta. La alimentación debe realizarse antes de la sujeción, la pieza de trabajo debe asegurarse antes de que comience el ciclo de corte y la herramienta debe completar su movimiento antes de que comience la siguiente operación de alimentación.
El control PLC coordina estas funciones de la máquina según una secuencia operativa definida.
Para la producción repetida de rodillos, esto permite que el proceso siga la misma lógica de una tubería de acero en bruto a la siguiente. El operador puede establecer configuraciones de producción mientras el controlador gestiona la sincronización y el orden de las acciones de la máquina.
Sin embargo, un PLC no puede corregir problemas mecánicos automáticamente. El estado de la herramienta, la precisión de la guía, la alineación de las abrazaderas, la rectitud del material y el mantenimiento de la máquina aún influyen en la pieza de trabajo final.
Por lo tanto, la tecnología de control es más eficaz cuando funciona junto con un proceso mecánico estable.
Corte de tubería de conexión con mecanizado de tubos de doble extremo
Una vez cortado el tubo de acero en piezas brutas de la carcasa del rodillo, es posible que la pieza de trabajo requiera mecanizado adicional en ambos extremos.
La etapa de corte establece la longitud final aproximada de la carcasa, mientras que el mecanizado posterior crea la geometría requerida para la instalación de la carcasa del rodamiento o los componentes de rodillos relacionados.
Esta relación hace que el corte de tubos y el mecanizado de doble extremo estén estrechamente relacionados. Si el proceso de corte produce espacios en blanco muy variables, la siguiente máquina recibe piezas de trabajo con condiciones iniciales inconsistentes.
Una máquina cortadora automática de tubos de acero bien controlada reduce esta variación y proporciona un suministro más predecible de piezas en bruto para la siguiente etapa de producción.
Por lo tanto, la planificación de la producción debería evaluar las dos operaciones juntas en lugar de maximizar la producción de la máquina cortadora sin considerar la capacidad posterior.
Controles de calidad después del corte
La inspección después del corte debe confirmar que la pieza en bruto esté lista para la siguiente etapa de fabricación.
La longitud terminada es una de las medidas más importantes, pero también se debe observar el estado de la cara final, la deformación visible, el nivel de rebabas y la consistencia entre múltiples espacios en blanco.
La primera pieza de trabajo después de un ajuste de la máquina merece especial atención porque confirma si los nuevos ajustes producen el resultado deseado. Durante tiradas de producción más largas, las mediciones periódicas pueden mostrar si el proceso permanece estable en el tiempo.
Los datos de inspección también pueden ayudar a identificar la fuente de variación. Si la longitud cambia mientras la apariencia del corte permanece constante, el sistema de alimentación puede requerir atención. Si la longitud permanece estable pero las rebabas aumentan, la condición de la herramienta puede ser la causa más probable.
Causas comunes de cortes inconsistentes de tuberías de acero
La variación de corte a menudo se desarrolla a partir de varios factores que interactúan en lugar de una falla obvia de la máquina.
Las tuberías de acero en bruto pueden variar en rectitud o condición de la pared. Los componentes de alimentación pueden perder precisión si no se mantienen los sistemas de guía. Las superficies de sujeción pueden desgastarse, mientras que las herramientas de corte pierden gradualmente su condición de borde original.
Por lo tanto, la resolución de problemas de la máquina debe seguir la secuencia de producción real. Primero se debe verificar la materia prima, seguido de la posición de alimentación, la sujeción de la pieza de trabajo, el estado de la herramienta de corte, el movimiento mecánico y la medición de la pieza terminada.
Este enfoque evita cambiar varias configuraciones de la máquina a la vez y facilita identificar dónde entró la variación por primera vez en el proceso.
Mantenimiento de una máquina cortadora automática de tubos de acero
El mantenimiento de rutina respalda tanto la confiabilidad de la máquina como la consistencia de las piezas terminadas.
El mecanismo de alimentación, el husillo de bolas, las guías lineales, el sistema de sujeción hidráulico, el husillo de corte, los servocomponentes, los sensores y el sistema de control deben inspeccionarse de acuerdo con los requisitos operativos de la máquina.
Las virutas y los residuos de corte también deben eliminarse periódicamente de las áreas donde puedan interferir con el soporte del material, las guías o los componentes móviles.
El mantenimiento debe estar relacionado con las observaciones de producción. Los cambios en el sonido, la vibración, el movimiento, la superficie de corte o los resultados dimensionales pueden proporcionar indicaciones tempranas de que se necesita una inspección.
Una rutina de mantenimiento estable ayuda a garantizar que las condiciones de corte establecidas durante la configuración de la máquina continúen produciendo resultados similares en lotes de producción posteriores.
Seleccionar la configuración correcta de la máquina
La configuración de la máquina debe comenzar con las especificaciones de los tubos y rodillos de acero.
Los fabricantes deben definir el diámetro de la tubería, el espesor de la pared, el material, la longitud de la materia prima, la longitud de la carcasa del rodillo terminado, la estructura por lotes esperada y el proceso de mecanizado posterior.
El rango de trabajo es sólo una consideración. También se debe evaluar la precisión de la alimentación, el método de sujeción, la configuración de la herramienta, la automatización, el ajuste entre especificaciones, los requisitos de inspección y la integración con equipos de procesamiento de rodillos posteriores.
Por lo tanto, la máquina cortadora automática de tubos de acero más adecuada no es simplemente la máquina con el ciclo de corte individual más rápido. Es la máquina que produce espacios en blanco consistentes y encaja naturalmente en todo el proceso de producción del rodillo transportador.
Construcción de un proceso de preparación de tubos de rodillos estables
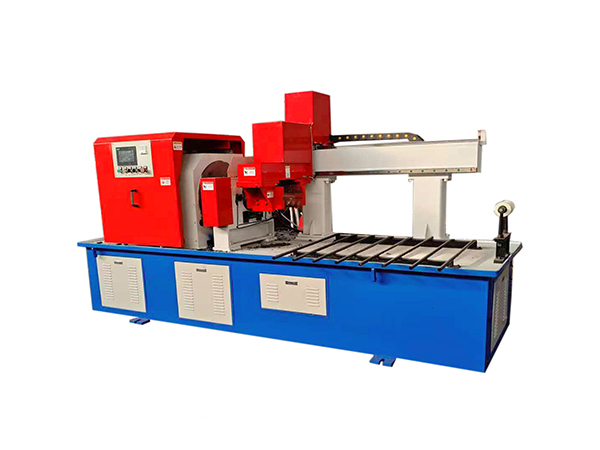
Un proceso confiable de preparación del tubo comienza antes de que el material llegue a la herramienta de corte.
La tubería de acero en bruto debe cumplir con los requisitos dimensionales previstos, la alimentación debe permanecer controlada, la sujeción de la pieza de trabajo debe establecer una posición estable y el mecanismo de corte debe funcionar con herramientas adecuadas.
Después del corte, la inspección confirma si la pieza de trabajo está lista para la siguiente operación. Los resultados de las mediciones proporcionan información que puede usarse para monitorear la precisión de la alimentación, el estado de las herramientas y la estabilidad de la máquina.
Cuando estos pasos se tratan como un proceso conectado, el corte automático de tuberías de acero se convierte en algo más que la separación de materiales. Se convierte en la primera etapa de mecanizado controlado en la producción de rodillos transportadores.
Conclusión
Una máquina cortadora automática de tubos de acero proporciona un método estructurado para preparar tubos redondos de acero utilizados en la fabricación de rodillos transportadores. Al coordinar la servoalimentación, la sujeción hidráulica, el control de PLC y el corte de herramientas giratorias, la máquina puede producir repetidamente tubos en bruto mientras la pieza de trabajo larga permanece estacionaria.
Los resultados confiables dependen de algo más que la automatización. Las dimensiones de la materia prima, el soporte de la pieza de trabajo, el estado de la herramienta, la precisión de la alimentación, la estabilidad de la sujeción, la calidad de la cara final, la inspección y el mantenimiento de la máquina influyen en la carcasa del rodillo terminado.
La etapa de corte también debe coordinarse con las operaciones de mecanizado y ensamblaje de doble extremo que siguen. Cuando los espacios en blanco de los tubos de acero entran en esas etapas con una longitud y un estado de borde constantes, el proceso completo de fabricación de rodillos se vuelve más fácil de controlar.
Por esta razón, el corte automático de tubos de acero debe tratarse como una parte integrada de la producción de rodillos y no como una operación de corte aislada.
Preguntas frecuentes
¿Para qué se utiliza una máquina cortadora automática de tubos de acero?
Una máquina automática de corte de tubos de acero prepara secciones redondas repetidas de tubos de acero mediante alimentación, posicionamiento, sujeción y corte controlados. En la producción de rodillos transportadores, estas secciones se convierten en piezas en bruto de carcasa de rodillos que luego pasan a procesos de mecanizado, ensamblaje, soldadura e inspección de extremos de tubos.
¿Por qué la tubería de acero permanece estacionaria durante el corte?
Mantener la tubería estacionaria permite que la materia prima larga permanezca alineada con la dirección de alimentación mientras gira la herramienta de corte. Esto reduce la necesidad de girar la pieza de trabajo completa y crea una relación estable entre el soporte de la tubería, la posición de sujeción, el movimiento de alimentación y la ubicación de corte.
¿cómo mejora la servoalimentación la repetibilidad del corte?
La servoalimentación controla el movimiento del material de acuerdo con los comandos de posición programados, ayudando a que cada sección de tubería avance una distancia definida antes de cortar. Los tornillos de bola y las guías lineales soportan este movimiento mecánicamente, mientras que la inspección dimensional confirma que las posiciones programadas continúan coincidiendo con los espacios en blanco terminados.
¿Qué se debe comprobar después de cortar una pieza en bruto de tubería de acero?
La inspección debe incluir la longitud terminada, el estado de la cara final, la deformación visible, el nivel de rebabas y la consistencia entre secciones repetidas. La primera pieza de trabajo después de un cambio de configuración debe recibir una verificación dimensional más cercana antes de que la máquina continúe con un lote de producción más largo.
¿por qué es importante cortar tuberías antes del mecanizado de los extremos de los rodi
El corte de tuberías establece las dimensiones iniciales de la carcasa del rodillo antes de que comience un procesamiento final más preciso. Los espacios en blanco consistentes le dan al equipo de mecanizado de doble extremo una pieza de trabajo más predecible, mientras que grandes variaciones en la longitud o la condición de la cara pueden crear diferencias adicionales en la eliminación y configuración del material más adelante.



 Spanish
 English
 French