

Tabla de contenido
Introducción
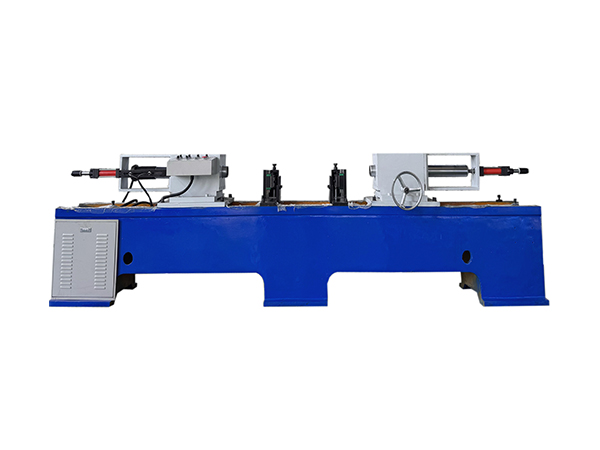
El ensamblaje del rodamiento es una de las etapas más importantes en la producción de rodillos transportadores porque la relación entre el eje, el rodamiento, la carcasa del rodamiento y el tubo del rodillo afecta directamente cómo se ensambla el rodillo completo. Incluso cuando el mecanizado aguas arriba es preciso, el prensado inconsistente puede introducir variaciones durante la etapa de ensamblaje final.
Una máquina prensadora automática ayuda a organizar este proceso reemplazando la aplicación de fuerza manual repetida con un ciclo de prensado hidráulico controlado. Para la producción de rodillos transportadores, una estructura de doble extremo es particularmente adecuada porque los componentes relacionados con los rodamientos normalmente se instalan en ambos extremos del rodillo. Procesar ambos lados dentro de una configuración de máquina reduce el reposicionamiento innecesario y crea una secuencia de ensamblaje más consistente.
El objetivo no es simplemente aplicar mayor fuerza. El prensado confiable depende de la alineación de la pieza de trabajo, las dimensiones del rodillo, la estabilidad hidráulica, las tolerancias de los componentes, la coaxialidad del husillo, el estado del accesorio y los procedimientos operativos correctos. Esta guía explica cómo funciona una máquina prensadora automática en la producción de rodillos transportadores y qué factores técnicos importan más durante el ensamblaje por lotes.
¿qué es una máquina prensadora automática?
Una máquina prensadora automática utiliza un sistema mecánico o hidráulico controlado para aplicar fuerza a una pieza de trabajo durante el ensamblaje, conformado, montaje u otras operaciones de producción. En la fabricación de rodillos, la función de prensado se usa comúnmente para instalar componentes relacionados con rodamientos en ambos extremos de un conjunto de rodillos preparado.
El proceso de fijación de rodamientos hidráulicos de doble extremo para los rodillos transportadores se combina la carga manual de piezas de trabajo con el ajuste automático por prensa hidráulica. Los dos cabezales de prensado funcionan desde direcciones opuestas para que ambos lados puedan procesarse dentro de la misma estructura de la máquina.
Este equipo es más especializado que una prensa de taller general porque la máquina está diseñada alrededor de conjuntos de rodillos cilíndricos largos. Su rango de trabajo, posición del husillo, soportes, sistema hidráulico y secuencia de control están configurados específicamente para la producción repetida de rodillos transportadores.
Por qué el prensado hidráulico es adecuado para el montaje de rodillos
A prensa hidráulica utiliza cilindros hidráulicos para generar fuerza de compresión. En la fabricación, este principio se usa ampliamente cuando se requiere una fuerza lineal controlada para las operaciones de montaje o montaje.
Para la producción de rodillos transportadores, el prensado hidráulico proporciona un método estable para mover los cabezales de prensado hacia los conjuntos de cojinetes. En lugar de utilizar un impacto o una fuerza manual inconsistente, la máquina realiza el movimiento a través de un sistema hidráulico definido.
La ventaja no es simplemente la capacidad de fuerza. El movimiento hidráulico se puede coordinar con el posicionamiento de la máquina, el soporte de la pieza de trabajo y el control del PLC para que cada ciclo de producción siga la misma secuencia básica.
Esto hace que la tecnología sea adecuada para el ensamblaje repetitivo de rodillos donde los fabricantes necesitan procesar muchos componentes con geometría similar manteniendo condiciones controladas.
Cómo funciona una máquina prensadora automática
El proceso de montaje comienza cuando el rodillo transportador preparado se coloca en la posición de trabajo. El rodillo se apoya de manera que su línea central corresponda con los dos husillos de presión ubicados en extremos opuestos de la máquina.
Una vez colocada correctamente la pieza de trabajo, el sistema hidráulico mueve los cabezales de presión hacia el rodillo. Ambos lados pueden funcionar simultáneamente, permitiendo que los componentes relacionados con los rodamientos en cada extremo se instalen dentro del mismo ciclo.
Una vez alcanzada la posición de prensado requerida, el sistema hidráulico retrae los cabezales de prensado. Luego, el rodillo ensamblado se puede retirar y transferir a inspección u otra etapa de producción.
| Etapa de proceso | Función principal | Propósito de producción |
|---|---|---|
| Carga de piezas de trabajo | Coloque el rodillo en la máquina | Preparar montaje |
| Posicionamiento | Alinear la línea central del rodillo | Establecer eje de presión |
| Apoyo | Estabilice la pieza de trabajo larga | Prevenir el movimiento |
| Prensado hidráulico | Mueva ambos cabezales de presión | Instalar componentes |
| Finalización de posición | Alcance el ajuste requerido | Montaje completo |
| Retracción | Vuelva a presionar los cabezales | Preparar la descarga |
| Inspección | Verificar el estado del montaje | Confirmar coherencia |
Aunque la secuencia es relativamente simple, cada etapa afecta el resultado final del ensamblaje.
Por qué es importante el prensado de doble extremo
Un rodillo transportador normalmente contiene conjuntos de cojinetes correspondientes en ambos extremos. Si cada extremo se procesa por separado, la pieza de trabajo debe invertirse o transferirse entre dos operaciones de prensado independientes.
Cada configuración adicional crea otra oportunidad para la variación del posicionamiento.
Una máquina prensadora automática de doble extremo permite que el rodillo completo permanezca en una posición de la máquina mientras dos husillos de presión actúan desde direcciones opuestas. Por tanto, la relación entre las dos operaciones se establece mediante la misma estructura de la máquina.
Este enfoque puede reducir la manipulación de las piezas de trabajo y hacer que el proceso de ensamblaje sea más fácil de repetir durante la fabricación por lotes.
La eficacia del prensado de doble extremo todavía depende de la correcta alineación de la máquina y de la preparación de los componentes. El movimiento simultáneo no puede compensar los alojamientos de los cojinetes, los ejes o los tubos de rodillos que no coincidan con las dimensiones previstas.
Coaxialidad del husillo y precisión del ensamblaje
La fuerza de presión debe seguir el eje del rodillo previsto. Si los dos husillos de presión están mal alineados, la fuerza puede actuar de manera desigual sobre los componentes que se instalan.
Por este motivo, la coaxialidad del husillo es un parámetro técnico importante para una máquina prensadora automática de doble extremo.
Para el modelo TY-220×2200 que figura actualmente en la página del producto, la desviación coaxial entre ambos husillos de presión se especifica en no más de 0,1 mm. La altura del centro de la máquina es de 850 mm, creando una referencia mecánica definida para el posicionamiento de los rodillos.
Estas especificaciones muestran que los equipos de prensado de rodillos no deben evaluarse únicamente según la fuerza. La geometría y la alineación son igualmente importantes porque determinan cómo esa fuerza llega a la pieza de trabajo.
Durante la producción, también se debe controlar el desgaste de los accesorios y la posición de la pieza de trabajo para que el rodillo permanezca alineado con la línea central de la máquina.
Hacer coincidir el diámetro de la máquina con el rodillo
El diámetro del rodillo afecta la forma en que se soporta, coloca y alinea la pieza de trabajo entre los cabezales de presión.
La configuración TY-220×2200 admite diámetros de rodillo de <76 a <219 mm. Esta gama cubre varios tamaños de rodillos transportadores de fabricación común, pero los fabricantes siempre deben comparar los dibujos reales del producto con los límites de trabajo de la máquina.
Cambiar el diámetro del rodillo puede requerir un ajuste de los soportes de la pieza de trabajo u otros componentes de posicionamiento. La máquina debe continuar manteniendo el rodillo en la línea central correcta después de cada cambio de especificación.
Por lo tanto, el primer conjunto después de un ajuste debería recibir una inspección adicional antes de procesar el lote restante.
Esto es particularmente importante en fábricas donde se fabrican varios diámetros de rodillos utilizando la misma máquina prensadora automática.
Longitud del rodillo y ajuste del cabezal de presión
Los rodillos transportadores pueden variar significativamente en longitud dependiendo del ancho de la correa, la estructura del transportador y los requisitos de aplicación.
La especificación actual de la máquina cubre longitudes de rodillos de 200 a 2200 mm. Este amplio rango de trabajo significa que la posición relativa de las dos áreas de prensado debe ser ajustable para diferentes piezas de trabajo.
Los rodillos más largos también requieren un soporte intermedio adecuado. Sin el soporte adecuado, la pieza de trabajo puede hundirse o desalinearse con respecto a los husillos de presión.
Por lo tanto, el ajuste de la máquina debe considerar tanto la longitud total del rodillo como la ubicación exacta donde se debe aplicar la fuerza de presión.
Para una producción repetida, las posiciones de configuración validadas pueden ayudar a los operadores a moverse entre especificaciones de manera más consistente en lugar de establecer cada ajuste de la máquina desde el principio.
Comprender la fuerza máxima de presión
La fuerza de presión máxima indicada para el modelo TY-220×2200 es de 4000 kgf, mientras que la presión de trabajo del sistema hidráulico se especifica en 2,5-4,5 MPa.
Estas cifras describen la capacidad del sistema hidráulico, pero la fuerza máxima no debe tratarse como el objetivo normal de cada conjunto.
La condición de prensado requerida depende de las dimensiones de los componentes, el ajuste, la estructura de la carcasa del cojinete, el material y la posición final prevista. La aplicación de fuerza innecesaria no corrige errores dimensionales en los componentes.
Comienza un proceso de prensado estable con piezas correctamente fabricadas. Luego se debe utilizar la fuerza hidráulica para completar el conjunto previsto en condiciones controladas.
Por eso la inspección dimensional antes del prensado es una parte importante del proceso de producción.
La estructura de la carcasa del cojinete afecta el proceso de prensado
Los rodillos transportadores pueden utilizar diferentes estructuras de alojamiento de rodamientos. El equipo actual está diseñado para rodillos que utilizan carcasas de hierro fundido o de cojinetes prensados, lo que significa que la disposición de prensado debe acomodar más de una configuración de componente.
La geometría de la carcasa influye en dónde la herramienta de presión hace contacto con el conjunto y cómo se transfiere la fuerza hacia la posición del rodamiento.
Por lo tanto, los accesorios y las superficies de prensado deben coincidir con el diseño real del rodillo. Una máquina que trabaja con éxito con una configuración de carcasa puede requerir ajuste antes de procesar otra estructura.
Los fabricantes deben revisar las dimensiones de la carcasa del rodamiento, la geometría del eje, la posición del rodamiento, los componentes de sellado y las características de retención antes de establecer la configuración de la máquina.
La máquina prensadora automática pasa entonces a formar parte de un proceso de montaje controlado en lugar de un dispositivo general de producción de fuerza.
Por qué son importantes las tolerancias de los componentes
El ajuste a presión depende de la relación entre los componentes coincidentes. Si el eje, la carcasa del cojinete o las superficies relacionadas varían fuera de sus límites dimensionales previstos, el comportamiento de presión requerido también puede cambiar.
Un rodillo puede ensamblarse suavemente mientras que otro requiere una fuerza notablemente diferente aunque ambos se procesen utilizando configuraciones de máquina idénticas.
Esta variación puede originarse aguas arriba y no dentro de la máquina prensadora.
Por esta razón, se deben inspeccionar las dimensiones importantes de los componentes antes del montaje. El mecanizado de extremos de tubos, el mecanizado de ejes, las dimensiones de la carcasa del rodamiento y la selección del rodamiento influyen en la etapa de prensado.
El proceso más potente de la máquina prensadora automática comienza con componentes predecibles y utiliza un movimiento hidráulico controlado para ensamblarlos de manera consistente.
Control PLC en prensado automático
El PLC coordina la secuencia operativa de la máquina. Una vez que la pieza de trabajo se ha cargado y colocado correctamente, el controlador puede gestionar el movimiento hidráulico, la finalización de la presión, el movimiento de retorno y las funciones relacionadas de la máquina.
Esto hace que la secuencia sea más fácil de repetir en un lote de producción.
Sin embargo, el control PLC no mide automáticamente todas las variables mecánicas. Si el rodillo se carga incorrectamente o el dispositivo se ha movido, el controlador aún puede ejecutar la misma secuencia programada.
Por lo tanto, la estabilidad de la producción requiere tanto repetibilidad del sistema de control como disciplina del proceso mecánico.
Los operadores deben combinar procedimientos de configuración correctos con verificaciones de rutina de superficies de presión, alineación del husillo, condición hidráulica, accesorios, sensores y conjuntos terminados.
Operación semiautomática en producción por lotes
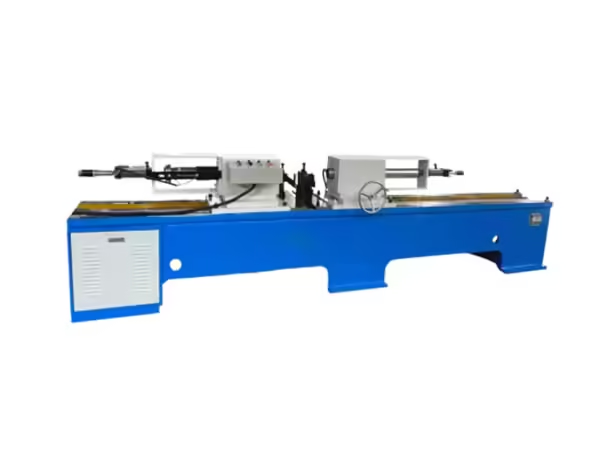
Aunque el equipo utiliza funciones de prensado automático, la carga de la pieza de trabajo es manual. Esto crea una estructura de producción semiautomática que puede resultar práctica cuando los fabricantes procesan múltiples especificaciones de rodillos.
La carga manual brinda a los operadores flexibilidad al cambiar entre las dimensiones de los rodillos, mientras que el prensado hidráulico de doble extremo estandariza la etapa crítica de aplicación de fuerza.
Para la producción por lotes, este equilibrio puede reducir el trabajo manual repetitivo sin necesidad de un sistema de transferencia completamente automatizado.
El operador sigue siendo responsable de confirmar la posición de la pieza de trabajo antes de que comience el ciclo de prensado. Por lo tanto, son importantes procedimientos claros de carga y posicionamiento.
Cuando los operadores siguen la misma secuencia y la máquina permanece correctamente ajustada, el prensado semiautomático puede proporcionar un flujo de trabajo estable a través de conjuntos de rodillos repetidos.
Cómo encaja el prensado en el proceso de fabricación de rodillos
El prensado de rodamientos no se produce de forma aislada. Antes de que la pieza de trabajo llegue a la prensa, el tubo del rodillo y el eje deben pasar por varias etapas de mecanizado.
El corte de tubos establece la carcasa en bruto. El mecanizado de tubos de doble extremo prepara los extremos para componentes posteriores, mientras que el fresado, ranurado u otros procesos crean la geometría necesaria para el ensamblaje.
Estos procesos de fabricación de rodillos necesidad de suministrar componentes con dimensiones suficientemente estables antes de que la máquina prensadora automática realice el ajuste del rodamiento.
Después del prensado, el rodillo puede proceder a soldadura, sellado, inspección rotacional u otras operaciones de acabado dependiendo de su construcción.
Esto significa que la calidad de la producción debe analizarse a lo largo de toda la cadena de fabricación y no sólo en la estación de prensado.
El mecanizado ascendente afecta directamente al prensado
Una máquina prensadora no puede compensar de forma fiable componentes mecanizados incorrectamente.
Si los extremos del tubo de rodillos difieren entre las piezas de trabajo, es posible que los alojamientos de los cojinetes no alcancen la misma posición durante el montaje. Si las dimensiones del eje varían, el ajuste del cojinete puede comportarse de manera diferente. Una mala alineación de los componentes también puede cambiar la dirección en la que se transfiere la fuerza de presión.
Estos problemas ilustran por qué el mecanizado ascendente necesita su propio control dimensional.
Cuando las dimensiones del tubo, el eje, la carcasa del rodamiento y el rodamiento siguen siendo predecibles, el prensado se vuelve mucho más fácil de estandarizar.
Si aparece una resistencia anormal durante el montaje, los operadores deben investigar los componentes entrantes antes de simplemente aumentar la configuración hidráulica. Esto reduce el riesgo de utilizar la prensa para ocultar problemas dimensionales creados anteriormente en la producción.
Soporte de pieza de trabajo para rodillos largos
Soportar correctamente una pieza de trabajo cilíndrica larga es una parte importante de la alineación del prensado.
Un rodillo que se extiende más allá de un metro puede experimentar un hundimiento notable si las posiciones de soporte son inapropiadas. Incluso pequeños cambios en la posición de la pieza de trabajo pueden afectar su relación con los husillos de presión.
Por lo tanto, los soportes deben mantener el rodillo cerca de su línea central prevista sin interferir con el movimiento de los cabezales de presión.
Cuando cambia la longitud del rodillo, es posible que también sea necesario ajustar las posiciones de soporte.
Los procedimientos de producción de rutina deben definir cómo se coloca y soporta la pieza de trabajo para cada especificación común. Esto ayuda a garantizar que diferentes operadores establezcan condiciones de inicio similares antes de que comience el prensado.
Causas comunes del prensado inconsistente
La variación durante el montaje de rodamientos de rodillos puede provenir de varias fuentes diferentes.
Las tolerancias de los componentes son una posibilidad. Los ejes, carcasas o extremos de tubos mal mecanizados pueden requerir diferentes condiciones de presión. El posicionamiento de la pieza de trabajo es otro factor común porque un rodillo que no está alineado correctamente puede experimentar una carga desigual.
El desgaste de los accesorios, la alineación del husillo, el rendimiento hidráulico y la contaminación en las superficies de presión también pueden influir en los resultados.
Por lo tanto, la solución de problemas debe seguir una secuencia estructurada. Los fabricantes primero deben verificar los componentes entrantes, luego verificar el posicionamiento y los soportes de la pieza de trabajo, seguido de las superficies de presión, la alineación de la máquina, el estado hidráulico y el ensamblaje terminado.
Cambiar la configuración hidráulica sin identificar la fuente de variación puede hacer que el proceso sea más difícil de controlar.
Inspección de Calidad Después del Prensado
El conjunto debe comprobarse antes de que el rodillo avance en la producción.
La inspección puede incluir la posición del rodamiento, la simetría entre ambos extremos, la relación del eje, la condición visible de los componentes y la rotación del rodillo. Los puntos de inspección exactos dependen del diseño del rodillo y de los requisitos de fabricación.
Para el prensado de doble extremo, es particularmente útil comparar los dos lados del mismo rodillo. Si un extremo difiere repetidamente del otro, el problema puede estar relacionado con la posición del husillo, las herramientas, el ajuste del accesorio o las dimensiones entrantes de los componentes.
Los registros de inspección también pueden revelar cambios graduales en el proceso en un lote de producción.
Esto hace que la inspección de calidad sea útil no sólo para evaluar los rodillos terminados sino también para monitorear el estado de la máquina.
Mantenimiento del Sistema Hidráulico
El movimiento hidráulico estable depende del estado de la unidad hidráulica, cilindros, sellos, válvulas, líneas y fluido.
Las fugas o la presión irregular pueden cambiar la forma en que se mueven los cabezales de presión. La contaminación hidráulica también puede afectar la confiabilidad del sistema con el tiempo.
Por lo tanto, el mantenimiento debe seguir los requisitos operativos de la máquina e incluir la observación rutinaria del comportamiento de la presión, el movimiento, las fugas y el estado del fluido.
Los operadores también deben controlar si los dos lados de presión continúan moviéndose consistentemente durante la producción repetida.
El mantenimiento hidráulico está directamente relacionado con el control del proceso porque los cambios en el movimiento de la máquina pueden eventualmente aparecer como cambios en el conjunto del rodillo terminado.
Inspección de husillos y accesorios de prensado
Los husillos de presión y los accesorios de la pieza de trabajo crean la relación mecánica entre la máquina y el rodillo.
Las superficies de contacto deben permanecer limpias y libres de daños. Los accesorios deben continuar ubicando el rodillo a la altura central correcta, mientras que presionar los husillos debe mantener la alineación prevista.
El desgaste se desarrolla gradualmente, por lo que la inspección periódica es más efectiva que esperar a que se produzca un defecto evidente en el ensamblaje.
Cuando se procesan varias especificaciones de rodillos, también se deben verificar los mecanismos de ajuste para confirmar que los cambios repetidos no han introducido holgura ni errores de posicionamiento.
El mantenimiento de estos componentes favorece la repetibilidad de la máquina prensadora automática durante períodos de producción más largos.
Equilibrio de la capacidad de prensa con el flujo de
Se debe considerar el rendimiento de una máquina en relación con el resto de la línea de producción.
Si el mecanizado de tubos y la preparación de ejes no pueden suministrar piezas de trabajo al mismo ritmo de producción general, es posible que aumentar la velocidad de prensado por sí solo no mejore el rendimiento general.
De manera similar, si la soldadura o inspección después del prensado se convierte en un cuello de botella, los rodillos ensamblados pueden acumularse entre etapas.
Por lo tanto, los fabricantes deberían evaluar la producción como un flujo conectado. El tiempo de ciclo, los cambios de especificaciones, el manejo de piezas de trabajo, la inspección y la transferencia entre máquinas influyen en el rendimiento real de la producción.
Una máquina de prensa automática proporciona el mayor valor cuando su ritmo operativo coincide con los procesos que la rodean.
Cuando una máquina prensadora automática es más útil
Este equipo es especialmente adecuado para conjuntos repetidos de rodillos transportadores donde es necesario instalar componentes similares relacionados con rodamientos en ambos extremos.
La producción por lotes se beneficia de la capacidad de mantener una estructura de máquina, una línea central y una secuencia hidráulica controlada en muchas piezas de trabajo.
Las fábricas que producen varias especificaciones de rodillos también pueden utilizar rangos de trabajo ajustables para procesar diferentes diámetros y longitudes, siempre que las piezas de trabajo estén dentro de la capacidad prevista de la máquina.
El equipo se trata menos de reemplazar cada actividad manual y más de estandarizar la operación de ensamblaje que requiere una fuerza axial controlada.
Esta distinción es importante a la hora de planificar una automatización realista para la producción de rodillos.
Cómo evaluar una máquina de prensa automática
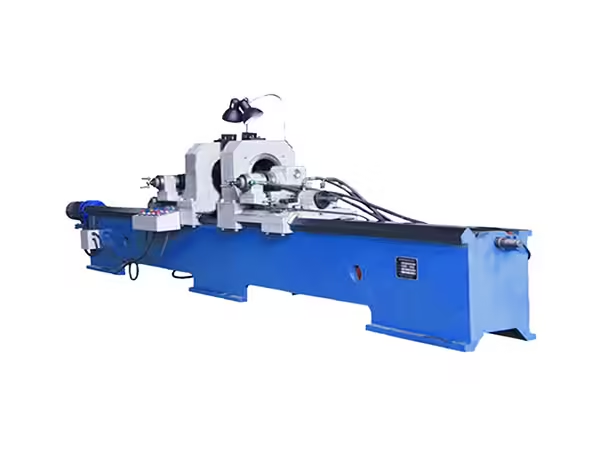
La evaluación de la máquina debe comenzar con el estirado del rodillo y no con las especificaciones generales del equipo.
Los factores importantes incluyen el diámetro del rodillo, la longitud total, la disposición del eje, la estructura de la carcasa del rodamiento, la posición del rodamiento, la distancia de presión requerida y las tolerancias de los componentes.
Luego se debe comparar el rango de trabajo de la máquina, la coaxialidad del husillo, la presión hidráulica, la capacidad máxima de prensado, el ajuste del accesorio, el control PLC, la estructura de soporte y el acceso de mantenimiento con estos requisitos.
Los fabricantes también deberían examinar los procesos ascendentes y descendentes. Una máquina prensadora funciona mejor cuando los componentes entrantes ya están controlados dimensionalmente y el rodillo completo puede pasar eficientemente a la siguiente etapa de producción.
Conclusión
Una máquina prensadora automática proporciona un método controlado para instalar componentes relacionados con rodamientos durante el montaje del rodillo transportador. El prensado hidráulico de doble extremo es particularmente adecuado para esta aplicación porque los componentes correspondientes en ambos extremos se pueden procesar dentro de una configuración de máquina.
Los resultados confiables dependen de algo más que la fuerza hidráulica. La coaxialidad del husillo, el diámetro del rodillo, la longitud del rodillo, la estructura de la carcasa del cojinete, el soporte de la pieza de trabajo, las tolerancias entrantes de los componentes, el control del PLC, los accesorios y el mantenimiento influyen en la consistencia del ensamblaje.
El proceso de prensado también debe estar relacionado con el mecanizado de tubos, la preparación de ejes, la soldadura y la inspección. Cuando los componentes aguas arriba son predecibles y la máquina está configurada correctamente, el prensado automático se convierte en una etapa estable y repetible dentro del flujo de trabajo completo de fabricación del rodillo transportador.
Preguntas frecuentes
¿para qué se utiliza una máquina prensadora automática en la producción de rodillos transportadores?
Una máquina prensadora automática utiliza un movimiento hidráulico controlado para instalar componentes relacionados con los rodamientos en ambos extremos de un rodillo transportador. La pieza de trabajo se coloca a lo largo de una línea central definida, mientras que los cabezales de presión opuestos realizan la operación de montaje dentro de un ciclo de producción coordinado.
¿por qué es útil el prensado de doble extremo para los rodillos transportadores?
Los rodillos transportadores normalmente contienen conjuntos de cojinetes correspondientes en ambos extremos. El prensado de doble extremo permite procesar ambos lados mientras el rodillo permanece en una posición de la máquina, lo que reduce la manipulación repetida y ayuda a mantener una relación más consistente entre los dos extremos ensamblados.
¿qué tamaños de rodillos puede procesar la máquina TY-220×2200?
El rango de trabajo enumerado cubre diámetros de rodillos de <76 a <219 mm y longitudes de 200 a 2200 mm. La configuración de la máquina también debe considerar la geometría de la carcasa del rodamiento, el diseño del eje, la posición de presión, el soporte de la pieza de trabajo y la condición dimensional de los componentes entrantes.
¿por qué es importante la coaxialidad del husillo durante el prensado hidráulico?
Los dos cabezales de presión deben actuar a lo largo de un eje controlado para que la fuerza llegue consistentemente a ambos extremos del rodillo. La desalineación excesiva puede afectar el posicionamiento de los componentes. La especificación TY-220×2200 enumera la desviación coaxial entre los dos husillos de presión a no más de 0,1 mm.
¿Qué se debe comprobar después del prensado de los rodamientos
La inspección debe verificar la posición del rodamiento, la simetría entre ambos extremos, la condición visible de los componentes, la relación del eje y la rotación del rodillo cuando corresponda. Las diferencias repetidas entre los dos lados pueden indicar problemas con los accesorios, la alineación del husillo, las dimensiones de los componentes o la posición de la pieza de trabajo.



 Spanish
 English
 French