

Table des matières
Introduction
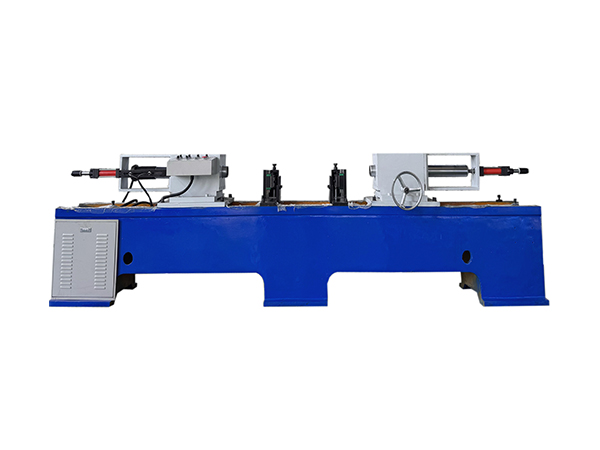
L'assemblage du roulement est l'une des étapes les plus importantes de la production du rouleau transporteur car la relation entre l'arbre, le roulement, le boîtier du roulement et le tube du rouleau affecte directement la façon dont le rouleau terminé est assemblé Même lorsque l'usinage en amont est précis, un pressage incohérent peut introduire une variation pendant l'étape d'assemblage final.
Une machine de presse automatique aide à organiser ce processus en remplaçant l'application manuelle répétée de force par un cycle de pressage hydraulique contrôlé Pour la production de rouleaux de convoyage, une structure à double extrémité est particulièrement adaptée car les composants liés au roulement sont normalement installés aux deux extrémités du rouleau Le traitement des deux côtés au sein d'une configuration de machine réduit le repositionnement inutile et crée une séquence d'assemblage plus cohérente.
L'objectif n'est pas simplement d'appliquer une force plus importante Un pressage fiable dépend de l'alignement de la pièce, des dimensions du rouleau, de la stabilité hydraulique, des tolérances des composants, de la coaxialité de la broche, de l'état du montage et des procédures de fonctionnement correctes Ce guide explique comment une machine de presse automatique fonctionne dans la production de rouleaux de convoyage et quels facteurs techniques comptent le plus lors de l'assemblage par lots.
Qu'est-ce qu'une machine de presse
Une machine de presse automatique utilise un système mécanique ou hydraulique contrôlé pour appliquer une force à une pièce pendant les opérations d'assemblage, de formage, de montage ou d'autres opérations de production Dans la fabrication de rouleaux, la fonction de pressage est couramment utilisée pour installer des composants liés au roulement aux deux extrémités d'un ensemble de rouleaux préparé.
Le procédé de réglage hydraulique de roulements à double extrémité utilisé pour les rouleaux de convoyeur combine le chargement manuel de la pièce avec le montage automatique par pression hydraulique Les deux têtes de pressage fonctionnent à partir de directions opposées de sorte que les deux côtés peuvent être traités dans la même structure de machine.
Cet équipement est plus spécialisé qu'une presse d'atelier générale car la machine est conçue autour de longs ensembles de rouleaux cylindriques Sa plage de travail, sa position de broche, ses supports, son système hydraulique et sa séquence de commande sont configurés spécifiquement pour la production répétée de rouleaux de convoyeur.
Pourquoi le pressage hydraulique est adapté à l'assemblage de rouleaux
UN presse hydraulique utilise des vérins hydrauliques pour générer une force de compression En fabrication, ce principe est largement utilisé là où une force linéaire contrôlée est requise pour les opérations de montage ou d'assemblage.
Pour la production de rouleaux de convoyage, le pressage hydraulique fournit une méthode stable de déplacement des têtes de pressage vers les ensembles de roulements Au lieu d'utiliser un impact ou une force manuelle incohérente, la machine effectue le mouvement à travers un système hydraulique défini.
L'avantage n'est pas simplement la capacité de force Le mouvement hydraulique peut être coordonné avec le positionnement de la machine, le support de la pièce et le contrôle PLC afin que chaque cycle de production suive la même séquence de base.
Cela rend la technologie adaptée à l'assemblage de rouleaux répétitifs où les fabricants doivent traiter de nombreux composants avec une géométrie similaire tout en maintenant des conditions contrôlées.
Comment fonctionne une machine de presse automatique
Le processus d'assemblage commence lorsque le rouleau transporteur préparé est placé en position de travail Le rouleau est supporté de sorte que sa ligne médiane corresponde aux deux broches de pressage situées aux extrémités opposées de la machine.
Une fois la pièce correctement positionnée, le système hydraulique déplace les têtes de pressage vers le rouleau Les deux côtés peuvent fonctionner simultanément, permettant aux composants liés au roulement à chaque extrémité d'être montés dans le même cycle.
Une fois la position de pressage requise atteinte, le système hydraulique rétracte les têtes de pressage Le rouleau assemblé peut ensuite être retiré et transféré à l'inspection ou à une autre étape de production.
| Étape du processus | Fonction principale | Production But |
|---|---|---|
| Chargement de la pièce | Placez le rouleau dans la machine | Préparer l'assemblage |
| Positionnement | Aligner la ligne centrale du rouleau | Établir l'axe de pressage |
| Soutien | Stabiliser la pièce longue | Empêcher le mouvement |
| Pressage hydraulique | Déplacez les deux têtes de pressage | Installer des composants |
| Achèvement du poste | Atteindre l'ajustement requis | Montage complet |
| Rétraction | Retourner les têtes de pressage | Préparer le déchargement |
| Inspection | Vérifier l'état de montage | Confirmer la cohérence |
Bien que la séquence soit relativement simple, chaque étape affecte le résultat final de l'assemblage.
Pourquoi la pression double extrémité est importante
Un rouleau transporteur contient normalement des ensembles de roulements correspondants aux deux extrémités Si chaque extrémité est traitée séparément, la pièce doit être soit inversée, soit transférée entre deux opérations de pressage indépendantes.
Chaque configuration supplémentaire crée une autre opportunité de variation de positionnement.
Une presse automatique à double extrémité permet au rouleau complet de rester dans une position de machine tandis que deux broches de pressage agissent de sens opposés La relation entre les deux opérations est donc établie par la même structure de machine.
Cette approche peut réduire la manipulation des pièces et faciliter la répétition du processus d'assemblage lors de la fabrication par lots.
L'efficacité du pressage à double extrémité dépend toujours d'un alignement correct de la machine et de la préparation des composants Le mouvement simultané ne peut pas compenser les boîtiers de roulements, les arbres ou les tubes à rouleaux qui ne correspondent pas aux dimensions prévues.
Coaxialité de la broche et précision de l'assemblage
La force de pression doit suivre l'axe prévu du rouleau Si les deux broches de pression sont mal alignées, la force peut agir de manière inégale sur les composants en cours d'installation.
C'est pourquoi la coaxialité de broche est un paramètre technique important pour une machine de presse automatique à double extrémité.
Pour le modèle TY-220×2200 actuellement répertorié sur la page produit, l'écart coaxial entre les deux broches de pressage est spécifié à pas plus de 0,1 mm La hauteur centrale de la machine est de 850 mm, créant une référence mécanique définie pour le positionnement des rouleaux.
Ces spécifications montrent que l'équipement de pressage à rouleaux ne doit pas être évalué uniquement en fonction de la force La géométrie et l'alignement sont tout aussi importants car ils déterminent comment cette force atteint la pièce à usiner.
Pendant la production, l'usure des fixations et le positionnement des pièces doivent également être surveillés afin que le rouleau reste aligné avec la ligne centrale de la machine.
Faire correspondre la machine au diamètre du rouleau
Le diamètre du rouleau affecte la façon dont la pièce est supportée, positionnée et alignée entre les têtes de pressage.
La configuration TY-220×2200 supporte des diamètres de rouleaux de €76 à Φ219 mm Cette gamme couvre plusieurs tailles de rouleaux de convoyage couramment fabriquées, mais les fabricants doivent toujours comparer les dessins réels du produit avec les limites de travail de la machine.
Le changement de diamètre du rouleau peut nécessiter un réglage des supports de pièces ou d'autres composants de positionnement La machine doit continuer à maintenir le rouleau sur la ligne médiane correcte après chaque changement de spécification.
Le premier assemblage après un ajustement devrait donc recevoir une inspection supplémentaire avant que le lot restant ne soit traité.
Ceci est particulièrement important dans les usines où plusieurs diamètres de rouleaux sont fabriqués à l'aide de la même presse automatique.
Longueur du rouleau et réglage de la tête de pression
Les rouleaux de convoyeur peuvent varier considérablement en longueur en fonction de la largeur de la bande, de la structure du convoyeur et des exigences d'application.
La spécification actuelle de la machine couvre des longueurs de rouleaux de 200 à 2200 mm Cette large plage de travail signifie que la position relative des deux zones de pressage doit être réglable pour différentes pièces.
Les rouleaux plus longs nécessitent également un support intermédiaire approprié. Sans support approprié, la pièce peut s'affaisser ou se désaligner par rapport aux broches de pressage.
Le réglage de la machine doit donc tenir compte à la fois de la longueur totale du rouleau et de l'emplacement exact où la force de pression doit être appliquée.
Pour une production répétée, les positions de configuration validées peuvent aider les opérateurs à passer d'une spécification à l'autre de manière plus cohérente au lieu d'établir chaque réglage de la machine dès le début.
Comprendre la force de pression maximale
La force de pression maximale indiquée pour le modèle TY-220×2200 est de 4 000 kgf, tandis que la pression de service du système hydraulique est spécifiée à 2,5 MPa.
Ces chiffres décrivent la capacité du système hydraulique, mais la force maximale ne doit pas être considérée comme la cible normale de chaque assemblage.
La condition de pressage requise dépend des dimensions des composants, de l'ajustement, de la structure du boîtier de roulement, du matériau et de la position finale prévue. L’application d’une force inutile ne corrige pas les erreurs dimensionnelles des composants.
Un processus de pressage stable commence avec des pièces correctement fabriquées La force hydraulique doit alors être utilisée pour terminer l'assemblage prévu dans des conditions contrôlées.
C'est pourquoi l'inspection dimensionnelle avant pressage est une partie importante du processus de production.
La structure du boîtier de roulement affecte le processus de pressage
Les rouleaux convoyeurs peuvent utiliser différentes structures de boîtier de roulement L'équipement actuel est conçu pour les rouleaux utilisant des boîtiers de roulement en fonte ou pressés, ce qui signifie que l'agencement de pressage doit s'adapter à plus d'une configuration de composants.
La géométrie du boîtier influence l'endroit où l'outil de pression entre en contact avec l'ensemble et la manière dont la force est transférée vers la position du roulement.
Les luminaires et les surfaces de pression doivent donc correspondre à la conception réelle du rouleau Une machine travaillant avec succès avec une configuration de boîtier peut nécessiter un réglage avant qu'une autre structure ne soit traitée.
Les fabricants doivent examiner les dimensions du boîtier de roulement, la géométrie de l'arbre, la position du roulement, les composants d'étanchéité et les caractéristiques de retenue avant d'établir la configuration de la machine.
La machine de presse automatique fait alors partie d'un processus d'assemblage contrôlé plutôt que d'un dispositif général de production de force.
Pourquoi les tolérances des composants sont importantes
Le montage à la presse dépend de la relation entre les composants d'accouplement Si l'arbre, le boîtier de roulement ou les surfaces associées varient en dehors de leurs limites dimensionnelles prévues, le comportement de pressage requis peut également changer.
Un rouleau peut s'assembler en douceur tandis qu'un autre nécessite une force sensiblement différente même si les deux sont traités en utilisant des paramètres de machine identiques.
Cette variation peut provenir de l'amont plutôt que de l'intérieur de la machine de pressage.
Pour cette raison, les dimensions importantes des composants doivent être inspectées avant l'assemblage L'usinage des extrémités de tubes, l'usinage des arbres, les dimensions du boîtier de roulement et la sélection des roulements influencent tous l'étape de pressage.
Le processus de machine de presse automatique le plus puissant commence avec des composants prévisibles et utilise un mouvement hydraulique contrôlé pour les assembler de manière cohérente.
Contrôle PLC en pression automatique
Le PLC coordonne la séquence de fonctionnement de la machine Une fois la pièce chargée et correctement positionnée, le contrôleur peut gérer le mouvement hydraulique, la complétion du pressage, le mouvement de retour et les fonctions de machine associées.
Cela rend la séquence plus facile à répéter sur un lot de production.
Cependant, le contrôle PLC ne mesure pas automatiquement toutes les variables mécaniques. Si le rouleau est chargé incorrectement ou si le luminaire a bougé, le contrôleur peut toujours exécuter la même séquence programmée.
La stabilité de la production nécessite donc à la fois une répétabilité du système de contrôle et une discipline mécanique des processus.
Les opérateurs doivent combiner des procédures de configuration correctes avec des contrôles de routine des surfaces de pression, de l'alignement des broches, de l'état hydraulique, des luminaires, des capteurs et des assemblages finis.
Fonctionnement semi-automatique dans la production par lots
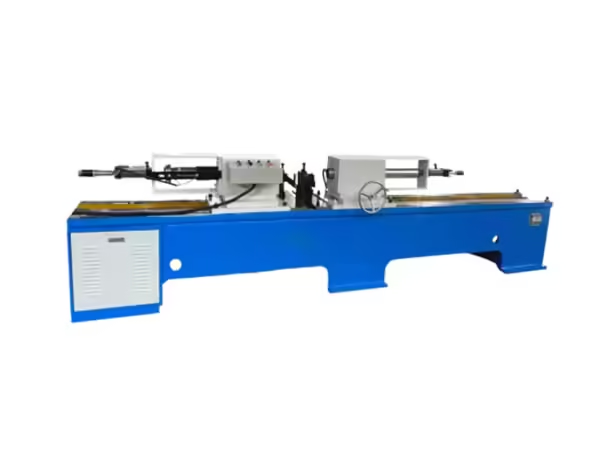
Bien que l'équipement utilise des fonctions de pressage automatique, le chargement de la pièce est manuel Cela crée une structure de production semi-automatique qui peut être pratique lorsque les fabricants traitent plusieurs spécifications de rouleaux.
Le chargement manuel donne aux opérateurs une flexibilité lors du changement de dimensions de rouleau, tandis que le pressage hydraulique à double extrémité standardise l'étape critique d'application de la force.
Pour la production par lots, cet équilibre peut réduire le travail manuel répétitif sans nécessiter un système de transfert complètement automatisé.
L'opérateur reste responsable de la confirmation de la position de la pièce avant le début du cycle de pressage Des procédures de chargement et de positionnement claires sont donc importantes.
Lorsque les opérateurs suivent la même séquence et que la machine reste correctement réglée, le pressage semi-automatique peut fournir un flux de travail stable à travers des ensembles de rouleaux répétés.
Comment le pressage s'intègre dans le processus de fabrication des rouleaux
Le pressage du roulement ne se produit pas isolément Avant que la pièce n'atteigne la presse, le tube à rouleaux et l'arbre doivent passer par plusieurs étapes d'usinage.
La découpe des tubes établit l'ébauche de coque L'usinage des tubes à double extrémité prépare les extrémités pour les composants ultérieurs, tandis que le fraisage, le rainurage ou d'autres processus de l'arbre créent la géométrie nécessaire à l'assemblage.
Ces procédés de fabrication de rouleaux nécessité de fournir des composants avec des dimensions suffisamment stables avant que la presse automatique n'effectue le réglage des roulements.
Après pressage, le rouleau peut procéder à des opérations de soudage, d'étanchéité, d'inspection en rotation ou d'autres opérations de finition en fonction de sa construction.
Cela signifie que la qualité de la production doit être analysée tout au long de la chaîne de fabrication complète plutôt qu'au seul poste de pressage.
L'usinage en amont affecte directement le pressage
Une machine de presse ne peut pas compenser de manière fiable les composants mal usinés.
Si les extrémités des tubes à rouleaux diffèrent d'une pièce à l'autre, les boîtiers de roulement peuvent ne pas atteindre la même position lors de l'assemblage Si les dimensions de l'arbre varient, l'ajustement du roulement peut se comporter différemment Un mauvais alignement des composants peut également modifier la direction dans laquelle la force de pression est transférée.
Ces problèmes illustrent pourquoi l'usinage en amont a besoin d'un contrôle dimensionnel propre.
Lorsque les dimensions du tube, de l'arbre, du boîtier du roulement et du roulement restent prévisibles, le pressage devient beaucoup plus facile à standardiser.
Si une résistance anormale apparaît lors de l'assemblage, les opérateurs doivent étudier les composants entrants avant d'augmenter simplement les réglages hydrauliques. Cela réduit le risque d'utilisation de la presse pour masquer les problèmes dimensionnels créés plus tôt dans la production.
Support de pièce pour rouleaux longs
Soutenir correctement une longue pièce cylindrique est un élément important de l’alignement par pression.
Un rouleau s'étendant au-delà d'un mètre peut subir un affaissement notable si les positions de support sont inappropriées. Même de petits changements dans la position de la pièce peuvent affecter sa relation avec les broches de pression.
Les supports doivent donc maintenir le rouleau près de sa ligne médiane prévue sans interférer avec le mouvement des têtes de pression.
Lorsque la longueur du rouleau change, les positions de support peuvent également nécessiter un réglage.
Les procédures de production de routine doivent définir la manière dont la pièce est placée et prise en charge pour chaque spécification commune Cela permet de garantir que différents opérateurs établissent des conditions de départ similaires avant le début du pressage.
Causes courantes de pression incohérente
La variation lors du montage des roulements à rouleaux peut provenir de plusieurs sources différentes.
Les tolérances des composants sont une possibilité Les arbres, boîtiers ou extrémités de tubes mal usinés peuvent nécessiter des conditions de pressage différentes Le positionnement de la pièce est un autre facteur courant car un rouleau qui n'est pas aligné correctement peut subir une charge inégale.
L'usure des appareils, l'alignement des broches, les performances hydrauliques et la contamination des surfaces de pression peuvent également influencer les résultats.
Le dépannage doit donc suivre une séquence structurée Les fabricants doivent d'abord vérifier les composants entrants, puis vérifier le positionnement et les supports des pièces, suivis par les surfaces de pression, l'alignement de la machine, l'état hydraulique et l'assemblage fini.
La modification des réglages hydrauliques sans identifier la source de variation peut rendre le processus plus difficile à contrôler.
Inspection de la qualité après pressage
L'assemblage doit être vérifié avant que le rouleau ne progresse dans la production.
L'inspection peut inclure la position du roulement, la symétrie entre les deux extrémités, la relation d'arbre, l'état des composants visibles et la rotation du rouleau. Les points d'inspection exacts dépendent des exigences de conception et de fabrication du rouleau.
Pour le pressage à double extrémité, la comparaison des deux côtés d'un même rouleau est particulièrement utile Si une extrémité diffère de manière répétée de l'autre, le problème peut concerner la position de la broche, l'outillage, le réglage de la fixation ou les dimensions des composants entrants.
Les dossiers d'inspection peuvent également révéler des changements progressifs de processus dans un lot de production.
Cela rend l'inspection de qualité utile non seulement pour évaluer les rouleaux finis mais également pour surveiller l'état de la machine.
Entretien du Système Hydraulique
Un mouvement hydraulique stable dépend de l'état de l'unité hydraulique, des vérins, des joints, des vannes, des conduites et du fluide.
Une fuite ou une pression irrégulière peut modifier la façon dont les têtes de pressage se déplacent La contamination hydraulique peut également affecter la fiabilité du système au fil du temps.
La maintenance doit donc suivre les exigences de fonctionnement de la machine et inclure l'observation de routine du comportement de la pression, du mouvement, des fuites et de l'état du fluide.
Les opérateurs doivent également vérifier si les deux parties pressantes continuent de se déplacer de manière cohérente pendant les productions répétées.
La maintenance hydraulique est directement liée au contrôle du processus, car des changements dans le mouvement de la machine peuvent éventuellement apparaître sous forme de changements dans l'ensemble de rouleaux fini.
Inspection des broches et des luminaires presseurs
Les broches de pressage et les accessoires de pièce créent la relation mécanique entre la machine et le rouleau.
Les surfaces de contact doivent rester propres et exemptes de dommages Les luminaires doivent continuer à localiser le rouleau à la bonne hauteur centrale, tandis que les broches de pression doivent maintenir l'alignement prévu.
L'usure se développe progressivement, de sorte que l'inspection périodique est plus efficace que l'attente d'un défaut évident de montage.
Lorsque plusieurs spécifications de rouleaux sont traitées, les mécanismes de réglage doivent également être vérifiés pour confirmer que les modifications répétées n'ont pas introduit de relâchement ou d'erreurs de positionnement.
Le maintien de ces composants supporte la répétabilité de la machine de presse automatique sur des périodes de production plus longues.
Équilibrer la capacité de la presse avec le
Les performances d'une machine doivent être prises en compte par rapport au reste de la chaîne de production.
Si l'usinage des tubes et la préparation des arbres ne peuvent pas fournir des pièces au même rythme général de production, l'augmentation de la vitesse de pressage à elle seule peut ne pas améliorer le rendement global.
De même, si le soudage ou l'inspection après pressage devient un goulot d'étranglement, les rouleaux assemblés peuvent s'accumuler entre les étapes.
Les fabricants devraient donc évaluer la production comme un flux connecté Le temps de cycle, les changements de spécifications, la manipulation des pièces, l'inspection et le transfert entre les machines influencent tous les performances réelles de production.
Une machine de presse automatique offre la plus grande valeur lorsque son rythme de fonctionnement correspond aux processus qui l'entourent.
Lorsqu'une machine de presse automatique est la plus utile
Cet équipement est particulièrement adapté à l'assemblage répété de rouleaux de convoyeur où des composants similaires liés au roulement doivent être installés aux deux extrémités.
La production par lots bénéficie de la capacité de maintenir une structure de machine, une ligne centrale et une séquence hydraulique contrôlée sur de nombreuses pièces.
Les usines produisant plusieurs spécifications de rouleaux peuvent également utiliser des plages de travail réglables pour traiter différents diamètres et longueurs, à condition que les pièces correspondent à la capacité prévue de la machine.
L'équipement consiste moins à remplacer chaque activité manuelle qu'à normaliser l'opération d'assemblage qui nécessite une force axiale contrôlée.
Cette distinction est importante lors de la planification d'une automatisation réaliste pour la production de rouleaux.
Comment évaluer une machine de presse automatique
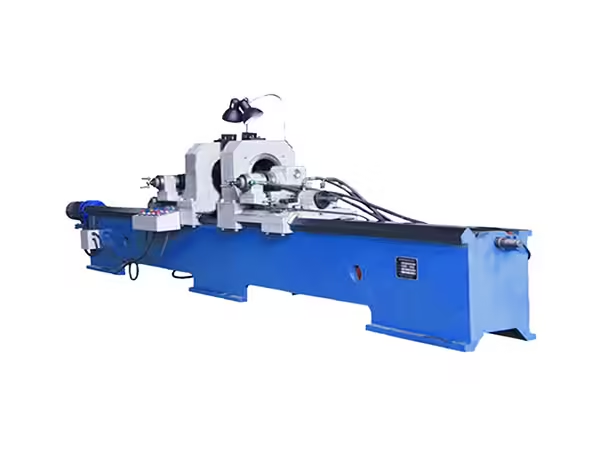
L'évaluation de la machine doit commencer par le dessin au rouleau plutôt que par les spécifications générales de l'équipement.
Les facteurs importants comprennent le diamètre du rouleau, la longueur totale, la disposition de l'arbre, la structure du boîtier de roulement, la position du roulement, la distance de pression requise et les tolérances des composants.
La plage de travail de la machine, la coaxialité de la broche, la pression hydraulique, la capacité de pression maximale, le réglage du luminaire, le contrôle PLC, la structure de support et l'accès à la maintenance doivent ensuite être comparés à ces exigences.
Les fabricants devraient également examiner les processus en amont et en aval Une machine de presse fonctionne mieux lorsque les composants entrants sont déjà contrôlés dimensionnellement et que le rouleau terminé peut passer efficacement à l'étape de production suivante.
Conclusion
Une presse automatique fournit un procédé contrôlé pour installer des composants liés aux roulements pendant l'assemblage du rouleau transporteur Le pressage hydraulique à double extrémité est particulièrement adapté à cette application car les composants correspondants aux deux extrémités peuvent être traités dans une seule configuration de machine.
Les résultats fiables dépendent de plus que la force hydraulique La coaxialité de la broche, le diamètre du rouleau, la longueur du rouleau, la structure du boîtier de roulement, le support de la pièce, les tolérances des composants entrants, le contrôle PLC, les montages et la maintenance influencent tous la cohérence de l'assemblage.
Le processus de pressage doit également être connecté à l'usinage des tubes, à la préparation de l'arbre, au soudage et à l'inspection. Lorsque les composants en amont sont prévisibles et que la machine est correctement configurée, le pressage automatique devient une étape stable et reproductible dans le flux de travail complet de fabrication des rouleaux de convoyeur.
FAQ
À quoi sert une machine de presse automatique dans la production de rouleaux de convoyage ?
Une machine de presse automatique utilise un mouvement hydraulique contrôlé pour installer des composants liés au roulement aux deux extrémités d'un rouleau transporteur La pièce est positionnée le long d'une ligne centrale définie, tandis que les têtes de pression opposées effectuent l'opération de montage au cours d'un cycle de production coordonné.
Pourquoi le pressage double extrémité est-il utile pour les rouleaux de convoyage
Les rouleaux convoyeurs contiennent normalement des ensembles de roulements correspondants aux deux extrémités Le pressage à double extrémité permet de traiter les deux côtés tandis que le rouleau reste dans une position de machine, réduisant ainsi les manipulations répétées et aidant à maintenir une relation plus cohérente entre les deux extrémités assemblées.
Quelles tailles de rouleaux la machine TY-220×2200 peut-elle traiter ?
La plage de travail répertoriée couvre les diamètres de rouleaux de Φ6 à 219 mm et les longueurs de 200 à 2 200 mm. La configuration de la machine doit également prendre en compte la géométrie du boîtier de roulement, la conception de l'arbre, la position de pression, le support de la pièce et l'état dimensionnel des composants entrants.
Pourquoi la coaxialité de la broche est-elle importante lors du pressage hydraulique
Les deux têtes de pressage doivent agir le long d'un axe contrôlé afin que la force atteigne les deux extrémités du rouleau de manière cohérente. Un désalignement excessif peut affecter le positionnement des composants. La spécification TY-220.2200 répertorie la déviation coaxiale entre les deux broches de pressage à un maximum de 0,1 mm.
Que faut-il vérifier après le pressage des roulements à rouleaux
L'inspection doit vérifier la position du roulement, la symétrie entre les deux extrémités, l'état du composant visible, la relation entre l'arbre et la rotation du rouleau, le cas échéant. Des différences répétées entre les deux côtés peuvent indiquer des problèmes de fixations, d'alignement de la broche, de dimensions des composants ou de positionnement de la pièce.



 French
 English
 Spanish