

Table des matières
Introduction
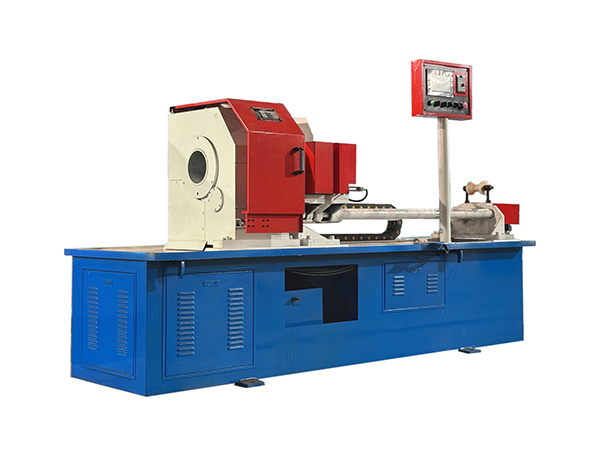
La découpe de tuyaux en acier est l'un des premiers processus de précision dans la fabrication de rouleaux de convoyeur Avant qu'une coque de rouleau puisse entrer dans l'usinage d'extrémité, l'assemblage roulement-siège, le soudage ou l'inspection, le tuyau en acier brut doit d'abord être séparé en sections cohérentes avec une longueur contrôlée et une qualité de face d'extrémité appropriée La variation introduite au cours de cette étape peut se poursuivre dans chaque processus qui suit.
Une machine automatique de coupe de tuyaux en acier organise l'alimentation, le positionnement, le serrage et la coupe dans un cycle de production reproductible. Au lieu de mesurer et de manipuler chaque section indépendamment, la machine peut déplacer le tuyau vers une position définie, fixer la pièce, effectuer la coupe et préparer le cycle suivant grâce à des systèmes mécaniques et de contrôle coordonnés.
Pour la production de rouleaux de convoyage, cela est particulièrement utile car les fabricants traitent souvent des lots répétés de tuyaux ronds en acier dans une plage définie de diamètre et d'épaisseur de paroi La préparation de tubes stables fournit un point de départ plus prévisible pour les machines spécialisées de fabrication de rouleaux utilisées plus tard dans le processus.
Qu'est-ce qu'une machine automatique de découpe de tuyaux en acier
Une machine automatique de découpe de tuyaux en acier est un équipement spécialisé qui effectue une séparation répétée des tuyaux en acier par alimentation, serrage, positionnement et coupe contrôlés Contrairement aux méthodes de découpe manuelle, les étapes principales sont coordonnées au sein d'un cycle de machine défini, permettant de traiter plusieurs pièces selon des réglages établis.
Dans le processus automatique de découpe de tuyaux en acier, 15, la pièce reste immobile pendant que lʼoutil de coupe tourne Le tuyau traverse la broche et est positionné à travers un système dʼalimentation asservi avant que le serrage hydraulique ne le stabilise pour la coupe.
Cet agencement est particulièrement adapté aux tuyaux ronds en acier utilisés comme coques de rouleaux de convoyeur car la matière première longue peut rester alignée avec la direction d'alimentation plutôt que de tourner comme une pièce complète. Cela crée également une relation claire entre l'alimentation en matériau, la longueur finie et la position de chaque coupe.
Pourquoi la découpe de tuyaux en acier est importante dans la fabrication de rouleaux
La coque du rouleau établit une grande partie de la géométrie externe d'un rouleau transporteur Bien que les opérations ultérieures influencent l'alignement des roulements, la position de l'arbre, le soudage et le comportement en rotation, ces processus commencent tous par une ébauche de tube préparée pendant l'étape de coupe.
Si la longueur de l'ébauche varie d'une pièce à usiner à l'autre, un usinage ultérieur peut devoir compenser cette différence Si la face d'extrémité est inégale, l'opération suivante peut nécessiter un enlèvement supplémentaire de matière avant qu'une surface de référence fiable puisse également interférer avec la manipulation de la pièce à usiner et le traitement ultérieur.
Pour cette raison, une machine automatique de découpe de tuyaux en acier ne doit pas être évaluée uniquement en fonction de sa capacité à séparer le matériau La qualité de l'ébauche finie doit également soutenir l'étape suivante de fabrication des rouleaux.
Un processus de coupe stable se concentre donc sur le contrôle de la longueur, l'état de la face d'extrémité, la répétabilité, le support de la pièce et la cohérence de chaque cycle de production.
Comment fonctionne le cycle de coupe automatique
Un cycle typique de la machine commence lorsque le tuyau en acier brut entre dans le système d'alimentation Le mécanisme à servomoteur fait avancer la pièce selon la longueur programmée, après quoi le tuyau est positionné et fixé par le système de serrage.
Une fois la pièce stable, le mécanisme de coupe commence son mouvement Dans cette structure de machine, le tuyau lui-même reste immobile pendant que l'outil de coupe tourne Une fois la coupe terminée, l'outil se rétracte, la pince se libère et le système d'alimentation avance de la section requise suivante.
Le processus peut ensuite se répéter sans obliger l'opérateur à mesurer manuellement chaque coque de rouleau individuelle.
| Étape du processus | Fonction principale | Effet sur la production de rouleaux |
|---|---|---|
| Alimentation | Avance le tuyau en acier brut | Établit la longueur du blanc |
| Positionnement | Arrête le tuyau à l'emplacement cible | Prend en charge la répétabilité dimensionnelle |
| Serrage | Stabilise la pièce à usiner | Empêche le mouvement pendant la coupe |
| Coupe | Ébauche de coque de rouleau séparée | Crée la section de tuyau requise |
| Rétraction | Réinitialise le mécanisme de coupe | Prépare le cycle suivant |
| Inspection | Confirme la condition de coupure | Protège la qualité d'usinage en aval |
La fiabilité du cycle complet dépend de la collaboration de toutes ces étapes plutôt que du seul outil de coupe.
Pourquoi la pipe reste stationnaire
Les tuyaux ronds longs en acier peuvent créer des défis de manipulation supplémentaires si la pièce complète doit tourner pendant la coupe. Soutenir un long tube rotatif nécessite un contrôle minutieux de l’alignement, de l’équilibre et de l’espace environnant.
Une conception de pièce fixe évite ce problème en maintenant le tuyau aligné le long de la direction d'alimentation pendant que l'outil de coupe effectue le mouvement de rotation.
Cette structure est particulièrement pratique dans la production de rouleaux de convoyage, où les tubes en acier brut peuvent être fournis en grandes longueurs puis divisés en plusieurs coques de rouleaux Le mécanisme d'alimentation peut faire avancer le tuyau entre les coupes sans modifier l'orientation fondamentale du matériau.
Le maintien du tuyau immobile simplifie également la relation entre les supports de matériaux, le point de serrage et l'emplacement de coupe Lorsque ces éléments restent correctement alignés, la machine peut produire des sections répétées en utilisant une référence mécanique plus contrôlée.
Servo-alimentation et contrôle de longueur
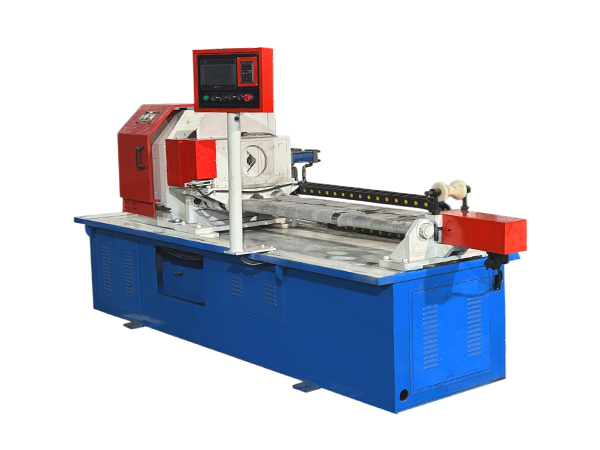
Une coupe précise commence avant que l'outil n'entre en contact avec l'acier Le système d'alimentation détermine où le tuyau s'arrêtera, ce qui influence directement la longueur finale de l'ébauche.
La commande servo est utile car elle permet au mouvement d'alimentation de suivre les commandes de position programmées. Combiné avec des vis à billes et des guides linéaires, le mécanisme peut faire avancer le matériau de manière répétée selon le réglage de production requis.
UN système de coupe de tubes servo-commandé peut intégrer la détermination automatique de la longueur, l'alimentation et la coupe dans une séquence contrôlée par PLC. Cela réduit la dépendance à l'égard de mesures manuelles répétées tout en donnant aux opérateurs une méthode définie pour changer entre les spécifications des rouleaux.
La première pièce achevée après un réglage de longueur doit encore être mesurée avec soin L'automatisation améliore la répétabilité, mais une inspection reste nécessaire pour confirmer que le mouvement programmé correspond à la pièce finie réelle.
Serrage hydraulique et stabilité de la pièce
La pièce à usiner doit rester stable après l'alimentation et avant le début de la coupe Si le tuyau en acier se déplace sous la force de coupe, la longueur finie ou l'état de la face d'extrémité peut changer même lorsque la position d'alimentation était correcte.
Le serrage hydraulique fournit une méthode contrôlée pour fixer le tube pendant l'étape de coupe La pince stabilise la pièce ronde tandis que l'outil rotatif enlève de la matière.
Pour différents diamètres de tuyau, le système de serrage doit continuer à maintenir le matériau le long de la ligne médiane prévue de la machine Le réglage et l'entretien comptent donc autant que la pression hydraulique elle-même.
Les surfaces de serrage doivent également rester propres et dans un état approprié L'usure, les copeaux ou un positionnement incorrect peuvent modifier progressivement la façon dont le tube se trouve à l'intérieur de la machine et introduire une variation dans un processus qui utilise par ailleurs des réglages de contrôle identiques.
Tuyaux ronds en acier coupés pour coques de rouleaux
Le tuyau rond en acier est largement utilisé pour les coques de rouleaux de convoyeur car il fournit la structure cylindrique requise pour la rotation continue Le processus de coupe doit préserver cette géométrie tout en produisant des sections qui correspondent aux dimensions prévues du rouleau.
La machine doit donc être configurée en fonction du diamètre du tuyau, de l'épaisseur de la paroi, de la longueur du stock brut, de la longueur de la section finie et de l'état du matériau.
Le diamètre affecte la façon dont le tuyau est supporté et serré, tandis que l'épaisseur de la paroi influence la quantité de matériau retiré pendant l'opération de coupe. Une matière première plus longue nécessite également un support d'alimentation approprié afin que le tuyau reste aligné au fur et à mesure de la production de sections successives.
La coque du rouleau fini doit sortir de l'étape de coupe dans un état adapté à un usinage ultérieur plutôt que de nécessiter une correction approfondie avant le début de l'opération suivante.
Découpe de tuyaux mécaniques par rapport aux méthodes thermiques
Industriel coupe de tuyaux peut utiliser différentes méthodes en fonction de la géométrie requise, du matériau et du processus de fabrication ultérieur Les processus thermiques sont souvent associés à des profils complexes, tandis que la découpe mécanique peut être bien adaptée à une séparation droite contrôlée lorsque l'exigence de production est une ébauche de tube répétable.
Pour les coques de rouleaux de convoyeur, la principale exigence est normalement une section droite de tuyaux ronds en acier plutôt qu'une selle complexe, une ouverture de branche ou un profil multi-axes.
Un outil de coupe mécanique rotatif peut donc être approprié lorsque le procédé est conçu autour de coupes droites répétées Du fait que la pièce reste immobile, la machine n'a pas besoin de faire tourner toute la longueur de tuyau en acier.
Cette distinction est importante lors de l'évaluation de l'équipement Une machine automatique de découpe de tuyaux en acier devrait correspondre à la tâche réelle de fabrication de rouleaux au lieu d'introduire une technologie de découpe destinée à des applications de traitement de tuyaux complètement différentes.
La qualité finale affecte la prochaine opération
Une coupe finie crée la condition de référence pour un traitement ultérieur de l'extrémité du tube Si la face est considérablement inclinée, rugueuse ou incohérente autour de la circonférence, la machine suivante devra peut-être retirer un matériau supplémentaire avant que la géométrie souhaitée puisse être établie.
Pour la fabrication de rouleaux de convoyeur, des faces d'extrémité cohérentes rendent la transition vers l'usinage à double extrémité plus prévisible Le tube peut être chargé dans le processus suivant avec une longueur de départ plus stable et une variation moins inutile entre les pièces.
Cela ne signifie pas que la découpe doit remplacer un usinage de précision ultérieur, L'étape de découpe devrait plutôt produire une ébauche qui permette à la machine suivante d'effectuer son fonctionnement prévu de manière efficace et cohérente.
Plus ces étapes sont coordonnées, plus il devient facile de contrôler le flux de travail complet de fabrication des rouleaux.
Contrôle de la bavure dans la découpe de tuyaux en acier
Les bavures peuvent se développer autour du bord coupé lorsque l'outil sépare le tuyau en acier. Leur gravité dépend de l'état de l'outil, des paramètres de coupe, des caractéristiques du matériau, de la stabilité du serrage et de la configuration de la machine.
Une condition de bord petite et prévisible est généralement plus facile à gérer qu'une formation irrégulière de bavures qui passe d'une pièce à une autre.
L'inspection des outils est donc une partie importante du processus de coupe À mesure que l'arête de coupe s'use, l'apparence et la qualité du tube fini peuvent changer progressivement La surveillance de la pièce permet aux opérateurs de reconnaître ces changements avant qu'ils ne deviennent suffisamment importants pour affecter un lot de production entier.
L'objectif devrait être de contrôler la formation de bavures pendant la coupe plutôt que de s'appuyer entièrement sur des travaux correctifs supplémentaires par la suite.
État des outils et cohérence de coupe
L'outil de coupe interagit directement avec l'acier, de sorte qu'une usure progressive peut influencer à la fois la stabilité du processus et l'état de la surface.
Un outil qui a dépassé son état de fonctionnement approprié peut créer des bords plus rugueux, une résistance accrue à la coupe ou des résultats moins prévisibles. Parce que ce changement peut se développer progressivement, les opérateurs ne le remarqueront peut-être pas immédiatement sans inspection régulière.
Les pièces finies peuvent fournir un retour utile Les changements dans le son de coupe, l'état de la bavure, l'apparence de la face d'extrémité ou la charge de la machine peuvent indiquer que la configuration de l'outil ou de la machine mérite une attention plus particulière.
Pour la production de rouleaux de convoyage par lots, la gestion des outils devrait donc faire partie de la routine de production Les réglages stables de la machine sont plus utiles lorsque l'outil de coupe lui-même reste également dans une condition de fonctionnement contrôlée.
Diamètre du tuyau et épaisseur de la paroi
Une machine automatique de découpe de tuyaux en acier doit être adaptée aux dimensions de la matière première traitée.
Le diamètre du tuyau influence la position de serrage, l'engagement de l'outil de coupe, la configuration du support et la plage de travail de la machine. L'épaisseur du mur modifie la quantité d'acier qui doit être retirée au cours de chaque cycle et peut affecter le comportement de coupe.
Les fabricants devraient donc évaluer ensemble le diamètre et l’épaisseur de la paroi plutôt que de considérer uniquement les dimensions extérieures du tuyau.
Le même principe s'applique lors du changement entre les spécifications des rouleaux Chaque nouvelle taille de tuyau en acier doit être vérifiée par rapport à la configuration de la machine avant le début de la production continue, et les premiers flans terminés doivent recevoir une vérification dimensionnelle supplémentaire.
Contrôle PLC et production répétitive
La coupe automatique des tuyaux dépend de plusieurs actions se produisant dans le bon ordre L'alimentation doit avoir lieu avant le serrage, la pièce à usiner doit être fixée avant le début du cycle de coupe et l'outil doit terminer son mouvement avant le début de la prochaine opération d'alimentation.
Le contrôle PLC coordonne ces fonctions de machine selon une séquence de fonctionnement définie.
Pour la production répétée de rouleaux, cela permet au processus de suivre la même logique d'une ébauche de tuyau en acier à la suivante L'opérateur peut établir les paramètres de production tandis que le contrôleur gère le timing et l'ordre des actions de la machine.
Cependant, un automate ne peut pas corriger automatiquement les problèmes mécaniques. L’état de l’outil, la précision du guide, l’alignement du serrage, la rectitude du matériau et l’entretien de la machine influencent toujours la pièce finale.
La technologie de contrôle est donc plus efficace lorsqu’elle fonctionne avec un processus mécanique stable.
Connexion de la découpe de tuyaux avec l'usinage de tubes à double extrémité
Une fois que le tuyau en acier a été découpé en ébauches de coque de rouleau, la pièce peut nécessiter un usinage supplémentaire aux deux extrémités.
L'étape de coupe établit la longueur finale approximative de la coque, tandis que l'usinage ultérieur crée la géométrie requise pour l'installation du boîtier de roulement ou des composants de rouleau associés.
Cette relation rend la découpe des tubes et l'usinage à double extrémité étroitement liés Si le processus de découpe produit des ébauches très variables, la machine suivante reçoit des pièces avec des conditions de démarrage incohérentes.
Une machine de découpe automatique de tuyaux en acier bien contrôlée réduit cette variation et fournit un approvisionnement plus prévisible en ébauches de tubes pour la prochaine étape de production.
La planification de la production devrait donc évaluer les deux opérations ensemble plutôt que de maximiser le rendement de la machine de coupe sans tenir compte de la capacité en aval.
Vérifications de qualité après la coupe
L'inspection après la découpe doit confirmer que le flan est prêt pour la prochaine étape de fabrication.
La longueur finie est l'une des mesures les plus importantes, mais l'état de la face terminale, la déformation visible, le niveau de bavure et la cohérence entre plusieurs flans doivent également être observés.
La première pièce à usiner après un réglage de la machine mérite une attention particulière car elle confirme si les nouveaux réglages produisent le résultat prévu Au cours de séries de production plus longues, des mesures périodiques peuvent montrer si le procédé reste stable dans le temps.
Les données d'inspection peuvent également aider à identifier la source de variation Si la longueur change alors que l'apparence de la coupe reste constante, le système d'alimentation peut nécessiter une attention Si la longueur reste stable mais que les bavures augmentent, l'état de l'outil peut en être la cause la plus probable.
Causes courantes de coupes de tuyaux en acier incohérentes
La variation de coupe se développe souvent à partir de plusieurs facteurs en interaction plutôt que d’un défaut évident de la machine.
Les tuyaux en acier brut peuvent varier en termes de rectitude ou d'état des parois Les composants d'alimentation peuvent perdre en précision si les systèmes de guidage ne sont pas maintenus Les surfaces de serrage peuvent s'user, tandis que les outils de coupe perdent progressivement leur état de bord d'origine.
Le dépannage de la machine doit donc suivre la séquence de production réelle. La matière première doit être vérifiée en premier, suivie de la position d'alimentation, du serrage de la pièce, de l'état de l'outil de coupe, du mouvement mécanique et de la mesure des pièces finies.
Cette approche évite de modifier plusieurs paramètres de la machine à la fois et facilite l'identification de l'endroit où la variation est entrée pour la première fois dans le processus.
Maintien d'une machine automatique de découpe de tuyaux en acier
La maintenance de routine prend en charge à la fois la fiabilité de la machine et la cohérence des pièces finies.
Le mécanisme d'alimentation, la vis à billes, les guides linéaires, le système de serrage hydraulique, la broche de coupe, les composants d'asservissement, les capteurs et le système de contrôle doivent être inspectés conformément aux exigences de fonctionnement de la machine.
Les copeaux et les débris de coupe doivent également être retirés régulièrement des zones où ils peuvent interférer avec le support matériel, les guides ou les composants en mouvement.
La maintenance doit être liée aux observations de production. Les changements dans les résultats sonores, vibratoires, de mouvement, de surface de coupe ou dimensionnels peuvent fournir des indications précoces selon lesquelles une inspection est nécessaire.
Une routine de maintenance stable permet de garantir que les conditions de coupe établies lors de la configuration de la machine continuent de produire des résultats similaires sur les lots de production ultérieurs.
Sélection de la bonne configuration de machine
La configuration de la machine doit commencer par les spécifications des tuyaux et des rouleaux en acier.
Les fabricants doivent définir le diamètre du tuyau, l'épaisseur de la paroi, le matériau, la longueur du matériau brut, la longueur de la coque du rouleau fini, la structure du lot attendu et le processus d'usinage en aval.
La plage de travail n'est qu'une considération. La précision de l'alimentation, la méthode de serrage, la configuration de l'outil, l'automatisation, le réglage entre les spécifications, les exigences d'inspection et l'intégration avec l'équipement de traitement des rouleaux ultérieur doivent également être évalués.
La machine automatique de coupe de tuyaux en acier la plus appropriée n'est donc pas simplement la machine avec le cycle de coupe individuel le plus rapide C'est la machine qui produit des ébauches cohérentes et s'intègre naturellement dans le processus complet de production de rouleaux de convoyeur.
Construire un processus stable de préparation de tubes à rouleaux
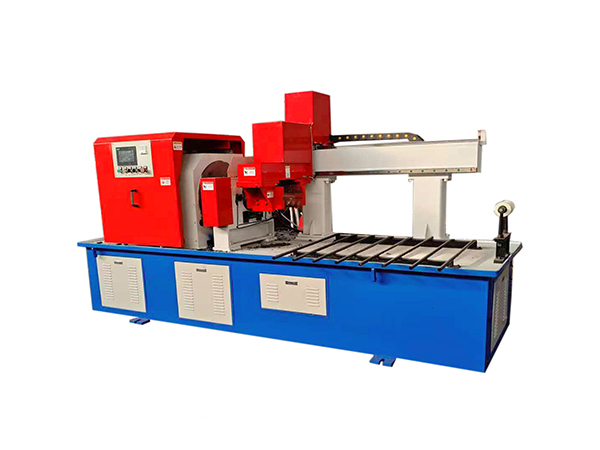
Un processus fiable de préparation du tube commence avant que le matériau n'atteigne l'outil de coupe.
Les tuyaux en acier brut doivent répondre aux exigences dimensionnelles prévues, l'alimentation doit rester contrôlée, le serrage de la pièce doit établir une position stable et le mécanisme de coupe doit fonctionner avec un outillage approprié.
Après la coupe, l'inspection confirme si la pièce est prête pour la prochaine opération Les résultats de mesure fournissent alors un retour d'information qui peut être utilisé pour surveiller la précision de l'alimentation, l'état de l'outillage et la stabilité de la machine.
Lorsque ces étapes sont traitées comme un processus connecté, la découpe automatique de tuyaux en acier devient plus qu'une séparation de matériaux Elle devient la première étape d'usinage contrôlée dans la production de rouleaux de convoyage.
Conclusion
Une machine automatique de coupe de tuyaux en acier fournit une méthode structurée pour préparer des tuyaux ronds en acier utilisés dans la fabrication de rouleaux de convoyeur En coordonnant l'alimentation par servo, le serrage hydraulique, le contrôle PLC et la coupe par outils rotatifs, la machine peut produire de manière répétée des ébauches de tubes pendant que la longue pièce reste immobile.
Des résultats fiables dépendent de plus que de l'automatisation Les dimensions des matières premières, le support de la pièce, l'état de l'outil, la précision de l'alimentation, la stabilité du serrage, la qualité de la face d'extrémité, l'inspection et l'entretien de la machine influencent tous la coque du rouleau fini.
L'étape de coupe doit également être coordonnée avec les opérations d'usinage et d'assemblage à double extrémité qui suivent Lorsque les ébauches de tuyaux en acier entrent dans ces étapes avec une longueur et un état de bord constants, le processus complet de fabrication des rouleaux devient plus facile à contrôler.
Pour cette raison, la découpe automatique de tuyaux en acier doit être traitée comme une partie intégrée de la production de rouleaux plutôt que comme une opération de découpe isolée.
FAQ
À quoi sert une machine automatique de découpe de tuyaux en acier ?
Une machine automatique de découpe de tuyaux en acier prépare des sections rondes répétées de tuyaux en acier grâce à une alimentation, un positionnement, un serrage et une coupe contrôlés. Dans la production de rouleaux de convoyeur, ces sections deviennent des ébauches de coque de rouleau qui se transforment ensuite en processus d'usinage, d'assemblage, de soudage et d'inspection à extrémité de tube.
Pourquoi le tuyau en acier reste-t-il immobile pendant la coupe
Maintenir le tuyau immobile permet à la matière première longue de rester alignée avec la direction d'alimentation pendant que l'outil de coupe tourne. Cela réduit le besoin de faire tourner la pièce complète et crée une relation stable entre le support du tuyau, la position de serrage, le mouvement d'alimentation et l'emplacement de coupe.
Comment l'alimentation servo améliore-t-elle la répétabilité de la
L'alimentation servo contrôle le mouvement du matériau selon les commandes de position programmées, aidant chaque section de tuyau à avancer d'une distance définie avant la coupe Les vis à billes et les guides linéaires supportent ce mouvement mécaniquement, tandis que l'inspection dimensionnelle confirme que les positions programmées continuent de correspondre aux flans finis.
Que faut-il vérifier après avoir coupé une ébauche de tuyau en acier ?
L'inspection doit inclure la longueur finie, l'état de la face d'extrémité, la déformation visible, le niveau de bavure et la cohérence entre les sections répétées. La première pièce après un changement de configuration doit faire l'objet d'une vérification dimensionnelle plus approfondie avant que la machine ne continue avec un lot de production plus long.
Pourquoi la découpe de tuyaux est-elle importante avant l'usinage des extrémités de
La découpe de tuyaux établit les dimensions de départ de la coque du rouleau avant le début d'un traitement final plus précis. Des ébauches cohérentes donnent à l'équipement d'usinage à double extrémité une pièce plus prévisible, tandis que de grandes variations de longueur ou d'état de face peuvent créer des différences supplémentaires d'enlèvement de matière et de configuration plus tard.



 French
 English
 Spanish