

Table des matières
Introduction

La sélection d'un équipement de coupe de tuyaux industriels nécessite plus que la comparaison du diamètre maximum du tuyau ou de la puissance de la machine Pour la fabrication du rouleau transporteur, la machine de coupe est responsable de la création de la première ébauche de tube contrôlée avant que la pièce n'entre dans l'usinage final, l'assemblage du roulement, le soudage et l'inspection finale Toute instabilité introduite à ce stade peut se poursuivre pendant le reste du processus de fabrication.
Un fabricant de machine de coupe de tuyaux doit donc démontrer plus que la capacité de coupe de base L'équipement doit correspondre à la gamme réelle de tuyaux en acier, maintenir l'alimentation et le serrage reproductibles, fournir une relation stable entre la pièce et l'outil de coupe, et s'intégrer naturellement à la rigidité de la machine, la logique de contrôle, l'outillage, l'accessibilité de maintenance, et la compréhension technique du processus complet de production tous influencent la cohérence d'usinage à long terme.
Les sept vérifications suivantes fournissent un cadre pratique pour évaluer un fabricant de machines de coupe de tuyaux pour le traitement répétitif des tuyaux ronds en acier et la production de rouleaux de convoyage.
Cochez 1 : La machine correspond-elle au tuyau en acier réel ?
L'évaluation de la machine doit commencer par la pièce plutôt qu'avec la feuille de spécifications de l'équipement. Le diamètre extérieur, l'épaisseur de la paroi, la longueur de la matière première, la longueur de l'ébauche finie, le type de matériau et la taille du lot de production déterminent les conditions de coupe que la machine doit gérer.
L'existant machine de découpe de tubes automatique est spécifiquement conçu pour alimenter, serrer et couper des tuyaux ronds en acier. Sa configuration QZ160 couvre environ Φ60 mm de diamètre de tuyau et d'épaisseur de paroi de 3 mm, offrant une plage de travail définie pour le traitement des tubes en acier de moyenne épaisseur.
Ces deux dimensions doivent être considérées ensemble car deux tuyaux ayant le même diamètre extérieur peuvent se comporter différemment lorsque l'épaisseur de la paroi change Un fabricant devrait donc évaluer l'enveloppe complète du matériau au lieu de recommander un équipement en fonction d'un seul diamètre maximum.
Pourquoi le domaine de travail devrait refléter la production réelle
La sélection d'une machine avec une gamme théorique très large n'apporte que peu d'avantages si la plupart de la production se situe dans un groupe de dimensions beaucoup plus restreint Ce qui importe est de savoir si l'équipement peut traiter de manière répétée les tubes à rouleaux qui sont réellement fabriqués.
Une usine produisant plusieurs familles de rouleaux devrait cartographier ses diamètres de tuyaux communs, l'épaisseur de paroi et la longueur des ébauches avant le début de la sélection de la machine Cela permet d'évaluer la plage de travail par rapport à la production réelle plutôt qu'à des spécifications extrêmes occasionnelles.
Les mêmes informations permettent également de déterminer les exigences en matière d'outillage, le support du matériau, la longueur d'alimentation, l'agencement de serrage et la fréquence des changements de production.
Vérifiez 2 : Comment le tuyau en acier est-il alimenté et positionné ?
La précision de la longueur commence avant la coupe Si le tuyau brut ne s'arrête pas à une position répétable, même une broche de coupe stable ne peut pas produire des ébauches cohérentes.
Le QZ160 utilise un servomoteur combiné à une vis à billes pour l'alimentation en matière Cette structure convertit le mouvement programmé en un déplacement longitudinal contrôlé du tuyau avant chaque cycle de coupe Sa plage unique répertoriée est d'environ 201200 mm d'alimentation.
Pour la production répétée de rouleaux de convoyage, l'alimentation asservie réduit la dépendance à la mesure manuelle et au repositionnement Une fois la longueur de l'ébauche cible établie, le système peut reproduire la même séquence d'alimentation de base sur plusieurs pièces.
Un fabricant de machines de découpe de tuyaux doit donc expliquer non seulement que l'équipement s'alimente automatiquement, mais également comment la transmission mécanique, le système d'asservissement, les guides et la logique de commande fonctionnent ensemble pour maintenir la cohérence du positionnement.
La précision de l'alimentation dépend de l'état mécanique
Le contrôle servo à lui seul ne garantit pas la stabilité dimensionnelle L'usure des vis à billes, la contamination du guide, les connexions desserrées, le support de matériau inapproprié ou le mouvement du tuyau pendant le serrage peuvent tous influencer l'ébauche finie même lorsque la distance d'alimentation programmée reste inchangée.
Pour cette raison, la conception de la machine devrait permettre d'inspecter et d'entretenir les composants d'alimentation importants sans démontage excessif Les opérateurs devraient également être en mesure de reconnaître les changements progressifs du comportement alimentaire grâce à des contrôles dimensionnels des ébauches de tubes finies.
Cette connexion entre le système de contrôle et l'état mécanique est un indicateur important pour savoir si la machine a été conçue pour une production industrielle soutenue plutôt que pour de courtes démonstrations.
Vérifiez 3 : Comment le tuyau est-il serré pendant la coupe ?
Une fois que le tuyau en acier atteint la position programmée, il doit rester stable jusqu'à ce que l'outil de coupe ait complètement séparé l'ébauche.
La machine actuelle utilise un serrage hydraulique auto-centrant Pour le tuyau rond, cela permet d'établir une relation stable entre la pièce cylindrique et le centre de coupe tout en réduisant les mouvements indésirables lors de l'engagement de l'outil.
Le serrage est particulièrement important car le tube reste immobile pendant l'opération de coupe proprement dite Le système a donc besoin de résister aux efforts de coupe sans permettre à la pièce de se déplacer longitudinalement ou de changer de position par rapport à la fraise rotative.
Un fabricant doit réfléchir à la manière dont la pince s'adapte aux différents diamètres de tuyaux, à la manière dont les surfaces de serrage sont maintenues et à la manière dont les opérateurs vérifient que la pièce reste centrée après un changement de spécifications.
Pourquoi le centrage automatique est important pour les tuyaux ronds
Un tube rond nécessite une référence centrale fiable Si le tuyau se trouve différemment dans la pince d'un cycle à l'autre, l'outil de coupe peut rencontrer une géométrie incohérente même lorsque chaque paramètre de contrôle reste inchangé.
Le serrage autocentrant permet de réduire cette variation en positionnant la pièce ronde de manière plus cohérente à l'intérieur de la structure de la machine Cependant, l'efficacité du système dépend toujours de surfaces de contact propres, d'un fonctionnement hydraulique correct et d'un réglage approprié pour le diamètre réel du tuyau.
La première pièce après modification des spécifications doit donc être inspectée avec soin afin que la nouvelle condition de serrage puisse être confirmée avant le début du traitement continu.
Cochez 4 : La machine utilise-t-elle la bonne structure de coupe ?
L'une des caractéristiques déterminantes de ce système de coupe de tuyaux est sa conception de pièce fixe et d'outil rotatif. Le tuyau en acier effectue uniquement un mouvement d'alimentation longitudinal, tandis que le support de coupe tourne autour du tube pendant la coupe.
Cette disposition est particulièrement adaptée à la matière en acier ronde longue car le tuyau complet n'a pas besoin de tourner à la vitesse de coupe La matière longue peut rester supportée le long de l'axe de la machine, simplifiant le comportement mécanique de la matière première alors que l'action de coupe reste concentrée autour de la position de coupe.
Pour la production de rouleaux convoyeurs, où l'opération requise est normalement une coupe transversale droite, cette structure mécanique fournit une solution de fabrication logique sans introduire de procédés destinés aux profilés de tuyaux complexes.
Pourquoi la manutention longue des tuyaux est importante
Le tube en acier brut peut s'étendre sur plusieurs mètres au-delà de la position de coupe, de sorte que la manipulation des matériaux doit être considérée comme faisant partie de la conception de la machine. Un mauvais support peut permettre au tube de s'affaisser, de se déplacer latéralement ou de pénétrer dans la broche selon un angle incohérent.
Un fabricant de machine de découpe de tuyaux techniquement compétent devrait donc tenir compte de la relation entre les râteliers d'alimentation, la ligne centrale de la machine, la position de serrage et la longueur de la matière première La précision de la machine elle-même ne peut être maintenue que lorsque la pièce l'atteint dans des conditions contrôlées.
Le support de matériau stable devient également plus important à mesure que la production passe d'une découpe occasionnelle au traitement continu de plusieurs ébauches de coque de rouleau.
Cochez 5 : La machine peut-elle produire un visage final approprié ?
La qualité de la coupe doit être évaluée en fonction de ce qui se passe ensuite dans la production. Une ébauche de coque de rouleau procède normalement à un usinage supplémentaire à l'extrémité du tube, de sorte que l'opération de coupe doit créer une pièce qui fournit une condition de départ stable pour ce processus.
De grandes bavures, une variation angulaire excessive ou une déformation autour de l'extrémité du tuyau peuvent créer un retrait supplémentaire de matériau lors de l'usinage en aval. Même lorsque la longueur finie est acceptable, une mauvaise qualité de la face d'extrémité peut réduire la prévisibilité de la prochaine étape de fabrication.
Le QZ160 peut utiliser des outils de coupe en acier blanc ou en carbure en fonction des conditions de traitement. La sélection des outils et l'usure des outils doivent donc être prises en compte ainsi que le diamètre du tuyau, l'épaisseur de la paroi, la vitesse de broche et le comportement d'alimentation.
L'état de l'outil fait partie du contrôle
Un outil de coupe change progressivement au fur et à mesure qu'il traite l'acier Le bord peut s'user, la résistance à la coupe peut augmenter et la surface finie peut commencer à montrer plus de formation de bavure ou d'irrégularité.
Une bonne conception de la machine devrait rendre l'inspection et le remplacement des outils suffisamment simples pour que les opérateurs puissent maintenir une condition de coupe définie. Attendre que l’outil produise une grave détérioration sur l’ensemble d’un lot rend la production en aval plus difficile.
Les pièces finies peuvent également servir de signal de diagnostic utile. Les changements dans l’apparence de la face d’extrémité, la formation de bavures, le bruit de coupe ou la charge de la machine peuvent indiquer que l’état de l’outillage ou de la broche mérite attention.
Cochez 6 : Le système de contrôle prend-il en charge la production répétitive
La coupe automatique des tuyaux implique plusieurs opérations qui doivent se produire dans le bon ordre Le tube doit s'alimenter en position, la pince doit fixer la pièce à usiner, le système de coupe doit terminer son mouvement, l'outil doit se rétracter et le cycle d'alimentation suivant doit commencer seulement après que la machine soit revenue à l'état correct.
Le contrôle basé sur PLC coordonne ces actions et réduit la dépendance à l'égard de commandes manuelles répétées. Le QZ160 utilise également une régulation de vitesse de broche sans étape par conversion de fréquence, permettant d'ajuster les conditions de rotation pour différentes spécifications de tuyaux en acier.
Pour la production répétitive de rouleaux, cette combinaison supporte un processus plus standardisé Les opérateurs doivent encore établir des paramètres d'usinage adaptés, mais une fois qu'une configuration a été vérifiée, la machine peut reproduire la même séquence de fonctionnement dans tout le lot.
L'automatisation ne devrait pas remplacer l'inspection
Le contrôle automatique améliore la répétabilité, mais il n'élimine pas l'influence de la variation de la matière première, de l'usure de l'outil, de l'état hydraulique ou de l'alignement mécanique.
Le premier tube après un réglage de la machine doit donc être mesuré avant le début de la production continue Au cours de lots plus longs, l'inspection périodique peut confirmer que le processus reste stable plutôt que de supposer qu'un programme PLC inchangé produit toujours un résultat physique inchangé.
Un fabricant de machines de découpe de tuyaux techniquement responsable devrait donc traiter l'automatisation et le contrôle de qualité comme des éléments complémentaires du même processus.
Cochez 7 : La machine s'adapte-t-elle au processus complet de fabrication des rouleaux ?
La découpe de tuyaux n'est qu'une étape dans la fabrication de rouleaux de convoyage Après la production de l'ébauche de tube, ses extrémités peuvent nécessiter un usinage supplémentaire avant que les boîtiers de roulements, les roulements, les arbres, les joints et les composants soudés ne soient assemblés.
Plus large machines de fabrication de rouleaux de convoyeur comprend un équipement dédié pour la découpe automatique de tubes, l'usinage de tubes à double extrémité, le fraisage à plat d'arbre à rouleaux, le rainurage par circlips, la préparation de l'extrémité de l'arbre, le réglage des roulements et le soudage à double extrémité Ces étapes montrent pourquoi l'équipement de coupe doit être évalué dans le cadre d'une voie de fabrication connectée plutôt que comme une machine isolée.
Lorsque le processus de découpe délivre des ébauches prévisibles, la machine suivante reçoit une pièce de départ plus cohérente Cela réduit le besoin de processus en aval pour compenser la variation créée lors de la préparation des matières premières.
Connexion de la coupe avec l'usinage de tubes à double extrémité
Le tour automatique à double extrémité de rouleau est conçu spécifiquement pour traiter les extrémités des tuyaux en acier utilisés dans les rouleaux de convoyeur à bande. Cela crée une relation technique directe entre l'étape de coupe et l'étape d'usinage final suivante.
La machine de découpe de tuyaux établit la longueur de l'ébauche et l'état initial de la fin, tandis que le tour à double extrémité crée la géométrie plus précise requise pour les composants ultérieurs du rouleau Si la longueur de l'ébauche varie considérablement, le tour doit fonctionner avec une condition de départ différente sur chaque pièce.
Un fabricant familier avec la production de rouleaux devrait comprendre cette relation La capacité de la machine doit être jugée en partie par la façon dont le tube fini supporte l'usinage en aval plutôt que seulement par la rapidité avec laquelle la coupe elle-même est terminée.
Rigidité de la machine et stabilité de la broche
L'outil de coupe engage l'acier à plusieurs reprises tout en tournant autour d'une pièce à usiner fixe La rigidité de la machine influence donc les vibrations, le comportement de coupe et la consistance de la face d'extrémité.
La broche, le porte-outil, le châssis de la machine, le système de serrage et la structure d'alimentation doivent maintenir leurs positions relatives pendant que des forces de coupe sont appliquées. Un mouvement mécanique excessif peut réduire l’avantage d’un système d’alimentation par servo précis.
Un fabricant de machines de découpe de tuyaux devrait donc prendre en compte la stabilité structurelle dans toute la machine plutôt que de se concentrer uniquement sur les spécifications du système de contrôle.
Les changements de vibrations ou de bruit de coupe pendant le fonctionnement doivent être traités comme des signaux de maintenance car ils peuvent indiquer des changements progressifs dans l'outillage, l'état de la broche, la fixation ou le support de la pièce.
Évaluation du contrôle de la vitesse de la broche
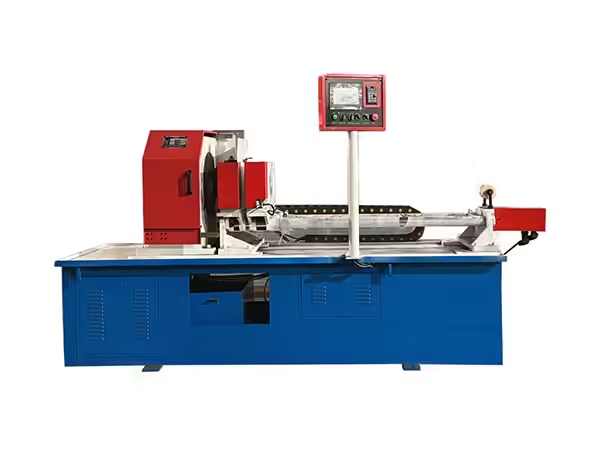
Différentes dimensions de tuyaux en acier peuvent nécessiter différentes conditions d'usinage. Une vitesse de broche fixe peut ne pas offrir la flexibilité nécessaire lorsque le diamètre, l'épaisseur de la paroi, le matériau de l'outil ou l'état de la pièce change.
La régulation de vitesse en continu par conversion de fréquence permet d'ajuster la vitesse de rotation en fonction du processus de coupe établi Cela ne signifie pas qu'une vitesse plus élevée produit toujours de meilleurs résultats Les conditions de coupe doivent équilibrer la rotation de la broche, l'alimentation de l'outil, l'épaisseur de la paroi, le matériau du tuyau et l'état de l'outil.
Le fabricant devrait donc fournir une structure de machine qui permette d'ajuster les paramètres tout en gardant le processus prévisible selon les différentes spécifications des tubes à rouleaux.
Les paramètres techniques doivent être lus comme un système
Les spécifications des machines sont plus utiles lorsqu’elles sont évaluées ensemble plutôt qu’indépendamment.
| Article technique | Référence QZ160 | Pourquoi c'est important |
|---|---|---|
| Diamètre de la conduite | Φ60159 mm | Définit la gamme de tubes |
| Épaisseur de paroi | 38 mm | Définit la plage de charge de coupe |
| Moteur principal | 5,5 kW | Prend en charge la coupe de broche |
| Mouvement de la pièce | Stationnaire | Simplifie la découpe en tube long |
| Mouvement de coupeur | Rotation | Crée une coupe mécanique transversale |
| Serrage | Autocentrage hydraulique | Stabilise le tuyau rond |
| Alimentation | Servomoteur + vis à billes | Contrôle le positionnement des blancs |
| Alimentation unique | 201200 mm | Définit la capacité de longueur d'avance |
| Vitesse de broche | Régulation à fréquence variable | Prend en charge l'ajustement des paramètres |
| Options d'outils | Acier blanc/carbure | Prend en charge différentes conditions de coupe |
Aucune valeur unique ne détermine si la machine est adaptée La spécification complète doit correspondre aux familles de tubes en cours de fabrication.
L'inspection de première pièce devrait faire partie de la configuration
Lorsque le diamètre du tuyau, l'épaisseur de la paroi, la longueur de l'ébauche finie, l'outil de coupe ou l'état de la broche changent, la première pièce terminée doit faire l'objet d'une inspection supplémentaire.
La longueur finie doit être mesurée, tandis que la qualité de la face d'extrémité, la formation de bavures, la déformation visible et l'état de la pièce doivent également être évalués. Cela confirme si la configuration programmée produit le résultat physique prévu.
Si la première pièce ne remplit pas la condition requise, la source de variation peut être étudiée avant que la même configuration ne soit répétée sur un lot de production plus important.
Ce processus simple fournit un lien important entre le réglage de la machine et la qualité réelle de fabrication.
Comment diagnostiquer la variation de longueur de coupe
Si les longueurs de tube finies commencent à changer pendant la production, le dépannage doit suivre la séquence dans laquelle la pièce se déplace dans la machine.
Le support de matière première doit être inspecté en premier car une crosse longue mal alignée peut affecter le comportement d'alimentation Le servomoteur, la vis à billes, les guides et la transmission associée doivent ensuite être vérifiés pour le mouvement ou l'usure Le serrage hydraulique doit également être vérifié pour s'assurer que le tube ne se déplace pas après le positionnement.
Ce n'est qu'après que ces facteurs mécaniques ont été examinés que les paramètres de contrôle doivent être modifiés. Cette approche structurée permet d'éviter d'ajuster les valeurs du logiciel pour compenser un problème physique ailleurs dans la machine.
Comment diagnostiquer une formation croissante de bavures
La formation de bavures est plus étroitement liée aux conditions de coupe qu'au positionnement en longueur Si l'ébauche reste dimensionnellement cohérente alors que la qualité des bords se détériore, l'outil de coupe doit être l'un des premiers composants inspectés.
L'usure de l'outil, les conditions de broche inadaptées, la vibration de la pièce, l'instabilité de serrage ou la variation du matériau peuvent tous influencer le bord fini La comparaison de plusieurs pièces consécutives peut aider à déterminer si le changement s'est développé progressivement ou est apparu immédiatement après un réglage de configuration.
Un fabricant de machines de découpe de tuyaux doit concevoir l'équipement de manière à ce que ces principaux éléments de processus puissent être inspectés logiquement plutôt que de nécessiter un démontage approfondi pour un dépannage de routine.
Questions d’accessibilité à la maintenance
L'équipement de production industrielle a besoin d'un nettoyage régulier, d'une lubrification, de changements d'outillage, d'une inspection hydraulique et de contrôles mécaniques. Une machine difficile à entretenir peut perdre progressivement la cohérence du processus même lorsque ses spécifications d'origine sont adaptées.
Les domaines de service importants comprennent la vis à billes, les composants d'alimentation linéaires, le système hydraulique, les surfaces de serrage, la broche, les porte-outils, les composants d'asservissement, les capteurs et les commandes électriques.
La disposition de la machine devrait donc fournir un accès pratique aux composants qui nécessitent une attention de routine. La maintenance préventive est particulièrement importante dans la production de rouleaux répétitifs, car un problème mécanique en développement peut affecter de nombreuses pièces avant qu'il ne devienne suffisamment grave pour arrêter la machine.
Pourquoi les fabricants de rouleaux ont besoin d’équipements spécifiques au processus
Une machine générale de découpe de métaux peut être capable de séparer des tuyaux en acier, mais la production de rouleaux transporteurs nécessite un traitement répété de longues pièces cylindriques dans une plage dimensionnelle définie.
Les équipements spécifiques au processus peuvent organiser l'alimentation, le centrage, le serrage, la découpe et le déchargement des matériaux autour de cette géométrie répétitive. La pièce reste alignée dans le sens de la production, tandis que l'alimentation automatique prépare des ébauches successives pour les opérations en aval.
Cela fait de la machine un élément d'un système de fabrication de rouleaux plus large plutôt qu'un simple outil de coupe d'atelier autonome.
La distinction devient de plus en plus importante à mesure que le volume de production augmente et que la cohérence entre les coques de rouleaux successives devient plus précieuse.
Questions à poser lors de l'examen de la capacité de la machine
Un examen technique de la machine devrait établir si l'équipement correspond au matériau et à la voie de production Au lieu de se concentrer sur une spécification maximale, les fabricants devraient confirmer comment la machine gère leurs tailles réelles de tuyaux, comment la position d'alimentation est contrôlée, comment les pièces rondes sont centrées, comment les outils de coupe sont entretenus et comment les flans finis sont vérifiés.
La relation avec l'équipement en aval mérite également qu'on s'y attarde Si la prochaine opération est l'usinage à tubes à double extrémité, la machine de découpe devrait livrer des ébauches dont les dimensions et l'état final constituent un point de départ stable pour ce processus.
Ces questions rendent l'évaluation des équipements plus utile car elles relient la conception des machines aux exigences réelles de fabrication.
Pourquoi l'expérience de processus est importante
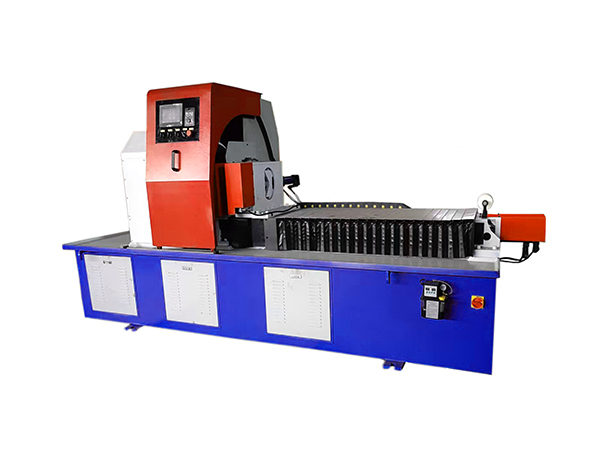
Comprendre la machine de coupe n'est qu'une partie des connaissances de fabrication La production de rouleaux de convoyeur implique également le traitement de l'arbre, l'assemblage des roulements, le soudage et l'inspection, ce qui signifie que les décisions prises au stade de la coupe peuvent affecter plusieurs opérations ultérieures.
Un fabricant de machines de découpe de tuyaux familier avec ce flux de travail peut évaluer la qualité de coupe en fonction de ce que l'ébauche finie doit faire ensuite. La cohérence de la longueur, le contrôle de la bavure, l'état de la face finale et la manipulation des matériaux font désormais partie d'une stratégie de production intégrée plutôt que des spécifications de machine isolées.
Cette perspective de processus est particulièrement utile lors de la planification de la fabrication par lots, car la stabilité globale de la production dépend de l'efficacité avec laquelle une machine transfère les pièces à usiner à la suivante.
Conclusion
Un fabricant de machines de découpe de tuyaux doit être évalué selon la relation complète entre la conception de la machine, les spécifications des tuyaux en acier, la qualité de coupe, l'automatisation, la maintenance et la fabrication en aval. Le diamètre maximum ne fournit à lui seul qu'une petite partie des informations nécessaires pour déterminer si l'équipement est adapté à la production de rouleaux de convoyage.
Pour les tuyaux ronds en acier, une structure de pièce fixe et d'outil rotatif fournit une méthode pratique pour la coupe droite répétée. L'alimentation servo et la position du matériau de commande de transmission à vis sphérique, le serrage hydraulique autocentrant stabilise le tuyau, le contrôle PLC coordonne le cycle de la machine et les conditions de broche réglables prennent en charge différentes exigences de traitement.
La sélection de machine la plus forte commence avec le tube à rouleaux réel et suit la pièce à travers le processus complet de production Lorsque l'équipement de coupe crée des ébauches prévisibles pour l'usinage, l'assemblage, le soudage et l'inspection à double extrémité, il devient une première étape contrôlée au sein d'un système de fabrication de rouleaux de convoyeur plus grand.
FAQ
Que faut-il vérifier lors de l'évaluation d'un fabricant de machines de découpe de
L'évaluation doit couvrir le diamètre réel du tuyau et la plage d'épaisseur de la paroi, la méthode d'alimentation, la structure de serrage, le principe de coupe, le contrôle de la broche, l'outillage, la rigidité de la machine, le système PLC, l'accessibilité de la maintenance et la compatibilité avec la production en aval. La machine doit être évaluée par rapport aux spécifications réelles des tuyaux en acier plutôt qu'aux seules valeurs maximales.
Pourquoi l'alimentation servo est-elle importante dans une machine de découpe automatique de tuyaux ?
L'alimentation servo contrôle la distance parcourue par le tuyau en acier avant chaque cycle de coupe, ce qui en fait l'un des principaux facteurs affectant la longueur de l'ébauche finie. Lorsqu'il est combiné avec une vis à billes et des guides mécaniques stables, le système peut reproduire des mouvements d'alimentation définis sur des pièces répétées tandis que l'inspection dimensionnelle confirme les résultats réels de coupe.
Pourquoi le tuyau reste-t-il immobile pendant la coupe
Le maintien du tuyau immobile évite de faire tourner toute la longueur de la matière première en acier Le tube ne se déplace que longitudinalement pendant l'alimentation, après quoi le serrage hydraulique le maintient solidement pendant que le porte-outil tourne autour de la zone de coupe Cette structure est particulièrement adaptée à la coupe droite répétée de longs tuyaux ronds en acier.
Quelle gamme de tuyaux la machine de découpe QZ160 prend-elle en charge ?
Le QZ160 est spécifié pour les diamètres de tuyaux ronds en acier d'environ 6019 mm et les épaisseurs de paroi de 3 à 8 mm. Il utilise un servomoteur et une alimentation à vis sphérique, un serrage hydraulique autocentrant, une commande de broche à fréquence variable et une structure d'outil rotatif pour la préparation répétitive de tubes d'acier.
Pourquoi la découpe de tuyaux devrait-elle être planifiée en même temps que la fabrication
Le tube coupé devient la pièce de départ pour les processus ultérieurs de rouleaux tels que l'usinage de tubes à double extrémité, l'assemblage de composants, le réglage des roulements, le soudage et l'inspection. Si la coupe crée des longueurs d'ébauche incohérentes ou de mauvaises conditions finales, les machines ultérieures reçoivent des entrées instables, de sorte que la qualité de la coupe influence la séquence de production complète.


 French
 English
 Spanish