

Tabla de contenido
Introducción

Seleccionar equipos industriales de corte de tuberías requiere más que comparar el diámetro máximo de la tubería o la potencia de la máquina. Para la fabricación de rodillos transportadores, la máquina cortadora es responsable de crear la primera pieza en bruto de tubo controlada antes de que la pieza de trabajo entre en el mecanizado final, el ensamblaje de rodamientos, la soldadura y la inspección final. Cualquier inestabilidad introducida en esta etapa puede continuar durante el resto del proceso de fabricación.
Por lo tanto, un fabricante de máquinas cortadoras de tubos necesita demostrar algo más que una capacidad de corte básica. El equipo debe coincidir con la gama real de tuberías de acero, mantener una alimentación y sujeción repetibles, proporcionar una relación estable entre la pieza de trabajo y la herramienta de corte e integrarse naturalmente con la producción de rodillos posteriores. La rigidez de la máquina, la lógica de control, las herramientas, la accesibilidad al mantenimiento y la comprensión técnica del proceso de producción completo influyen en la consistencia del mecanizado a largo plazo.
Las siguientes siete comprobaciones proporcionan un marco práctico para evaluar el fabricante de una máquina cortadora de tubos para el procesamiento repetitivo de tubos redondos de acero y la producción de rodillos transportadores.
Verificación 1: ¿La máquina coincide con la tubería de acero real?
La evaluación de la máquina debe comenzar con la pieza de trabajo y no con la hoja de especificaciones del equipo. El diámetro exterior, el espesor de la pared, la longitud del material en bruto, la longitud del material en bruto terminado, el tipo de material y el tamaño del lote de producción determinan las condiciones de corte que la máquina necesita manejar.
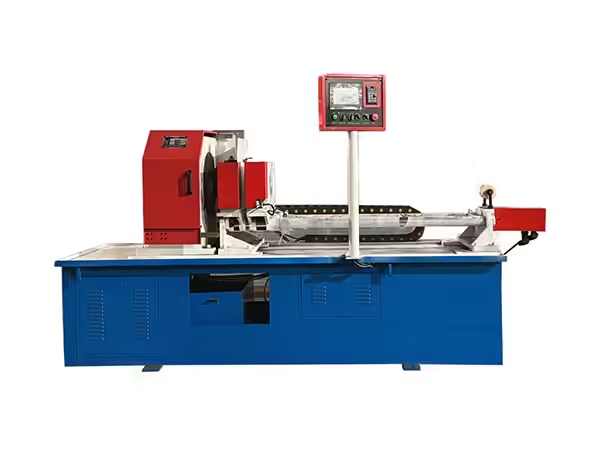
El existente máquina cortadora automática de tubos está diseñado específicamente para alimentar, sujetar y cortar tubos redondos de acero. Su configuración QZ160 cubre aproximadamente <60-159 mm de diámetro de tubería y 3-8 mm de espesor de pared, lo que proporciona un rango de trabajo definido para el procesamiento de tubos de acero de espesor medio.
Estas dos dimensiones deben considerarse juntas porque dos tubos con el mismo diámetro exterior pueden comportarse de manera diferente cuando cambia el espesor de la pared. Por lo tanto, un fabricante debería evaluar la envoltura completa del material en lugar de recomendar equipos según un solo diámetro máximo.
Por qué el rango de trabajo debería reflejar la producción real
Seleccionar una máquina con un rango teórico muy amplio proporciona pocos beneficios si la mayor parte de la producción cae dentro de un grupo de dimensiones mucho más limitado. Lo que importa es si el equipo puede procesar repetidamente los tubos de rodillos que realmente se fabrican.
Una fábrica que produzca varias familias de rodillos debe mapear los diámetros de sus tuberías, espesores de pared y longitudes de piezas en bruto comunes antes de que comience la selección de la máquina. Esto permite evaluar el rango de trabajo con respecto a la producción real en lugar de especificaciones extremas ocasionales.
La misma información también ayuda a determinar los requisitos de herramientas, el soporte del material, la longitud de alimentación, la disposición de sujeción y la frecuencia de los cambios de producción.
Verificación 2: ¿Cómo se alimenta y posiciona la tubería de acero?
La precisión de la longitud comienza antes del corte. Si el tubo en bruto no se detiene en una posición repetible, ni siquiera un husillo de corte estable puede producir espacios en blanco consistentes.
El QZ160 utiliza un servomotor combinado con un husillo de bolas para la alimentación de material. Esta estructura convierte el movimiento programado en un recorrido longitudinal controlado del tubo antes de cada ciclo de corte. Su rango de alimentación único indicado es de aproximadamente 20-1200 mm.
Para la producción repetida de rodillos transportadores, la alimentación servocontrolada reduce la dependencia de la medición y el reposicionamiento manuales. Una vez que se establece la longitud objetivo del espacio en blanco, el sistema puede reproducir la misma secuencia de alimentación básica en múltiples piezas de trabajo.
Por lo tanto, un fabricante de máquinas cortadoras de tubos debería explicar no sólo que el equipo se alimenta automáticamente, sino también cómo la transmisión mecánica, el servosistema, las guías y la lógica de control trabajan juntos para mantener la coherencia del posicionamiento.
La precisión de la alimentación depende de la condición mecánica
El servocontrol por sí solo no garantiza la estabilidad dimensional. El desgaste de los tornillos de bola, la contaminación de las guías, las conexiones sueltas, el soporte del material inadecuado o el movimiento de la tubería durante la sujeción pueden influir en la pieza en bruto terminada incluso cuando la distancia de alimentación programada permanece sin cambios.
Por esta razón, el diseño de la máquina debería permitir inspeccionar y mantener componentes de alimentación importantes sin un desmontaje excesivo. Los operadores también deberían poder reconocer cambios graduales en el comportamiento de alimentación mediante comprobaciones dimensionales de los tubos en bruto terminados.
Esta conexión entre el sistema de control y la condición mecánica es un indicador importante de si la máquina ha sido diseñada para una producción industrial sostenida en lugar de demostraciones breves.
Verificación 3: ¿Cómo se sujeta la tubería durante el corte?
Una vez que el tubo de acero alcanza la posición programada, debe permanecer estable hasta que la herramienta de corte haya separado completamente la pieza en bruto.
La máquina actual utiliza sujeción hidráulica autocentrante. Para tubos redondos, esto ayuda a establecer una relación estable entre la pieza de trabajo cilíndrica y el centro de corte al tiempo que reduce el movimiento no deseado durante el acoplamiento de la herramienta.
La sujeción es particularmente importante porque el tubo permanece estacionario durante la operación de corte real. Por lo tanto, el sistema necesita resistir las fuerzas de corte sin permitir que la pieza de trabajo se mueva longitudinalmente o cambie su posición con respecto al cortador giratorio.
Un fabricante debe considerar cómo se adapta la abrazadera a diferentes diámetros de tubería, cómo se mantienen las superficies de sujeción y cómo los operadores verifican que la pieza de trabajo permanezca centrada después de un cambio de especificación.
Por qué es importante el autocentrado para tubos redondos
Un tubo redondo requiere una referencia central confiable. Si el tubo se asienta de manera diferente en la abrazadera de un ciclo a otro, la herramienta de corte puede encontrar una geometría inconsistente incluso cuando cada parámetro de control permanece sin cambios.
La sujeción autocentrante ayuda a reducir esta variación al colocar la pieza de trabajo redonda de manera más consistente dentro de la estructura de la máquina. Sin embargo, la eficacia del sistema aún depende de superficies de contacto limpias, un funcionamiento hidráulico correcto y un ajuste adecuado para el diámetro real de la tubería.
Por lo tanto, la primera pieza de trabajo después de cambiar las especificaciones debe inspeccionarse cuidadosamente para que se pueda confirmar la nueva condición de sujeción antes de que comience el procesamiento continuo.
Verificación 4: ¿Utiliza la máquina la estructura de corte adecuada?
Una de las características definitorias de este sistema de corte de tuberías es su diseño de pieza estacionaria y herramienta giratoria. La tubería de acero realiza únicamente un movimiento de alimentación longitudinal, mientras que el soporte del cortador gira alrededor del tubo durante el corte.
Esta disposición es particularmente adecuada para piezas de acero largas y redondas porque no es necesario que la tubería completa gire a la velocidad de corte. El material largo puede permanecer soportado a lo largo del eje de la máquina, simplificando el comportamiento mecánico de la materia prima mientras la acción de corte permanece concentrada alrededor de la posición de corte.
Para la producción de rodillos transportadores, donde la operación requerida normalmente es un corte transversal recto, esta estructura mecánica proporciona una solución de fabricación lógica sin introducir procesos destinados a perfiles de tuberías complejos.
Por qué es importante el manejo de tuberías largas
El tubo de acero en bruto puede extenderse varios metros más allá de la posición de corte, por lo que la manipulación del material debe considerarse como parte del diseño de la máquina. Un soporte deficiente puede permitir que el tubo se hunda, se desplace hacia los lados o entre en el husillo en un ángulo inconsistente.
Por lo tanto, un fabricante de máquinas cortadoras de tubos técnicamente capaz debería considerar la relación entre las rejillas de alimentación, la línea central de la máquina, la posición de sujeción y la longitud de la materia prima. La precisión de la máquina en sí sólo puede mantenerse cuando la pieza de trabajo la alcanza en condiciones controladas.
El soporte de material estable también se vuelve más importante a medida que la producción pasa del corte ocasional al procesamiento continuo de múltiples piezas en bruto de carcasas de rodillos.
Verificación 5: ¿Puede la máquina producir una cara final adecuada?
La calidad del corte debe evaluarse de acuerdo con lo que sucede a continuación en la producción. Una pieza en bruto de carcasa de rodillo normalmente procede a un mecanizado adicional del extremo del tubo, por lo que la operación de corte debe crear una pieza de trabajo que proporcione una condición inicial estable para ese proceso.
Las grandes rebabas, la variación angular excesiva o la deformación alrededor del extremo de la tubería pueden crear una eliminación adicional de material durante el mecanizado posterior. Incluso cuando la longitud terminada es aceptable, la mala calidad de la cara final puede reducir la previsibilidad de la siguiente etapa de fabricación.
El QZ160 puede utilizar herramientas de corte de acero blanco o carburo según las condiciones de procesamiento. Por lo tanto, es necesario considerar la selección y el desgaste de la herramienta junto con el diámetro de la tubería, el espesor de la pared, la velocidad del husillo y el comportamiento de alimentación.
La condición de la herramienta es parte del control de procesos
Una herramienta de corte cambia gradualmente a medida que procesa acero. El borde puede desgastarse, la resistencia al corte puede aumentar y la superficie terminada puede comenzar a mostrar más formación de rebabas o irregularidad.
Un buen diseño de máquina debería hacer que la inspección y el reemplazo de herramientas sean lo suficientemente sencillos como para que los operadores puedan mantener una condición de corte definida. Esperar hasta que la herramienta produzca un deterioro severo en todo un lote dificulta la producción posterior.
Las piezas de trabajo terminadas también pueden servir como una señal de diagnóstico útil. Los cambios en la apariencia de la cara final, la formación de rebabas, el sonido de corte o la carga de la máquina pueden indicar que la condición de las herramientas o del husillo merece atención.
Verificación 6: ¿El sistema de control admite la producción repetitiva?
El corte automático de tuberías implica varias operaciones que deben realizarse en la secuencia correcta. El tubo debe alimentarse a su posición, la abrazadera debe asegurar la pieza de trabajo, el sistema de corte debe completar su movimiento, la herramienta debe retraerse y el siguiente ciclo de alimentación debe comenzar solo después de que la máquina haya regresado a la condición correcta.
El control basado en PLC coordina estas acciones y reduce la dependencia de comandos manuales repetidos. El QZ160 también utiliza regulación continua de velocidad del husillo de conversión de frecuencia, lo que permite ajustar las condiciones de rotación para diferentes especificaciones de tuberías de acero.
Para la producción repetitiva de rodillos, esta combinación admite un proceso más estandarizado. Los operadores aún necesitan establecer parámetros de mecanizado adecuados, pero una vez verificada una configuración, la máquina puede reproducir la misma secuencia operativa a lo largo del lote.
La automatización no debería reemplazar la inspección
El control automático mejora la repetibilidad, pero no elimina la influencia de la variación de la materia prima, el desgaste de la herramienta, el estado hidráulico o la alineación mecánica.
Por lo tanto, el primer tubo después del ajuste de la máquina debe medirse antes de que comience la producción continua. Durante lotes más largos, la inspección periódica puede confirmar que el proceso permanece estable en lugar de suponer que un programa PLC sin cambios siempre produce un resultado físico sin cambios.
Por lo tanto, un fabricante de máquinas cortadoras de tubos técnicamente responsable debería tratar la automatización y el control de calidad como partes complementarias del mismo proceso.
Verificación 7: ¿La máquina se ajusta al proceso completo de fabricación de rodillos?
El corte de tuberías es sólo una etapa en la fabricación de rodillos transportadores. Una vez producida la pieza bruta del tubo, sus extremos pueden requerir mecanizado adicional antes de ensamblar carcasas de cojinetes, cojinetes, ejes, sellos y componentes soldados.
El más amplio maquinaria de fabricación de rodillos transportadores incluye equipos dedicados para corte automático de tubos, mecanizado de tubos de doble extremo, fresado plano de ejes de rodillos, ranurado de anillo de seguridad, preparación de extremos de ejes, ajuste de rodamientos y soldadura de doble extremo. Estas etapas muestran por qué el equipo de corte debe evaluarse como parte de una ruta de fabricación conectada en lugar de como una máquina aislada.
Cuando el proceso de corte ofrece espacios en blanco predecibles, la siguiente máquina recibe una pieza de trabajo inicial más consistente. Esto reduce la necesidad de procesos posteriores para compensar la variación creada durante la preparación de la materia prima.
Corte de conexión con mecanizado de tubos de doble extremo
El torno automático de rodillos de doble extremo está diseñado específicamente para procesar los extremos de los tubos de acero utilizados en los rodillos transportadores de cinta. Esto crea una relación técnica directa entre la etapa de corte y la siguiente etapa de mecanizado final.
La máquina cortadora de tubos establece la longitud de la pieza en bruto y la condición del extremo inicial, mientras que el torno de doble extremo crea la geometría más precisa necesaria para los componentes posteriores del rodillo. Si la longitud de la pieza en bruto varía significativamente, el torno debe funcionar con una condición inicial diferente en cada pieza de trabajo.
Un fabricante familiarizado con la producción de rodillos debería comprender esta relación. La capacidad de la máquina debe juzgarse en parte por qué tan bien el tubo terminado soporta el mecanizado posterior y no sólo por qué tan rápido se completa el corte en sí.
Rigidez de la máquina y estabilidad del husillo
La herramienta de corte se acopla repetidamente al acero mientras gira alrededor de una pieza de trabajo estacionaria. Por lo tanto, la rigidez de la máquina influye en la vibración, el comportamiento de corte y la consistencia de la cara final.
El husillo, el portaherramientas, el marco de la máquina, el sistema de sujeción y la estructura de alimentación deben mantener sus posiciones relativas mientras se aplican fuerzas de corte. El movimiento mecánico excesivo puede reducir el beneficio de un sistema de servoalimentación preciso.
Por lo tanto, un fabricante de máquinas cortadoras de tubos debería considerar la estabilidad estructural en toda la máquina en lugar de concentrarse únicamente en las especificaciones del sistema de control.
Los cambios en la vibración o el sonido de corte durante la operación deben tratarse como señales de mantenimiento porque pueden indicar cambios graduales en las herramientas, el estado del husillo, la sujeción o el soporte de la pieza de trabajo.
Evaluación del control de velocidad del husillo
Las diferentes dimensiones de las tuberías de acero pueden requerir diferentes condiciones de mecanizado. Es posible que una velocidad fija del husillo no proporcione la flexibilidad necesaria cuando cambia el diámetro, el espesor de la pared, el material de la herramienta o la condición de la pieza de trabajo.
La regulación de velocidad continua por conversión de frecuencia permite ajustar la velocidad de rotación de acuerdo con el proceso de corte establecido. Esto no significa que una mayor velocidad siempre produzca mejores resultados. Las condiciones de corte deben equilibrar la rotación del husillo, la alimentación de la herramienta, el espesor de la pared, el material de la tubería y el estado de la herramienta.
Por lo tanto, el fabricante debe proporcionar una estructura de máquina que permita ajustar los parámetros manteniendo al mismo tiempo el proceso predecible según las diferentes especificaciones de los tubos de rodillos.
Los parámetros técnicos deben leerse como un sistema
Las especificaciones de la máquina son más útiles cuando se evalúan juntas y no de forma independiente.
| Artículo técnico | Referencia QZ160 | Por qué es importante |
|---|---|---|
| Diámetro de la tubería | <60-159 mm | Define el rango de tubos |
| Espesor de pared | 3-8 mm | Define el rango de carga de corte |
| Motor principal | 5,5 kW | Soporta corte de husillo |
| Movimiento de la pieza de trabajo | Estacionario | Simplifica el corte de tubos largos |
| Movimiento cortador | Rotación | Crea corte mecánico transversal |
| Reprimición | Autocentrado hidráulico | Estabiliza el tubo redondo |
| Alimentación | Servomotor + husillo de bolas | Controla el posicionamiento en blanco |
| Alimentación única | 20-1200 mm | Define la capacidad de longitud de alimentación |
| Velocidad del husillo | Regulación de frecuencia variable | Admite ajuste de parámetros |
| Opciones de herramientas | Acero blanco/carburo | Admite diferentes condiciones de corte |
Ningún valor determina si la máquina es adecuada. La especificación completa debe coincidir con las familias de tubos que se fabrican.
La inspección de la primera pieza debe ser parte de la configuración
Cuando cambian el diámetro de la tubería, el espesor de la pared, la longitud de la pieza en bruto terminada, la herramienta de corte o la condición del husillo, la primera pieza de trabajo terminada debe recibir una inspección adicional.
Se debe medir la longitud terminada, mientras que también se debe evaluar la calidad de la cara final, la formación de rebabas, la deformación visible y el estado de la pieza de trabajo. Esto confirma si la configuración programada produce el resultado físico deseado.
Si la primera pieza no cumple con las condiciones requeridas, se puede investigar la fuente de variación antes de repetir la misma configuración en un lote de producción más grande.
Este sencillo proceso proporciona una conexión importante entre el ajuste de la máquina y la calidad real de fabricación.
Cómo diagnosticar la variación de la longitud de corte
Si las longitudes de los tubos terminados comienzan a cambiar durante la producción, la solución de problemas debe seguir la secuencia en la que la pieza de trabajo se mueve a través de la máquina.
Primero se debe inspeccionar el soporte de la materia prima porque el material largo desalineado puede afectar el comportamiento de alimentación. Luego se debe verificar el movimiento o desgaste del servomotor, el husillo de bolas, las guías y la transmisión asociada. También se debe verificar la sujeción hidráulica para garantizar que el tubo no se mueva después del posicionamiento.
Sólo después de que se hayan revisado estos factores mecánicos se deben cambiar los parámetros de control. Este enfoque estructurado ayuda a evitar ajustar los valores del software para compensar un problema físico en otras partes de la máquina.
Cómo diagnosticar la formación creciente de rebabas
La formación de rebabas está más estrechamente relacionada con las condiciones de corte que con el posicionamiento de la longitud. Si la pieza en bruto permanece dimensionalmente consistente mientras la calidad del borde se deteriora, la herramienta de corte debe ser uno de los primeros componentes inspeccionados.
El desgaste de las herramientas, las condiciones inadecuadas del husillo, la vibración de la pieza de trabajo, la inestabilidad de sujeción o la variación del material pueden influir en el borde terminado. Comparar varias piezas de trabajo consecutivas puede ayudar a determinar si el cambio se desarrolló gradualmente o apareció inmediatamente después de un ajuste de configuración.
Un fabricante de máquinas cortadoras de tubos debe diseñar el equipo de manera que estos elementos principales del proceso puedan inspeccionarse lógicamente en lugar de requerir un desmontaje extenso para la resolución de problemas de rutina.
La accesibilidad del mantenimiento importa
Los equipos de producción industrial necesitan limpieza, lubricación, cambios de herramientas, inspección hidráulica y controles mecánicos regulares. Una máquina difícil de mantener puede perder gradualmente consistencia del proceso incluso cuando sus especificaciones originales son adecuadas.
Las áreas de servicio importantes incluyen el husillo de bolas, los componentes de alimentación lineal, el sistema hidráulico, las superficies de sujeción, el husillo, los portaherramientas, los servocomponentes, los sensores y los controles eléctricos.
Por lo tanto, la disposición de la máquina debería proporcionar acceso práctico a componentes que requieren atención rutinaria. El mantenimiento preventivo es particularmente importante en la producción repetitiva de rodillos porque un problema mecánico en desarrollo puede afectar muchas piezas de trabajo antes de que se vuelva lo suficientemente grave como para detener la máquina.
Por qué los fabricantes de rodillos necesitan equipos específicos para procesos
Una máquina cortadora de metales general puede ser capaz de separar tubos de acero, pero la producción de rodillos transportadores requiere un procesamiento repetido de piezas de trabajo cilíndricas largas dentro de un rango dimensional definido.
Los equipos específicos del proceso pueden organizar la alimentación, centrado, sujeción, corte y descarga de material alrededor de esta geometría repetitiva. La pieza de trabajo permanece alineada a lo largo de la dirección de producción, mientras que la alimentación automática prepara espacios en blanco sucesivos para operaciones posteriores.
Esto hace que la máquina forme parte de un sistema de fabricación de rodillos más amplio en lugar de simplemente una herramienta de corte de taller independiente.
La distinción se vuelve cada vez más importante a medida que aumenta el volumen de producción y la consistencia entre carcasas de rodillos sucesivas se vuelve más valiosa.
Preguntas a hacer al revisar la capacidad de la máquina
Una revisión técnica de la máquina debería establecer si el equipo coincide con el material y la ruta de producción. En lugar de centrarse en una especificación máxima, los fabricantes deben confirmar cómo la máquina maneja sus tamaños reales de tubería, cómo se controla la posición de alimentación, cómo se centran las piezas de trabajo redondas, cómo se mantienen las herramientas de corte y cómo se verifican los espacios en blanco terminados.
La relación con los equipos posteriores también merece atención. Si la siguiente operación es el mecanizado de tubos de doble extremo, la máquina cortadora debe entregar espacios en blanco cuyas dimensiones y condiciones finales proporcionen un punto de partida estable para ese proceso.
Estas preguntas hacen que la evaluación de equipos sea más útil porque conectan el diseño de la máquina con requisitos de fabricación reales.
Por qué es importante la experiencia en procesos
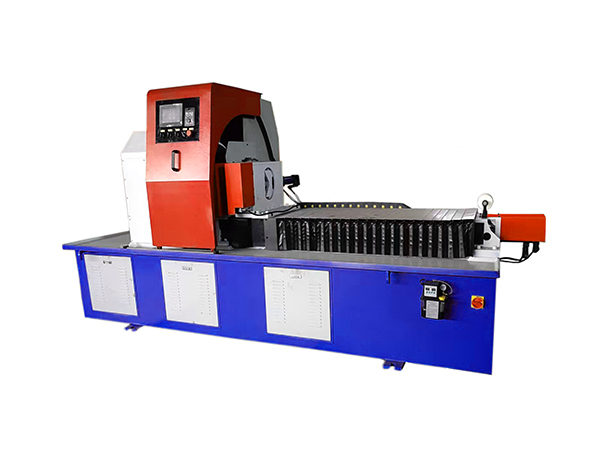
Comprender la máquina cortadora es sólo una parte del conocimiento de fabricación. La producción de rodillos transportadores también implica procesamiento de ejes, ensamblaje de rodamientos, soldadura e inspección, lo que significa que las decisiones tomadas en la etapa de corte pueden afectar varias operaciones posteriores.
Un fabricante de máquinas cortadoras de tubos familiarizado con este flujo de trabajo puede evaluar la calidad del corte de acuerdo con lo que la pieza en bruto terminada debe hacer a continuación. La consistencia de la longitud, el control de rebabas, el estado de la cara final y el manejo de materiales se convierten en parte de una estrategia de producción integrada en lugar de especificaciones aisladas de la máquina.
Esta perspectiva del proceso es particularmente útil al planificar la fabricación por lotes porque la estabilidad general de la producción depende de la eficacia con la que una máquina transfiere las piezas de trabajo a la siguiente.
Conclusión
El fabricante de una máquina cortadora de tubos debe ser evaluado de acuerdo con la relación completa entre el diseño de la máquina, las especificaciones de las tuberías de acero, la calidad del corte, la automatización, el mantenimiento y la fabricación posterior. El diámetro máximo por sí solo proporciona sólo una pequeña parte de la información necesaria para determinar si el equipo es adecuado para la producción de rodillos transportadores.
Para tuberías redondas de acero, una estructura de pieza estacionaria y herramienta giratoria proporciona un método práctico para cortes rectos repetidos. La posición del material de control de transmisión de servoalimentación y husillo de bolas, la sujeción autocentrante hidráulica estabiliza la tubería, el control PLC coordina el ciclo de la máquina y las condiciones del husillo ajustable respaldan diferentes requisitos de procesamiento.
La selección de máquinas más sólida comienza con el tubo de rodillo real y sigue la pieza de trabajo durante todo el proceso de producción. Cuando el equipo de corte crea espacios en blanco predecibles para mecanizado, ensamblaje, soldadura e inspección de doble extremo, se convierte en una primera etapa controlada dentro de un sistema de fabricación de rodillos transportadores más grande.
Preguntas frecuentes
¿Qué se debe comprobar al evaluar un fabricante de máquinas cortadoras de tubos?
La evaluación debe cubrir el diámetro real de la tubería y el rango de espesor de la pared, el método de alimentación, la estructura de sujeción, el principio de corte, el control del husillo, las herramientas, la rigidez de la máquina, el sistema PLC, la accesibilidad al mantenimiento y la compatibilidad con la producción posterior. La máquina debe evaluarse teniendo en cuenta las especificaciones reales de las tuberías de acero y no únicamente los valores máximos.
¿por qué es importante la servoalimentación en una máquina cortadora automática de tubos?
La servoalimentación controla qué tan lejos se mueve la tubería de acero antes de cada ciclo de corte, lo que la convierte en uno de los principales factores que afectan la longitud del espacio en blanco terminado. Cuando se combina con un husillo de bolas y guías mecánicas estables, el sistema puede reproducir movimientos de alimentación definidos a través de piezas de trabajo repetidas, mientras que la inspección dimensional confirma los resultados de corte reales.
¿Por qué la tubería permanece estacionaria durante el corte?
Mantener la tubería estacionaria evita que gire toda la longitud del material de acero en bruto. El tubo sólo se mueve longitudinalmente durante la alimentación, después de lo cual la sujeción hidráulica lo sujeta de forma segura mientras el portaherramientas gira alrededor del área de corte. Esta estructura es particularmente adecuada para el corte recto repetido de tubos de acero largos y redondos.
¿qué gama de tuberías admite la máquina cortadora QZ160?
El QZ160 está especificado para diámetros de tubería de acero redondo de aproximadamente <60-159 mm y espesores de pared de 3 a 8 mm. Utiliza alimentación por servomotor y husillo de bolas, sujeción hidráulica autocentrante, control de husillo de frecuencia variable y una estructura de herramienta giratoria para la preparación repetitiva de tubos de acero.
¿Por qué debería planificarse el corte de tuberías junto con la fabricación de rodillos
El tubo cortado se convierte en la pieza de trabajo inicial para procesos posteriores de rodillos, como el mecanizado de tubos de doble extremo, el ensamblaje de componentes, el ajuste de rodamientos, la soldadura y la inspección. Si el corte crea longitudes de pieza en bruto inconsistentes o condiciones finales deficientes, las máquinas posteriores reciben entradas inestables, por lo que la calidad del corte influye en la secuencia de producción completa.


 Spanish
 English
 French