

Tabla de contenido
Introducción
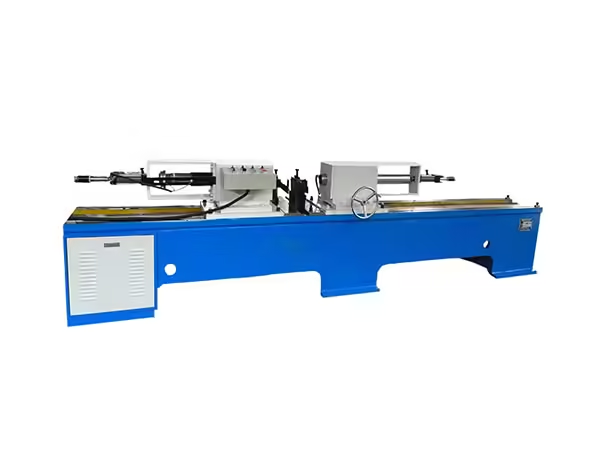
La fabricación de rodillos transportadores no termina cuando el tubo y el eje han sido mecanizados. Los componentes preparados aún necesitan ensamblarse en una estructura estable en la que el eje, la carcasa del rodamiento, el rodamiento, la carcasa del rodillo y las piezas relacionadas mantengan la relación prevista. Cuando la producción de rodillos se mueve en lotes repetidos, esta etapa de ensamblaje se vuelve cada vez más importante porque se pueden reproducir pequeñas diferencias en el posicionamiento o el prensado en muchos rodillos terminados.
Una máquina ensambladora de rodillos transportadores proporciona una forma controlada de completar la etapa de ajuste de rodamientos. En lugar de instalar componentes en cada extremo mediante operaciones manuales separadas, un sistema hidráulico de doble extremo puede colocar el rodillo a lo largo de una línea central definida de la máquina y presionar ambos lados dentro de un ciclo coordinado.
El objetivo no es simplemente aplicar fuerza. El ensamblaje consistente depende de las dimensiones de los componentes, la alineación del eje de prensado, el soporte de la pieza de trabajo, la estructura de la carcasa del cojinete, el control hidráulico y la inspección. Esta guía explica cómo funciona una máquina ensambladora de rodillos transportadores, por qué el prensado de doble extremo es adecuado para la producción de rodillos y cómo la etapa de ensamblaje se conecta con el mecanizado aguas arriba y el procesamiento aguas abajo.
¿qué es una máquina ensambladora de rodillos transportadores?
Una máquina de ensamblaje de rodillos transportadores es un equipo especializado que se utiliza para encajar componentes relacionados con rodamientos en una estructura de rodillos transportadores preparada. La máquina está diseñada alrededor de la geometría cilíndrica larga del rodillo y proporciona una relación definida entre la pieza de trabajo, los cabezales de presión, los soportes y la línea central de la máquina.
El proceso de montaje de rodillos hidráulicos de doble extremo utiliza ajuste por presión hidráulico mientras el rodillo está colocado entre husillos de presión opuestos. Ambos cabezales pueden funcionar simultáneamente, permitiendo ensamblar los componentes correspondientes en los dos extremos del rodillo dentro del mismo ciclo de trabajo.
Esta configuración se diferencia de una prensa de taller general porque el equipo está dispuesto específicamente para rodillos transportadores. El diámetro del rodillo, la longitud del rodillo, la estructura de la carcasa del cojinete, la posición de presión y la alineación del husillo forman parte de la configuración de la máquina.
Para la producción por lotes, la principal ventaja es la repetibilidad. Una vez que la máquina se ha ajustado correctamente según una especificación de rodillo, las piezas de trabajo posteriores pueden seguir la misma secuencia mecánica.
Por qué es importante el montaje de rodamientos en la producción de rodillos transportadores
Un rodillo transportador depende de la relación entre sus componentes giratorios y de soporte. La carcasa del rodillo necesita girar alrededor del eje a través de la disposición de cojinete, mientras que la carcasa del cojinete y los elementos relacionados mantienen esos componentes colocados dentro de la estructura prevista.
A rodamiento mecánico está diseñado para restringir el movimiento relativo y al mismo tiempo reducir la fricción entre las piezas móviles. En un rodillo transportador, la posición correcta del rodamiento se convierte, por tanto, en una parte importante de la geometría completa del conjunto.
Si un componente relacionado con el rodamiento se presiona en una posición diferente a otra, es posible que el conjunto terminado ya no reproduzca la geometría establecida durante el mecanizado de tubos y ejes. Es por eso que el ajuste del rodamiento debe tratarse como un proceso de fabricación controlado en lugar de una tarea final de montaje manual.
Una máquina ensambladora de rodillos transportadores ayuda a establecer un posicionamiento repetible de la pieza de trabajo antes de que comience el prensado, lo que facilita el control de la operación en múltiples rodillos.
Cómo funciona el proceso de montaje del rodillo transportador
El proceso comienza después de que los componentes principales del rodillo ya hayan sido preparados. El tubo del rodillo, el eje, la carcasa del cojinete y otras piezas necesarias deben coincidir con las dimensiones previstas antes de ingresar a la estación de ensamblaje.
El operador carga el rodillo en la máquina y lo coloca a lo largo de la línea central de trabajo. Los soportes mantienen la pieza de trabajo cilíndrica en una condición estable mientras los dos cabezales de presión se alinean con las posiciones de ensamblaje en extremos opuestos.
Una vez confirmado el posicionamiento, el sistema hidráulico mueve los cabezales de presión hacia el rodillo. Ambos lados pueden funcionar simultáneamente para que los componentes correspondientes se instalen durante un ciclo coordinado. Una vez alcanzada la posición requerida, los cabezales se retraen y el rodillo puede pasar a inspección o a la siguiente etapa de fabricación.
Esta secuencia reduce la necesidad de ensamblar un extremo, invertir o reposicionar el rodillo y luego establecer una segunda configuración independiente.
Por qué el prensado de doble extremo se adapta a la geometría del rodillo transportador
Los rodillos transportadores son naturalmente adecuados para el procesamiento de doble extremo porque muchas de sus características estructurales son simétricas. Los componentes relacionados con el rodamiento normalmente están ubicados en ambos extremos de la carcasa cilíndrica, lo que hace práctico establecer ambas posiciones de ensamblaje dentro de una estructura de máquina.
Cuando se utilizan prensas separadas u operaciones manuales, cada lado puede desarrollar su propia referencia de posicionamiento. Es posible que la pieza de trabajo también necesite manipulación adicional entre las dos operaciones.
Una máquina ensambladora de rodillos transportadores de doble extremo mantiene el rodillo en una posición definida mientras se aplica fuerza de presión desde direcciones opuestas. Esto reduce el movimiento innecesario de la pieza de trabajo y crea una referencia mecánica común para ambos lados.
El valor de esta estructura se vuelve más evidente durante la producción por lotes. Los rodillos repetidos se pueden ensamblar mediante la misma configuración en lugar de reconstruir la relación entre el rodillo y el equipo de prensado para cada extremo.
Prensado hidráulico en conjunto de rodillos
Los sistemas hidráulicos son muy adecuados para operaciones de montaje que requieren un movimiento lineal controlado. Los cilindros hidráulicos convierten la presión del fluido en la fuerza y el movimiento utilizados para hacer avanzar los cabezales de presión hacia la pieza de trabajo.
En el conjunto de rodillos transportadores, esto permite que la máquina mueva ambos cabezales de presión a lo largo de una carrera definida mientras el rodillo permanece soportado entre ellos.
El movimiento hidráulico estable ayuda a que la operación de prensado sea más repetible, pero la fuerza hidráulica no debe considerarse por separado de las dimensiones de los componentes. Una pieza que ha sido mecanizada incorrectamente no debería requerir la prensa para compensar el problema dimensional.
Por tanto, el sistema de prensado debería funcionar con componentes correctamente preparados. El control hidráulico completa el ajuste previsto, mientras que el mecanizado aguas arriba determina si esos componentes llegan a la estación de montaje en condiciones predecibles.
Alineación del husillo de presión
Los dos husillos de presión deben actuar a lo largo de un eje controlado. Si un husillo está significativamente desplazado del otro, es posible que las fuerzas aplicadas a los dos extremos ya no sigan la línea central prevista del rodillo.
Para la configuración TY-220×2200, la desviación coaxial especificada entre los dos husillos de presión no supera los 0,1 mm. Este parámetro ilustra por qué una máquina ensambladora de rodillos transportadores debe evaluarse tanto por su geometría como por su capacidad de prensado.
La alineación de la máquina también debe estar respaldada por un posicionamiento correcto de la pieza de trabajo. Incluso los husillos alineados con precisión no pueden proporcionar un proceso estable si el rodillo se carga lejos de la línea central prevista.
Por lo tanto, los soportes, accesorios, superficies de presión y la propia pieza de trabajo deben funcionar como un sistema de montaje alineado.
Hacer coincidir el diámetro de la máquina con el rodillo
El diámetro del rodillo determina cómo interactúa la pieza de trabajo con los soportes de la máquina y la disposición de prensado. Un rodillo más pequeño y un rodillo más grande no pueden tratarse simplemente como piezas de trabajo idénticas porque su posición central y sus condiciones de soporte pueden diferir.
La configuración TY-220×2200 está diseñada para diámetros de rodillo de <76 a <219 mm. Al cambiar entre especificaciones, la configuración de la máquina debe garantizar que la nueva pieza de trabajo permanezca correctamente centrada con respecto a los husillos de presión.
Las posiciones de soporte también deben evitar movimientos no deseados sin deformar la carcasa del rodillo.
Después de un ajuste de diámetro significativo, el primer rodillo terminado debería recibir una inspección adicional antes de que comience el procesamiento continuo por lotes. Esto confirma que la configuración mecánica se corresponde con las nuevas dimensiones de la pieza de trabajo.
Longitud de rodillos y ajuste de la máquina
La longitud de los rodillos es otro factor importante porque los rodillos transportadores pueden variar sustancialmente según la estructura en la que están instalados.
El mismo modelo TY-220×2200 soporta longitudes de rodillos de 200 a 2200 mm. Esto requiere la disposición de prensado y el sistema de soporte de la pieza de trabajo para acomodar conjuntos cilíndricos relativamente cortos y largos.
Los rodillos largos requieren especial atención para soportar porque la mitad de la pieza de trabajo debe permanecer estable mientras las fuerzas de presión actúan desde ambos extremos.
Al cambiar entre longitudes, los operadores deben verificar las posiciones de los cabezales de presión, las ubicaciones de soporte y la relación entre la línea central del rodillo y el eje de la máquina. Un procedimiento de configuración documentado puede hacer que los cambios repetidos de especificaciones sean más fáciles de reproducir.
Estructura y montaje de la carcasa del rodamiento
La carcasa del rodamiento forma una interfaz importante entre el rodamiento y la carcasa del rodillo. Diferentes estructuras de rodillos pueden utilizar carcasas de hierro fundido o de cojinete prensado, y estas variaciones influyen en cómo se debe soportar el conjunto durante el prensado.
La máquina necesita transferir fuerza a través de áreas de contacto apropiadas en lugar de aplicar presión a superficies que no están destinadas a soportar la carga del conjunto.
Esto hace que la geometría de las herramientas y del cabezal de presión sea importante. El equipo debe configurarse alrededor del dibujo real del rodillo, las dimensiones de la carcasa del cojinete, la disposición del eje y la posición de los componentes.
Cuando un fabricante cambia a un diseño diferente de carcasa de cojinete, el ajuste de la máquina puede implicar más que la longitud o el diámetro del rodillo. Es posible que también sea necesario comprobar las interfaces de prensado antes de que comience el nuevo lote de producción.
Por qué se deben controlar las dimensiones de los componentes antes del ensamblaje
Una máquina de ensamblaje funciona mejor cuando las piezas que ingresan a la estación ya cumplen con sus requisitos de mecanizado.
Si el diámetro del eje varía, la posición de la carcasa del cojinete cambia o el tubo del rodillo tiene una geometría extrema inconsistente, el comportamiento de presión puede diferir de una pieza de trabajo a otra incluso cuando la configuración de la máquina permanece sin cambios.
El aumento de la fuerza hidráulica no es una forma confiable de resolver estos problemas aguas arriba. Puede ocultar la verdadera fuente de variación en lugar de corregirla.
Por esta razón, la inspección dimensional debe realizarse antes del montaje final. El mecanizado del extremo del tubo, el procesamiento del eje, la preparación de la carcasa del rodamiento y otras características relevantes deben comprobarse cerca de la etapa donde se producen.
Una máquina ensambladora de rodillos transportadores desempeña entonces su función prevista: unir componentes correctamente preparados mediante un proceso de prensado controlado.
Conjunto de conexión con procesamiento de tubos
La carcasa del rodillo normalmente llega a la etapa de montaje sólo después de que se haya completado el corte del tubo y el procesamiento final adicional.
El corte establece la longitud inicial de la carcasa, mientras que el mecanizado de doble extremo puede preparar los extremos del tubo para la carcasa del rodamiento o la instalación de componentes relacionados. Cualquier variación creada durante estas operaciones afecta la pieza de trabajo presentada a la máquina ensambladora.
Un tubo demasiado corto, mecanizado de manera desigual o dimensionalmente inconsistente puede cambiar la forma en que los componentes posteriores se ubican dentro de la estructura del rodillo.
Esta es la razón por la que la fabricación de rodillos debe tratarse como una secuencia conectada y no como un conjunto de máquinas no relacionadas. La salida de una operación se convierte en la condición inicial para la siguiente.
Conjunto de conexión con procesamiento de eje
El eje sigue una trayectoria de mecanizado separada antes de encontrarse con el tubo de rodillo durante el montaje. Dependiendo del diseño, el eje puede requerir fresado plano, procesamiento plano, ranuras de retención, biselado, orificios centrales u otras características preparadas.
Estas operaciones establecen la geometría que luego interactuará con la disposición de rodamientos y la estructura de montaje del transportador.
Si las dimensiones del eje varían entre las piezas de trabajo, es posible que el conjunto del cojinete ya no se comporte de manera consistente. Los mismos ajustes de prensa hidráulica pueden producir diferentes condiciones mecánicas porque las piezas entrantes son diferentes.
Por esta razón, el mecanizado de ejes y el ensamblaje de rodillos deberían compartir una estrategia común de control dimensional. El mecanizado ascendente preciso reduce la cantidad de variación que la estación de ensamblaje necesita gestionar.
Colocación de piezas de trabajo cilíndricas largas
Una máquina ensambladora de rodillos transportadores necesita soportar la pieza de trabajo a lo largo de un eje estable antes de que comience el ciclo de prensado.
Los rodillos cilíndricos largos pueden combarse o desplazarse si los puntos de soporte son inadecuados. Pequeñas diferencias de posicionamiento pueden influir en la relación entre el conjunto de cojinete y los cabezales de presión.
Los soportes deben sujetar el rodillo de forma segura y al mismo tiempo permitir que el sistema de presión funcione sin interferencias. Es posible que sea necesario ajustar sus posiciones cuando se mueven entre longitudes de rodillos significativamente diferentes.
Los operadores también deben seguir un procedimiento de carga consistente. Colocar repetidamente el rodillo en la misma condición de referencia mecánica facilita la reproducción del ciclo de prensado de una pieza a otra.
Carga manual con prensado controlado
El equipo de montaje existente utiliza carga manual combinada con prensado hidráulico semiautomático. Esta estructura proporciona flexibilidad manteniendo el movimiento de prensado crítico bajo el control de la máquina.
La carga manual permite a los operadores manejar diferentes dimensiones de rodillos sin requerir un sistema de transferencia totalmente automatizado. Una vez posicionada la pieza de trabajo, el ciclo hidráulico de doble extremo realiza la operación de montaje.
Esto puede ser especialmente adecuado para fábricas que producen varias especificaciones de rodillos en lotes.
El punto importante es que la carga manual aún debe seguir un procedimiento definido. La posición de la pieza de trabajo, el soporte y la alineación inicial deben permanecer consistentes antes de que comience cada ciclo de prensado.
Control PLC y Operación Repetible
El control PLC coordina la secuencia de la máquina ensambladora de rodillos transportadores. Permite que las acciones de la máquina ocurran en un orden definido en lugar de depender de comandos manuales independientes repetidos.
Una vez colocado el rodillo, el sistema de control puede coordinar el movimiento hidráulico, la finalización del prensado, el retorno del husillo y otras funciones de la máquina según la secuencia establecida.
La ventaja es la repetibilidad. Rodillos similares pueden pasar por la misma lógica operativa durante un lote de producción.
Sin embargo, el control PLC no puede corregir un problema de configuración mecánica. Si un dispositivo se ha movido, un soporte está colocado incorrectamente o los componentes entrantes no cumplen con las dimensiones previstas, repetir el mismo programa no eliminará la variación.
Fuerza de presión y ajuste de componentes
El modelo TY-220×2200 tiene una fuerza de presión máxima indicada de 4000 kgf y un rango de presión de trabajo hidráulica de 2,5-4,5 MPa.
Estas figuras describen la capacidad de la máquina, pero no deben interpretarse como un requisito para utilizar la máxima fuerza durante cada montaje.
La condición de prensado adecuada depende de la disposición del rodamiento, el diseño de la carcasa, las dimensiones de acoplamiento, el material y la posición final requerida.
Si la resistencia del ensamblaje cambia repentinamente durante la producción, los operadores deben inspeccionar las dimensiones de los componentes y la alineación de la pieza de trabajo antes de cambiar la configuración hidráulica. Un proceso estable depende de comprender por qué ha cambiado la condición de prensado en lugar de simplemente aplicar más fuerza.
Secuencia de ensamblaje dentro de la fabricación de rodillos
Un proceso completo de fabricación de rodillos puede implicar múltiples etapas de la máquina antes y después del fraguado del rodamiento.
Las operaciones típicas incluyen corte de tubos, mecanizado de extremos de tubos, preparación de ejes, ensamblaje de rodamientos, soldadura e inspección final. Dependiendo del diseño del rodillo, también puede ser necesario un procesamiento adicional.
El equipos de fabricación de rodillos utilizados en estas etapas debe operar como una secuencia coordinada en la que cada proceso prepara la pieza de trabajo para el siguiente.
Por ejemplo, el mecanizado consistente de tubos y ejes crea condiciones de ensamblaje más predecibles, mientras que los componentes ensamblados correctamente le dan a la etapa de soldadura una posición de unión estable.
Esta relación de proceso es más importante que optimizar una máquina de forma aislada.
Conjunto de equilibrio con producción upstream
Un ciclo de montaje rápido no crea automáticamente una línea de producción eficiente. Si el procesamiento de tubos o el mecanizado de ejes no pueden suministrar componentes preparados a un ritmo similar, la máquina ensambladora de rodillos transportadores puede pasar mucho tiempo esperando.
También puede ocurrir lo contrario. Si las máquinas ascendentes producen componentes más rápido de lo que la estación de montaje puede manejarlos, es posible que se acumulen piezas de trabajo sin terminar.
Por lo tanto, los fabricantes deben comparar los tiempos de ciclo y los requisitos de cambio de especificaciones en todo el proceso de producción de rodillos.
Un flujo de trabajo equilibrado facilita la identificación de dónde se necesita realmente capacidad adicional o mejora de procesos.
Cambio entre especificaciones de rodillos
Las fábricas que fabrican varios modelos de rodillos necesitan un método repetible para cambiar la configuración de la máquina.
Un cambio de especificación puede afectar los soportes de los rodillos, las posiciones de los cabezales de presión, los accesorios, la línea central de la pieza de trabajo y la posición de los componentes relacionados con los rodamientos.
Los diseños de rodillos producidos con frecuencia pueden beneficiarse de condiciones de configuración documentadas, por lo que los operadores no necesitan reconstruir el proceso desde el principio cada vez que un producto regresa a producción.
Después de un ajuste, se debe inspeccionar cuidadosamente el primer rodillo terminado. Una vez confirmada la configuración, se puede continuar con la producción continua bajo las condiciones validadas.
Este enfoque combina la flexibilidad de la máquina con el procesamiento por lotes controlado.
Causas comunes de variación de ensamblaje
El prensado inconsistente no siempre proviene de la propia máquina ensambladora de rodillos transportadores.
Las dimensiones entrantes de los componentes pueden diferir, la pieza de trabajo puede estar colocada incorrectamente, los accesorios pueden desgastarse, el comportamiento hidráulico puede cambiar o las superficies de presión pueden contaminarse.
También se debe considerar la alineación del husillo y la posición de soporte cuando aparecen diferencias repetidas entre los dos extremos del rodillo.
Un proceso de resolución de problemas estructurado comienza con los componentes, luego verifica el posicionamiento de la pieza de trabajo, los soportes de la máquina, las interfaces de presión, la alineación del husillo, la operación hidráulica y el ensamblaje terminado.
Seguir el proceso para hacer que la verdadera fuente de variación sea más fácil de identificar.
Inspección del rodillo después del montaje
La inspección debe realizarse antes de que la pieza de trabajo pase a la siguiente etapa de fabricación.
Los requisitos exactos dependen del diseño del rodillo, pero las comprobaciones útiles pueden incluir la posición del rodamiento, la simetría de los componentes, la relación del eje, la condición visible del ensamblaje y la rotación del rodillo.
Debido a que ambos extremos se presionan dentro de un ciclo de máquina, comparar los dos lados puede proporcionar información útil sobre la configuración de la máquina.
Si un extremo se comporta repetidamente de manera diferente, los operadores pueden investigar la posición de las herramientas, la alineación del husillo, el ajuste del accesorio o las dimensiones entrantes de los componentes.
Por lo tanto, la inspección proporciona información tanto sobre el rodillo terminado como sobre el estado del proceso de producción.
Mantenimiento del Sistema Hidráulico
El movimiento hidráulico estable es necesario para un prensado predecible.
Los cilindros, válvulas, sellos, líneas hidráulicas, condición del fluido y componentes relacionados deben inspeccionarse de acuerdo con los requisitos operativos de la máquina. Las fugas o el movimiento irregular pueden alterar la forma en que se aplica la fuerza de presión.
Los operadores también deben observar si ambos lados continúan moviéndose consistentemente durante ciclos repetidos.
Se deben investigar los cambios en el comportamiento de prensado, el sonido de la máquina, la velocidad de movimiento o el movimiento de retorno antes de que comiencen a afectar un lote de producción más grande.
Por lo tanto, el mantenimiento hidráulico está directamente relacionado con la consistencia del montaje.
Mantenimiento de husillos, soportes y accesorios
Los componentes mecánicos que posicionan el rodillo requieren la misma atención que el sistema hidráulico.
Las superficies de presión deben permanecer limpias y correctamente alineadas. Los soportes deben sujetar la pieza de trabajo en la línea central prevista, mientras que los mecanismos de ajuste deben permanecer seguros después de repetidos cambios en las especificaciones.
El desgaste de los accesorios puede desarrollarse gradualmente y puede no ser visible de inmediato. Las comprobaciones dimensionales periódicas pueden revelar si el estado de la máquina está empezando a influir en el conjunto terminado.
Por lo tanto, el mantenimiento de rutina debe incluir tanto la inspección mecánica como la observación de los resultados reales de los rodillos.
Cuando una máquina ensambladora de rodillos transportadores es más útil
Este equipo es particularmente adecuado para la producción repetida de rodillos transportadores que requieren componentes correspondientes relacionados con los rodamientos en ambos extremos.
El prensado de doble extremo hace un uso eficaz de la geometría simétrica del rodillo, mientras que las dimensiones ajustables de la máquina permiten procesar diferentes longitudes y diámetros de rodillo dentro del rango de trabajo diseñado.
El equipo resulta especialmente útil cuando el mecanizado de tubos y ejes aguas arriba ya proporciona componentes estables. Las piezas de trabajo entrantes predecibles permiten que el proceso de prensado funcione en condiciones más consistentes.
Para la fabricación por lotes, esta combinación crea una transición estructurada entre el mecanizado de precisión y la posterior soldadura o inspección final.
Cómo evaluar una máquina ensambladora de rodillos transportadores
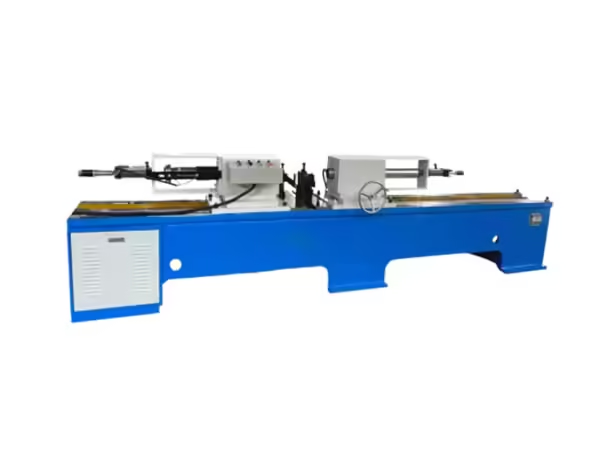
La evaluación de la máquina debe comenzar con el dibujo real del rodillo.
Los fabricantes deben identificar el diámetro del rodillo, la longitud, la estructura de la carcasa del cojinete, la disposición del eje, las dimensiones de los componentes, la posición de presión y las etapas de producción inmediatamente antes y después del montaje.
El rango de trabajo de la máquina, la coaxialidad del husillo, el sistema hidráulico, la capacidad de prensado, la estructura de soporte, el control del PLC, el ajuste del accesorio y los requisitos de mantenimiento se pueden comparar con esas necesidades.
La máquina ensambladora de rodillos transportadores más adecuada es aquella que se integra naturalmente en todo el proceso de fabricación y produce un ensamblaje estable para la siguiente operación.
Conclusión
Una máquina de ensamblaje de rodillos transportadores proporciona un método controlado para configurar componentes relacionados con rodamientos durante la fabricación de rodillos. El prensado hidráulico de doble extremo permite procesar ambos lados mientras la pieza de trabajo permanece dentro de la configuración de una máquina, lo que reduce la manipulación repetida y crea una referencia mecánica común.
El montaje confiable depende de algo más que la fuerza de presión. Las dimensiones de los componentes, la alineación del husillo, el soporte del rodillo, la estructura de la carcasa del rodamiento, la estabilidad hidráulica, el control del PLC, los accesorios y la inspección influyen en el resultado final.
El proceso más potente también conecta el montaje con las etapas de mecanizado que le preceden y las operaciones que siguen. Cuando la preparación del tubo, el procesamiento del eje, el ajuste de los rodamientos, la soldadura y la inspección funcionan como un sistema coordinado, la producción de rodillos transportadores se vuelve más fácil de controlar en lotes repetidos.
Preguntas frecuentes
¿para qué se utiliza una máquina ensambladora de rodillos transportadores?
Se utiliza una máquina de ensamblaje de rodillos transportadores para instalar componentes relacionados con rodamientos en conjuntos de rodillos preparados mediante prensado controlado de doble extremo. El rodillo se coloca a lo largo de un eje definido de la máquina mientras que los cabezales de prensado opuestos encajan en los componentes en ambos extremos durante un ciclo de producción coordinado.
¿por qué el prensado de doble extremo es adecuado para el montaje de rodillos transportadores
Los rodillos transportadores normalmente tienen estructuras de cojinete correspondientes en ambos extremos. El prensado de doble extremo mantiene el rodillo en una configuración de máquina mientras ambos lados están procesados, lo que reduce el reposicionamiento repetido y ayuda a mantener una relación más consistente entre los dos extremos ensamblados durante la producción por lotes.
¿qué tamaños de rodillos puede procesar la máquina ensambladora TY-220×2200?
La configuración TY-220×2200 enumerada admite diámetros de rodillos de <76 a <219 mm y longitudes de 200 a 2200 mm. La configuración real también debe considerar la geometría de la carcasa del rodamiento, las dimensiones del eje, el soporte de la pieza de trabajo, la posición de presión y el estado de los componentes entrantes.
¿por qué es importante la coaxialidad del husillo en una máquina ensambladora de rodillos transportadores?
Ambos cabezales de presión deben actuar a lo largo de un eje controlado para que la fuerza de montaje llegue consistentemente a los extremos del rodillo. La desviación coaxial indicada entre los dos husillos de presión no supera los 0,1 mm, mientras que también se requiere un soporte y posicionamiento correctos de la pieza de trabajo para mantener la alineación durante el prensado.
¿qué se debe inspeccionar después del montaje del rodamiento de rodillos del transportador
La inspección debe verificar la posición del rodamiento, la simetría entre ambos extremos, la relación del eje, la condición de los componentes visibles y la rotación del rodillo cuando sea necesario. Las diferencias repetidas pueden indicar variación en los componentes entrantes, soportes, accesorios, alineación del husillo, comportamiento hidráulico o posicionamiento de la pieza de trabajo.



 Spanish
 English
 French