

Table des matières
Introduction
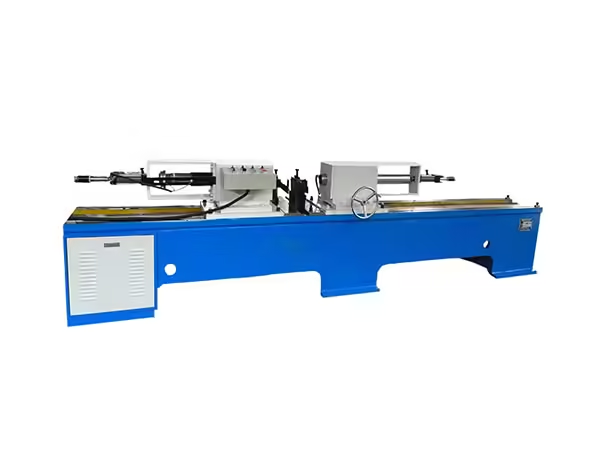
La fabrication des rouleaux convoyeurs ne prend pas fin lorsque le tube et l'arbre ont été usinés Les composants préparés doivent encore être assemblés en une structure stable dans laquelle l'arbre, le boîtier de roulement, le roulement, la coque de rouleau et les pièces connexes maintiennent la relation prévue Lorsque la production de rouleaux passe en lots répétés, cette étape d'assemblage devient de plus en plus importante car de petites différences de positionnement ou de pressage peuvent être reproduites sur de nombreux rouleaux finis.
Une machine d'assemblage de rouleaux de convoyeur fournit un moyen contrôlé de terminer l'étape de réglage des roulements Au lieu d'installer des composants à chaque extrémité par des opérations manuelles distinctes, un système hydraulique à double extrémité peut positionner le rouleau le long d'une ligne centrale de machine définie et presser les deux côtés au sein d'un cycle coordonné.
L'objectif n'est pas simplement d'appliquer la force L'assemblage cohérent dépend des dimensions des composants, de l'alignement de l'axe de pressage, du support de la pièce, de la structure du boîtier de roulement, du contrôle hydraulique et de l'inspection Ce guide explique comment fonctionne une machine d'assemblage de rouleaux de convoyeur, pourquoi le pressage à double extrémité convient à la production de rouleaux et comment l'étape d'assemblage se connecte à l'usinage en amont et au traitement en aval.
Qu'est-ce qu'une machine d'assemblage de rouleaux de convoyeur
Une machine d'assemblage de rouleaux de convoyeur est un équipement spécialisé utilisé pour monter les composants liés au roulement dans une structure de rouleaux de convoyeur préparée La machine est conçue autour de la géométrie cylindrique longue du rouleau et fournit une relation définie entre la pièce à usiner, les têtes de pressage, les supports et la ligne centrale de la machine.
Le procédé d'assemblage de rouleaux hydrauliques à double extrémité utilise un ajustement hydraulique par pression tandis que le rouleau est positionné entre des broches de pression opposées. Les deux têtes peuvent fonctionner simultanément, permettant aux composants correspondants aux deux extrémités du rouleau d'être assemblés au cours du même cycle de travail.
Cette configuration est différente d'une presse d'atelier générale car l'équipement est spécifiquement agencé pour les rouleaux de convoyeur Le diamètre du rouleau, la longueur du rouleau, la structure du boîtier de roulement, la position de pression et l'alignement de la broche font tous partie de la configuration de la machine.
Pour la production par lots, le principal avantage est la répétabilité Une fois la machine correctement réglée pour une spécification de rouleau, les pièces suivantes peuvent suivre la même séquence mécanique.
Pourquoi l'assemblage des roulements est important dans la production de rouleaux de convoyeur
Un rouleau transporteur dépend de la relation entre ses composants rotatifs et de support La coque du rouleau doit tourner autour de l'arbre à travers l'agencement de roulement, tandis que le boîtier de roulement et les éléments associés maintiennent ces composants positionnés dans la structure prévue.
UN palier mécanique est conçu pour contraindre le mouvement relatif tout en réduisant le frottement entre les pièces mobiles Dans un rouleau transporteur, la position correcte du roulement devient donc une partie importante de la géométrie complète de l'assemblage.
Si un composant lié au roulement est pressé dans une position différente d'un autre, l'ensemble fini peut ne plus reproduire la géométrie établie lors de l'usinage des tubes et des arbres C'est pourquoi le réglage du roulement doit être traité comme un processus de fabrication contrôlé plutôt que comme une tâche finale de montage manuel.
Une machine d'assemblage de rouleaux de convoyeur aide à établir un positionnement reproductible de la pièce avant le début du pressage, ce qui rend l'opération plus facile à contrôler sur plusieurs rouleaux.
Comment fonctionne le processus d'assemblage des rouleaux de convoyeur
Le processus commence après que les principaux composants du rouleau ont déjà été préparés Le tube de rouleau, l'arbre, le boîtier de roulement et les autres pièces requises doivent correspondre à leurs dimensions prévues avant d'entrer dans le poste d'assemblage.
L'opérateur charge le rouleau dans la machine et le positionne le long de la ligne centrale de travail Les supports maintiennent la pièce cylindrique dans un état stable tandis que les deux têtes de pressage s'alignent avec les positions d'assemblage aux extrémités opposées.
Une fois le positionnement confirmé, le système hydraulique déplace les têtes de pressage vers le rouleau Les deux côtés peuvent fonctionner simultanément de sorte que les composants correspondants sont montés pendant un cycle coordonné Une fois la position requise atteinte, les têtes se rétractent et le rouleau peut passer à l'inspection ou à l'étape de fabrication suivante.
Cette séquence réduit le besoin d'assembler une extrémité, d'inverser ou de repositionner le rouleau, puis d'établir une deuxième configuration indépendante.
Pourquoi le pressage double extrémité s'adapte à la géométrie des rouleaux de convoyeur
Les rouleaux convoyeurs sont naturellement adaptés au traitement à double extrémité car bon nombre de leurs caractéristiques structurelles sont symétriques Les composants liés au roulement sont normalement situés aux deux extrémités de la coque cylindrique, ce qui rend pratique l'établissement des deux positions d'assemblage au sein d'une seule structure de machine.
Lorsque des presses séparées ou des opérations manuelles sont utilisées, chaque côté peut développer sa propre référence de positionnement La pièce peut également nécessiter une manipulation supplémentaire entre les deux opérations.
Une machine d'assemblage de rouleaux de convoyeur à double extrémité maintient le rouleau dans une position définie tandis qu'une force de pression est appliquée depuis des directions opposées. Cela réduit le mouvement inutile de la pièce et crée une référence mécanique commune pour les deux côtés.
La valeur de cette structure devient plus apparente lors de la production par lots Les rouleaux répétés peuvent être assemblés par la même configuration plutôt que de reconstruire la relation entre le rouleau et l'équipement de pressage pour chaque extrémité.
Press-fitting hydraulique dans l'assemblage de rouleaux
Les systèmes hydrauliques sont bien adaptés aux opérations d'assemblage nécessitant un mouvement linéaire contrôlé Les vérins hydrauliques convertissent la pression du fluide en force et en mouvement utilisés pour faire avancer les têtes de pressage vers la pièce.
Dans l'ensemble de rouleaux de convoyeur, cela permet à la machine de déplacer les deux têtes de pressage sur une course définie tandis que le rouleau reste soutenu entre elles.
Un mouvement hydraulique stable permet de rendre l'opération de pressage plus répétable, mais la force hydraulique ne doit pas être considérée séparément des dimensions des composants Une pièce mal usinée ne doit pas nécessiter la presse pour compenser le problème dimensionnel.
Le système de pressage doit donc fonctionner avec des composants correctement préparés La commande hydraulique complète l'ajustement prévu, tandis que l'usinage en amont détermine si ces composants arrivent au poste d'assemblage dans un état prévisible.
Alignement de la broche de pression
Les deux broches de pressage doivent agir le long d'un axe contrôlé. Si une broche est nettement décalée par rapport à l'autre, les forces appliquées aux deux extrémités peuvent ne plus suivre la ligne médiane prévue du rouleau.
Pour la configuration TY-220×2200, l'écart coaxial spécifié entre les deux broches de pressage n'est pas supérieur à 0,1 mm. Ce paramètre illustre pourquoi une machine d'assemblage de rouleaux de convoyeur doit être évaluée par la géométrie ainsi que par la capacité de pressage.
L'alignement de la machine doit également être soutenu par un positionnement correct de la pièce. Même des broches alignées avec précision ne peuvent pas fournir un processus stable si le rouleau est chargé loin de la ligne centrale prévue.
Les supports, les fixations, les surfaces de pression et la pièce elle-même doivent donc fonctionner comme un seul système d'assemblage aligné.
Faire correspondre la machine au diamètre du rouleau
Le diamètre du rouleau détermine la façon dont la pièce interagit avec les supports de la machine et l'agencement de pressage Un rouleau plus petit et un rouleau plus grand ne peuvent pas simplement être traités comme des pièces identiques car leur position centrale et leurs conditions de support peuvent différer.
La configuration TY-220×2200 est conçue pour des diamètres de rouleaux de Φ6 à 219 mm. Lors du changement entre les spécifications, la configuration de la machine doit garantir que la nouvelle pièce reste correctement centrée par rapport aux broches de pressage.
Les positions de support doivent également empêcher tout mouvement indésirable sans déformer la coque du rouleau.
Après un réglage important du diamètre, le premier rouleau terminé devrait recevoir une inspection supplémentaire avant le début du traitement continu par lots Cela confirme que la configuration mécanique correspond aux nouvelles dimensions de la pièce.
Longueur du rouleau et réglage de la machine
La longueur des rouleaux est un autre facteur important car les rouleaux transporteurs peuvent varier sensiblement selon la structure dans laquelle ils sont installés.
Le même modèle TY-220×2200 supporte des longueurs de rouleaux de 200 à 2200 mm Cela nécessite l'agencement de pressage et le système de support de la pièce pour accueillir à la fois des ensembles cylindriques relativement courts et longs.
Les rouleaux longs nécessitent une attention particulière au support car le milieu de la pièce doit rester stable tandis que les forces de pression agissent depuis les deux extrémités.
Lors du passage d'une longueur à l'autre, les opérateurs doivent vérifier les positions de la tête de pressage, les emplacements de support et la relation entre la ligne centrale du rouleau et l'axe de la machine. Une procédure de configuration documentée peut rendre les modifications répétées des spécifications plus faciles à reproduire.
Structure et assemblage du boîtier de roulement
Le boîtier du roulement forme une interface importante entre le roulement et la coque du rouleau Différentes structures de rouleaux peuvent utiliser des boîtiers de roulement en fonte ou pressés, et ces variations influencent la façon dont l'ensemble doit être supporté pendant le pressage.
La machine doit transférer la force à travers des zones de contact appropriées plutôt que d'appliquer une pression sur des surfaces qui ne sont pas destinées à supporter la charge d'assemblage.
Cela rend l'outillage et la géométrie de la tête de pressage importants. L'équipement doit être configuré autour du dessin réel du rouleau, des dimensions du boîtier du roulement, de la disposition de l'arbre et de la position du composant.
Lorsqu'un fabricant change pour une conception différente du boîtier de roulement, le réglage de la machine peut impliquer plus que la longueur ou le diamètre du rouleau Les interfaces de pression peuvent également devoir être vérifiées avant le début du nouveau lot de production.
Pourquoi les dimensions des composants doivent être contrôlées avant l'assemblage
Une machine d'assemblage fonctionne mieux lorsque les pièces entrant dans la station correspondent déjà à leurs exigences d'usinage.
Si le diamètre de l'arbre varie, que la position du boîtier de roulement change ou que le tube à rouleaux présente une géométrie d'extrémité incohérente, le comportement de pression peut différer d'une pièce à usiner à l'autre même lorsque les réglages de la machine restent inchangés.
L'augmentation de la force hydraulique n'est pas un moyen fiable de résoudre ces problèmes en amont Elle peut cacher la véritable source de variation au lieu de la corriger.
Pour cette raison, l'inspection dimensionnelle doit avoir lieu avant l'assemblage final L'usinage des extrémités de tubes, le traitement des arbres, la préparation du boîtier de roulement et d'autres caractéristiques pertinentes doivent être vérifiés à proximité de l'étape où ils sont produits.
Une machine d'assemblage de rouleaux de convoyeur remplit alors son rôle prévu : assembler des composants correctement préparés grâce à un processus de pressage contrôlé.
Connexion de l'ensemble avec traitement du tube
La coque du rouleau n'atteint normalement l'étape d'assemblage qu'après la découpe du tube et un traitement final supplémentaire terminé.
La découpe établit la longueur initiale de la coque, tandis que l'usinage à double extrémité peut préparer les extrémités de tube pour le boîtier de roulement ou l'installation de composants associés Toute variation créée au cours de ces opérations affecte la pièce présentée à la machine d'assemblage.
Un tube trop court, inégalement usiné ou dimensionnellement incohérent peut modifier la façon dont les composants ultérieurs se trouvent à l'intérieur de la structure du rouleau.
C'est pourquoi la fabrication de rouleaux doit être traitée comme une séquence connectée plutôt que comme un ensemble de machines non liées Le résultat d'une opération devient la condition de départ de la suivante.
Ensemble de connexion avec traitement d'arbre
L'arbre suit un chemin d'usinage séparé avant de rencontrer le tube à rouleaux pendant l'assemblage Selon la conception, l'arbre peut nécessiter un fraisage à plat, un traitement à plat, des rainures de retenue, un chanfreinage, des trous centraux ou d'autres caractéristiques préparées.
Ces opérations établissent la géométrie qui interagira plus tard avec l'agencement de roulements et la structure de montage du convoyeur.
Si les dimensions de l'arbre varient d'une pièce à usiner à l'autre, l'ensemble de roulement peut ne plus se comporter de façon cohérente Les mêmes réglages de presse hydraulique peuvent produire des conditions mécaniques différentes car les pièces entrantes sont différentes.
Pour cette raison, l'usinage de l'arbre et l'assemblage des rouleaux devraient partager une stratégie commune de contrôle dimensionnel. Un usinage précis en amont réduit la quantité de variation que la station d’assemblage doit gérer.
Positionnement de pièces cylindriques longues
Une machine d'assemblage de rouleaux de convoyeur doit supporter la pièce le long d'un axe stable avant le début du cycle de pressage.
Les rouleaux cylindriques longs peuvent s'affaisser ou se décaler si les points d'appui sont inappropriés De petites différences de positionnement peuvent alors influencer la relation entre l'ensemble de roulement et les têtes de pressage.
Les supports doivent maintenir le rouleau en toute sécurité tout en permettant au système de pressage de fonctionner sans interférence. Leurs positions peuvent nécessiter un réglage lors du déplacement entre des longueurs de rouleau sensiblement différentes.
Les opérateurs doivent également suivre une procédure de chargement cohérente Le fait de placer le rouleau de manière répétée dans la même condition mécanique de référence rend le cycle de pressage plus facile à reproduire d'une pièce à usiner à une autre.
Chargement manuel avec pressage contrôlé
L'équipement d'assemblage existant utilise un chargement manuel combiné à un pressage hydraulique semi-automatique Cette structure offre une flexibilité tout en gardant le mouvement de pressage critique sous le contrôle de la machine.
Le chargement manuel permet aux opérateurs de gérer différentes dimensions de rouleaux sans nécessiter un système de transfert entièrement automatisé Une fois la pièce positionnée, le cycle hydraulique à double extrémité effectue l'opération d'assemblage.
Cela peut être particulièrement adapté aux usines produisant plusieurs spécifications de rouleaux par lots.
Le point important est que le chargement manuel doit toujours suivre une procédure définie La position de la pièce, le support et l'alignement initial doivent rester cohérents avant le début de chaque cycle de pressage.
Contrôle PLC et fonctionnement répétable
Le contrôle PLC coordonne la séquence de la machine d'assemblage de rouleaux de convoyeur Il permet aux actions de la machine de se produire dans un ordre défini plutôt que de s'appuyer sur des commandes manuelles indépendantes répétées.
Une fois le rouleau positionné, le système de commande peut coordonner le mouvement hydraulique, l'achèvement du pressage, le retour de la broche et d'autres fonctions de la machine selon la séquence établie.
L'avantage est la répétabilité Des rouleaux similaires peuvent passer par la même logique de fonctionnement lors d'un lot de production.
Cependant, le contrôle PLC ne peut pas corriger un problème de configuration mécanique Si un luminaire a bougé, un support est mal positionné ou les composants entrants ne répondent pas aux dimensions prévues, répéter le même programme n'éliminera pas la variation.
Force de pression et ajustement des composants
Le modèle TY-220×2200 a une force de pression maximale répertoriée de 4 000 kgf et une plage de pression de travail hydraulique de 2,5,5 MPa.
Ces chiffres décrivent la capacité de la machine, mais ils ne doivent pas être interprétés comme une exigence d'utiliser une force maximale lors de chaque assemblage.
La condition de pressage appropriée dépend de la disposition du roulement, de la conception du boîtier, des dimensions correspondantes, du matériau et de la position finale requise.
Si la résistance de l'assemblage change soudainement pendant la production, les opérateurs doivent inspecter les dimensions des composants et l'alignement de la pièce avant de modifier les réglages hydrauliques. Un processus stable repose sur la compréhension de la raison pour laquelle la condition de pressage a changé plutôt que simplement sur l'application de plus de force.
Séquence d'assemblage dans la fabrication de rouleaux
Un processus complet de fabrication de rouleaux peut impliquer plusieurs étapes de machine avant et après le réglage du roulement.
Les opérations typiques comprennent la découpe de tubes, l'usinage d'extrémité de tube, la préparation d'arbre, l'assemblage de roulements, le soudage et l'inspection finale. Selon la conception du rouleau, un traitement supplémentaire peut également être nécessaire.
Le équipement de fabrication de rouleaux utilisé à travers ces étapes doit fonctionner comme une séquence coordonnée dans laquelle chaque processus prépare la pièce à usiner pour la suivante.
Par exemple, un usinage cohérent des tubes et des arbres crée des conditions d'assemblage plus prévisibles, tandis que des composants correctement assemblés confèrent à l'étape de soudage une position de joint stable.
Cette relation de processus est plus importante que l’optimisation d’une machine isolément.
Assemblage d'équilibrage avec production en amont
Un cycle d'assemblage rapide ne crée pas automatiquement une ligne de production efficace Si le traitement des tubes ou l'usinage des arbres ne peuvent pas fournir des composants préparés à un rythme similaire, la machine d'assemblage des rouleaux de convoyage peut passer beaucoup de temps à attendre.
L'inverse peut également se produire Si les machines en amont produisent des composants plus rapidement que le poste d'assemblage ne peut les manipuler, des pièces non finies peuvent s'accumuler.
Les fabricants doivent donc comparer les temps de cycle et les exigences de modification des spécifications tout au long du processus complet de production de rouleaux.
Un flux de travail équilibré permet d'identifier plus facilement les domaines dans lesquels une amélioration supplémentaire de la capacité ou des processus est réellement nécessaire.
Changement entre les spécifications du rouleau
Les usines fabriquant plusieurs modèles de rouleaux ont besoin d'une méthode reproductible pour modifier la configuration de la machine.
Une modification des spécifications peut affecter les supports de rouleaux, les positions de la tête de pressage, les fixations, l'axe central de la pièce et la position des composants liés au roulement.
Les conceptions de rouleaux fréquemment produites peuvent bénéficier de conditions de configuration documentées, de sorte que les opérateurs n'ont pas besoin de reconstruire le processus dès le début à chaque fois qu'un produit revient à la production.
Après un réglage, le premier rouleau terminé doit être inspecté attentivement Une fois la configuration confirmée, la production continue peut se dérouler dans les conditions validées.
Cette approche combine la flexibilité de la machine avec un traitement par lots contrôlé.
Causes courantes de variation de l'assemblage
Un pressage incohérent ne provient pas toujours de la machine d'assemblage de rouleaux de convoyeur elle-même.
Les dimensions des composants entrants peuvent différer, la pièce peut être mal positionnée, les luminaires peuvent s'user, le comportement hydraulique peut changer ou les surfaces de pression peuvent être contaminées.
L'alignement de la broche et la position d'appui doivent également être pris en compte lorsque des différences répétées apparaissent entre les deux extrémités du rouleau.
Un processus de dépannage structuré commence avec les composants, puis vérifie le positionnement de la pièce, les supports de la machine, les interfaces de pressage, l'alignement de la broche, le fonctionnement hydraulique et l'assemblage fini.
Suivre le processus afin de faciliter l’identification de la véritable source de variation.
Inspection du rouleau après assemblage
L'inspection doit avoir lieu avant que la pièce ne passe à l'étape de fabrication suivante.
Les exigences exactes dépendent de la conception du rouleau, mais les contrôles utiles peuvent inclure la position du roulement, la symétrie des composants, la relation entre l'arbre, les conditions d'assemblage visibles et la rotation du rouleau.
Étant donné que les deux extrémités sont pressées au cours d’un cycle machine, la comparaison des deux côtés peut fournir des informations utiles sur la configuration de la machine.
Si une extrémité se comporte différemment de manière répétée, les opérateurs peuvent étudier la position de l'outillage, l'alignement de la broche, le réglage du luminaire ou les dimensions des composants entrants.
L'inspection fournit donc un retour d'information sur le rouleau fini et sur l'état du processus de production.
Maintien du système hydraulique
Un mouvement hydraulique stable est nécessaire pour un pressage prévisible.
Les bouteilles, les vannes, les joints, les conduites hydrauliques, l'état du fluide et les composants associés doivent être inspectés conformément aux exigences de fonctionnement de la machine. Une fuite ou un mouvement irrégulier peut modifier la manière dont la force de pression est appliquée.
Les opérateurs doivent également observer si les deux parties continuent de se déplacer de manière cohérente pendant les cycles répétés.
Les changements dans le comportement de pression, le son de la machine, la vitesse de déplacement ou le mouvement de retour doivent être étudiés avant de commencer à affecter un lot de production plus important.
La maintenance hydraulique est donc directement liée à la cohérence de l'assemblage.
Entretien des broches, des supports et des luminaires
Les composants mécaniques qui positionnent le rouleau nécessitent la même attention que le système hydraulique.
Les surfaces de pression doivent rester propres et correctement alignées. Les supports doivent maintenir la pièce sur la ligne centrale prévue, tandis que les mécanismes de réglage doivent rester sécurisés après des modifications répétées des spécifications.
L'usure des luminaires peut se développer progressivement et peut ne pas être immédiatement visible Des contrôles dimensionnels périodiques peuvent révéler si l'état de la machine commence à influencer l'assemblage fini.
L'entretien courant devrait donc inclure à la fois l'inspection mécanique et l'observation des résultats réels des rouleaux.
Lorsqu’une machine d’assemblage de rouleaux de convoyeur est la plus utile
Cet équipement est particulièrement adapté à la production répétée de rouleaux de convoyeur qui nécessitent des composants correspondants liés au roulement aux deux extrémités.
Le pressage à double extrémité fait un usage efficace de la géométrie symétrique du rouleau, tandis que les dimensions réglables de la machine permettent de traiter différentes longueurs et diamètres de rouleau dans la plage de travail conçue.
L'équipement devient particulièrement utile lorsque l'usinage des tubes et des arbres en amont fournit déjà des composants stables. Des pièces entrantes prévisibles permettent au processus de pressage de fonctionner dans des conditions plus cohérentes.
Pour la fabrication par lots, cette combinaison crée une transition structurée entre l'usinage de précision et le soudage ultérieur ou l'inspection finale.
Comment évaluer une machine d'assemblage de rouleaux de convoyeur
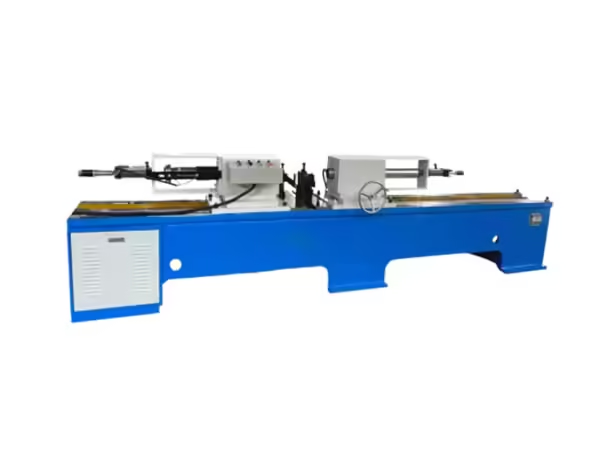
L'évaluation de la machine doit commencer par le dessin au rouleau proprement dit.
Les fabricants doivent identifier le diamètre du rouleau, la longueur, la structure du boîtier de roulement, la disposition de l'arbre, les dimensions des composants, la position de pression et les étapes de production immédiatement avant et après l'assemblage.
La plage de travail de la machine, la coaxialité de la broche, le système hydraulique, la capacité de pression, la structure de support, la commande PLC, le réglage du luminaire et les exigences de maintenance peuvent ensuite être comparés à ces besoins.
La machine d'assemblage de rouleaux de convoyeur la plus appropriée est celle qui s'intègre naturellement dans le processus de fabrication complet et produit un ensemble stable pour l'opération suivante.
Conclusion
Une machine d'assemblage de rouleaux de convoyeur fournit une méthode contrôlée pour régler les composants liés au roulement pendant la fabrication des rouleaux. Le pressage hydraulique à double extrémité permet de traiter les deux côtés tandis que la pièce reste dans une configuration de machine, réduisant ainsi les manipulations répétées et créant une référence mécanique commune.
Un assemblage fiable dépend de plus que la force de pression Les dimensions des composants, l'alignement de la broche, le support du rouleau, la structure du boîtier de roulement, la stabilité hydraulique, le contrôle PLC, les montages et l'inspection influencent tous le résultat fini.
Le processus le plus solide relie également l'assemblage aux étapes d'usinage qui le précèdent et aux opérations qui suivent. Lorsque la préparation du tube, le traitement de l'arbre, le réglage des roulements, le soudage et le travail d'inspection sont un système coordonné, la production de rouleaux convoyeurs devient plus facile à contrôler sur des lots répétés.
FAQ
À quoi sert une machine d'assemblage de rouleaux de convoyage ?
Une machine d'assemblage de rouleaux de convoyeur est utilisée pour installer des composants liés aux roulements dans des ensembles de rouleaux préparés par pressage contrôlé à double extrémité. Le rouleau est positionné le long d'un axe de machine défini tout en opposant les têtes de pressage aux composants aux deux extrémités au cours d'un cycle de production coordonné.
Pourquoi le pressage à double extrémité convient-il à l'assemblage de rouleaux de convoyeur
Les rouleaux convoyeurs ont normalement des structures de roulement correspondantes aux deux extrémités Le pressage à double extrémité maintient le rouleau dans une configuration de machine pendant que les deux côtés sont traités, réduisant ainsi le repositionnement répété et aidant à maintenir une relation plus cohérente entre les deux extrémités assemblées pendant la production par lots.
Quelles tailles de rouleaux la machine d'assemblage TY-220×2200 peut-elle traiter ?
La configuration TY-220×2200 répertoriée prend en charge des diamètres de rouleaux de €76 à 219 mm et des longueurs de 200 à 2 200 mm. La configuration réelle doit également prendre en compte la géométrie du boîtier de roulement, les dimensions de l'arbre, le support de la pièce, la position de pression et l'état des composants entrants.
Pourquoi la coaxialité de broche est-elle importante dans une machine d'assemblage de rouleaux de convoyeur ?
Les deux têtes de pressage doivent agir le long d'un axe contrôlé afin que la force d'assemblage atteigne les extrémités du rouleau de manière cohérente. L'écart coaxial indiqué entre les deux broches de pressage ne dépasse pas 0,1 mm, tandis qu'un support et un positionnement corrects de la pièce sont également nécessaires pour maintenir l'alignement pendant le pressage.
Que faut-il inspecter après l'assemblage du roulement à rouleaux de convoyeur
L'inspection doit vérifier la position du roulement, la symétrie entre les deux extrémités, la relation entre l'arbre, l'état des composants visibles et la rotation du rouleau si nécessaire. Des différences répétées peuvent indiquer une variation dans les composants, supports, fixations entrants, l'alignement de la broche, le comportement hydraulique ou le positionnement de la pièce.



 French
 English
 Spanish