

Tabla de contenido
Introducción
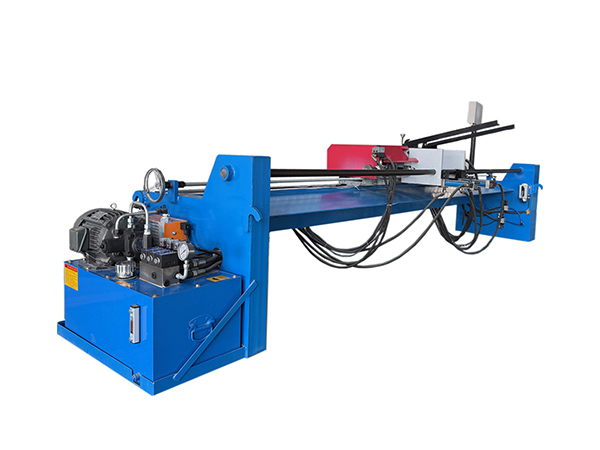
El biselado parece una pequeña operación de mecanizado, pero para los ejes de rodillos transportadores y otras piezas cilíndricas largas, la condición de ambos extremos del eje puede influir directamente en el posicionamiento, montaje, instalación del rodamiento e inspección posteriores. Cuando el revestimiento plano, el biselado y el mecanizado del orificio central se completan por separado, cada configuración adicional crea otra oportunidad para la variación dimensional entre los dos extremos de la misma pieza de trabajo.
Por esta razón, la evaluación de un fabricante de máquinas biseladoras debería centrarse en mucho más que en si el equipo puede crear un borde biselado. La estructura de la máquina, la sincronización de doble extremo, el centrado de la pieza de trabajo, la sujeción, la alimentación automática, la disposición de las herramientas de corte, el control del PLC, el rango dimensional y la repetibilidad del mecanizado afectan si el equipo es apropiado para la producción repetitiva de ejes.
Para la fabricación de rodillos transportadores en particular, el requisito es muy específico. La máquina necesita procesar productos de eje largo en lugar de chapa general o componentes no relacionados. Un sistema adecuado puede completar el mecanizado de cabeza plana, el biselado y la preparación del orificio central en ambos extremos dentro de un proceso coordinado, reduciendo la manipulación repetida de la pieza de trabajo manteniendo al mismo tiempo una referencia de mecanizado común.
¿qué debería ofrecer realmente un fabricante de máquinas biseladoras?
Un fabricante de máquinas biseladoras que preste servicios a la producción de ejes de rodillos debería poder conectar la función de mecanizado con la geometría real del eje terminado. No se espera que el equipo simplemente elimine una esquina afilada; necesita sujetar con precisión una pieza de trabajo cilíndrica larga, establecer la línea central, mecanizar ambos extremos y mantener relaciones dimensionales estables durante la producción repetitiva.
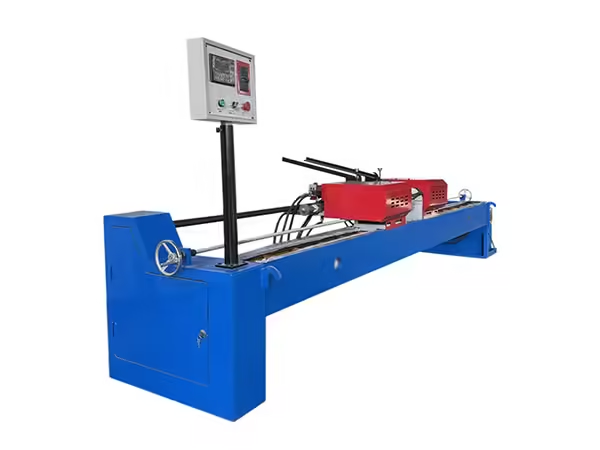
El existente chaflán de cabeza plana y máquina de orificios centrales combina varias operaciones de extremo de eje en una sola máquina. Ambos extremos se pueden procesar simultáneamente para crear caras extremas planas, chaflanes y orificios centrales, mientras que el control PLC coordina la alimentación automática, la sujeción y el avance y retorno de la herramienta.
Esta estructura combinada es particularmente relevante para los ejes de rodillos transportadores porque los dos extremos normalmente contienen características geométricas correspondientes. Procesarlos dentro de una configuración de máquina reduce la necesidad de invertir el eje repetidamente y restablecer la referencia de mecanizado para cada operación.
Verificación 1: ¿La máquina está diseñada para la pieza de trabajo real?
La primera verificación de fábrica debe determinar si la máquina se desarrolló alrededor de la pieza de trabajo prevista en lugar de adaptarse a partir de una plataforma de mecanizado general sin considerar la geometría del eje. Los ejes de los rodillos transportadores son relativamente largos en comparación con su diámetro, por lo que su soporte, centrado, sujeción y accesibilidad de doble extremo crean requisitos diferentes a los de los componentes cortos.
La configuración TPD-2040 está diseñada para productos de eje con diámetros de aproximadamente <20 a <40 mm y longitudes de procesamiento de 280 a 2200 mm. Este rango se corresponde directamente con el tipo de componentes de eje largo comúnmente utilizados en la fabricación de rodillos.
Por lo tanto, la evaluación de la máquina debe comenzar con el dibujo de la pieza de trabajo. El diámetro del eje, la longitud total, la geometría requerida del chaflán, la condición de la cara final, el requisito del orificio central y la operación aguas abajo deben definirse antes de considerar la configuración del equipo.
Es más probable que un fabricante que comienza con la pieza de trabajo real establezca una relación adecuada entre el husillo, el accesorio, la estructura de soporte, la trayectoria de la herramienta y la geometría terminada.
Por qué el procesamiento de extremos de eje necesita un enfoque dedicado
Los ejes de rodillos largos pueden requerir más de una característica extrema. La misma pieza de trabajo puede necesitar una cara extrema plana para el control dimensional, un chaflán para quitar la esquina afilada y mejorar su manipulación o montaje posterior, y un orificio central para soportar el mecanizado o posicionamiento posterior.
Completar estas operaciones en máquinas separadas puede aumentar la variación de manejo y configuración. Cada vez que se mueve el eje, es necesario volver a establecer la relación entre los dos extremos.
Una máquina dedicada combina estas operaciones en torno a una referencia central de pieza de trabajo. Esto es particularmente útil en la fabricación por lotes, donde el objetivo no es simplemente producir un eje preciso sino reproducir la misma geometría de extremo en muchos componentes.
Verificación 2: ¿Se pueden procesar ambos extremos del eje simultáneamente?
El procesamiento de doble extremo es una de las características más importantes a evaluar cuando la pieza de trabajo contiene la geometría correspondiente en ambos extremos.
Si cada extremo se mecaniza por separado, el operador debe reposicionar o invertir la pieza de trabajo antes de la segunda operación. Esto crea un manejo adicional y aumenta la dependencia de la precisión repetida de la configuración.
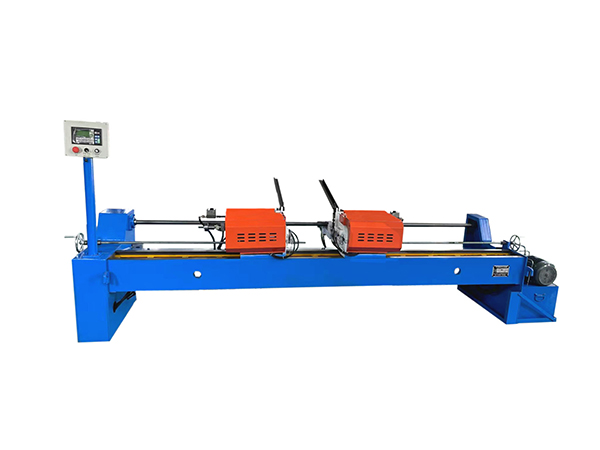
La estructura de la máquina existente permite que ambos extremos completen el procesamiento de revestimiento plano, biselado y orificio central simultáneamente. La línea central de mecanizado permanece referenciada a la misma posición de la pieza de trabajo, lo que ayuda a mantener una relación más consistente entre los extremos izquierdo y derecho.
Para los ejes de rodillos transportadores, esto es importante porque los extremos opuestos finalmente interactúan con el mismo conjunto de rodillos y estructura de montaje del transportador. Por lo tanto, es necesario evaluar la consistencia dimensional en todo el eje en lugar de en un solo extremo.
Verificación 3: ¿Cómo mantiene la máquina la línea central de la pieza de trabajo?
El mecanizado preciso del extremo del eje depende de mantener una relación predecible entre la línea central de la pieza de trabajo y el sistema de corte.
Un eje cilíndrico largo colocado descentrado puede producir diferentes condiciones de mecanizado en los dos extremos incluso cuando los movimientos programados siguen siendo idénticos. Por este motivo, el centrado y la sujeción deben considerarse partes fundamentales del sistema de mecanizado.
La estructura de la máquina está diseñada de manera que la relación de la línea central entre la pieza de trabajo y la placa de corte permanezca estable durante el procesamiento. Luego, la sujeción automática mantiene el eje en posición antes de que ambas unidades de corte comiencen su ciclo de mecanizado.
Esta combinación reduce la cantidad de centrado manual requerido durante la producción repetitiva y crea una posición inicial más estable para la operación de corte.
Verificación 4: ¿La máquina combina biselado con otras operaciones requeridas?
Una máquina procesadora de ejes útil debe reflejar la secuencia real requerida por el componente terminado. Si se necesita revestimiento plano, biselado y mecanizado de orificios centrales, completarlos en configuraciones separadas puede crear un manejo innecesario.
El equipo existente combina estas operaciones en un solo proceso. El sistema de corte puede crear una superficie extrema plana, eliminar material para formar el chaflán requerido y producir el orificio central mientras el eje permanece en la misma configuración general de la máquina.
A chaflán es una transición biselada entre dos superficies, pero en la producción de ejes industriales se debe considerar su función junto con la geometría circundante. El tamaño del chaflán, la posición de la cara final, el diámetro del eje y la ubicación del orificio central deben corresponder con el dibujo final del componente.
Por lo tanto, combinar estas características mejora la organización del proceso, pero la inspección dimensional sigue siendo necesaria para confirmar que cada operación produce la geometría requerida.
El mecanizado de cabezal plano crea una referencia dimensional
El procesamiento de cabeza plana establece la superficie extrema del eje. Esta superficie puede influir en la longitud total del componente y crear una referencia para su posterior mecanizado o montaje.
Si los dos extremos del eje se procesan de forma independiente, la variación en la posición de la herramienta o la ubicación de la pieza de trabajo puede crear diferencias en la longitud final. El procesamiento de doble extremo ayuda a gestionar ambas superficies dentro de una configuración coordinada.
Para la producción de rodillos transportadores, esta relación dimensional es importante porque la longitud del eje influye en cómo se ajusta el rodillo terminado a la estructura del transportador. Por lo tanto, las superficies extremas deben tratarse como geometría funcional más que como acabado cosmético.
El biselado elimina más que un borde afilado
El biselado a menudo se asocia con el desbarbado, pero los biseles de ejes industriales pueden realizar varias funciones a la vez. Eliminan transiciones bruscas, mejoran el manejo de la pieza de trabajo, proporcionan una geometría de entrada controlada y pueden preparar el eje para operaciones de montaje posteriores.
La distinción importante es que el biselado crea una característica geométrica definida en lugar de simplemente eliminar rebabas aleatorias. La cantidad de material eliminado, la ubicación del chaflán y su relación con el diámetro del eje deben permanecer consistentes de una pieza de trabajo a otra.
Para la producción de ejes de rodillos por lotes, el biselado controlado por máquina proporciona un método más repetible que depender completamente del rectificado manual o del acabado manual de los bordes.
Los orificios centrales admiten requisitos de mecanizado posteriores
Un orificio central puede proporcionar un punto de referencia preciso para el mecanizado, inspección o posicionamiento posterior del eje según la ruta de producción.
Su valor depende de la concentricidad con el eje. Un orificio central colocado lejos del eje previsto puede afectar operaciones posteriores que lo utilicen como referencia.
Combinar la preparación del orificio central con un mecanizado de cabeza plana y chaflán significa que estas características se establecen mientras el eje permanece dentro de un proceso controlado.
Esto reduce la cantidad de configuraciones independientes y ayuda a mantener una relación geométrica común entre la pieza de trabajo y las características mecanizadas en ambos extremos.
Verificación 5: ¿Se aplica la automatización a las operaciones correctas?
La automatización es útil cuando estandariza acciones repetitivas que de otro modo dependerían en gran medida de la operación manual. En el procesamiento del extremo del eje, la alimentación, el posicionamiento, la sujeción, el avance de la herramienta, el mecanizado, la retracción y la descarga pueden influir en la consistencia del ciclo.
El TPD-2040 utiliza control PLC junto con alimentación automática, sujeción automática y avance y retorno simultáneos de las unidades de corte en ambos extremos. La carga y descarga automática también puede formar parte del funcionamiento de la máquina.
El valor de estas funciones no es simplemente una menor participación del operador. Su principal ventaja es que piezas de trabajo similares pueden seguir una secuencia más consistente a lo largo del lote de producción.
La automatización aún debe estar respaldada por dimensiones correctas de la pieza de trabajo, herramientas adecuadas, accesorios estables e inspección de rutina porque un sistema de control no puede corregir automáticamente la preparación mecánica deficiente.
Un ciclo típico de mecanizado de extremo de eje
Un ciclo de mecanizado bien organizado establece una secuencia clara desde la carga hasta la inspección final.
| Escenario | Función de la máquina | Propósito |
|---|---|---|
| Cargando | El eje entra al área de trabajo | Preparar el ciclo de mecanizado |
| Posicionamiento | Establecer la ubicación del eje | Mantener la referencia de mecanizado |
| Reprimición | Asegure la pieza de trabajo cilíndrica | Prevenir el movimiento |
| Revestimiento de doble extremo | Máquina ambas superficies extremas | Controlar la geometría del extremo del eje |
| Biselado | Crea bordes biselados | Transición final controlada por formulario |
| Mecanizado de orificios centrales | Procese ambas ubicaciones del centro | Crear referencia de mecanizado |
| Devolución de herramientas | Retraer las unidades de corte | Mecanizado completo |
| Descargando | Libere el eje terminado | Prepare la próxima pieza de trabajo |
| Inspección | Verificar dimensiones | Confirmar la estabilidad del proceso |
El beneficio de la secuencia proviene de mantener la relación entre estas operaciones en lugar de tratar cada una como un paso no relacionado.
Verificación 6: ¿Puede la máquina mantener una precisión de trabajo adecuada?
La precisión de la máquina debe evaluarse en relación con el requisito del eje final y no como una especificación aislada.
El TPD-2040 enumera una precisión de trabajo de aproximadamente ±0,1 mm. Lograr resultados repetibles dentro del rango previsto depende de más que de la configuración del sistema de control. El estado de la pieza de trabajo, el centrado, la sujeción, el desgaste de la herramienta, la precisión de los accesorios, la rigidez de la máquina y el mantenimiento influyen en el componente terminado real.
Por tanto, un fabricante de máquinas biseladoras debería poder explicar cómo funcionan juntos estos elementos mecánicos. La precisión proviene de todo el sistema de mecanizado, no sólo del PLC.
Para la producción por lotes, la verificación de la primera pieza y las comprobaciones dimensionales periódicas son particularmente importantes porque confirman que el proceso continúa reproduciendo la geometría deseada con el tiempo.
Verificación 7: ¿La máquina está integrada con la producción de ejes de rodillos?
Una máquina de extremo de eje crea el mayor valor cuando su salida coincide con los procesos anteriores y posteriores.
Los ejes de rodillos pueden requerir fresado de ranura plana, fresado de ranura, ranurado con anillo de seguridad, biselado de extremos, preparación del orificio central u otras características dependiendo del diseño final del rodillo. Estos procesos no deben organizarse aleatoriamente porque cada operación cambia la condición de la pieza de trabajo recibida por la siguiente máquina.
El más amplio maquinaria de fabricación de rodillos transportadores incluye equipos dedicados para varias de estas etapas de procesamiento de ejes y rodillos. Planificarlos como una ruta conectada ayuda a los fabricantes a mantener referencias dimensionales consistentes desde el material bruto del eje hasta el ensamblaje final.
Por lo tanto, una máquina biseladora de extremos de eje debe evaluarse por la naturalidad con la que se adapta a este flujo de trabajo y no sólo por su ciclo de mecanizado individual.
Cómo encaja el biselado con el fresado de ranuras planas
Algunos ejes de rodillos requieren superficies planas en sus extremos para que el rodillo terminado pueda encajar correctamente en la estructura de soporte del transportador.
El fresado y biselado de ranura plana realizan diferentes funciones. El fresado establece la geometría de montaje, mientras que el biselado y el procesamiento de cabeza plana preparan el propio extremo del eje.
Si se requieren ambas operaciones, su secuencia debe seguir el dibujo de los componentes y las superficies de referencia utilizadas por cada máquina.
Mantener una longitud constante del eje y una alineación de la línea central a lo largo de estas etapas reduce el riesgo de que un proceso de mecanizado interrumpa la geometría establecida anteriormente.
Cómo encaja el biselado con las ranuras Circlip
Ciertos ejes de rodillos requieren ranuras de retención para círculos o componentes relacionados. La posición de la ranura normalmente se define en relación con el extremo del eje, lo que significa que la consistencia de la cara del extremo puede influir en la referencia dimensional utilizada durante el ranurado.
Cuando el procesamiento de cabeza plana crea superficies estables en los extremos del eje, las operaciones de mecanizado posteriores tienen una referencia más predecible a partir de la cual se pueden establecer las posiciones de las ranuras.
Esto ilustra por qué los pasos de mecanizado aparentemente separados deben verse como una ruta de producción. La calidad de una característica puede influir en la confiabilidad con la que se posiciona la siguiente característica.
Por qué es importante trabajar con presión
El TPD-2040 enumera un rango de presión de trabajo de aproximadamente 4-8 MPa. Esta presión soporta el accionamiento neumático o de la máquina requerido durante la sujeción y el procesamiento.
El rango enumerado no debe interpretarse independientemente de la condición de la máquina. La entrega de presión estable es necesaria para movimientos y sujeción repetibles de la pieza de trabajo, mientras que las fugas o el suministro irregular pueden alterar el comportamiento de los componentes de sujeción y accionamiento.
Por lo tanto, el mantenimiento de rutina debe incluir la inspección del sistema de presión junto con herramientas de corte, accesorios, guías y controles eléctricos.
El mecanizado estable depende tanto del proceso de corte como de los sistemas que posicionan y aseguran la pieza de trabajo.
El diseño de herramientas influye en la coherencia del bisel
La herramienta de corte crea la geometría mecanizada real, lo que hace que la selección y el estado de las herramientas sean partes importantes del proceso.
La máquina utiliza una placa de corte especialmente diseñada con cuchillas estandarizadas, lo que permite manejar el ajuste y reemplazo de las cuchillas de manera más sistemática. Las herramientas estandarizadas pueden simplificar el mantenimiento y ayudar a reducir la variación causada por una preparación manual inconsistente de las herramientas.
El estado de la hoja aún debe controlarse durante la producción. El desgaste puede cambiar gradualmente la superficie del chaflán, la relación dimensional o la carga de mecanizado incluso cuando cada configuración de la máquina permanece sin cambios.
Por lo tanto, las piezas de trabajo terminadas proporcionan información valiosa sobre el estado de las herramientas.
Rigidez de la máquina y procesamiento de eje largo
Los ejes largos pueden crear desafíos de mecanizado porque la pieza de trabajo debe permanecer estable en un lapso relativamente grande mientras se procesan ambos extremos.
La estructura y los soportes de la máquina necesitan suficiente rigidez para mantener el eje alineado durante la sujeción y el corte. El movimiento excesivo puede influir en la planitud, la consistencia del chaflán o la posición del orificio central.
Por lo tanto, los puntos de soporte deben corresponder con la longitud y el diámetro del eje que se está procesando. Una configuración adecuada para un eje corto puede requerir ajuste cuando un componente sustancialmente más largo entra en producción.
La rigidez de la máquina debe considerarse junto con el soporte de la pieza de trabajo en lugar de juzgarse únicamente por el tamaño del marco.
Por qué la carga automática puede mejorar la producción por lotes
La carga manual puede funcionar eficazmente en lotes más pequeños, pero el manejo repetido de ejes largos requiere tiempo del operador e introduce otra fuente de variación de posicionamiento.
La carga y descarga automática puede crear un flujo de material más organizado cuando el volumen de producción lo justifica. Las piezas de trabajo entran en la posición de mecanizado a través de una secuencia consistente, se sujetan y procesan y luego salen de la máquina para la siguiente etapa de fabricación.
El beneficio es mayor cuando también se organizan los procesos circundantes. Aumentar la salida de una máquina proporciona un valor limitado si la siguiente etapa no puede procesar los ejes completos a una velocidad compatible.
Por lo tanto, la automatización debería respaldar el ritmo general de producción en lugar de funcionar como una característica aislada.
Inspección de la primera pieza después de un cambio de configuración
Cuando cambian el diámetro, la longitud, las herramientas o los requisitos de mecanizado del eje, la primera pieza de trabajo completa debe recibir una inspección dimensional adicional.
Los operadores pueden verificar la longitud total, el estado de la cara final, la geometría del chaflán, la ubicación del orificio central y cualquier otra dimensión que influya en el siguiente proceso. Esto confirma si la nueva configuración de la máquina coincide con el eje real en lugar de depender completamente de configuraciones anteriores.
Una vez verificada la primera pieza, la producción continua puede proceder con inspecciones periódicas.
Este enfoque es particularmente valioso en instalaciones que producen varias especificaciones de ejes de rodillos en la misma máquina porque cada cambio introduce una nueva combinación de pieza de trabajo y condiciones de configuración.
Diagnóstico de chamfers desigu
Si el chaflán difiere entre extremos opuestos del eje, la resolución de problemas debe comenzar con el posicionamiento de la pieza de trabajo y la alineación de la línea central.
Luego se deben inspeccionar el estado de sujeción, la posición de la herramienta de corte, el desgaste de las cuchillas, el ajuste de la máquina y la rectitud del eje. Cambiar los parámetros de corte antes de verificar estos factores mecánicos puede hacer que el problema original sea más difícil de identificar.
Si la variación se desarrolla gradualmente a lo largo de un lote de producción en lugar de aparecer inmediatamente después de la instalación, es más probable que se desgaste la herramienta o el estado del accesorio.
Un proceso de resolución de problemas estructurado ayuda a distinguir los problemas de ajuste de la máquina de los problemas de componentes o herramientas.
Diagnóstico de la longitud inconsistente del eje
El mecanizado de cabeza plana puede influir en la dimensión final del eje de extremo a extremo. Si los ejes terminados comienzan a mostrar una longitud inconsistente, se deben verificar varios elementos del proceso.
Las dimensiones iniciales del eje sin procesar, la posición de la pieza de trabajo, la sujeción, el movimiento de la unidad de corte, el estado de las herramientas y las posiciones de referencia de la máquina contribuyen al resultado final.
Ambos extremos deben evaluarse juntos porque la longitud terminada se crea por su geometría combinada.
Esta es otra razón por la que el mecanizado de doble extremo necesita una estrategia de control dimensional común en lugar de tratar cada husillo de forma independiente.
Diagnóstico de problemas de posición del orificio central
Un orificio central debe corresponderse con el eje del eje previsto. Si parece desplazado o inconsistente entre piezas de trabajo, el problema puede influir en operaciones de mecanizado posteriores que dependen del centro como referencia.
Primero se debe verificar el centrado de la pieza de trabajo, seguido de la alineación de la abrazadera, la posición de la herramienta de corte, la rectitud del eje y el estado de la máquina.
El problema no debe atribuirse automáticamente a la herramienta del orificio central en sí porque la ubicación final depende de la relación completa entre el eje y la línea central de la máquina.
Una configuración estable garantiza que el mecanizado del orificio central refleje la geometría real de la pieza de trabajo.
Mantenimiento del Sistema de Sujeción
El sistema de sujeción establece repetidamente la relación física entre el eje y la máquina. Por lo tanto, el desgaste o la contaminación de las superficies de contacto pueden influir en la precisión del mecanizado incluso cuando el programa de control permanece sin cambios.
Los accesorios y abrazaderas deben limpiarse periódicamente e inspeccionarse para detectar holgura, daños o desgaste desigual. La presión de actuación también debe permanecer dentro de las condiciones operativas requeridas.
Cuando una máquina procesa varios diámetros de eje, los puntos de ajuste merecen especial atención porque los cambios frecuentes pueden introducir holgura gradualmente si no se controlan los componentes mecánicos.
La sujeción confiable proporciona la base para un mecanizado consistente de doble extremo.
Mantenimiento de Herramientas y Guías de Corte
Las herramientas de corte deben inspeccionarse según el tiempo de trabajo y el estado de los componentes terminados. Una cuchilla puede permanecer operativa mientras su borde cambia gradualmente lo suficiente como para influir en la calidad del chaflán.
Las guías y los componentes móviles también requieren una lubricación y limpieza adecuadas. No se debe permitir que se acumulen residuos de mecanizado donde puedan interferir con el movimiento, los accesorios, los sensores o el posicionamiento de las piezas de trabajo.
La inspección preventiva es especialmente útil en la fabricación por lotes porque, de lo contrario, un cambio mecánico gradual puede afectar a muchos ejes antes de que el problema se vuelva visualmente obvio.
¿Qué datos técnicos se deben revisar?
Una evaluación significativa de una máquina biseladora debe utilizar los requisitos reales de procesamiento de ejes en lugar de una lista de verificación genérica de la máquina.
| Artículo técnico | Referencia TPD-2040 | Por qué es importante |
|---|---|---|
| Diámetro de procesamiento | ^20-40 mm | Define el rango de ejes adecuado |
| Duración del procesamiento | 280-2200 mm | Define el rango de longitud de la pieza de trabajo |
| Precisión de trabajo | ±0,1 mm | Admite control dimensional |
| Presión de trabajo | 4-8 MPa | Soporta actuación de la máquina |
| Método de control | SOCIEDAD ANÓNIMA | Coordina el ciclo automático |
| Finalizar el procesamiento | Ambos extremos simultáneamente | Reduce la configuración repetida |
| Operaciones | Cabeza plana, chaflán, orificio central | Combina procesos de eje-extremo |
| Manipulación de materiales | Carga/descarga automática disponible | Apoya la producción repetitiva |
Estos parámetros deben compararse con la ruta real de producción y trefilado del eje en lugar de evaluarse sólo como valores máximos aislados.
La evaluación del fabricante debe incluir la comprensión del proceso
Un fabricante de máquinas biseladoras debe comprender por qué se procesa el eje, qué operaciones ocurren antes de biselar y qué debe hacer la pieza de trabajo después.
Para ejes de rodillos transportadores, esto puede incluir relaciones con fresado plano, ranurado por anillo de seguridad, ensamblaje de cojinetes, instalación de rodillos e inspección dimensional final.
Este conocimiento del proceso es importante porque la configuración de la máquina debe soportar el componente terminado en lugar de simplemente demostrar que el cortador puede eliminar material.
Una máquina técnicamente adecuada es aquella que se adapta naturalmente a la ruta de producción existente y crea una geometría que el siguiente proceso puede utilizar de forma coherente.
Evite confundir el biselado del eje con el biselado del tubo
La terminología de biselado puede describir varias piezas de trabajo diferentes, pero la máquina que se analiza aquí está diseñada específicamente principalmente para productos de eje.
Esta distinción es importante para la selección de equipos. Una máquina destinada a procesar componentes largos, sólidos o de tipo eje no equivale automáticamente a un equipo diseñado principalmente para la preparación de extremos de tuberías o tubos.
El soporte de la pieza de trabajo, la sujeción, la línea central, la disposición de las herramientas de corte y las características finales requeridas pueden diferir.
Por lo tanto, al evaluar el equipo, la pieza de trabajo exacta debe seguir siendo parte del contexto de palabras clave y especificaciones. Para la fabricación de rodillos transportadores, la aplicación relevante es el revestimiento plano del extremo del eje, el biselado y la preparación del orificio central.
Por qué esta máquina es relevante para la fabricación de rodillos transportadores
Un rodillo transportador terminado depende de la relación dimensional entre el tubo del rodillo, el eje, los cojinetes, las carcasas, los sellos y las características de montaje. La geometría del extremo del eje es parte de esta relación porque influye tanto en las referencias de fabricación como en la instalación final.
Un sistema de mecanizado de doble extremo es muy adecuado para este componente porque el propio eje del rodillo es simétrico y contiene las características correspondientes en extremos opuestos.
Al combinar procesamiento de cabeza plana, biselado y mecanizado de orificios centrales, el equipo crea un eje intermedio controlado antes de su posterior ensamblaje o procesamiento adicional.
Esto hace que la máquina forme parte de un flujo de trabajo de fabricación de rodillos transportadores genuino en lugar de una aplicación genérica de acabado de metales no relacionada con el enfoque del producto del sitio web.
Conclusión
Evaluar a un fabricante de máquinas biseladoras para la producción de ejes de rodillos transportadores requiere mucho más que confirmar que la máquina puede crear un borde biselado. El equipo debe coincidir con la geometría del eje largo, mantener una línea central estable, sujetar la pieza de trabajo de manera confiable, procesar las características correspondientes en ambos extremos e integrarse con las operaciones de fabricación de rodillos circundantes.
La configuración TPD-2040 combina mecanizado de cabeza plana, biselado y preparación de orificios centrales mientras procesa ambos extremos simultáneamente. Su rango de trabajo de aproximadamente <20-40 mm de diámetro y 280-2200 mm de longitud, control PLC, alimentación y sujeción automáticas y especificación de precisión de trabajo de ±0,1 mm reflejan los requisitos del procesamiento repetitivo del eje.
Por tanto, el principio de evaluación más importante es la compatibilidad de procesos. Cuando se consideran en conjunto la geometría de la pieza de trabajo, la estructura de la máquina, las herramientas, la automatización, la inspección y las operaciones ascendentes y descendentes, el mecanizado del extremo del eje puede convertirse en una parte controlada y repetible de la producción de rodillos transportadores.
Preguntas frecuentes
¿para qué tipo de pieza está diseñada esta máquina biseladora?
Esta máquina está diseñada principalmente para productos de ejes en lugar de ser un sistema de biselado de tubos de uso general. El TPD-2040 soporta diámetros de eje de aproximadamente <20-40 mm y longitudes de 280 a 2200 mm, lo que lo hace adecuado para componentes cilíndricos largos, como ejes utilizados en la fabricación de rodillos transportadores.
¿Qué operaciones puede realizar la máquina en los extremos del eje?
La máquina puede completar el mecanizado de cabeza plana, el biselado y el procesamiento de orificios centrales en ambos extremos dentro de una configuración coordinada. La combinación de estas operaciones reduce el reposicionamiento repetido de las piezas de trabajo y ayuda a mantener una relación dimensional más consistente entre los dos extremos correspondientes de un eje de rodillo largo.
¿por qué es importante el procesamiento de doble extremo para los ejes de rodillos transportadores?
Los ejes de los rodillos normalmente contienen la geometría correspondiente en extremos opuestos, por lo que mecanizar ambos lados dentro de una configuración reduce la necesidad de invertir y reubicar la pieza de trabajo repetidamente. Una referencia común de la máquina ayuda a mantener la consistencia en la longitud del eje, la posición de la cara del extremo, la geometría del chaflán y la ubicación del orificio central en toda la producción por lotes.
¿qué precisión y rango de trabajo proporciona el TPD-2040?
El TPD-2040 enumera una precisión de trabajo de aproximadamente ±0,1 mm, un rango de diámetro de procesamiento de <20-40 mm, longitudes de procesamiento de 280 a 2200 mm y una presión de trabajo de 4-8 MPa. La consistencia real de la pieza terminada también depende de las herramientas, la sujeción, el estado, la configuración y el mantenimiento de la pieza de trabajo.
¿qué se debe comprobar al evaluar un fabricante de máquinas biseladoras?
La evaluación debe considerar el rango real de piezas de trabajo, la capacidad de mecanizado de doble extremo, el centrado y la sujeción, las operaciones de procesamiento final disponibles, el control de PLC, el diseño de herramientas, la precisión del trabajo, la alimentación automática, el acceso de mantenimiento y qué tan bien se adapta la máquina al mecanizado de ejes aguas arriba y a los rodillos aguas abajo. procesos de montaje.



 Spanish
 English
 French