

Table des matières
Introduction
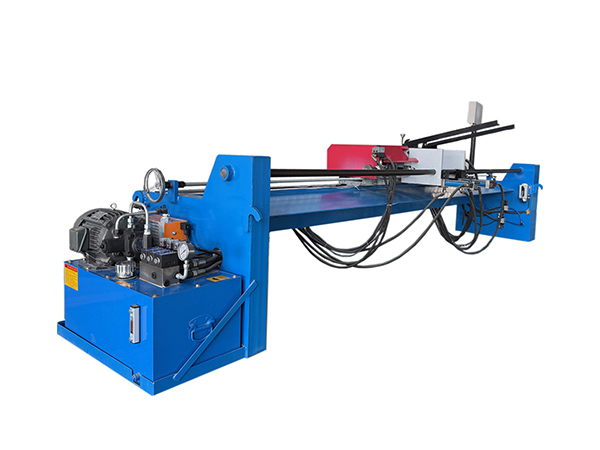
Le chanfreinage semble être une petite opération d'usinage, mais pour les arbres de rouleaux de convoyeur et autres pièces cylindriques longues, l'état des deux extrémités d'arbre peut influencer directement le positionnement, l'assemblage, l'installation de roulements et l'inspection ultérieurs. Lorsque le parement plat, le chanfreinage et l'usinage du trou central sont effectués séparément, chaque configuration supplémentaire crée une autre opportunité de variation dimensionnelle entre les deux extrémités de la même pièce.
Pour cette raison, l'évaluation d'un fabricant de machine de chanfreinage devrait se concentrer sur beaucoup plus que la question de savoir si l'équipement peut créer un bord biseauté La structure de la machine, la synchronisation à double extrémité, le centrage de la pièce, le serrage, l'alimentation automatique, l'agencement de l'outil de coupe, le contrôle PLC, la plage dimensionnelle et la répétabilité de l'usinage affectent tous si l'équipement est approprié pour la production répétitive d'arbres.
Pour la fabrication de rouleaux de convoyeur en particulier, l'exigence est très spécifique La machine doit traiter des produits à long arbre plutôt que des tôles générales ou des composants non liés Un système approprié peut compléter l'usinage à tête plate, le chanfreinage et la préparation de trous centraux aux deux extrémités au sein d'un processus coordonné, réduisant ainsi la manipulation répétée des pièces tout en conservant une référence d'usinage commune.
Que doit réellement fournir un fabricant de machines à chanfreiner ?
Un fabricant de machines de chanfreinage servant à la production d'arbres à rouleaux devrait être en mesure de relier la fonction d'usinage avec la géométrie réelle de l'arbre fini L'équipement ne devrait pas simplement enlever un coin tranchant ; il doit tenir une longue pièce cylindrique avec précision, établir la ligne centrale, usiner les deux extrémités et maintenir des relations dimensionnelles stables tout au long de la production répétitive.
L'existant chanfrein à tête plate et machine à trou central combine plusieurs opérations d'extrémité d'arbre dans une seule machine Les deux extrémités peuvent être traitées simultanément pour créer des faces d'extrémité plates, des chanfreins et des trous centraux, tandis que le contrôle PLC coordonne l'alimentation, le serrage et l'avance et le retour automatiques de l'outil.
Cette structure combinée est particulièrement pertinente pour les arbres de rouleaux de convoyeur car les deux extrémités contiennent normalement des caractéristiques géométriques correspondantes. Leur traitement dans une configuration de machine réduit la nécessité d'inverser l'arbre de manière répétée et de rétablir la référence d'usinage pour chaque opération.
Cochez 1 : la machine est-elle conçue pour la pièce réelle ?
La première vérification en usine devrait déterminer si la machine a été développée autour de la pièce prévue plutôt qu'adaptée à partir d'une plate-forme d'usinage générale sans tenir compte de la géométrie de l'arbre Les arbres des rouleaux de convoyeur sont relativement longs par rapport à leur diamètre, de sorte que leur support, leur centrage, leur serrage et leur accessibilité à double extrémité créent des exigences différentes de celles des composants courts.
La configuration TPD-2040 est conçue pour les produits à arbre de diamètres d'environ Φ0 à Φ40 mm et de longueurs de traitement de 280 à 2200 mm Cette gamme correspond directement au type de composants à arbre long couramment utilisés dans la fabrication de rouleaux.
L'évaluation de la machine doit donc commencer par le dessin de la pièce. Le diamètre de l'arbre, la longueur totale, la géométrie requise du chanfrein, l'état de la face d'extrémité, l'exigence du trou central et le fonctionnement en aval doivent tous être définis avant que la configuration de l'équipement ne soit prise en compte.
Un fabricant qui commence par la pièce réelle est plus susceptible d'établir une relation appropriée entre la broche, le luminaire, la structure de support, le chemin d'outils et la géométrie finie.
Pourquoi le traitement de fin d'arbre nécessite une approche dédiée
Les arbres à rouleaux longs peuvent nécessiter plus d'une caractéristique d'extrémité La même pièce peut avoir besoin d'une face d'extrémité plate pour le contrôle dimensionnel, d'un chanfrein pour retirer le coin tranchant et améliorer la manipulation ou l'assemblage ultérieur, et d'un trou central pour supporter l'usinage ou le positionnement ultérieur.
La réalisation de ces opérations sur des machines séparées peut augmenter la manipulation et la variation de configuration Chaque fois que l'arbre est déplacé, la relation entre les deux extrémités doit être établie à nouveau.
Une machine dédiée combine ces opérations autour d'une référence centrale de pièce Ceci est particulièrement utile dans la fabrication par lots, où l'objectif n'est pas simplement de produire un arbre précis mais de reproduire la même géométrie d'extrémité sur de nombreux composants.
Cochez 2 : Les deux extrémités d’arbre peuvent-elles être traitées simultanément ?
Le traitement double extrémité est l'une des caractéristiques les plus importantes à évaluer lorsque la pièce contient une géométrie correspondante aux deux extrémités.
Si chaque extrémité est usinée séparément, l'opérateur doit repositionner ou inverser la pièce avant la deuxième opération, Cela crée une manipulation supplémentaire et augmente la dépendance à l'égard de la précision de configuration répétée.
La structure de machine existante permet aux deux extrémités de terminer simultanément le traitement de parement plat, de chanfreinage et de trou central. La ligne centrale d'usinage reste référencée à la même position de pièce, ce qui permet de maintenir une relation plus cohérente entre les extrémités gauche et droite.
Pour les arbres de rouleaux de convoyeur, cela est important car les extrémités opposées interagissent finalement avec le même ensemble de rouleaux et la même structure de montage de convoyeur. La cohérence dimensionnelle doit donc être évaluée sur l’arbre complet plutôt que sur une seule extrémité.
Cochez 3 : Comment la machine maintient-elle la ligne centrale de la pièce ?
Un usinage précis de l'extrémité de l'arbre dépend du maintien d'une relation prévisible entre la ligne centrale de la pièce et le système de coupe.
Un arbre cylindrique long qui est positionné de manière décentrée peut produire des conditions d'usinage différentes aux deux extrémités même lorsque les mouvements programmés restent identiques Pour cette raison, le centrage et le serrage doivent être considérés comme des pièces fondamentales du système d'usinage.
La structure de la machine est conçue de manière à ce que la relation de la ligne médiane entre la pièce et la plaque de coupe reste stable pendant le traitement Le serrage automatique maintient ensuite l'arbre en position avant que les deux unités de coupe ne commencent leur cycle d'usinage.
Cette combinaison réduit la quantité de centrage manuel requise lors d'une production répétitive et crée une position de départ plus stable pour l'opération de coupe.
Cochez 4 : la machine combine-t-elle le chanfreinage avec d’autres opérations requises ?
Une machine de traitement d'arbre utile doit refléter la séquence réelle requise par le composant fini. Si un revêtement plat, un chanfreinage et un usinage au trou central sont tous nécessaires, les compléter dans des configurations séparées peut créer une manipulation inutile.
L'équipement existant combine ces opérations en un seul processus Le système de coupe peut créer une surface d'extrémité plane, enlever le matériau pour former le chanfrein requis et produire le trou central pendant que l'arbre reste dans la même configuration générale de la machine.
UN chanfrein il s'agit d'une transition biseautée entre deux surfaces, mais dans la production industrielle d'arbres, sa fonction doit être prise en compte conjointement avec la géométrie environnante. La taille du chanfrein, la position de la face d'extrémité, le diamètre de l'arbre et l'emplacement du trou central doivent tous correspondre au dessin final du composant.
La combinaison de ces caractéristiques améliore donc l'organisation du processus, mais une inspection dimensionnelle reste nécessaire pour confirmer que chaque opération produit la géométrie requise.
L'usinage à tête plate crée une référence dimensionnelle
Le traitement à tête plate établit la surface d'extrémité de l'arbre Cette surface peut influencer la longueur globale du composant et créer une référence pour un usinage ou un assemblage ultérieur.
Si les deux extrémités de l'arbre sont traitées indépendamment, la variation de la position de l'outil ou de l'emplacement de la pièce peut créer des différences dans la longueur finale Le traitement à double extrémité permet de gérer les deux surfaces au sein d'une configuration coordonnée.
Pour la production de rouleaux de convoyage, cette relation dimensionnelle est importante car la longueur de l'arbre influence la façon dont le rouleau fini s'adapte à la structure du convoyeur Les surfaces d'extrémité doivent donc être traitées comme une géométrie fonctionnelle plutôt que comme une finition cosmétique.
Le chanfreinage élimine plus qu'un bord tranchant
Le chanfreinage est souvent associé à l'ébavurage, mais les chanfreins à arbre industriel peuvent remplir plusieurs fonctions à la fois Ils suppriment les transitions nettes, améliorent la manipulation de la pièce, fournissent une géométrie d'introduction contrôlée et peuvent préparer l'arbre pour des opérations d'assemblage ultérieures.
La distinction importante est que le chanfreinage crée une caractéristique géométrique définie plutôt que de simplement supprimer les bavures aléatoires La quantité de matériau enlevée, l'emplacement du chanfrein et sa relation avec le diamètre de l'arbre doivent rester cohérents d'une pièce à l'autre.
Pour la production d'arbres à rouleaux par lots, le chanfreinage contrôlé par machine offre une méthode plus reproductible que le recours entièrement au meulage manuel ou à la finition manuelle des bords.
Les trous centraux prennent en charge les exigences d’usinage ultérieures
Un trou central peut fournir un point de référence précis pour un usinage, une inspection ou un positionnement ultérieur de l'arbre en fonction de l'itinéraire de production.
Sa valeur dépend de la concentricité avec l'arbre Un trou central positionné à l'écart de l'axe prévu peut affecter les opérations ultérieures qui l'utilisent comme référence.
La combinaison de la préparation du trou central avec l'usinage à tête plate et chanfrein signifie que ces caractéristiques sont établies tandis que l'arbre reste dans un processus contrôlé.
Cela réduit le nombre de configurations indépendantes et contribue à maintenir une relation géométrique commune entre la pièce et les éléments usinés aux deux extrémités.
Cochez 5 : L’automatisation est-elle appliquée aux opérations correctes ?
L'automatisation est utile lorsqu'elle standardise des actions répétitives qui dépendraient autrement fortement de l'opération manuelle. Dans le traitement de l'extrémité de l'arbre, l'alimentation, le positionnement, le serrage, l'avance de l'outil, l'usinage, la rétraction et le déchargement peuvent tous influencer la cohérence du cycle.
Le TPD-2040 utilise le contrôle PLC ainsi que l'alimentation automatique, le serrage automatique et l'avance et le retour simultanés des unités de coupe aux deux extrémités. Le chargement et le déchargement automatiques peuvent également faire partie du fonctionnement de la machine.
La valeur de ces fonctions n'est pas simplement une implication réduite de l'opérateur Leur principal avantage est que des pièces similaires peuvent suivre une séquence plus cohérente tout au long du lot de production.
L'automatisation doit toujours être soutenue par des dimensions de pièce correctes, un outillage approprié, des fixations stables et une inspection de routine, car un système de contrôle ne peut pas corriger automatiquement une mauvaise préparation mécanique.
Un cycle d'usinage typique de l'extrémité de l'arbre
Un cycle d'usinage bien organisé établit une séquence claire depuis le chargement jusqu'à l'inspection finale.
| Scène | Fonction Machine | But |
|---|---|---|
| Chargement | L'arbre entre dans la zone de travail | Préparer le cycle d'usinage |
| Positionnement | Établir l'emplacement du puits | Maintenir la référence d'usinage |
| Serrage | Pièce cylindrique sécurisée | Empêcher le mouvement |
| Face double extrémité | Machine les deux surfaces d'extrémité | Géométrie de l'extrémité de l'arbre de commande |
| Chanfreinage | Créer des bords biseautés | Former une transition finale contrôlée |
| Usinage centre-trou | Traiter les deux emplacements du centre | Créer une référence d'usinage |
| Retour d'outil | Rétracter les unités de coupe | Usinage complet |
| Déchargement | Relâcher l'arbre fini | Préparez la prochaine pièce |
| Inspection | Vérifier les dimensions | Confirmez la stabilité du processus |
L’avantage de la séquence vient du maintien de la relation entre ces opérations au lieu de traiter chacune d’elles comme une étape sans rapport.
Vérifiez 6 : La machine peut-elle conserver une précision de travail appropriée ?
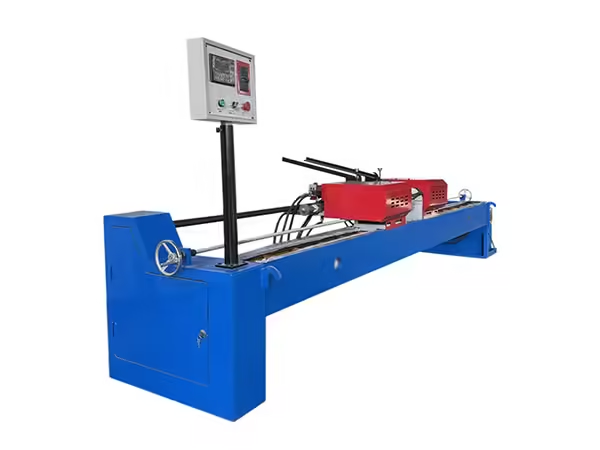
La précision de la machine doit être évaluée par rapport à l'exigence finale de l'arbre plutôt que comme une spécification isolée.
La DPT-2040 énumère une précision de travail d'environ ±0,1 mm L'obtention de résultats reproductibles dans la plage prévue dépend de plus que les réglages du système de contrôle L'état de la pièce, le centrage, le serrage, l'usure de l'outil, la précision du luminaire, la rigidité de la machine et l'entretien influencent tous le composant fini réel.
Un fabricant de machines à chanfreiner devrait donc être en mesure d'expliquer comment ces éléments mécaniques fonctionnent ensemble La précision provient de l'ensemble du système d'usinage, et non du seul automate.
Pour la production par lots, la vérification de première pièce et les contrôles dimensionnels périodiques sont particulièrement importants car ils confirment que le procédé continue de reproduire la géométrie prévue au fil du temps.
Vérification 7 : La machine est-elle intégrée à la production d'arbres à rouleaux ?
Une machine à extrémité d'arbre crée le plus de valeur lorsque sa sortie correspond aux processus avant et après.
Les arbres à rouleaux peuvent nécessiter un fraisage à fente plate, un fraisage à plat, un rainurage par circlips, un chanfreinage d'extrémité, une préparation de trou central ou d'autres caractéristiques en fonction de la conception finale du rouleau. Ces processus ne doivent pas être disposés de manière aléatoire car chaque opération modifie l'état de la pièce reçue par la machine suivante.
Plus large machines de fabrication de rouleaux de convoyeur comprend un équipement dédié pour plusieurs de ces étapes de traitement des arbres et des rouleaux. Leur planification comme itinéraire connecté aide les fabricants à maintenir des références dimensionnelles cohérentes depuis la matière première de l'arbre jusqu'à l'assemblage final.
Une machine de chanfreinage à extrémité d'arbre doit donc être évaluée en fonction de la nature avec laquelle elle s'adapte à ce flux de travail plutôt que uniquement en fonction de son cycle d'usinage individuel.
Comment le chanfreinage s'adapte au fraisage à fente plate
Certains arbres à rouleaux nécessitent des surfaces planes à leurs extrémités afin que le rouleau fini puisse s'insérer correctement dans la structure de support du convoyeur.
Le fraisage et le chanfreinage à fente plate remplissent différentes fonctions Le fraisage établit la géométrie de montage, tandis que le chanfreinage et le traitement à tête plate préparent l'extrémité de l'arbre elle-même.
Si les deux opérations sont requises, leur séquence doit suivre le dessin des composants et les surfaces de référence utilisées par chaque machine.
Le maintien d'une longueur d'arbre et d'un alignement de la ligne centrale cohérents à travers ces étapes réduit le risque qu'un processus d'usinage perturbe la géométrie établie précédemment.
Comment le chanfreinage s'adapte au rainurage à circlips
Certains arbres à rouleaux nécessitent des rainures de retenue pour les circlips ou les composants associés. La position de la rainure est normalement définie par rapport à l'extrémité de l'arbre, ce qui signifie que la cohérence de la face d'extrémité peut influencer la référence dimensionnelle utilisée lors du rainurage.
Lorsque le traitement à tête plate crée des surfaces d'extrémité d'arbre stables, les opérations d'usinage ultérieures ont une référence plus prévisible à partir de laquelle les positions des rainures peuvent être établies.
Cela illustre pourquoi des étapes d'usinage apparemment distinctes doivent être considérées comme une seule voie de production. La qualité d’une fonctionnalité peut influencer la fiabilité du positionnement de la fonctionnalité suivante.
Pourquoi la pression au travail compte
Le TPD-2040 répertorie une plage de pression de travail d'environ 4 MPa. Cette pression supporte l'actionnement pneumatique ou machine requis pendant le serrage et le traitement.
La plage indiquée ne doit pas être interprétée indépendamment de l'état de la machine Une distribution de pression stable est nécessaire pour un mouvement et un maintien de la pièce reproductibles, tandis que des fuites ou une alimentation irrégulière peuvent modifier le comportement des composants de serrage et d'actionnement.
La maintenance de routine devrait donc inclure l'inspection du système de pression ainsi que les outils de coupe, les luminaires, les guides et les commandes électriques.
L'usinage stable dépend à la fois du processus de coupe et des systèmes qui positionnent et fixent la pièce.
La conception des outils influence la cohérence du chanfrein
L'outil de coupe crée la géométrie usinée réelle, ce qui permet de sélectionner et de conditionner les outils des parties importantes du processus.
La machine utilise une plaque de coupe spécialement conçue avec des lames standardisées, permettant de manipuler plus systématiquement le réglage et le remplacement des lames. Un outillage standardisé peut simplifier la maintenance et aider à réduire les variations causées par une préparation manuelle incohérente des outils.
L'état de la lame doit toujours être surveillé pendant la production. L'usure peut modifier progressivement la surface du chanfrein, la relation dimensionnelle ou la charge d'usinage même lorsque chaque réglage de la machine reste inchangé.
Les pièces finies fournissent donc un retour précieux sur l’état de l’outillage.
Rigidité de la machine et traitement à long arbre
Les arbres longs peuvent créer des défis d'usinage car la pièce doit rester stable sur une portée relativement grande pendant que les deux extrémités sont traitées.
La structure de la machine et les supports ont besoin d'une rigidité suffisante pour maintenir l'arbre aligné pendant le serrage et la coupe. Un mouvement excessif peut influencer la planéité, la consistance du chanfrein ou la position du trou central.
Les points d'appui doivent donc correspondre à la longueur et au diamètre de l'arbre en cours de traitement Une configuration adaptée à un arbre court peut nécessiter un réglage lorsqu'un composant sensiblement plus long entre en production.
La rigidité de la machine doit être prise en compte avec le support de la pièce plutôt que jugée uniquement par la taille du cadre.
Pourquoi le chargement automatique peut améliorer la production par lots
Le chargement manuel peut fonctionner efficacement en lots plus petits, mais la manipulation répétée des arbres longs nécessite du temps de fonctionnement et introduit une autre source de variation de positionnement.
Le chargement et le déchargement automatiques peuvent créer un flux de matière plus organisé lorsque le volume de production le justifie Les pièces entrent en position d'usinage par une séquence cohérente, sont serrées et traitées, puis quittent la machine pour l'étape de fabrication suivante.
L'avantage est plus fort lorsque les processus environnants sont également organisés L'augmentation de la sortie d'une machine fournit une valeur limitée si l'étape suivante ne peut pas traiter les arbres terminés à un rythme compatible.
L'automatisation devrait donc prendre en charge le rythme global de production plutôt que de fonctionner comme une fonctionnalité isolée.
Inspection de première pièce après un changement de configuration
Lorsque le diamètre de l'arbre, la longueur, l'outillage ou les exigences d'usinage changent, la première pièce terminée doit faire l'objet d'une inspection dimensionnelle supplémentaire.
Les opérateurs peuvent vérifier la longueur totale, l'état de la face d'extrémité, la géométrie du chanfrein, l'emplacement du trou central et toute autre dimension qui influence le processus suivant. Cela confirme si la nouvelle configuration de la machine correspond à l'arbre réel plutôt que de s'appuyer entièrement sur les paramètres précédents.
Une fois la première pièce vérifiée, la production continue peut procéder à un contrôle périodique.
Cette approche est particulièrement précieuse dans les installations produisant plusieurs spécifications d'arbre à rouleaux sur la même machine, car chaque changement introduit une nouvelle combinaison de conditions de pièce et de configuration.
Diagnostiquer des chanfreins inégaux
Si le chanfrein diffère entre les extrémités opposées de l'arbre, le dépannage doit commencer par le positionnement de la pièce et l'alignement de la ligne centrale.
L'état de serrage, la position de l'outil de coupe, l'usure des lames, le réglage de la machine et la rectitude de l'arbre doivent ensuite être inspectés. La modification des paramètres de coupe avant de vérifier ces facteurs mécaniques peut rendre le problème initial plus difficile à identifier.
Si une variation se développe progressivement dans un lot de production plutôt que d’apparaître immédiatement après la configuration, l’usure de l’outil ou l’état du luminaire deviennent plus probables.
Un processus de dépannage structuré permet de distinguer les problèmes de réglage de la machine des problèmes de composants ou d'outillage.
Diagnostic de longueur d'arbre incohérente
L'usinage à tête plate peut influencer la dimension finale bout à bout de l'arbre Si les arbres terminés commencent à montrer une longueur incohérente, plusieurs éléments de processus doivent être vérifiés.
Les dimensions brutes initiales de l'arbre, le positionnement de la pièce, le serrage, le mouvement de l'unité de coupe, l'état de l'outillage et les positions de référence de la machine contribuent tous au résultat final.
Les deux extrémités doivent être évaluées ensemble car la longueur finie est créée par leur géométrie combinée.
C'est une autre raison pour laquelle l'usinage à double extrémité nécessite une stratégie de contrôle dimensionnel commune au lieu de traiter chaque broche indépendamment.
Diagnostic des problèmes de position du trou central
Un trou central doit correspondre à l'axe prévu de l'arbre. S'il apparaît décalé ou incohérent entre les pièces, le problème peut influencer les opérations d'usinage ultérieures qui dépendent du centre comme référence.
Le centrage de la pièce doit être vérifié en premier, suivi de l'alignement du serrage, de la position de l'outil de coupe, de la rectitude de l'arbre et de l'état de la machine.
Le problème ne doit pas être automatiquement attribué à l'outil de trou central lui-même, car l'emplacement final dépend de la relation complète entre l'arbre et la ligne médiane de la machine.
Une configuration stable garantit que l'usinage en trou central reflète la géométrie réelle de la pièce.
Maintenance du système de serrage
Le système de serrage établit de façon répétée la relation physique entre l'arbre et la machine L'usure ou la contamination sur les surfaces de contact peut donc influencer la précision d'usinage même lorsque le programme de contrôle reste inchangé.
Les luminaires et les pinces doivent être nettoyés régulièrement et inspectés pour déceler toute relâchement, tout dommage ou toute usure inégale. La pression d’actionnement doit également rester dans les conditions de fonctionnement requises.
Lorsqu'une machine traite plusieurs diamètres d'arbre, les points de réglage méritent une attention particulière car des changements fréquents peuvent introduire progressivement un relâchement si les composants mécaniques ne sont pas contrôlés.
Un serrage fiable fournit la base pour un usinage constant à double extrémité.
Maintenance des outils et guides de coupe
Les outils de coupe doivent être inspectés en fonction à la fois du temps de travail et de l'état des composants finis Une lame peut rester opérationnelle tandis que son bord change progressivement suffisamment pour influencer la qualité du chanfrein.
Les guides et les composants mobiles nécessitent également une lubrification et une propreté appropriées. Les débris d’usinage ne doivent pas pouvoir s’accumuler là où ils peuvent interférer avec le mouvement, les luminaires, les capteurs ou le positionnement de la pièce.
L'inspection préventive est particulièrement utile dans la fabrication par lots, car un changement mécanique progressif peut autrement affecter de nombreux arbres avant que le problème ne devienne visuellement évident.
Quelles données techniques doivent être examinées ?
Une évaluation significative d'une machine de chanfreinage doit utiliser les exigences réelles en matière de traitement des arbres plutôt qu'une liste de contrôle générique pour la machine.
| Article technique | Référence TPD-2040 | Pourquoi c'est important |
|---|---|---|
| Diamètre de traitement | Φ2040 mm | Définit la plage d'arbre appropriée |
| Durée de traitement | 2802200 mm | Définit la plage de longueur de la pièce |
| Précision de travail | ±0,1 mm | Prend en charge le contrôle dimensionnel |
| Pression de travail | 4 MPa | Prend en charge l'actionnement de la machine |
| Méthode de contrôle | PLC | Coordonne le cycle automatique |
| Traitement final | Les deux extrémités simultanément | Réduit la configuration répétée |
| Opérations | Tête plate, chanfrein, trou central | Combine les processus d'extrémité d'arbre |
| Manutention de matériaux | Chargement/déchargement automatique disponible | Prend en charge la production répétitive |
Ces paramètres doivent être comparés au tracé réel de l'arbre et à la voie de production plutôt que d'être évalués uniquement sous forme de valeurs maximales isolées.
L'évaluation du fabricant devrait inclure la compréhension du processus
Un fabricant de machines de chanfreinage doit comprendre pourquoi l'arbre est traité, quelles opérations se produisent avant le chanfreinage et ce que la pièce doit faire par la suite.
Pour les arbres de rouleaux de convoyeur, cela peut inclure des relations avec le fraisage à plat, le rainurage par circlips, l'assemblage de roulements, l'installation de rouleaux et l'inspection dimensionnelle finale.
Cette connaissance du processus est importante car la configuration de la machine doit prendre en charge le composant fini plutôt que de simplement démontrer que le couteau peut retirer du matériau.
Une machine techniquement adaptée est une machine qui s'intègre naturellement dans la voie de production existante et crée une géométrie que le processus suivant peut utiliser de manière cohérente.
Évitez de confondre le chanfreinage d'arbre avec le chanfreinage de tube
La terminologie du chanfreinage peut décrire plusieurs pièces différentes, mais la machine évoquée ici est spécifiquement conçue principalement pour les produits à puits.
Cette distinction est importante pour la sélection de l'équipement Une machine destinée à traiter des composants solides longs ou de type arbre n'est pas automatiquement équivalente à un équipement conçu principalement pour la préparation des extrémités de tuyaux ou de tubes.
Le support de la pièce, le serrage, la ligne centrale, la disposition de l'outil de coupe et les caractéristiques d'extrémité requises peuvent tous différer.
Lors de l'évaluation de l'équipement, la pièce exacte doit donc rester une partie du mot-clé et du contexte de spécification Pour la fabrication de rouleaux de convoyeur, l'application pertinente est le parement plat à l'extrémité de l'arbre, le chanfreinage et la préparation du trou central.
Pourquoi cette machine est pertinente pour la fabrication de rouleaux de convoyeur
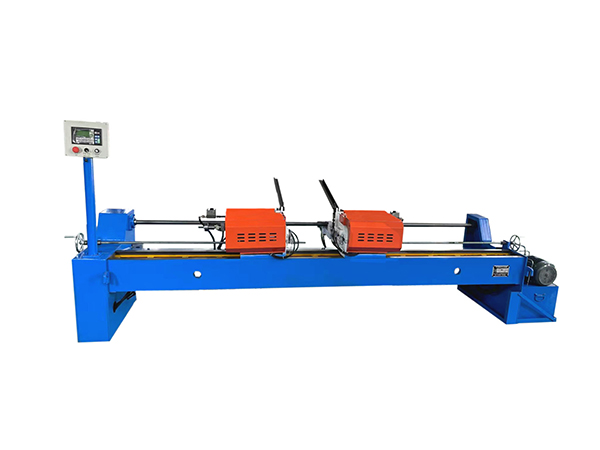
Un rouleau transporteur fini dépend de la relation dimensionnelle entre le tube à rouleaux, l'arbre, les roulements, les boîtiers, les joints et les caractéristiques de montage La géométrie de l'extrémité de l'arbre fait partie de cette relation car elle influence à la fois les références de fabrication et l'installation finale.
Un système d'usinage à double extrémité est bien adapté à ce composant car l'arbre du rouleau lui-même est symétrique et contient des caractéristiques correspondantes aux extrémités opposées.
En combinant le traitement à tête plate, le chanfreinage et l'usinage à trou central, l'équipement crée un arbre intermédiaire contrôlé avant un assemblage ultérieur ou un traitement supplémentaire.
Cela fait de la machine une partie d'un véritable flux de travail de fabrication de rouleaux de convoyeur plutôt qu'une application générique de finition des métaux sans rapport avec l'orientation produit du site Web.
Conclusion
L'évaluation d'un fabricant de machines de chanfreinage pour la production d'arbres de rouleaux de convoyeur nécessite bien plus que de confirmer que la machine peut créer un bord biseauté. L'équipement doit correspondre à la géométrie de l'arbre long, maintenir une ligne centrale stable, serrer la pièce de manière fiable, traiter les caractéristiques correspondantes aux deux extrémités et s'intégrer aux opérations de fabrication des rouleaux environnants.
La configuration TPD-2040 combine l'usinage à tête plate, le chanfreinage et la préparation de trous centraux tout en traitant simultanément les deux extrémités. Sa plage de travail d'environ 200 mm de diamètre et 280 mm de longueur, le contrôle PLC, l'alimentation et le serrage automatiques et les spécifications de précision de travail de ±0,1 mm reflètent les exigences du traitement répétitif de l'arbre.
Le principe d'évaluation le plus important est donc la compatibilité des processus Lorsque la géométrie de la pièce, la structure de la machine, l'outillage, l'automatisation, l'inspection et les opérations en amont et en aval sont considérés ensemble, l'usinage en bout d'arbre peut devenir une partie contrôlée et reproductible de la production de rouleaux de convoyage.
FAQ
Quel type de pièce à usiner cette machine de chanfreinage est-elle conçue pour traiter ?
Cette machine est principalement conçue pour les produits d'arbre plutôt que d'être un système de chanfreinage de tube à usage général La TPD-2040 supporte des diamètres d'arbre d'environ 2040 mm et des longueurs de 280 à 2200 mm, ce qui la rend adaptée aux composants cylindriques longs tels que les arbres utilisés dans la fabrication de rouleaux de convoyage.
Quelles opérations la machine peut-elle effectuer sur les extrémités de l'arbre ?
La machine peut effectuer l'usinage à tête plate, le chanfreinage et le traitement à trou central aux deux extrémités au sein d'une configuration coordonnée. La combinaison de ces opérations réduit le repositionnement répété de la pièce et aide à maintenir une relation dimensionnelle plus cohérente entre les deux extrémités correspondantes d'un long arbre à rouleaux.
Pourquoi le traitement à double extrémité est-il important pour les arbres de rouleaux de convoyeur ?
Les arbres à rouleaux contiennent normalement une géométrie correspondante aux extrémités opposées, de sorte que l'usinage des deux côtés au sein d'une même configuration réduit le besoin d'inverser et de déplacer la pièce à plusieurs reprises. Une référence de machine courante permet de maintenir la cohérence dans la longueur de l'arbre, la position de la face d'extrémité, la géométrie du chanfrein et l'emplacement du trou central tout au long de la production par lots.
Quelle précision et quelle plage de travail la DPT-2040 offre-t-elle ?
La DPT-2040 énumère une précision de travail d'environ ±0,1 mm, une plage de diamètre de traitement de 20,40 mm, des longueurs de traitement de 280 à 2 200 mm, une pression de travail de 4 MPa. La cohérence réelle de la pièce finie dépend également de l'outillage, du serrage, de l'état de la pièce, de la configuration et de l'entretien.
Que faut-il vérifier lors de l'évaluation d'un fabricant de machines à chanfreiner ?
L'évaluation doit prendre en compte la gamme réelle de pièces, la capacité d'usinage à double extrémité, le centrage et le serrage, les opérations de traitement final disponibles, le contrôle PLC, la conception de l'outillage, la précision du travail, l'alimentation automatique, l'accès de maintenance et la manière dont la machine s'adapte à l'usinage de l'arbre en amont et au rouleau en.



 French
 English
 Spanish