

Table des matières
Introduction
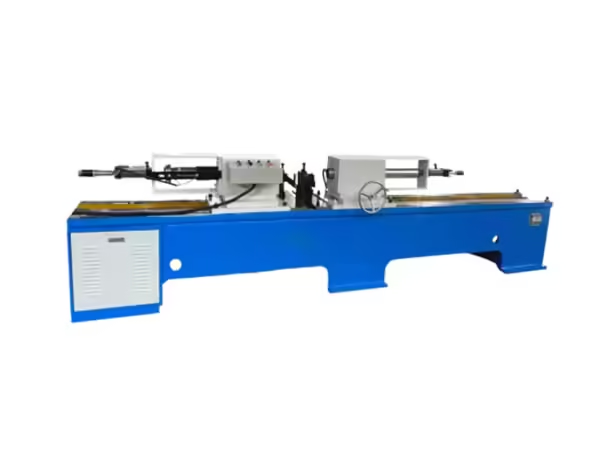
L'ensemble de rouleaux de convoyeur ne dépend pas que de la production d'un tube et d'un arbre de taille correcte Les composants liés au roulement aux deux extrémités du rouleau doivent également être positionnés de manière cohérente afin que l'ensemble fini conserve la relation requise entre le tube, l'arbre, le boîtier de roulement et les composants rotatifs Lorsque la production passe d'un assemblage occasionnel à une fabrication par lots répétés, cette étape devient de plus en plus importante.
La machine de roulement de réglage automatique à double extrémité de rouleau est conçue spécifiquement pour cette partie de la production de rouleaux de convoyeur Au lieu de traiter les deux extrémités indépendamment, la machine utilise une structure de montage à pression hydraulique à double extrémité afin que les composants correspondants puissent être assemblés au sein d'un cycle de travail coordonné.
Cette approche peut simplifier l'assemblage répété des rouleaux, mais les résultats stables dépendent toujours des dimensions correctes de la pièce, de l'alignement de la machine, du contrôle hydraulique, des fixations et de la qualité de l'usinage en amont. Ce guide examine sept facteurs importants que les fabricants devraient comprendre lorsqu'ils utilisent ce type d'équipement dans la production de rouleaux de convoyeur.
Qu'est-ce qu'une machine de roulement à réglage automatique à double extrémité à rouleaux ?
Une machine à roulements à réglage automatique à double extrémité est une machine semi-automatique spécialisée utilisée pour l'assemblage de rouleaux de convoyeur. Sa fonction principale est de presser les composants liés aux roulements en position depuis les deux extrémités du rouleau via un processus hydraulique contrôlé.
celui de Terok Machine à roulements à rouleaux à double extrémité à réglage automatique est conçu pour les rouleaux utilisant des boîtiers de roulements en fonte ou pressés La pièce est chargée manuellement, tandis que les têtes de double pression fonctionnent simultanément pendant le cycle d'assemblage La machine peut également être ajustée dans sa plage spécifiée pour s'adapter à différents diamètres et longueurs de rouleaux.
Cela distingue l'équipement d'une presse d'atelier générale Une presse conventionnelle peut générer de la force, mais une machine à rouleaux dédiée est structurée autour de longues pièces cylindriques, d'un positionnement double extrémité et d'exigences d'assemblage répétitives.
L'objectif principal n'est donc pas simplement de presser les composants ensemble Il s'agit de créer un processus d'assemblage répétable dans lequel le positionnement, la direction de pressage, le support de la pièce et le mouvement hydraulique peuvent être contrôlés de manière plus cohérente.
Pourquoi le roulement compte dans les rouleaux de convoyeur
Les roulements sont des éléments mécaniques fondamentaux utilisés pour supporter le mouvement relatif tout en réduisant la friction entre les composants mobiles Une explication générale utile de la façon dont roulements mécaniques la fonction montre pourquoi leur position et leur relation avec les arbres et les boîtiers sont importantes dans les ensembles rotatifs.
Dans un rouleau transporteur, la zone de roulement relie plusieurs éléments critiques L'arbre fournit la structure centrale de support, tandis que la coque du rouleau tourne autour de lui par l'agencement de roulement Les boîtiers de roulement, les joints et les composants de retenue peuvent également faire partie de la structure complète.
Si ces pièces ne sont pas assemblées dans la position prévue, le rouleau fini peut ne pas reproduire la géométrie établie lors de l'usinage Pour cette raison, l'assemblage des roulements doit être considéré comme faisant partie du processus de fabrication de précision plutôt que comme une simple opération finale d'emmanchement.
Une machine de réglage dédiée à double extrémité donne aux fabricants un processus mécanique défini pour terminer cette étape La pièce peut être positionnée par rapport à deux têtes de pressage alignées, permettant d'assembler les deux extrémités dans des conditions contrôlées.
Facteur 1 : Alignement de pression double extrémité
L'une des caractéristiques les plus importantes de ce type de machine est la relation entre les deux broches de pressage, Parce que la force est appliquée depuis les côtés opposés du rouleau, les deux directions de pressage doivent rester correctement alignées avec l'axe de la pièce.
Si les têtes de pressage ne maintiennent pas une relation convenable entre elles, les forces agissant sur l'ensemble peuvent devenir inégales Ceci rend la géométrie de la machine tout aussi importante que la force hydraulique.
Pour le modèle TY-220*2200 répertorié par Terok, la déviation coaxiale spécifiée des broches de pressage des deux côtés n'est pas supérieure à 0,1 mm. Cette figure illustre comment les équipements à double extrémité sont conçus autour de l'alignement plutôt que simplement de deux vérins hydrauliques indépendants.
Pendant la production, l'alignement doit également être soutenu par un positionnement correct de la pièce. Même une machine bien alignée ne peut pas fournir un processus stable si le rouleau est chargé de manière incorrecte ou si les fixations de support ne le maintiennent pas dans la position prévue.
Les fabricants doivent donc considérer l’alignement des broches, l’alignement des luminaires et le positionnement des rouleaux comme un seul système connecté.
Facteur 2 : Commande de montage hydraulique par pression
La machine de roulement à réglage automatique à double extrémité à rouleaux utilise le montage hydraulique par pression pour générer le mouvement et la force requis pour l'assemblage Les systèmes hydrauliques conviennent à ce type d'opération car ils peuvent fournir un mouvement linéaire stable à travers un cycle de travail contrôlé.
L'unité hydraulique entraîne le mécanisme de pressage vers les extrémités du rouleau Lorsque la pièce a été correctement positionnée, les deux têtes peuvent se déplacer simultanément et appliquer une force le long de la direction d'assemblage requise.
Pour le modèle TY-220*2200, Terok énumère une pression de service du système hydraulique de 2,5 à 4,5 MPa et une force de pression maximale de 4000 kgf. Ces paramètres définissent une partie de la capacité de travail de la machine, mais ils ne doivent pas être considérés séparément de la structure du rouleau.
Une force plus élevée n'est pas automatiquement meilleure La condition de pressage requise dépend des dimensions et de l'ajustement des composants en cours d'assemblage Une préparation, un alignement et un outillage corrects des composants restent essentiels.
Le système hydraulique devrait donc fournir un mouvement contrôlé suffisant pour l'ensemble de rouleaux prévu plutôt que d'être évalué uniquement en fonction de sa puissance maximale.
Facteur 3 : Diamètre et plage de longueur du rouleau
Les rouleaux convoyeurs sont réalisés en différents diamètres et longueurs selon la structure de convoyage dans laquelle ils seront utilisés Une machine destinée à la production par lots doit donc accueillir la gamme de produits qui passera effectivement par le poste d'assemblage.
Pour la configuration TY-220*2200, la plage de diamètre de rouleau répertoriée est de 76629 mm, tandis que la plage de longueur de rouleau est de 2002200 mm. La hauteur centrale de la broche est indiquée comme 850 mm.
Ces dimensions affectent plus que le fait qu'un rouleau s'insère physiquement dans la machine. Ils influencent le support de la pièce, la position de la tête de pressage, la plage de réglage et la manipulation de l'opérateur.
Avant d'établir le processus d'assemblage, les fabricants devraient identifier les spécifications de rouleaux les plus petites et les plus grandes attendues en production Cela permet de déterminer si la plage de réglage de la machine correspond aux exigences réelles de fabrication.
Il faut également tenir compte de la variété des produits Une usine qui change fréquemment entre les spécifications des rouleaux peut accorder une plus grande importance au réglage pratique et au positionnement reproductible qu'une chaîne de production dédiée à une taille de rouleau normalisée.
Facteur 4 : Structure du boîtier de roulement
Terok déclare que la machine convient aux ensembles de rouleaux utilisant soit des boîtiers de roulements en fonte, soit des boîtiers de roulements pressés Ceci est important car les structures de rouleaux de convoyeur peuvent différer considérablement dans la manière dont le boîtier de roulement interagit avec les composants de tube, d'arbre, de roulement et d'étanchéité.
La structure du boîtier influence la façon dont la force doit être transférée pendant l'assemblage Les outils de pressage et les supports de pièces doivent entrer en contact avec les zones correctes afin que la charge suive le chemin prévu à travers les composants.
Les fabricants doivent donc examiner le dessin complet du rouleau avant de mettre en place la machine La position du roulement, la géométrie du boîtier, la disposition de l'arbre, les caractéristiques de retenue et la structure d'étanchéité affectent tous la manière dont l'opération de pressage doit être effectuée.
Le passage d'une conception de rouleau à une autre peut nécessiter plus que le réglage de la longueur globale de la machine Les luminaires ou l'outillage peuvent également devoir correspondre à la géométrie différente des composants.
C'est pourquoi une machine d'assemblage de rouleaux dédiée doit être configurée autour de la structure réelle du produit plutôt que simplement du diamètre extérieur du rouleau fini.
Facteur 5 : Précision de l'usinage en amont
Le pressage des roulements ne peut pas compenser les pièces imprécises produites plus tôt dans le processus de fabrication Si les dimensions du tube à rouleaux, de l'arbre ou du boîtier ne correspondent pas à la conception, l'étape d'assemblage peut devenir incohérente même lorsque la machine elle-même fonctionne correctement.
La préparation des tubes influence la longueur globale du rouleau et l'état de fin L'usinage par extrémité de tube affecte la position et l'ajustement des composants liés au roulement L'usinage par arbre détermine la géométrie autour de laquelle l'ensemble de rouleaux fini est centré.
Ces processus en amont doivent donc être contrôlés avant que le rouleau n'atteigne la machine de réglage des roulements.
Un principe de production utile consiste à inspecter les caractéristiques critiques le plus près possible de l'étape où elles sont créées Les dimensions des tubes peuvent être vérifiées après la coupe et l'usinage final, tandis que les caractéristiques de l'arbre peuvent être vérifiées avant l'assemblage Cela permet d'identifier plus facilement l'origine de la variation dimensionnelle.
Lorsque des composants correctement préparés atteignent la presse, la machine de roulement à réglage automatique à double extrémité à rouleaux peut remplir sa fonction prévue dans des conditions beaucoup plus stables.
Facteur 6 : Fonctionnement semi-automatique et production par lots
La machine utilise un concept de fonctionnement semi-automatique Le chargement est effectué manuellement, tandis que l'action de pressage à double tête est effectuée à travers les systèmes hydrauliques et de commande de la machine.
Cette configuration peut être pratique pour la fabrication de rouleaux par lots car elle combine la flexibilité de l'opérateur avec un cycle de pressage mécanique reproductible. Les opérateurs restent capables de gérer différentes spécifications de rouleaux, tandis que le mouvement d'assemblage critique n'a pas besoin d'être recréé manuellement pour chaque pièce.
La séquence opératoire peut généralement être comprise comme suit :
| Étape d'assemblage | Action principale | Objectif du processus |
|---|---|---|
| Chargement de la pièce | Rouleau placé dans la machine | Préparez le rouleau pour l'assemblage |
| Réglage de la position | Rouleau aligné avec les têtes de pressage | Établir l'axe d'assemblage correct |
| Support de pièce | Rouleau stabilisé | Maintenir la position pendant l'appui |
| Pressage hydraulique | Les deux têtes se déplacent simultanément | Définissez les composants liés au roulement |
| Complétion de la presse | La position requise est atteinte | Assemblage complet à double extrémité |
| Cycle de retour | Les têtes d'appui se rétractent | Préparez-vous au retrait de la pièce |
| Inspection | Montage fini vérifié | Confirmer l'état de montage |
Le fonctionnement semi-automatique ne signifie pas que le contrôle du processus est moins important L'opérateur a encore besoin d'une méthode de chargement clairement définie, d'un réglage correct de la machine, de montages appropriés et d'une procédure d'inspection cohérente.
Lorsque ces éléments sont standardisés, la machine peut supporter une production par lots répétés tout en restant adaptable à plusieurs spécifications de rouleaux.
Facteur 7 : Intégration de la machine avec le processus de production complet de rouleaux
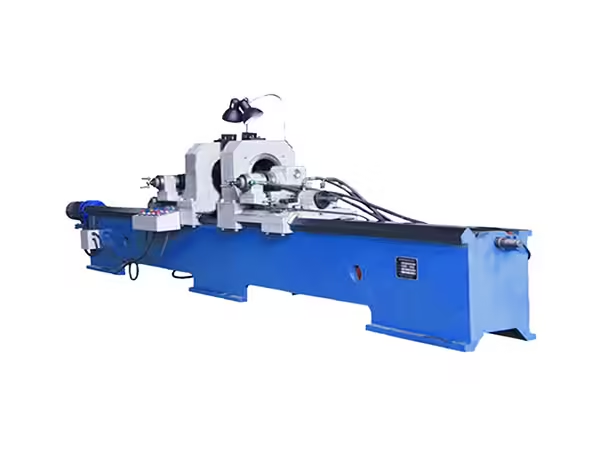
L'assemblage du roulement n'est qu'une étape de la fabrication du rouleau transporteur Avant que la pièce n'atteigne la machine de pressage, le tube et l'arbre du rouleau passent normalement par plusieurs processus de préparation et d'usinage.
La découpe du tube établit la longueur initiale de la coque du rouleau L'usinage de l'extrémité du tube prépare la coque pour un assemblage ultérieur Le fraisage de l'arbre, le rainurage, l'usinage à plat ou le traitement au trou central peuvent également être requis selon la conception du rouleau.
Après le réglage du roulement, des opérations supplémentaires telles que le soudage, le scellement, l'assemblage final ou l'inspection peuvent suivre.
celui de Terok Machines de fabrication et de transformation la gamme comprend des équipements pour plusieurs de ces étapes connectées, notamment la découpe de tubes, l'usinage de tubes à double extrémité, le traitement d'arbres, le réglage des roulements, le soudage et l'usinage spécialisé des rouleaux.
La machine à roulements devrait donc être évaluée comme un élément au sein d'une séquence de fabrication plus vaste Sa capacité de travail et sa méthode de réglage devraient correspondre aux processus avant et après celle-ci.
Une chaîne de production devient plus facile à gérer lorsque des machines individuelles fonctionnent à des capacités compatibles et que les pièces peuvent se déplacer entre les étapes sans réglage répété inutile.
Comprendre les paramètres techniques TY-220*2200
Les paramètres techniques aident à définir la plage de travail de la machine et doivent toujours être comparés aux spécifications des rouleaux en cours de production.
Le modèle TY-220*2200 actuellement répertorié par Terok comprend les principaux paramètres suivants :
| Article | Spécification |
|---|---|
| Modèle | TY-220*2200 |
| Hauteur du centre de la broche | 850 mm |
| Diamètre du rouleau | Φ76619 mm |
| Longueur du rouleau | 2002200 mm |
| Pression de travail du système hydraulique | 2,5 MPa.5 MPa |
| Force de pression maximale | 4000 kgf |
| Dimensions hors tout | 3900×700×1100mm |
| Déviation coaxiale des broches de pressage des deux côtés | ≤ 0,1 mm |
Ces chiffres doivent être compris comme des limites de capacité de l'équipement plutôt que comme des revendications de performance isolées Les dimensions du rouleau, la conception des composants, l'outillage et les conditions de production réelles déterminent toujours la façon dont la machine doit être configurée.
Le site Web répertorie également TY-160*2200 comme autre modèle, montrant que différentes configurations de machines peuvent être utilisées en fonction de la plage de rouleaux prévue.
Pourquoi la pression simultanée à double extrémité est différente de l'assemblage séparé
Le traitement des deux extrémités au sein d'un cycle machine réduit la nécessité de retirer, d'inverser et de repositionner le rouleau entre les opérations Ceci est particulièrement utile pour les pièces cylindriques longues car une manipulation répétée peut rendre plus difficile un alignement cohérent.
Le pressage simultané permet également de référencer les deux extrémités au sein d'une même structure de machine Au lieu d'établir des configurations séparées pour chaque côté, les deux opérations sont coordonnées autour de la même position de rouleau.
Cela ne garantit pas automatiquement un assemblage correct Les tolérances des composants, les surfaces de pression, l'alignement des pièces et l'état de la machine doivent encore être contrôlés.
Cependant, la structure fournit une base plus reproductible pour la production par lots que de traiter chaque extrémité de rouleau comme une opération sans rapport.
Pour les fabricants confrontés à des spécifications répétées, cela peut rendre l’organisation de la production plus simple et réduire les manipulations inutiles entre les étapes d’assemblage.
Comment les luminaires influencent la cohérence de l'assemblage
Les luminaires constituent un élément important du réglage des roulements car ils déterminent la manière dont le rouleau est soutenu et situé pendant l'application de la force.
Un luminaire doit stabiliser la pièce sans introduire de déformation ni permettre un mouvement inutile Il doit également s'adapter aux dimensions du rouleau dans la plage prévue de la machine.
Si les supports sont usés ou mal réglés, la position du rouleau peut changer même si la pression hydraulique reste stable Cela peut créer une incohérence apparente de la machine lorsque le problème réel est l'emplacement de la pièce.
Les luminaires doivent donc être inspectés dans le cadre de la gestion courante des équipements Les surfaces de contact, les composants de positionnement, les mécanismes de réglage et les points de fixation influencent tous la répétabilité.
Lorsque différentes spécifications de rouleaux sont traitées, les procédures de configuration doivent définir clairement comment les positions des luminaires sont modifiées et vérifiées avant la reprise de la production.
PLC et contrôle électrique en assemblage répétitif
La configuration du produit comprend un système de commande basé sur un automate ainsi que des composants hydrauliques et électriques qui coordonnent le fonctionnement de la machine.
Le contrôle PLC est utile dans l'assemblage répétitif car il fournit une séquence de fonctionnement définie Une fois la machine correctement configurée, les mouvements d'appui et de retour peuvent suivre la même logique de contrôle sur plusieurs cycles de production.
Le PLC ne doit pas être considéré comme un remplacement pour une configuration mécanique correcte Il contrôle la séquence, tandis que la structure physique de la machine détermine la précision avec laquelle la pièce est positionnée et comment la force est transférée.
La production stable dépend donc de la combinaison de la logique de commande, des performances hydrauliques, de la géométrie de la machine, des luminaires et des procédures de l'opérateur.
Cette combinaison est particulièrement importante dans les machines semi-automatiques, où le chargement manuel de la pièce interagit directement avec un cycle de pressage automatisé.
Sources courantes de variation lors du réglage du roulement
Lorsque les rouleaux assemblés montrent des résultats incohérents, l'augmentation des réglages de la machine ne devrait pas être la première réponse Plusieurs facteurs différents peuvent créer une variation.
Des arbres ou des boîtiers mal usinés peuvent modifier l'ajustement entre les composants Les pièces peuvent être positionnées différemment d'un cycle à l'autre Les luminaires peuvent s'user progressivement Les performances hydrauliques peuvent également changer si le système n'est pas entretenu correctement.
La contamination des composants peut créer une autre source de variation car les surfaces peuvent ne pas s'engager de la même manière à chaque cycle d'assemblage.
Un processus structuré de dépannage devrait donc commencer par séparer les facteurs liés à la machine des facteurs liés aux composants.
Les fabricants peuvent vérifier les dimensions des pièces, vérifier la position des appareils, inspecter les surfaces de pression, observer le fonctionnement hydraulique et comparer les résultats sur plusieurs cycles de production.
Cette approche permet d'identifier plus facilement la cause réelle plutôt que de régler de manière répétée la presse pour compenser un problème en amont.
Inspection après le processus de pressage
L'inspection doit être intégrée au processus d'assemblage afin que les problèmes soient identifiés avant que les rouleaux ne passent aux étapes de production suivantes.
Les contrôles spécifiques dépendent de la conception du rouleau, mais les fabricants peuvent examiner la position du roulement, la symétrie des composants, la relation entre l'arbre, la rotation du rouleau et les conditions d'assemblage visibles.
Pour les équipements de pressage à double extrémité, la relation entre les deux côtés doit faire l'objet d'une attention particulière La variation répétée d'un côté peut indiquer un problème de positionnement, de fixation, d'outillage ou d'alignement de la machine.
Les dossiers d'inspection peuvent également être utiles lorsque plusieurs spécifications de rouleaux sont produites. Ils aident à identifier si un problème est lié à une configuration particulière ou apparaît dans différents types de produits.
Le but de l'inspection n'est pas seulement de séparer les pièces acceptables et inacceptables Elle fournit également des informations qui peuvent être utilisées pour maintenir un processus de fabrication stable.
Exigences de maintenance pour un fonctionnement stable
L'équipement hydraulique dépend de l'état constant de la mécanique et du système de fluide. L'inspection régulière doit inclure les composants hydrauliques, les broches de pressage, les guides, les luminaires, les capteurs, les fixations et les éléments électriques.
Les zones qui entrent directement en contact ou positionnent le rouleau nécessitent une attention particulière car de petits changements peuvent influencer l'alignement de l'assemblage.
Les fuites hydrauliques, les mouvements irréguliers, le bruit inhabituel de la machine ou les changements de comportement du cycle doivent être étudiés avant de commencer à affecter la production répétée.
Les surfaces et les accessoires de pression doivent également rester propres afin que les composants puissent être positionnés de manière cohérente.
La maintenance doit donc être traitée dans le cadre du contrôle du processus Une machine qui change progressivement de condition peut introduire une variation d'assemblage même lorsque les opérateurs continuent à utiliser les mêmes réglages.
Comment évaluer cette machine pour une chaîne de production
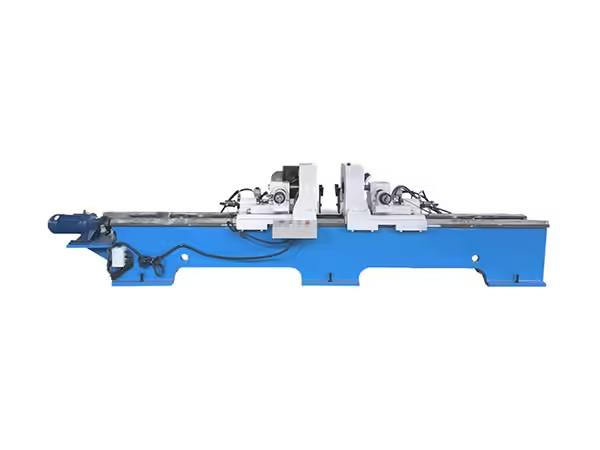
La première étape consiste à comparer la plage de travail de la machine avec les rouleaux qui seront réellement produits Le diamètre et la longueur des rouleaux devraient se situer dans la plage prévue de la machine, mais les fabricants devraient également tenir compte de la structure du boîtier de roulement, de la disposition de l'arbre, de la position de pressage et de l'outillage.
La deuxième étape consiste à évaluer le procédé de fabrication environnant Si l'usinage en amont ne peut pas maintenir des dimensions de composants cohérentes, le pressage des roulements restera difficile à normaliser.
Le modèle de production compte également Une usine produisant des lots répétés de rouleaux similaires peut bénéficier fortement du pressage simultané à double extrémité, tandis qu'une installation produisant de nombreuses structures différentes devrait accorder une attention particulière aux procédures de réglage et à la flexibilité des fixations.
Enfin, la machine devrait s'adapter à la séquence de production globale L'objectif n'est pas d'optimiser une opération isolée tout en créant des retards ailleurs La préparation des tubes, l'usinage des arbres, le réglage des roulements, le soudage et l'inspection devraient fonctionner ensemble comme un système coordonné.
Conclusion
La machine de roulement à réglage automatique à double extrémité à rouleaux est une machine d'assemblage de rouleaux de convoyeur spécialisée conçue autour du montage à pression hydraulique à double extrémité. Sa principale valeur vient du traitement des deux extrémités du rouleau au sein d'une configuration coordonnée tout en fournissant une structure réglable pour différentes dimensions de rouleau dans sa plage de travail.
Un fonctionnement fiable dépend de plus que de la force hydraulique. L'alignement de la broche de pression, les dimensions des rouleaux, la structure du boîtier de roulement, la précision des composants en amont, les agencements, le contrôle PLC et la maintenance contribuent tous à la cohérence de l'assemblage.
Pour la production de rouleaux de convoyeur par lots, le pressage simultané à double extrémité peut réduire le repositionnement répété des pièces et créer un cycle d'assemblage plus structuré. Cependant, la machine fonctionne mieux lorsqu'elle est intégrée avec une préparation précise des tubes, un usinage de l'arbre, une inspection des composants et des processus de production en aval.
En évaluant la séquence complète d'assemblage plutôt qu'un seul paramètre de machine, les fabricants peuvent établir un processus de production de rouleaux plus reproductible et mieux utiliser des équipements de réglage de roulements spécialisés.
FAQ
À quoi sert une machine à roulements à réglage automatique à double extrémité ?
Il s'agit d'une machine semi-automatique spécialisée utilisée pour l'assemblage de rouleaux de convoyage L'équipement utilise un pressage hydraulique à double extrémité pour positionner les composants liés au roulement aux deux extrémités du rouleau.
Quelles tailles de rouleaux le processus du modèle TY-220*2200 peut-il traiter ?
La spécification Terok actuelle répertorie une plage de diamètre de rouleau de 776 mm et une plage de longueur de rouleau de 200 mm.
Pourquoi la machine appuie-t-elle sur les deux extrémités en même temps ?
Le pressage simultané à double extrémité réduit le repositionnement répété de la pièce et permet de coordonner les deux opérations d'assemblage autour de la même position du rouleau.
La précision du pressage des roulements est-elle affectée par l
Oui. Les dimensions de l'arbre, l'état de l'extrémité du tube, la géométrie du boîtier du roulement et d'autres caractéristiques des composants doivent être contrôlées avant l'assemblage. La machine de pressage ne peut pas compenser les composants qui ne correspondent pas à la conception prévue.
Que faut-il vérifier lors de l'entretien courant des machines
Les domaines importants comprennent les composants hydrauliques, les broches de pression, les luminaires, les guides, les capteurs, les éléments électriques, les points de fixation et les surfaces utilisées pour positionner ou presser le rouleau.
Besoin d'un support technique pour l'équipement d'assemblage
La sélection d'un équipement d'assemblage de rouleaux approprié nécessite une compréhension des dimensions des rouleaux, de la structure du boîtier de roulement, de la conception de l'arbre, de la séquence de production et des processus d'usinage environnants Cangzhou Terok fournit des machines spécialisées pour la fabrication et l'assemblage des rouleaux de convoyeur et peut prendre en charge la configuration de l'équipement selon les exigences spécifiques de production.



 French
 English
 Spanish