

Table des matières
Introduction

Une machine à tour de coupe de tuyaux utilisée dans la fabrication de rouleaux de convoyage remplit une fonction très différente d'une machine de coupure de tuyaux classique Le tuyau en acier brut a normalement déjà été séparé en une ébauche de rouleau-coquille définie avant qu'il n'atteigne ce stade Le tour usine ensuite les deux extrémités de tube de sorte qu'elles aient la géométrie requise pour les logements de roulement, l'assemblage ultérieur et la production cohérente de rouleaux.
Cette distinction est importante car le simple fait de couper un tube à longueur ne crée pas la structure d'extrémité finie nécessaire à un rouleau transporteur La face coupée peut encore contenir une variation dimensionnelle, des bavures ou une condition d'extrémité qui ne convient pas à une préparation précise du siège de roulement L'usinage à double extrémité établit une référence plus contrôlée des deux côtés de la coque du rouleau.
Pour la production par lots, le traitement des deux extrémités au sein d'une configuration de machine réduit également le repositionnement répété de la pièce. Le tube peut être serré une fois tandis que les unités d'usinage gauche et droite synchronisées se dirigent vers la pièce, usinent la géométrie requise et se rétractent une fois l'opération terminée.
Qu’est-ce qu’une machine à tour de découpe de tuyaux dans la production de rouleaux ?
Dans cette application, une machine à tour de coupe de tuyaux est un équipement spécialisé pour usiner les extrémités de tuyaux en acier utilisés dans les rouleaux de convoyeur. Il ne faut pas le confondre avec une machine dont le but principal est de couper le stock de tuyaux longs en longueurs plus courtes.
L'existant Tour automatique à rouleaux à double trou d'extrémité est conçu spécifiquement pour le tuyau en acier du convoyeur à bande Le serrage rapide mécanique fixe le tube, les systèmes hydrauliques contrôlent l'alimentation du couteau et les cylindres d'alimentation gauche et droit fonctionnent via un circuit hydraulique synchronisé.
Les deux extrémités peuvent donc être usinées dans la même configuration. Cette structure est particulièrement adaptée à la production répétée de coques à rouleaux car les caractéristiques d'extrémité correspondantes doivent maintenir une relation contrôlée avec la même ligne centrale du tube et la même longueur totale de l'ébauche.
Pourquoi l'usinage des extrémités des tubes vient après la coupe des tuyaux
La production de rouleaux-coquilles commence normalement par diviser les longs tuyaux en acier en ébauches Cette première opération établit la longueur finie approximative, mais elle ne crée pas nécessairement la géométrie d'extrémité précise nécessaire pour un assemblage ultérieur des rouleaux.
La machine à tour de coupe de tuyaux prend l'ébauche déjà coupée et affine les deux extrémités Cela crée des surfaces et des références dimensionnelles plus prévisibles pour les composants liés au roulement.
La séparation de ces opérations rend également le contrôle du processus plus clair La machine de coupure est chargée de produire des ébauches cohérentes, tandis que le tour à double extrémité est responsable de la création de la géométrie d'extrémité requise.
Lorsque les deux machines effectuent leurs tâches définies de manière cohérente, l'assemblage en aval reçoit une pièce plus stable.
L'usinage double extrémité réduit le repositionnement
Le traitement d'une extrémité de tube à la fois nécessite que la pièce soit retirée, inversée, repositionnée et serrée à nouveau avant que le côté opposé puisse être terminé.
Chaque configuration supplémentaire introduit une autre opportunité de variation Le tube peut ne pas revenir exactement à la même ligne centrale, la force de serrage peut changer et la relation entre les deux extrémités usinées devient plus dépendante du positionnement de l'opérateur.
Une machine à tour de coupe de tuyaux à double extrémité évite une grande partie de ce transfert de données répété. Les deux unités de coupe fonctionnent autour d'un tube serré, permettant aux caractéristiques d'extrémité correspondantes de rester liées à la même configuration de pièce.
Ceci est particulièrement précieux lorsque de nombreuses coques de rouleaux de même spécification sont produites en un seul lot.
Plage de travail TC-220×2200
La configuration TC-220×2200 couvre une large gamme de dimensions de tuyaux en acier à rouleaux de convoyeur.
| Article technique | Référence TC-220×2200 |
|---|---|
| Diamètre de tuyau d'acier | Φ76619 mm |
| Longueur de tuyau d'acier | 2002200 mm |
| Profondeur de traitement aux deux extrémités | 0 mm |
| Profondeur de coupe | 0 mm |
| Hauteur du centre de la broche | 900 mm |
| Vitesse de la broche principale | 500 tr/min |
| Échelle radiale porte-outil | 0,05 mm |
| Positionnement des répétitions radiales | 0,05 mm |
| Pression de service hydraulique | 2,54 MPa |
| Moteur d'entraînement principal | 4 kW |
| Moteur à pince | 1,5 kW |
Ces valeurs définissent l'enveloppe de la machine, mais le dessin réel du rouleau détermine toujours les dimensions d'usinage correctes. Le diamètre du tube, la longueur de l'ébauche, la profondeur d'extrémité requise, la structure du roulement-boîtier et le processus d'assemblage suivant doivent tous être considérés ensemble.
Le diamètre du tuyau modifie la configuration de l'usinage final
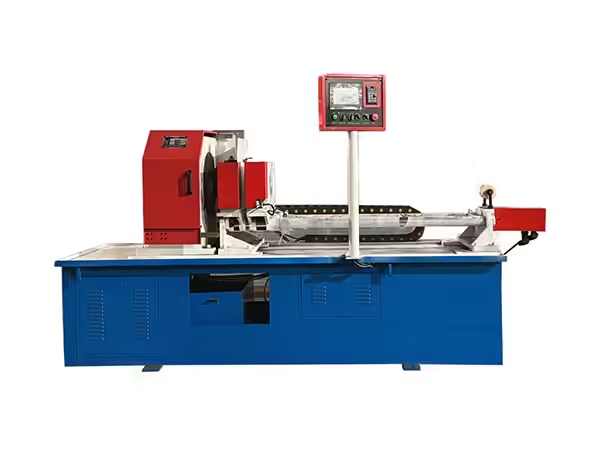
Une coque de rouleau en Φ76 mm et une coque de rouleau en Φ219 mm présentent une géométrie sensiblement différente de celle des outils de coupe.
Les unités de coupe doivent atteindre la position d'usinage requise tout en conservant une relation prévisible avec la ligne centrale du tube. Le serrage doit également s'adapter au diamètre extérieur plus ou moins grand sans permettre à la pièce de se déplacer pendant la coupe.
La configuration de la machine doit donc changer systématiquement lorsque le diamètre du rouleau change La position de l'outil, la condition de serrage et la profondeur de coupe requise doivent tous être confirmés à partir des spécifications de la pièce.
Le premier tube terminé après un changement de diamètre fournit une vérification importante que la nouvelle configuration correspond à la pièce physique.
La longueur du tube nécessite un positionnement correct de la machine
La machine supporte des longueurs de rouleaux-coquilles d'environ 200 à 2200 mm Cette plage signifie que la distance entre les unités d'usinage doit s'adapter à des pièces sensiblement différentes.
Les tubes plus longs nécessitent également un support approprié afin que la pièce reste proche de l'axe central prévu de la machine pendant le serrage et l'usinage.
Si un long tube s'affaisse ou s'assoit de manière inégale, les deux extrémités peuvent ne plus s'aligner de la même manière avec les unités de coupe. Le support de la pièce contribue donc directement à la cohérence de l'usinage final.
La longueur doit être traitée comme faisant partie de la configuration complète de la machine plutôt que simplement comme une dimension qui détermine l'espacement des broches.
Le serrage rapide mécanique stabilise la pièce
La machine utilise un dispositif mécanique de serrage rapide conçu pour maintenir solidement le tuyau en acier pendant le traitement.
La force de serrage peut être ajustée en fonction de la pièce, ce qui est important car le tube doit rester stable sans être positionné de manière incohérente d'un cycle à l'autre.
Un système de serrage fait plus qu'empêcher le mouvement longitudinal Il permet également d'établir la relation physique entre le tube et les deux têtes d'usinage.
Les surfaces de contact doivent rester propres et correctement ajustées car les copeaux ou l'usure autour de la pince peuvent modifier progressivement la façon dont la pièce se trouve à l'intérieur de la machine.
Commandes d'alimentation hydraulique à la fois extrémités d'usinage
Les unités de coupe gauche et droite utilisent une alimentation hydraulique, avec une boucle hydraulique synchronisée permettant aux deux cylindres d'alimentation d'avancer et de se rétracter ensemble.
Cette structure aide les deux extrémités de tube à suivre la même séquence générale d'usinage Au lieu de s'appuyer sur deux opérations d'alimentation manuelle non liées, la machine coordonne le mouvement des deux côtés.
La régulation hydraulique de vitesse en continu permet également d'adapter la condition d'avance aux exigences d'usinage.
Une pression hydraulique stable fait donc partie de la cohérence du processus Les fuites, les problèmes de valve ou la variation de pression peuvent influencer le mouvement de la machine même si tous les réglages mécaniques restent inchangés.
Le réglage radial des outils assure un contrôle précis
La machine combine une alimentation hydraulique automatique avec un positionnement radial de l'outil réglable manuellement.
L'échelle d'alimentation radiale du porte-outil est d'environ 0,05 mm par division, tandis que la précision du positionnement radial répété est également indiquée à environ 0,05 mm.
Ce réglage fin est utile car l'usinage des extrémités de tubes nécessite souvent un contrôle dimensionnel autour des caractéristiques liées au roulement plutôt qu'un simple retrait de matériau brut.
L'opérateur peut donc établir la position radiale selon la spécification du rouleau, tandis que la machine effectue automatiquement le cycle d'alimentation principal synchronisé.
La mesure de la pièce finie doit toujours confirmer que le résultat physique correspond au réglage prévu de l'outil.
Le soulagement automatique des outils protège la surface usinée
Une caractéristique utile de la machine est son mécanisme hydraulique automatique de soulagement d'outil Après que la fraise a atteint la position d'usinage prédéterminée, le système peut retirer automatiquement l'outil avant le mouvement de retour.
Cela permet de réduire la possibilité que la fraise raye la surface nouvellement usinée pendant la rétraction.
Le principe est important car la surface d'extrémité finie est déjà devenue une référence dimensionnelle et fonctionnelle à ce stade du cycle.
La protection de la zone usinée pendant le mouvement de retour supporte un état de surface plus cohérent et réduit les retouches inutiles.
Comment tourner diffère de la coupure de tuyau
Tournant est un processus d'usinage dans lequel les outils de coupe retirent le matériau d'une géométrie de pièce rotative ou autrement contrôlée pour créer des surfaces définies. Dans les machines spécialisées de traitement des rouleaux, la relation de coupe est adaptée à la structure du tube et de la machine.
La coupure du tuyau, en revanche, sépare principalement une longueur de matériau d'une autre L'objectif est la création d'ébauche plutôt que la géométrie de l'extrémité finie.
Cette différence explique pourquoi une usine de rouleaux peut exiger à la fois une machine automatique de coupe de tuyaux et un tour à double extrémité Les deux machines résolvent des problèmes de fabrication différents et ne doivent pas être traitées comme des équipements interchangeables.
La profondeur d'extrémité détermine la région usinée
Le TC-220×2200 supporte des profondeurs de traitement aux deux extrémités d'environ 0 à 70 mm.
Cette gamme permet d'usiner différentes conceptions de rouleaux-coquilles en fonction de la profondeur requise par leurs composants internes.
La valeur correcte doit toujours provenir du dessin au rouleau fini Le retrait de plus de matière que nécessaire n'améliore pas la pièce et peut modifier la géométrie disponible pour le boîtier de roulement ou d'autres composants d'assemblage.
L'alimentation en outils et la position radiale doivent donc être établies ensemble afin que le couteau élimine le matériau uniquement de la région prévue.
La réduction de la profondeur influence la charge de l'outil
La plage de profondeur de coupe indiquée est d'environ 0 mm.
La profondeur de coupe affecte la quantité de matériau que l'outil enlève lors de chaque passe d'usinage et influence donc la force de coupe, l'état de l'outil et la surface finie.
Une coupe plus profonde ne doit pas automatiquement être utilisée simplement pour réduire le temps d'usinage La valeur correcte dépend du matériau du tube, de la marge dimensionnelle, de l'état de la fraise, du comportement de la broche et de la géométrie finale requise.
L'usinage stable consiste à équilibrer ces variables plutôt qu'à maximiser un réglage indépendamment.
Pourquoi la vitesse de broche est importante
L'arbre principal fonctionne à environ 500 r/min dans la configuration TC-220×2200 répertoriée.
La vitesse de broche fonctionne avec la profondeur de coupe, la géométrie de l'outil et les conditions d'alimentation pour déterminer l'environnement d'usinage.
Les changements de diamètre ou de matériau du tube peuvent influencer le comportement du couteau même si la vitesse de la broche reste inchangée.
Pour les spécifications répétées des rouleaux, les paramètres de fonctionnement validés fournissent une base de référence utile La machine peut alors revenir à des conditions connues lorsque la même famille de tubes entre à nouveau en production.
La géométrie d'extrémité prend en charge l'assemblage du roulement et du boîtier
L'une des principales raisons de l'usinage des extrémités des coques de rouleau est de préparer le tube pour les composants installés plus tard dans le processus de production.
Les boîtiers de roulement nécessitent une géométrie de tube prévisible afin de pouvoir être positionnés de manière cohérente par rapport à la ligne centrale de la coque.
Si une extrémité du tube contient une variation dimensionnelle excessive, le boîtier peut ne plus se trouver dans la même relation que le composant à l'extrémité opposée.
L'usinage double extrémité permet donc de créer une fondation plus solide pour le réglage et le soudage ultérieurs des roulements.
Compatibilité du boîtier de roulement coulé et estampé
Le tour automatique à double extrémité à rouleaux est conçu pour les rouleaux utilisant soit des sièges de roulement en fonte, soit des boîtiers de roulement perforés/emboutis.
Ces structures peuvent nécessiter des dimensions d'usinage différentes, mais les deux dépendent du tuyau en acier préparé selon la conception de rouleau correspondante.
Cette flexibilité rend la configuration de la machine importante La pièce à usiner ne doit pas être usinée selon une condition finale générique lorsque la structure roulement-boîtier suivante change.
Le dessin au rouleau doit identifier la géométrie requise de l'extrémité du tube afin que l'usinage reste lié à l'assemblage lui-même.
Comment la machine s'intègre dans la séquence de production de rouleaux
La machine à tour de coupe de tuyaux appartient entre la préparation d'ébauches de tubes et l'assemblage ultérieur de rouleaux.
Le plus large Machines de fabrication et de transformation la gamme comprend des équipements de coupe automatique de tubes, des usinages de tubes à double extrémité, des traitements d'arbres à rouleaux, des réglages de roulements et des machines de soudage automatiques.
Ces machines effectuent des opérations séparées mais connectées La découpe du tube établit l'ébauche, le tour à double extrémité crée une géométrie d'extrémité contrôlée, les machines d'assemblage positionnent les composants internes et le soudage fixe la structure de rouleau terminée si nécessaire.
La voie de production devient plus stable lorsque chaque étape reçoit une pièce prévisible de l'opération qui l'a précédée.
Connexion avec découpe automatique de tubes
La découpe automatique du tube crée l'ébauche initiale de coque Ses sorties les plus importantes sont une longueur constante et une condition finale appropriée.
Le tour à double extrémité affine alors cette pièce plutôt que de remplacer l'opération de découpe.
Si les ébauches de tubes varient considérablement en longueur, le tour reçoit des pièces de départ incohérentes. Cela peut modifier la marge d'usinage et rendre plus difficile le contrôle dimensionnel ultérieur.
La consistance de coupe en amont améliore donc la stabilité du fonctionnement du tour.
Connexion avec réglage du roulement
Après l'usinage des extrémités de tubes et toute autre préparation requise, les composants liés au roulement peuvent être positionnés à l'intérieur de l'ensemble de rouleaux.
Un processus de réglage des roulements dépend de la géométrie établie précédemment Si les extrémités des tubes sont usinées de manière incohérente, les positions des composants peuvent différer entre les rouleaux même lorsque la machine de montage sous pression suit le même cycle.
Cela démontre pourquoi la précision de la machine doit être prise en compte tout au long de la chaîne de production plutôt que uniquement au sein des équipements individuels.
Une machine à tour de coupe de tuyaux contrôlée fournit à l'étape d'assemblage suivante une coque plus prévisible.
Connexion avec soudage double extrémité
Certaines constructions de rouleaux en acier utilisent le soudage autour des extrémités des tubes après que les composants ont été positionnés.
La qualité du soudage dépend en partie de la consistance des joints Si l'extrémité du tube et les composants installés sont situés différemment d'un rouleau à l'autre, les têtes de soudage reçoivent des joints dans des positions différentes.
L'usinage en bout stable supporte donc indirectement le soudage automatique en améliorant la répétabilité de la géométrie arrivant à ce stade ultérieur.
Chaque opération de fabrication crée la condition de référence nécessaire à la suivante.
Pourquoi la production de rouleaux par lots bénéficie d’un usinage double extrémité
La machine est particulièrement adaptée à la fabrication de rouleaux par lots car le même cycle d'usinage peut être répété sur de nombreuses ébauches de tuyaux en acier.
Une fois les spécifications de la pièce établies, le serrage, la position radiale de l'outil, l'alimentation hydraulique et la profondeur de coupe peuvent rester contrôlés autour de la même famille de produits.
Cela réduit la configuration manuelle répétée associée à l'usinage de chaque extrémité séparément.
L'avantage n'est pas simplement une augmentation du rendement Plus important encore, le procédé peut reproduire une relation dimensionnelle connue à travers plusieurs coques de rouleaux.
Inspection de première pièce après les modifications de configuration
Tout changement significatif dans le diamètre du tube, la longueur, la conception du boîtier de roulement, la position de la fraise ou la profondeur de traitement doit être suivi d'une inspection de la première pièce.
Le tube terminé doit être vérifié pour le diamètre requis, la profondeur d'extrémité, l'état de surface, la correspondance entre les extrémités gauche et droite et toutes les dimensions nécessaires à l'étape d'assemblage suivante.
Si la première pièce ne correspond pas au dessin, les réglages peuvent être effectués avant le début de la production continue.
Ceci est particulièrement important dans la fabrication par lots, car les équipements automatisés ou semi-automatiques peuvent reproduire une configuration incorrecte à plusieurs reprises une fois le cycle démarré.
Comparaison des résultats de gauche et de droite
Une machine à double extrémité offre une opportunité immédiate de comparer les zones usinées correspondantes sur le même tube.
Si un côté diffère de l'autre à plusieurs reprises, le problème peut souvent être limité à une tête d'usinage, une fraise, un circuit hydraulique ou un réglage radial.
Si les deux côtés changent de la même manière, un facteur partagé tel que les dimensions brutes du tube, le serrage ou l'état hydraulique peut mériter une inspection plus approfondie.
L'enregistrement séparé des dimensions gauche et droite peut donc fournir des informations de dépannage plus utiles que l'enregistrement d'un seul résultat général.
Diagnostic de la variation du diamètre final
Si le diamètre d'usinage fini commence à changer au cours d'un lot, les opérateurs doivent d'abord vérifier la position de la fraise, le réglage radial, l'usure de l'outil et le centrage de la pièce.
La variation du diamètre extérieur du tube avant l'usinage peut également affecter la quantité de matériau retirée.
Modifier le réglage de la machine sans identifier la cause peut corriger temporairement une dimension tout en introduisant une autre incohérence du processus.
Une vérification structurée du matériel entrant, de la position de la machine et de l'outillage fournit une séquence de dépannage plus fiable.
Diagnostic de profondeur d'usinage inégale
Les différences dans la profondeur de traitement gauche et droite peuvent provenir de l'emplacement de la pièce, du mouvement du cylindre d'alimentation, de la configuration du couteau ou de la longueur d'origine du tube.
Étant donné que les deux extrémités sont destinées à fonctionner via un système hydraulique synchronisé, une différence constante entre les côtés mérite une inspection plus approfondie.
La pièce doit d'abord être confirmée par rapport aux spécifications brutes de l'ébauche avant que les réglages de la machine ne soient effectués.
On évite ainsi que la machine ne serve à compenser la variation déjà introduite lors de l'opération précédente de coupe du tube.
Diagnostic d'une mauvaise finition de surface
Un mauvais état de surface peut résulter de l'usure de l'outil, d'une profondeur de coupe inappropriée, de vibrations, de l'état de la broche, d'un serrage instable ou d'une variation pièce-matériau.
La première étape de dépannage doit consister à déterminer si le problème apparaît aux deux extrémités ou d'un seul côté.
Un problème sur un seul côté peut indiquer l'état de la fraise ou de la broche sur cette unité d'usinage, tandis qu'un problème similaire aux deux extrémités peut pointer vers le matériau ou la configuration partagée.
L'état de l'outil doit être inspecté avant que les paramètres de coupe ne soient modifiés de manière approfondie.
L'usure des outils doit être surveillée pendant la production
Les outils de coupe changent progressivement à mesure que le matériau est retiré des pièces répétées en acier.
Un outil peut continuer à usiner même après que son état de bord a commencé à influencer la stabilité dimensionnelle ou la qualité de la surface.
La surveillance de la formation de bavures, du son d'usinage, de la finition de surface et des résultats de mesure peut donc fournir des indications d'usure plus précoces que l'attente d'une défaillance complète de l'outil.
L'entretien ou le remplacement de l'outil doit ensuite être suivi d'une vérification de première pièce, car un nouveau tranchant peut modifier le résultat de l'usinage par rapport à l'outil usé qu'il a remplacé.
Entretien du système hydraulique
Le système hydraulique contrôle les mouvements d'alimentation importants, faisant de la stabilité de la pression une partie importante de la cohérence de l'usinage.
La pression de fonctionnement indiquée est d'environ 2,5 MPa. Les tuyaux, les vannes, les joints, le fluide hydraulique, les composants associés doivent donc être inspectés conformément aux exigences normales d'entretien de la machine.
Des fuites ou un mouvement irrégulier peuvent influencer la condition d’alimentation synchronisée gauche-droite.
Les changements de comportement du cycle doivent être étudiés tôt plutôt que d'attendre que des variations dimensionnelles visibles apparaissent dans les tubes terminés.
Entretien de pinces
La pince mécanique rapide établit à plusieurs reprises la position de la pièce.
Les surfaces de contact doivent rester propres et exemptes de copeaux Les composants de réglage doivent rester sécurisés et le mécanisme de serrage doit se déplacer de manière cohérente.
Différents diamètres de tuyaux peuvent nécessiter différents ajustements de serrage, de sorte que les changements de production méritent une attention supplémentaire.
Une pince stable donne aux deux unités de coupe une référence prévisible de pièce avant le début de l'usinage.
Entretien des broches et des porte-outils
Les broches et les porte-outils déterminent la relation entre les arêtes de coupe et le tuyau en acier.
Un relâchement mécanique, des vibrations anormales, des roulements usés ou un montage non sécurisé des fraises peuvent réduire progressivement la stabilité d'usinage.
Les deux côtés d'usinage doivent être inspectés car les caractéristiques correspondantes sont produites en même temps.
La comparaison des deux unités constitue un moyen utile d'identifier si le développement d'une variation est localisé ou partagé sur la machine.
Erreur courante : coupure confuse avec l'usinage final
L'expression machine à tour de coupe de tuyaux peut facilement être comprise à tort comme un équipement utilisé uniquement pour séparer le stock de tuyaux longs.
Dans cette application de production de rouleaux, cependant, le tour à double extrémité traite les extrémités des ébauches de tuyaux en acier déjà coupées. Sa fonction est la préparation finale de précision plutôt que la coupure des matières premières.
Le fait de garder cette distinction claire empêche de traiter deux étapes de fabrication distinctes comme des options de machines concurrentes.
Une usine de rouleaux peut légitimement exiger les deux types d'équipements car ils effectuent des opérations séquentielles.
Erreur courante : vérification uniquement de la longueur totale du tube
La longueur totale du flan est importante, mais elle ne décrit pas la géométrie finie de l'extrémité du tube.
La profondeur usinée, les dimensions radiales, la consistance gauche-droite et l'état de surface influencent également la façon dont le tube accepte les composants liés au roulement plus tard dans la production.
L'inspection doit donc suivre les caractéristiques dimensionnelles créées par le tour plutôt que de mesurer uniquement la longueur de la pièce.
Le dessin complet au rouleau constitue la meilleure référence pour ces exigences.
Erreur courante : ignorer la variation en amont
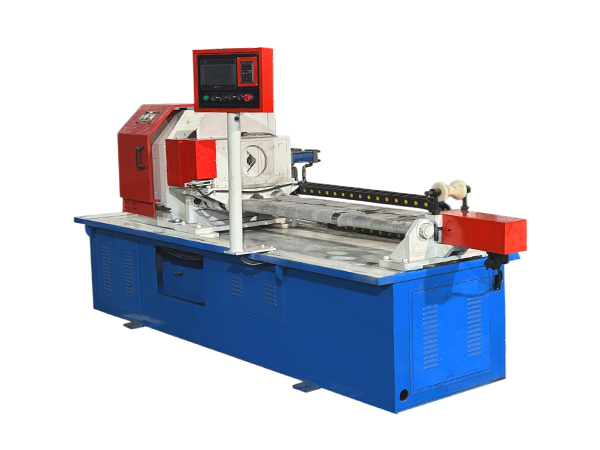
Un tour à double extrémité ne peut pas corriger automatiquement tous les problèmes créés par l'opération de coupe du tube.
Si les flans arrivent avec une longueur incohérente, des faces d'extrémité angulaires sévères ou des dimensions brutes inappropriées, le tour doit traiter différentes conditions de départ à chaque cycle.
La découpe en amont doit donc être stabilisée avant que des ajustements répétés ne soient apportés à la machine d'usinage final.
Contrôler l’ensemble de la chaîne de production est plus efficace que de s’attendre à ce qu’une machine en aval compense les variations antérieures.
Matrice pratique de contrôle des processus
| Zone de processus | Contrôle des clés |
|---|---|
| Tube entrant | Diamètre, longueur du flan, état de fin |
| Serrage | Position stable du tube |
| Usinage gauche/droite | Aliment synchronisé |
| Position de l'outil radial | Dimensions d'extrémité requises |
| Profondeur de traitement | Match dessin au rouleau |
| Outil de coupe | Porter et monter |
| Système hydraulique | 2.5 Mpa 4 fonctionnement stable |
| Soulagement d'outils | Protéger la surface usinée |
| Inspection | Comparer les deux extrémités |
| Montage aval | Confirmez la compatibilité du boîtier |
L'utilisation de ces points de contrôle ensemble facilite le maintien d'une transition prévisible de la découpe du tube à l'assemblage du rouleau.
Conclusion
Une machine à tour de coupe de tuyaux utilisée dans la fabrication de rouleaux de convoyage doit être comprise comme un système d'usinage à extrémité de tube plutôt que comme une machine de coupure de tuyaux classique L'ébauche crue de rouleau-coquille a déjà été coupée à longueur avant d'atteindre ce stade ; le tour crée alors une géométrie contrôlée aux deux extrémités de tuyaux en acier pour les opérations de fabrication qui suivent.
La configuration TC-220×2200 supporte environ 17 mm de tuyau en acier 19 mm et 20 longueurs de pièce en acier 200 mm. Le serrage rapide mécanique stabilise le tube, l'alimentation synchronisée hydraulique traite les deux côtés, le réglage radial de l'outil assure un contrôle dimensionnel fin et le relief automatique de l'outil aide à protéger la surface terminée pendant la rétraction.
Une production fiable dépend toujours de flans entrants cohérents, d'un serrage stable, de l'état de la fraise, de l'entretien hydraulique, de la vérification de la première pièce et de la comparaison entre les deux extrémités usinées. Lorsque ces facteurs sont contrôlés ensemble, l'usinage du tube à double extrémité crée une base dimensionnelle plus solide pour l'assemblage des roulements, le soudage et la production finale des rouleaux de convoyeur.
FAQ
À quoi sert une machine à tour de coupe de tuyaux dans la production de rouleaux de convoyage ?
Dans cette application, une machine à tour de coupe de tuyaux traite les deux extrémités des ébauches de tuyaux en acier déjà coupées utilisées pour les rouleaux de convoyeur Elle ne sépare pas principalement le long tuyau brut en sections Au lieu de cela, elle crée une géométrie d'extrémité contrôlée de sorte que les boîtiers de roulement et les composants de rouleaux ultérieurs peuvent être positionnés de manière plus cohérente pendant l'assemblage.
Quelles tailles de tuyaux le TC-220×2200 peut-il traiter ?
Le TC-220×2200 supporte des diamètres extérieurs en acier de 19 mm environ et des longueurs de pièce de 200 à 2 200 mm. La profondeur de traitement aux deux extrémités peut atteindre environ 70 mm, tandis que la profondeur de coupe est indiquée de 0 à 3 mm selon la géométrie requise du rouleau-coquille.
Pourquoi la machine traite-t-elle les deux extrémités de tuyaux en même temps ?
L'usinage à double extrémité maintient les deux extrémités liées à la même configuration de pièce et réduit le besoin d'inverser et de réallumer le tuyau en acier L'alimentation hydraulique synchronisée permet aux unités de coupe gauche et droite d'avancer et de revenir ensemble, prenant en charge une géométrie d'extrémité plus cohérente pendant la production répétitive de rouleaux.
En quoi un tour à double extrémité est-il différent d'une machine automatique de découpe de tuyaux ?
Une machine automatique de coupe de tuyaux divise le long tuyau en acier brut en ébauches de rouleaux plus courtes Le tour à double extrémité fonctionne après et usine les extrémités de ces ébauches pour créer une géométrie plus contrôlée pour l'assemblage lié au roulement Les deux machines effectuent donc des opérations de fabrication séquentielles mais différentes.
Que faut-il inspecter après l'usinage de tuyaux à double extrémité ?
L'inspection doit vérifier les dimensions créées aux deux extrémités du tube, la profondeur d'usinage, les dimensions radiales, l'état de surface et la consistance gauche-droite La longueur de l'ébauche entrante et le diamètre du tube doivent également être vérifiés car la variation par rapport à l'étape de coupe précédente peut influencer la quantité de matériau retiré lors de l'usinage final.


 French
 English
 Spanish