

Tabla de contenido
Introducción

Una máquina de torno de corte de tubos utilizada en la fabricación de rodillos transportadores realiza una función muy diferente a la de una máquina de corte de tubos convencional. Normalmente, el tubo de acero en bruto ya se ha separado en una pieza bruta de carcasa de rodillo definida antes de llegar a esta etapa. Luego, el torno mecaniza los dos extremos del tubo para que tengan la geometría necesaria para las carcasas de los cojinetes, el montaje posterior y la producción constante de rodillos.
Esta distinción es importante porque simplemente cortar un tubo a la longitud no crea la estructura extrema terminada que necesita un rodillo transportador. La cara cortada aún puede contener variaciones dimensionales, rebabas o una condición final que no es adecuada para una preparación precisa del asiento de cojinete. El mecanizado de doble extremo establece una referencia más controlada en ambos lados de la carcasa del rodillo.
Para la producción por lotes, procesar ambos extremos dentro de una configuración de máquina también reduce el reposicionamiento repetido de la pieza de trabajo. El tubo se puede sujetar una vez mientras las unidades de mecanizado sincronizadas izquierda y derecha se alimentan hacia la pieza de trabajo, mecanizan la geometría requerida y se retraen una vez completada la operación.
¿qué es una máquina de torno de corte de tuberías en la producción de rodillos?
En esta aplicación, una máquina de torno de corte de tuberías es un equipo especializado para mecanizar los extremos de tuberías de acero utilizadas en rodillos transportadores. No debe confundirse con una máquina cuyo objetivo principal es cortar tuberías largas en longitudes más cortas.
El existente Torno automático de rodillos de doble extremo está diseñado específicamente para tuberías de acero para cintas transportadoras. La sujeción rápida mecánica asegura el tubo, los sistemas hidráulicos controlan la alimentación del cortador y los cilindros de alimentación izquierdo y derecho operan a través de un circuito hidráulico sincronizado.
Por lo tanto, ambos extremos pueden mecanizarse dentro de la misma configuración. Esta estructura es particularmente adecuada para la producción repetida de carcasas de rodillos porque las características finales correspondientes deben mantener una relación controlada con la misma línea central del tubo y longitud total de la pieza en bruto.
Por qué el mecanizado de extremos de tubos viene después del corte de tuberías
La producción de carcasas de rodillos normalmente comienza dividiendo los tubos de acero largos en espacios en blanco. Esa primera operación establece la longitud aproximada del acabado, pero no necesariamente crea la geometría final precisa necesaria para el montaje posterior del rodillo.
La máquina de torno de corte de tuberías toma la pieza en bruto ya cortada y refina ambos extremos. Esto crea superficies más predecibles y referencias dimensionales para componentes relacionados con rodamientos.
Separar estas operaciones también aclara el control del proceso. La máquina de corte es responsable de producir espacios en blanco consistentes, mientras que el torno de doble extremo es responsable de crear la geometría final requerida.
Cuando ambas máquinas realizan sus tareas definidas de manera consistente, el ensamblaje posterior recibe una pieza de trabajo más estable.
El mecanizado de doble extremo reduce el reposicionamiento
El procesamiento de un extremo de tubo a la vez requiere retirar, invertir, reposicionar y sujetar nuevamente la pieza de trabajo antes de poder completar el lado opuesto.
Cada configuración adicional introduce otra oportunidad de variación. Es posible que el tubo no vuelva exactamente a la misma línea central, la fuerza de sujeción puede cambiar y la relación entre los dos extremos mecanizados se vuelve más dependiente del posicionamiento del operador.
Una máquina de torno de corte de tuberías de doble extremo evita gran parte de esta transferencia repetida de datos. Ambas unidades de corte trabajan alrededor de un tubo sujeto, lo que permite que las características finales correspondientes permanezcan relacionadas con la misma configuración de pieza de trabajo.
Esto es particularmente valioso cuando se producen en un solo lote muchas carcasas de rodillos de la misma especificación.
Gama de trabajo TC-220×2200
La configuración TC-220×2200 cubre una amplia gama de dimensiones de tubos de acero con rodillos transportadores.
| Artículo técnico | Referencia TC-220×2200 |
|---|---|
| Diámetro de la tubería de acero | ^76-219 mm |
| Longitud de la tubería de acero | 200-2200 mm |
| Profundidad de procesamiento en ambos extremos | 0-70 mm |
| Profundidad de corte | 0-03 mm |
| Altura del centro del husillo | 900 milímetros |
| Velocidad del husillo principal | 500 rpm |
| Báscula radial portaherramientas | 0,05 milímetros |
| Posicionamiento de repetición radial | 0,05 milímetros |
| Presión de trabajo hidráulica | 2,5-4 MPa |
| Motor de accionamiento principal | 4 kW |
| Motor de abrazadera | 1,5kW |
Estos valores definen la envolvente de la máquina, pero el dibujo real del rodillo aún determina las dimensiones de mecanizado correctas. El diámetro del tubo, la longitud de la pieza en bruto, la profundidad final requerida, la estructura del cojinete y el siguiente proceso de ensamblaje deben considerarse juntos.
El diámetro de la tubería cambia la configuración de mecanizado final
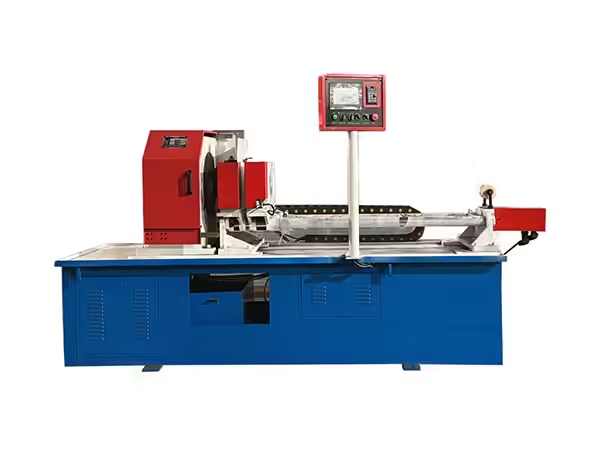
Una carcasa de rodillo de <76 mm y una carcasa de rodillo de <219 mm presentan una geometría sustancialmente diferente a la de las herramientas de corte.
Las unidades de corte deben alcanzar la posición de mecanizado requerida manteniendo al mismo tiempo una relación predecible con la línea central del tubo. La sujeción también debe adaptarse al diámetro exterior mayor o menor sin permitir que la pieza de trabajo se desplace durante el corte.
Por lo tanto, la configuración de la máquina debería cambiar sistemáticamente cuando cambie el diámetro del rodillo. La posición de la herramienta, la condición de sujeción y la profundidad de corte requerida deben confirmarse a partir de la especificación de la pieza de trabajo.
El primer tubo terminado después de un cambio de diámetro proporciona una verificación importante de que la nueva configuración coincide con la pieza de trabajo física.
La longitud del tubo requiere una posición correcta de la máquina
La máquina soporta longitudes de carcasa de rodillos de aproximadamente 200 a 2200 mm. Este rango significa que la distancia entre unidades de mecanizado debe adaptarse a piezas de trabajo sustancialmente diferentes.
Los tubos más largos también requieren un soporte adecuado para que la pieza de trabajo permanezca cerca de la línea central prevista de la máquina durante la sujeción y el mecanizado.
Si un tubo largo se hunde o se asienta de manera desigual, es posible que ambos extremos ya no se alineen con las unidades de corte de la misma manera. Por lo tanto, el soporte de la pieza de trabajo contribuye directamente a la consistencia del mecanizado final.
La longitud debe tratarse como parte de la configuración completa de la máquina y no simplemente como una dimensión que determina el espaciado entre ejes.
La sujeción rápida mecánica estabiliza la pieza de trabajo
La máquina utiliza un dispositivo mecánico de sujeción rápida diseñado para sujetar de forma segura la tubería de acero durante el procesamiento.
La fuerza de sujeción se puede ajustar según la pieza de trabajo, lo cual es importante porque el tubo debe permanecer estable sin estar colocado de manera inconsistente de un ciclo al siguiente.
Un sistema de sujeción hace más que impedir el movimiento longitudinal. También ayuda a establecer la relación física entre el tubo y los dos cabezales de mecanizado.
Las superficies de contacto deben permanecer limpias y ajustadas correctamente porque las astillas o el desgaste alrededor de la abrazadera pueden cambiar gradualmente la forma en que se asienta la pieza de trabajo dentro de la máquina.
La alimentación hidráulica controla ambos extremos de mecanizado
Las unidades de corte izquierda y derecha utilizan alimentación hidráulica, con un bucle hidráulico sincronizado que permite que ambos cilindros de alimentación avancen y se retraigan juntos.
Esta estructura ayuda a que ambos extremos de los tubos sigan la misma secuencia general de mecanizado. En lugar de depender de dos operaciones de alimentación manual no relacionadas, la máquina coordina el movimiento de ambos lados.
La regulación hidráulica de velocidad continua también permite adaptar la condición de alimentación al requisito de mecanizado.
Por lo tanto, la presión hidráulica estable es parte de la consistencia del proceso. Las fugas, los problemas de las válvulas o la variación de la presión pueden influir en el movimiento de la máquina incluso si todos los ajustes mecánicos permanecen sin cambios.
El ajuste de la herramienta radial proporciona un control fino
La máquina combina alimentación hidráulica automática con posicionamiento radial de herramientas ajustable manualmente.
La escala de alimentación radial del portaherramientas es de aproximadamente 0,05 mm por división, mientras que la precisión del posicionamiento de repetición radial también se indica en aproximadamente 0,05 mm.
Este ajuste fino es útil porque el mecanizado de extremos de tubos a menudo requiere control dimensional alrededor de las características relacionadas con los rodamientos en lugar de una simple eliminación del material en bruto.
Por lo tanto, el operador puede establecer la posición radial según la especificación del rodillo, mientras que la máquina realiza automáticamente el ciclo de alimentación sincronizado principal.
La medición de la pieza de trabajo terminada aún debe confirmar que el resultado físico coincide con la configuración de herramienta prevista.
El alivio automático de herramientas protege la superficie mecanizada
Una característica útil de la máquina es su mecanismo hidráulico automático de alivio de herramientas. Una vez que el cortador alcanza la posición de mecanizado predeterminada, el sistema puede retirar automáticamente la herramienta antes del movimiento de retorno.
Esto ayuda a reducir la posibilidad de que el cortador raye la superficie recién mecanizada durante la retracción.
El principio es importante porque la superficie final terminada ya se ha convertido en una referencia dimensional y funcional en esta etapa del ciclo.
La protección del área mecanizada durante el movimiento de retorno favorece una condición de la superficie más consistente y reduce el retrabajo innecesario.
Cómo diferenciar el corte de tubería
Girando es un proceso de mecanizado en el que las herramientas de corte eliminan material de una geometría de pieza de trabajo giratoria o controlada de otro modo para crear superficies definidas. En maquinaria especializada en procesamiento de rodillos, la relación de corte se adapta a la estructura del tubo y de la máquina.
El corte de tubería, por el contrario, separa principalmente una longitud de material de otra. El objetivo es la creación en blanco en lugar de la geometría del extremo terminado.
Esta diferencia explica por qué una fábrica de rodillos puede necesitar tanto una máquina cortadora automática de tubos como un torno de doble extremo. Las dos máquinas resuelven diferentes problemas de fabricación y no deben tratarse como equipos intercambiables.
La profundidad final determina la región mecanizada
El TC-220×2200 soporta profundidades de procesamiento en ambos extremos de aproximadamente 0 a 70 mm.
Esta gama permite mecanizar diferentes diseños de carcasas de rodillos según la profundidad requerida por sus componentes internos.
El valor correcto siempre debe provenir del dibujo del rodillo terminado. Quitar más material del necesario no mejora la pieza y puede cambiar la geometría disponible para la carcasa del rodamiento u otros componentes del conjunto.
Por lo tanto, es necesario establecer juntos la alimentación de la herramienta y la posición radial para que el cortador retire el material sólo de la región prevista.
La profundidad de corte influye en la carga de la herramienta
El rango de profundidad de corte indicado es de aproximadamente 0,3 mm.
La profundidad de corte afecta la cantidad de material que la herramienta elimina durante cada pasada de mecanizado y, por lo tanto, influye en la fuerza de corte, el estado de la herramienta y la superficie terminada.
No se debe utilizar automáticamente un corte más profundo simplemente para reducir el tiempo de mecanizado. El valor correcto depende del material del tubo, la asignación dimensional, la condición del cortador, el comportamiento del husillo y la geometría final requerida.
El mecanizado estable proviene de equilibrar estas variables en lugar de maximizar una configuración de forma independiente.
Por qué es importante la velocidad del husillo
El eje principal funciona a aproximadamente 500 r/min en la configuración TC-220×2200 indicada.
La velocidad del husillo funciona junto con la profundidad de corte, la geometría de la herramienta y las condiciones de alimentación para determinar el entorno de mecanizado.
Los cambios en el diámetro o el material del tubo pueden influir en el comportamiento del cortador incluso si la velocidad del husillo permanece sin cambios.
Para especificaciones repetidas de rodillos, los ajustes operativos validados proporcionan una base útil. Luego, la máquina puede volver a las condiciones conocidas cuando la misma familia de tubos vuelva a entrar en producción.
La geometría final admite el montaje de cojinetes
Una de las razones principales para mecanizar los extremos de la carcasa del rodillo es preparar el tubo para los componentes instalados más adelante en el proceso de producción.
Los alojamientos de los rodamientos necesitan una geometría de tubo predecible para que puedan colocarse de manera consistente en relación con la línea central de la carcasa.
Si un extremo del tubo contiene una variación dimensional excesiva, es posible que la carcasa ya no tenga la misma relación que el componente en el extremo opuesto.
Por lo tanto, el mecanizado de doble extremo ayuda a crear una base más sólida para el posterior ajuste y soldadura de rodamientos.
Compatibilidad de carcasas de rodamientos fundidos y estampados
El torno automático de orificios de doble extremo para rodillos está diseñado para rodillos que utilizan asientos de cojinetes de hierro fundido o carcasas de cojinetes perforados/estampados.
Estas estructuras pueden requerir diferentes dimensiones de mecanizado, pero ambas dependen de que el tubo de acero se prepare según el diseño de rodillo correspondiente.
Esta flexibilidad hace que la configuración de la máquina sea importante. La pieza de trabajo no debe mecanizarse de acuerdo con una condición final genérica cuando cambia la siguiente estructura de cojinete-carcasa.
El dibujo del rodillo debe identificar la geometría requerida del extremo del tubo para que el mecanizado permanezca conectado con el conjunto real.
Cómo encaja la máquina en la secuencia de producción del rodillo
La máquina de torno de corte de tubos pertenece entre la preparación de la pieza bruta del tubo y el posterior montaje del rodillo.
El más amplio Maquinaria de fabricación y procesamiento la gama incluye equipos de corte automático de tubos, mecanizado de tubos de doble extremo, procesamiento de ejes de rodillos, ajuste de rodamientos y maquinaria de soldadura automática.
Estas máquinas realizan operaciones separadas pero conectadas. El corte de tubos establece la pieza en bruto, el torno de doble extremo crea una geometría final controlada, las máquinas de ensamblaje posicionan los componentes internos y la soldadura asegura la estructura completa del rodillo cuando es necesario.
La ruta de producción se vuelve más estable cuando cada etapa recibe una pieza de trabajo predecible de la operación anterior.
Conexión Con Corte Automático De Tubos
El corte automático de tubos crea el espacio inicial en blanco. Sus salidas más importantes son una longitud constante y una condición final adecuada.
Luego, el torno de doble extremo refina esta pieza de trabajo en lugar de reemplazar la operación de corte.
Si los tubos en bruto varían significativamente en longitud, el torno recibe piezas de trabajo iniciales inconsistentes. Esto puede cambiar el margen de mecanizado y dificultar el control dimensional posterior.
Por lo tanto, la consistencia del corte aguas arriba mejora la estabilidad del funcionamiento del torno.
Conexión con ajuste de rodamiento
Después del mecanizado del extremo del tubo y otra preparación requerida, los componentes relacionados con los rodamientos se pueden colocar dentro del conjunto de rodillos.
Un proceso de fijación de rodamientos depende de la geometría establecida anteriormente. Si los extremos de los tubos se mecanizan de manera inconsistente, las posiciones de los componentes pueden diferir entre los rodillos incluso cuando la máquina de ajuste a presión sigue el mismo ciclo.
Esto demuestra por qué la precisión de la máquina debe considerarse a lo largo de toda la cadena de producción y no sólo dentro de equipos individuales.
Una máquina de torno de corte de tubos controlada proporciona a la siguiente etapa de montaje una carcasa más predecible.
Conexión con Soldadura de Doble Extremo
Ciertas construcciones de rodillos de acero utilizan soldadura alrededor de los extremos del tubo después de colocar los componentes.
La calidad de la soldadura depende en parte de la consistencia de las juntas. Si el extremo del tubo y los componentes instalados se ubican de manera diferente de un rodillo a otro, los cabezales de soldadura reciben las juntas en diferentes posiciones.
Por lo tanto, el mecanizado de extremos estables apoya indirectamente la soldadura automática al mejorar la repetibilidad de la geometría que llega a esa etapa posterior.
Cada operación de fabricación crea la condición de referencia necesaria para la siguiente.
Por qué la producción de rodillos por lotes se beneficia del mecanizado de doble extremo
La máquina es especialmente adecuada para la fabricación de rodillos por lotes porque el mismo ciclo de mecanizado se puede repetir en muchos espacios en blanco de tubos de acero.
Una vez que se han establecido las especificaciones de la pieza de trabajo, la sujeción, la posición de la herramienta radial, la alimentación hidráulica y la profundidad de corte pueden permanecer controladas alrededor de la misma familia de productos.
Esto reduce la configuración manual repetida asociada con el mecanizado de cada extremo por separado.
El beneficio no es simplemente un aumento de la producción. Más importante aún, el proceso puede reproducir una relación dimensional conocida entre múltiples carcasas de rodillos.
Inspección de la primera pieza después de los cambios de configuración
Cualquier cambio significativo en el diámetro del tubo, la longitud, el diseño de la carcasa del cojinete, la posición del cortador o la profundidad de procesamiento debe ir seguido de una inspección de la primera pieza.
Se debe verificar el diámetro requerido del tubo completo, la profundidad del extremo, el estado de la superficie, la correspondencia entre los extremos izquierdo y derecho y cualquier dimensión necesaria para la siguiente etapa de ensamblaje.
Si la primera pieza no coincide con el dibujo, se pueden completar ajustes antes de que comience la producción continua.
Esto es especialmente importante en la fabricación por lotes porque los equipos automatizados o semiautomáticos pueden reproducir una configuración incorrecta repetidamente una vez que comienza el ciclo.
Comparación de resultados del extremo izquierdo y derecho
Una máquina de doble extremo brinda una oportunidad inmediata de comparar las áreas mecanizadas correspondientes en el mismo tubo.
Si un lado difiere repetidamente del otro, el problema a menudo se puede limitar a un cabezal de mecanizado, un cortador, un circuito hidráulico o un ajuste radial.
Si ambos lados cambian de manera similar, un factor compartido como las dimensiones brutas del tubo, la sujeción o la condición hidráulica puede merecer una inspección más cercana.
Por lo tanto, grabar las dimensiones izquierda y derecha por separado puede proporcionar información de solución de problemas más útil que registrar solo un resultado general.
Diagnóstico de la variación del diámetro final
Si el diámetro de mecanizado terminado comienza a cambiar durante un lote, los operadores primero deben verificar la posición del cortador, el ajuste radial, el desgaste de la herramienta y el centrado de la pieza de trabajo.
La variación del diámetro exterior del tubo antes del mecanizado también puede afectar la cantidad de material eliminado.
Cambiar la configuración de la máquina sin identificar la causa puede corregir temporalmente una dimensión al introducir otra inconsistencia en el proceso.
Una verificación estructurada del material entrante, la posición de la máquina y las herramientas proporciona una secuencia de solución de problemas más confiable.
Diagnóstico de profundidad de mecanizado desigual
Las diferencias en la profundidad de procesamiento izquierda y derecha pueden originarse en la ubicación de la pieza de trabajo, el movimiento del cilindro de alimentación, la configuración del cortador o la longitud original del tubo.
Debido a que ambos extremos están destinados a funcionar a través de un sistema hidráulico sincronizado, una diferencia constante entre los lados merece una inspección más cercana.
Primero se debe confirmar la pieza de trabajo según la especificación de la pieza en bruto antes de realizar los ajustes de la máquina.
Esto evita que la máquina se utilice para compensar la variación ya introducida durante la operación de corte de tubo anterior.
Diagnóstico de mal acabado superficial
El mal estado de la superficie puede deberse al desgaste de la herramienta, una profundidad de corte inadecuada, vibración, estado del husillo, sujeción inestable o variación del material de la pieza de trabajo.
El primer paso para solucionar problemas debe ser determinar si el problema aparece en ambos extremos o solo en un lado.
Un problema de un solo lado puede indicar la condición del cortador o del husillo en esa unidad de mecanizado, mientras que un problema similar en ambos extremos puede apuntar hacia el material o la configuración compartida.
Se debe inspeccionar el estado de la herramienta antes de cambiar ampliamente los parámetros de corte.
El desgaste de las herramientas debe controlarse durante la producción
Las herramientas de corte cambian gradualmente a medida que se retira material de las piezas de trabajo repetidas de las tuberías de acero.
Una herramienta puede continuar mecanizando incluso después de que la condición de su borde haya comenzado a influir en la estabilidad dimensional o la calidad de la superficie.
Por lo tanto, monitorear la formación de rebabas, el sonido del mecanizado, el acabado de la superficie y los resultados de las mediciones pueden proporcionar indicios de desgaste más tempranos que esperar a que la herramienta falle por completo.
El servicio o reemplazo de la herramienta debe ir seguido de una verificación de la primera pieza porque un filo nuevo puede alterar el resultado del mecanizado en relación con la herramienta desgastada que reemplazó.
Mantenimiento de sistemas hidráulicos
El sistema hidráulico controla importantes movimientos de alimentación, lo que hace que la estabilidad de la presión sea una parte importante de la consistencia del mecanizado.
La presión de funcionamiento indicada es de aproximadamente 2,5-4 MPa. Por lo tanto, las mangueras, válvulas, sellos, fluido hidráulico y componentes relacionados deben inspeccionarse de acuerdo con los requisitos normales de mantenimiento de la máquina.
Las fugas o el movimiento irregular pueden influir en la condición de alimentación sincronizada de izquierda a derecha.
Los cambios en el comportamiento del ciclo deben investigarse tempranamente en lugar de esperar a que aparezca una variación dimensional visible en los tubos terminados.
Mantenimiento de abrazaderas
La abrazadera rápida mecánica establece repetidamente la posición de la pieza de trabajo.
Las superficies de contacto deben permanecer limpias y libres de astillas. Los componentes de ajuste deben permanecer seguros y el mecanismo de sujeción debe moverse constantemente.
Diferentes diámetros de tubería pueden requerir diferentes ajustes de sujeción, por lo que los cambios de producción merecen atención adicional.
Una abrazadera estable proporciona a ambas unidades de corte una referencia predecible a la pieza de trabajo antes de que comience el mecanizado.
Mantenimiento de husillos y portaherramientas
Los husillos y portaherramientas determinan la relación entre los bordes cortantes y el tubo de acero.
La holgura mecánica, la vibración anormal, los cojinetes desgastados o el montaje inseguro del cortador pueden reducir gradualmente la estabilidad del mecanizado.
Se deben inspeccionar ambos lados de mecanizado porque se producen las características correspondientes al mismo tiempo.
Comparar las dos unidades proporciona una forma útil de identificar si el desarrollo de variación está localizado o compartido en toda la máquina.
Error común: corte confuso con mecanizado final
La frase torno para cortar tuberías puede malinterpretarse fácilmente como un equipo que se utiliza únicamente para separar tuberías largas.
Sin embargo, en esta aplicación de producción de rodillos, el torno de doble extremo procesa los extremos de piezas en bruto de tubos de acero ya cortadas. Su función es la preparación de extremos de precisión en lugar del corte de materia prima.
Mantener clara esta distinción evita que dos etapas de fabricación separadas sean tratadas como opciones de máquinas competidoras.
Una fábrica de rodillos puede legítimamente requerir ambos tipos de equipos porque realizan operaciones secuenciales.
Error común: comprobar únicamente la longitud total del tubo
La longitud total de la pieza en bruto es importante, pero no describe la geometría del extremo del tubo terminado.
La profundidad mecanizada, las dimensiones radiales, la consistencia izquierda-derecha y el estado de la superficie también influyen en cómo el tubo acepta componentes relacionados con los rodamientos más adelante en la producción.
Por lo tanto, la inspección debe seguir las características dimensionales creadas por el torno en lugar de medir únicamente la longitud de la pieza de trabajo.
El dibujo completo del rodillo proporciona la mejor referencia para estos requisitos.
Error común: ignorar la variación ascendente
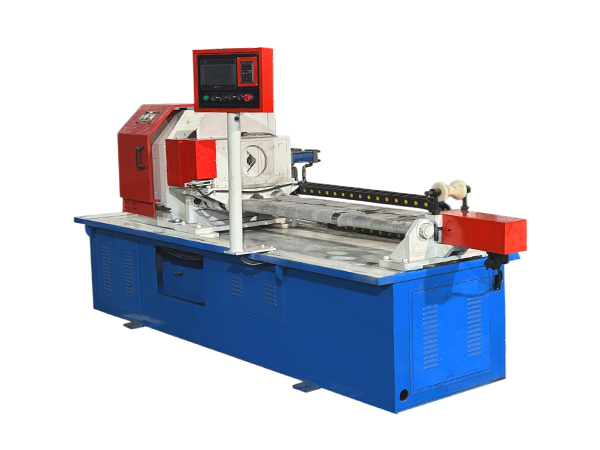
Un torno de doble extremo no puede corregir automáticamente todos los problemas creados por la operación de corte de tubos.
Si los espacios en blanco llegan con longitudes inconsistentes, caras extremas angulares severas o dimensiones brutas inadecuadas, el torno tiene que procesar diferentes condiciones de arranque durante cada ciclo.
Por lo tanto, el corte aguas arriba debe estabilizarse antes de realizar ajustes repetidos en la máquina mecanizadora final.
Controlar toda la cadena de producción es más eficaz que esperar que una máquina posterior compense la variación anterior.
Matriz práctica de control de procesos
| Área de proceso | Control de llaves |
|---|---|
| Tubo entrante | Diámetro, longitud en blanco, condición final |
| Reprimición | Posición estable del tubo |
| Mecanizado izquierda/derecha | Alimentación sincronizada |
| Posición de la herramienta radial | Dimensiones finales requeridas |
| Profundidad de procesamiento | Dibujo de rodillos coincidentes |
| Herramienta de corte | Desgaste y montaje |
| Sistema hidráulico | Funcionamiento estable de 2,5-4 MPa |
| Relieve de herramientas | Proteger la superficie mecanizada |
| Inspección | Compara ambos extremos |
| Montaje aguas abajo | Confirmar compatibilidad de vivienda |
El uso conjunto de estos puntos de control facilita el mantenimiento de una transición predecible del corte de tubos al ensamblaje de rodillos.
Conclusión
Una máquina de torno de corte de tuberías utilizada en la fabricación de rodillos transportadores debe entenderse como un sistema de mecanizado de extremos de tubos en lugar de una máquina de corte de tuberías convencional. La pieza bruta de la carcasa del rodillo ya se ha cortado a medida antes de llegar a esta etapa; Luego, el torno crea una geometría controlada en ambos extremos de los tubos de acero para las operaciones de fabricación que siguen.
La configuración TC-220×2200 admite tubos de acero de aproximadamente <76-219 mm y longitudes de pieza de trabajo de 200-2200 mm. La sujeción rápida mecánica estabiliza el tubo, la alimentación hidráulica sincronizada procesa ambos lados, el ajuste radial de la herramienta proporciona un control dimensional fino y el alivio automático de la herramienta ayuda a proteger la superficie completa durante la retracción.
La producción confiable aún depende de espacios en blanco entrantes consistentes, sujeción estable, condición del cortador, mantenimiento hidráulico, verificación de la primera pieza y comparación entre ambos extremos mecanizados. Cuando estos factores se controlan juntos, el mecanizado de tubos de doble extremo crea una base dimensional más fuerte para el ensamblaje de rodamientos, la soldadura y la producción final de rodillos transportadores.
Preguntas frecuentes
¿para qué se utiliza una máquina de torno cortadora de tubos en la producción de rodillos transportadores?
En esta aplicación, una máquina de torno de corte de tuberías procesa los dos extremos de piezas en bruto de tubos de acero ya cortadas utilizadas para rodillos transportadores. No separa principalmente los tubos largos en bruto en secciones. En cambio, crea una geometría de extremo controlada para que las carcasas de los cojinetes y los componentes posteriores de los rodillos puedan colocarse de manera más consistente durante el ensamblaje.
¿qué tamaños de tubería puede procesar el TC-220×2200?
El TC-220×2200 soporta diámetros exteriores de tubería de acero de aproximadamente <76-219 mm y longitudes de pieza de trabajo de 200 a 2200 mm. La profundidad de procesamiento en ambos extremos puede alcanzar aproximadamente 70 mm, mientras que la profundidad de corte se indica de 0 a 3 mm dependiendo de la geometría requerida de la carcasa del rodillo.
¿Por qué la máquina procesa ambos extremos de tubería al mismo tiempo?
El mecanizado de doble extremo mantiene ambos extremos relacionados con la misma configuración de la pieza de trabajo y reduce la necesidad de invertir y volver a acoplar la tubería de acero. La alimentación hidráulica sincronizada permite que las unidades de corte izquierda y derecha avancen y regresen juntas, lo que respalda una geometría final más consistente durante la producción repetitiva de rodillos.
¿en qué se diferencia un torno de doble extremo de una máquina cortadora automática de tubos?
Una máquina cortadora automática de tubos divide los tubos largos de acero en bruto en piezas en bruto de carcasa de rodillo más cortas. El torno de doble extremo funciona después y mecaniza los extremos de esos espacios en blanco para crear una geometría más controlada para el montaje relacionado con los rodamientos. Por lo tanto, las dos máquinas realizan operaciones de fabricación secuenciales pero diferentes.
¿Qué se debe inspeccionar después del mecanizado de tuberías de doble extremo?
La inspección debe verificar las dimensiones creadas en ambos extremos del tubo, la profundidad de mecanizado, las dimensiones radiales, el estado de la superficie y la consistencia de izquierda a derecha. También se debe verificar la longitud de la pieza en bruto entrante y el diámetro del tubo porque la variación de la etapa de corte anterior puede influir en la cantidad de material eliminado durante el mecanizado de los extremos.


 Spanish
 English
 French