

Tabla de contenido
Introducción
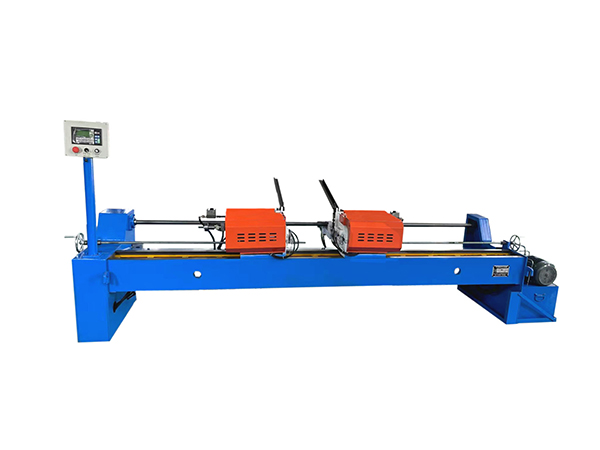
La preparación del extremo del eje es una parte relativamente pequeña de la fabricación de rodillos transportadores, pero varias operaciones posteriores dependen de la geometría establecida en esta etapa. Un eje de rodillo puede requerir una cara extrema controlada, un chaflán alrededor del borde exterior y un orificio central colocado con precisión antes de pasar al mecanizado adicional o al ensamblaje final. Cuando estas características se crean mediante varias configuraciones independientes, cada transferencia entre máquinas introduce otra oportunidad para la variación del posicionamiento de la pieza de trabajo.
Una máquina cortadora de chaflán diseñada específicamente para productos de eje largo puede integrar estas operaciones en un proceso coordinado. En lugar de terminar un extremo del eje, invertir la pieza de trabajo y establecer una nueva referencia para el lado opuesto, una máquina de doble extremo mantiene ambos extremos relacionados con la misma línea central del eje mientras el mecanizado se realiza simultáneamente.
Este artículo explica cómo el mecanizado de cabeza plana, el biselado, la preparación del orificio central, la sujeción automática, el procesamiento de doble extremo, las herramientas, el control de PLC y la inspección dimensional trabajan juntos en la producción de ejes de rodillos transportadores.
¿qué es una máquina cortadora de chaflán para ejes de rodillos?
Una máquina cortadora de chaflán para la producción de ejes de rodillos es un equipo especializado que prepara los extremos de ejes cilíndricos largos en lugar de simplemente quitar un borde afilado. La máquina necesita sujetar la pieza de trabajo con precisión, mantener su línea central, colocar herramientas de corte en ambos extremos y producir varias características geométricas relacionadas dentro de una configuración estable.
El existente Máquina herramienta para hacer chaflanes de cabeza plana que hacen agujeros centrales completa el mecanizado de orificios centrales, el procesamiento de cabezales planos y el biselado en ambos extremos simultáneamente. La alimentación automática, la sujeción, el avance de la herramienta y el retorno de la herramienta se coordinan mediante el control PLC.
Esto hace que la máquina sea particularmente relevante para la fabricación de ejes de rodillos transportadores, donde los extremos opuestos a menudo contienen características correspondientes y donde las relaciones dimensionales entre esos extremos deben permanecer consistentes durante la producción repetida.
Por qué la cabeza plana, el chaflán y el orificio central pertenecen juntos
El mecanizado de cabeza plana, el biselado y la preparación del orificio central realizan funciones diferentes, pero todas están relacionadas con la misma geometría del extremo del eje.
La cara extrema plana establece una referencia dimensional e influye en la longitud final del eje. El chaflán elimina el borde afilado y crea una transición definida entre el diámetro exterior del eje y la superficie del extremo. El orificio central establece una referencia alrededor del eje del eje que puede soportar operaciones posteriores de mecanizado o posicionamiento.
Completar estas operaciones dentro de una configuración ayuda a mantener su relación geométrica. Si cada característica se produce en otra máquina, el eje debe reubicarse repetidamente y cada reubicación crea una nueva oportunidad de variación.
Por lo tanto, el procesamiento integrado mejora la organización del proceso al tratar el extremo del eje como un sistema geométrico completo.
Cómo el biselado cambia el borde del eje
A chaflán es una transición biselada entre dos superficies. En un eje de rodillo, reemplaza la intersección afilada entre la superficie exterior cilíndrica y la cara extrema con un borde en ángulo controlado.
Esta característica puede mejorar el manejo y proporcionar una introducción más predecible para su posterior montaje o mecanizado. Lo importante es que un chaflán industrial debe definirse por el dibujo técnico en lugar de producirse simplemente hasta que el borde “parezca liso”
La geometría del chaflán está relacionada con el diámetro del eje y la posición de la cara final. La eliminación excesiva de material cambia la geometría terminada, mientras que un mecanizado insuficiente puede dejar la transición afilada original parcialmente intacta.
Para la producción por lotes, el biselado controlado por máquina proporciona un método repetible para reproducir la misma condición de borde en muchos ejes.
El mecanizado de cabezal plano establece la referencia final
Antes de que el extremo de un eje pueda actuar como una referencia dimensional confiable, es necesario controlar su cara extrema.
El mecanizado de cabeza plana elimina material del extremo del eje para crear una superficie definida. La posición resultante influye en la longitud total del eje y puede proporcionar una referencia a partir de la cual se miden las características cercanas.
Cuando ambos extremos se procesan simultáneamente, la máquina puede gestionar las superficies izquierda y derecha dentro de la misma configuración del eje. Esto reduce la cantidad de variación dimensional introducida mediante reposicionamiento repetido.
El proceso es particularmente útil cuando el eje recibe posteriormente ranuras, planos u otras características cuya ubicación está relacionada con la cara extrema terminada.
Por qué los agujeros centrales necesitan una colocación precisa
Un orificio central sólo es útil cuando se corresponde estrechamente con el eje del eje previsto. Si se desplaza de la línea central, los procesos posteriores que utilizan el orificio como referencia de localización o mecanizado pueden heredar ese error de posición.
Por esta razón, el mecanizado del orificio central no debe verse como una simple operación de perforación independiente del resto del eje.
La pieza de trabajo debe centrarse y sujetarse antes de que avance la unidad de corte. Una vez establecida la línea central del eje, se pueden producir los orificios centrales correspondientes en ambos extremos alrededor de la misma referencia de pieza de trabajo.
La combinación de esta operación con mecanizado de cabeza plana y chaflán reduce aún más la necesidad de recrear la línea central del eje en otra configuración.
Gama de trabajo TPD-2040
El TPD-2040 está diseñado específicamente en torno a productos de eje largo con diámetros relativamente pequeños.
| Artículo técnico | Referencia TPD-2040 |
|---|---|
| Diámetro de procesamiento | ^20-40 mm |
| Duración del procesamiento | 280-2200 mm |
| Precisión de trabajo | ±0,1 mm |
| Presión de trabajo | 4-8 MPa |
| Método de control | SOCIEDAD ANÓNIMA |
| Operaciones principales | Cabeza plana, chaflán, orificio central |
| Posición de procesamiento | Ambos extremos simultáneamente |
| Manipulación de materiales | Carga/descarga automática disponible |
Estos valores definen la envolvente básica de la máquina, pero el dibujo real de la pieza de trabajo aún determina la configuración correcta. También es necesario considerar el material del eje, la geometría del extremo, los requisitos de chaflán, las dimensiones del orificio central y los procesos antes y después de esta operación.
Por qué es importante el procesamiento de doble extremo
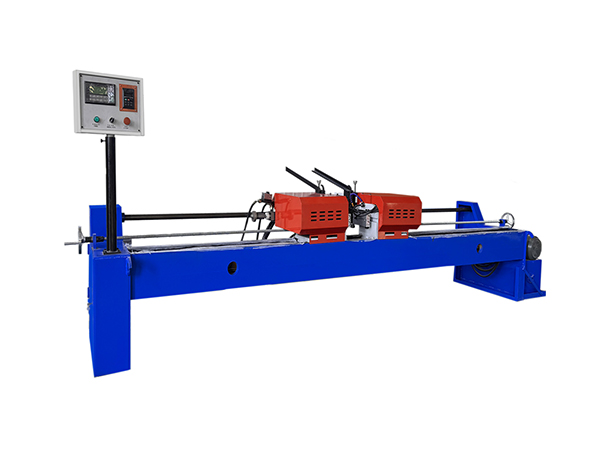
Los ejes largos de los rodillos transportadores normalmente contienen la geometría correspondiente en ambos extremos. Procesar un lado de forma independiente y luego invertir el eje requiere una segunda operación de posicionamiento, que puede cambiar la relación entre la pieza de trabajo y el sistema de corte.
Una máquina cortadora de chaflanes de doble extremo posiciona el eje una vez mientras las unidades de mecanizado trabajan desde direcciones opuestas. Por lo tanto, ambas caras extremas, chaflanes y orificios centrales permanecen relacionados con la misma configuración básica de la pieza de trabajo.
Esta estructura es particularmente valiosa durante la producción repetitiva. La máquina puede reproducir la misma secuencia en muchos ejes sin necesidad de que el operador recree manualmente la referencia del segundo extremo en cada componente.
La ventaja no es sólo una manipulación más rápida. También reduce el número de transferencias de datos dentro del proceso de mecanizado.
La línea central del eje es la principal referencia geométrica
La máquina necesita mantener una relación estable entre la línea central del eje y las placas de corte durante todo el ciclo de mecanizado.
Si un eje se asienta demasiado alto, demasiado bajo o descentrado, las dos unidades de procesamiento final pueden acoplarse a la pieza de trabajo de manera diferente incluso cuando sus ajustes mecánicos permanecen sin cambios.
Por lo tanto, el posicionamiento y la sujeción automáticos forman parte de la precisión del mecanizado. Establecen el estado de la pieza de trabajo antes de que las herramientas de corte comiencen a moverse.
El eje entrante también importa. La variación severa de la rectitud o las dimensiones brutas inconsistentes pueden cambiar la forma en que se asienta la pieza de trabajo dentro del dispositivo, lo que significa que el equipo automático aún se beneficia del material de entrada controlado.
El bloqueo automático reduce la variación de configuración
Una vez que el eje alcanza su posición de mecanizado, el sistema de sujeción necesita sujetarlo de forma segura mientras ambas unidades de corte completan sus movimientos.
La sujeción automática crea una secuencia repetible en lugar de requerir que el operador asegure manualmente cada pieza de trabajo. El objetivo es mantener la posición del eje sin permitir el movimiento durante el revestimiento de los extremos, el biselado o el procesamiento del orificio central.
Las superficies de sujeción deben permanecer limpias porque las astillas u otra contaminación pueden alterar la posición de la siguiente pieza de trabajo. También se debe inspeccionar el desgaste mecánico y la estabilidad de la presión durante el mantenimiento de rutina.
Un proceso de sujeción consistente proporciona la base para un mecanizado repetible en lugar de simplemente servir como una comodidad de sujeción.
El control PLC coordina el ciclo completo
La máquina utiliza control PLC para coordinar la alimentación automática, la sujeción, el movimiento de corte de doble extremo, el retorno de herramientas y las acciones relacionadas de la máquina.
Esto es importante porque es necesario realizar varias operaciones en la secuencia correcta. La pieza de trabajo no debe entrar en corte hasta que haya sido posicionada y asegurada, mientras que la descarga debe comenzar sólo después de que ambas unidades de corte hayan regresado de forma segura.
La automatización permite repetir el mismo ciclo general a través de un lote de ejes similares. Sin embargo, no elimina la necesidad de herramientas correctas, presión estable, accesorios precisos o inspección dimensional.
El sistema de control reproduce constantemente los comandos de la máquina; el sistema mecánico determina con qué precisión esos comandos se convierten en geometría terminada.
Las cuchillas estandarizadas simplifican el control de herramientas
La máquina utiliza una placa de corte especialmente diseñada con cuchillas estandarizadas, lo que permite manipular de forma más sistemática el ajuste y reemplazo de las cuchillas.
La estandarización de herramientas puede ser útil en la producción por lotes porque reduce la variación asociada con los bordes cortantes preparados individualmente. Cuando una hoja desgastada necesita atención, el componente de corte se puede ajustar o reemplazar sin reconstruir la disposición completa de la herramienta.
El desgaste de la hoja aún debe controlarse a través de la pieza de trabajo terminada. El aumento de la formación de rebabas, las caras extremas más rugosas, los cambios en la calidad del chaflán o el sonido inusual del mecanizado pueden indicar deterioro incluso cuando la máquina continúa completando su ciclo programado.
Por lo tanto, el estado de la herramienta sigue siendo parte del control dimensional del proceso.
La precisión del trabajo depende de más que la especificación de la máquina
El TPD-2040 enumera una precisión de trabajo de aproximadamente ±0,1 mm, pero la consistencia real de la pieza terminada depende de varios factores conectados.
Las dimensiones entrantes del eje, la rectitud de la pieza de trabajo, el posicionamiento, la sujeción, el estado del cortador, la alineación de la máquina, la estabilidad de la presión y los métodos de inspección pueden influir en el resultado físico.
Esto significa que la especificación de precisión no debe interpretarse como algo que el sistema de control produce independientemente de las condiciones de producción.
Un proceso estable combina equipos capaces con piezas de trabajo controladas y métodos de configuración validados. La medición de la primera pieza confirma si la máquina y el eje real están produciendo juntos la geometría deseada.
Inspección de la primera pieza después de cada cambio importante
Se debe realizar una inspección de la primera pieza siempre que cambien el diámetro del eje, la longitud, la condición de la hoja, el requisito del chaflán, la especificación del orificio central u otra variable de configuración significativa.
Las comprobaciones útiles incluyen la longitud total del eje terminado, la posición de las caras extremas izquierda y derecha, la geometría del chaflán, la posición del orificio central, el estado de la superficie y la formación de rebabas visibles.
El primer componente proporciona evidencia directa de que la nueva configuración está produciendo el resultado deseado. Si es necesario realizar ajustes, se puede completar antes de que se reproduzca la misma condición en todo el lote.
Esto es particularmente importante con la maquinaria automática porque la repetibilidad multiplica las configuraciones incorrectas con la misma eficiencia que las correctas.
La comparación de ambos extremos del eje proporciona datos de proceso útiles
Una máquina de doble extremo crea dos resultados de mecanizado correspondientes en la misma pieza de trabajo. Esto proporciona una referencia interna útil para la inspección de producción.
Si las chaflanes izquierda y derecha difieren constantemente, las dos unidades de corte, posiciones de las herramientas, cuchillas, soportes de piezas de trabajo y ajustes de la máquina se pueden comparar directamente.
Si ambos extremos cambian en la misma dirección, una condición compartida como el diámetro del eje, la posición de la pieza de trabajo, la presión o el material entrante puede merecer una inspección más cercana.
Por lo tanto, registrar las mediciones izquierda y derecha por separado proporciona más valor diagnóstico que registrar solo un resultado general.
Diagnóstico de geometría de chaflán desigual
Pueden producirse chaflanes desiguales debido al centrado de la pieza de trabajo, la posición de la hoja, el desgaste de la hoja, la variación del diámetro del eje o las diferencias entre las dos unidades de corte.
La solución de problemas debe comenzar con la posición física de la pieza de trabajo antes de cambiar los valores de control. Primero es necesario confirmar la línea central del eje y la sujeción porque el posicionamiento incorrecto afecta varias características de mecanizado simultáneamente.
Luego se deben inspeccionar las herramientas de corte para detectar desgaste y ajuste.
Esta secuencia reduce el riesgo de cambiar la configuración de la máquina para compensar un problema que realmente se origina en el posicionamiento de herramientas o piezas de trabajo.
Diagnóstico de la longitud inconsistente del eje terminado
Debido a que el mecanizado de cabeza plana elimina material de ambos extremos, el proceso influye en la dimensión final del eje de extremo a extremo.
Si los ejes completos comienzan a mostrar variación de longitud, se deben revisar la longitud bruta entrante, la posición del eje, el movimiento de la unidad de corte, la condición de sujeción, el desgaste de la hoja y las referencias de la máquina.
Ambos extremos contribuyen a la dimensión final, por lo que la resolución de problemas no debe centrarse automáticamente en una sola unidad de corte.
Cuando el cambio aparece gradualmente durante un lote largo, el desgaste de la herramienta o el movimiento mecánico pueden ser más probables que un programa inicial incorrecto.
Diagnóstico de compensación de orificios centrales
Un orificio central desplazado sugiere que es necesario examinar la relación entre el eje del eje y la unidad de corte.
Se debe verificar el centrado de la pieza de trabajo, la sujeción, la rectitud del eje, la posición de la herramienta de corte y la alineación de la máquina antes de asumir que la herramienta del orificio central en sí es la única causa.
Si un extremo muestra repetidamente el problema mientras el lado opuesto permanece estable, la inspección puede centrarse en la unidad de mecanizado correspondiente.
Cuando ambos extremos muestran un desplazamiento similar, el sistema de localización de piezas de trabajo compartido puede merecer mayor atención.
Dónde encaja el corte por chaflán en la producción de ejes de rodillos
Un eje de rodillo puede requerir varias etapas de procesamiento antes del ensamblaje final. El fresado de ranura plana, el fresado de ranura pasante, el ranurado con anillo de seguridad, la preparación de los extremos y otras operaciones se seleccionan de acuerdo con el diseño del eje terminado.
El más amplio Maquinaria de fabricación y procesamiento la gama incluye equipos dedicados para estas etapas individuales en lugar de depender de una máquina universal para crear cada característica del eje.
Por lo tanto, el corte de chaflán debe colocarse en el punto correcto de la secuencia del proceso. Las operaciones anteriores deben proporcionar un eje estable, mientras que las operaciones posteriores deben preservar la geometría final ya establecida.
El dibujo final de los componentes debe determinar la secuencia en lugar de aplicar una regla fija a cada eje de rodillo.
Relación con la Fresado Plano
El fresado plano crea superficies de montaje en el eje, mientras que el biselado prepara el extremo del eje. Estas operaciones retiran material de diferentes áreas y realizan diferentes funciones mecánicas.
Cuando se requieren ambas características, sus referencias dimensionales deben permanecer conectadas. La posición plana se puede definir desde el extremo del eje, lo que significa que el revestimiento inconsistente del extremo puede influir en cómo se interpretan las mediciones posteriores.
Por este motivo, la ruta de mecanizado debe identificar qué característica establece la referencia para la siguiente operación.
El equipo dedicado facilita el control del proceso porque cada máquina es responsable de una parte claramente definida de la geometría del eje.
Relación con el ranurado Circlip
Las ranuras en forma de círculo crean posiciones de retención a lo largo del eje, mientras que el mecanizado de cabeza plana y chaflán establece la condición final.
Si la posición de la ranura se dimensiona a partir de la cara extrema terminada, la consistencia del procesamiento de cabeza plana se vuelve directamente relevante para la operación de ranurado.
Por lo tanto, una referencia estable en el extremo del eje hace que el control posterior de la posición de la ranura sea más predecible.
Esta relación ilustra por qué el mecanizado de ejes debe planificarse como un proceso conectado en lugar de un conjunto de operaciones no relacionadas.
Carga y Descarga Automática en Producción por Lotes
La carga y descarga automática puede soportar una producción repetitiva cuando muchos ejes de la misma especificación necesitan pasar a través de la máquina.
El beneficio proviene de la creación de una secuencia consistente de flujo de material alrededor del ciclo de mecanizado. El eje entra en la posición de trabajo, se ubica y sujeta, recibe un procesamiento de doble extremo y luego sale de la máquina para la siguiente etapa de fabricación.
La manipulación del material aún debe mantener el estado del eje. Las piezas de trabajo largas necesitan un soporte adecuado para que no lleguen a la posición de mecanizado bajo flexión o desalineación innecesaria.
La automatización funciona mejor cuando tanto el mecanizado como el movimiento del material están diseñados con la misma geometría del eje.
Por qué es importante la rigidez de las máquinas
Aunque la máquina no realiza fresado en bruto pesado, su estructura aún necesita mantener la relación entre las unidades de corte y la pieza de trabajo durante todo el ciclo.
El movimiento o la holgura de accesorios, placas de corte, soportes o componentes de la máquina pueden alterar la geometría producida en los extremos del eje.
Los ejes largos hacen que esta relación sea particularmente importante porque pequeñas diferencias posicionales entre los dos extremos pueden volverse más evidentes en toda la longitud de la pieza de trabajo.
Por lo tanto, la inspección de rutina debe considerar la sujeción mecánica y el estado de la máquina, así como el desgaste de las herramientas.
Mantenimiento del Sistema de Sujeción
El sistema de sujeción establece repetidamente la posición física de cada eje procesado por la máquina.
Las superficies de contacto deben permanecer limpias y los componentes de accionamiento deben moverse constantemente. Cualquier aflojamiento, desgaste desigual o problema relacionado con la presión puede cambiar la posición de la pieza de trabajo sin alterar el programa PLC.
Las máquinas que procesan varios diámetros de eje también requieren atención alrededor de los puntos de ajuste porque los cambios repetidos pueden introducir gradualmente variaciones mecánicas.
Mantener una sujeción estable ayuda a preservar la línea central común necesaria para las tres operaciones del extremo del eje.
Mantenimiento de Placas y Cuchillas de Corte
Las placas y cuchillas de corte influyen directamente en la calidad de la cara final y la geometría del chaflán, por lo que deben incluirse en la inspección preventiva.
Los operadores pueden monitorear los componentes terminados en busca de cambios en la apariencia de la superficie, formación de rebabas, sonido de mecanizado o resultados dimensionales. Estas observaciones proporcionan información útil sobre el estado de la herramienta antes de que el desgaste se vuelva severo.
El reemplazo de la hoja debe ir seguido de una verificación de la primera pieza porque un nuevo filo puede cambiar la condición de mecanizado en relación con la herramienta desgastada que reemplazó.
Por lo tanto, el mantenimiento de herramientas y la inspección dimensional deben funcionar como un proceso de control conectado.
Evite confundir el biselado del eje con el biselado del tubo
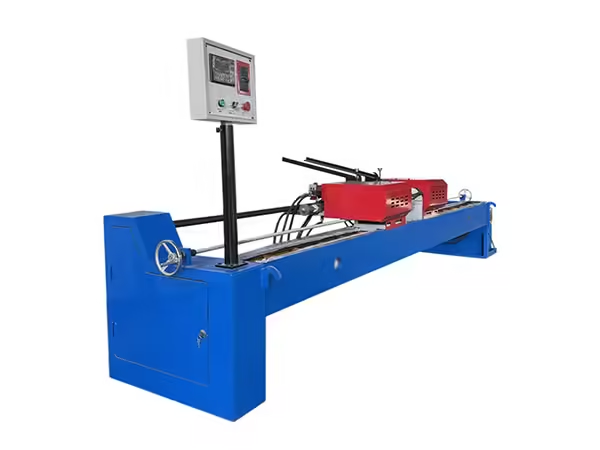
La máquina que se analiza aquí está diseñada principalmente para productos de eje. Esta distinción es importante porque el procesamiento de extremos de eje y de tubos implican diferentes requisitos de fabricación y geometría de pieza de trabajo.
Un tubo hueco puede requerir otro tipo de soporte, sujeción y preparación de bordes a partir de una pieza de trabajo sólida o de tipo eje. Por lo tanto, utilizar una etiqueta ancha de “máquina biseladora” sin identificar la forma del material puede crear expectativas incorrectas sobre el equipo.
Para la producción de rodillos transportadores, esta máquina cortadora de chaflán debe entenderse específicamente como un sistema de procesamiento de extremos de eje que integra mecanizado de revestimiento, chaflán y orificio central.
Mantener esta aplicación precisa evita que el equipo se confunda con maquinaria de procesamiento de tubos no relacionada.
Una matriz práctica de control de procesos
El mecanizado estable de ejes y extremos depende de varias variables de producción relacionadas.
| Área de proceso | Punto de Control Principal |
|---|---|
| Eje entrante | Diámetro, longitud, rectitud |
| Posicionamiento | Línea central del eje |
| Reprimición | Ubicación estable de la pieza de trabajo |
| Mecanizado de cabeza plana | Posición final y superficie |
| Biselado | Geometría de borde definida |
| Orificio central | Posición relativa al eje del eje |
| Cuchillas de corte | Condición y ajuste |
| Presión | Rango de funcionamiento estable de 4-8 MPa |
| Ciclo PLC | Secuencia de mecanizado correcta |
| Inspección | Primera pieza y verificación periódica |
La matriz muestra por qué ninguna especificación de máquina determina la calidad del eje completo.
Conclusión
Una máquina cortadora de chaflán utilizada en la fabricación de rodillos transportadores debería hacer más que eliminar los bordes afilados del eje. El proceso debe controlar la geometría completa del extremo del eje, incluida la cara del extremo plano, el chaflán y el orificio central, manteniendo al mismo tiempo una relación estable entre las características correspondientes en ambos extremos.
El TPD-2040 está diseñado para diámetros de eje de aproximadamente <20-20 mm y longitudes de 280 a 2200 mm, con una precisión de trabajo indicada de ±0,1 mm y funcionamiento automático basado en PLC. El mecanizado simultáneo de doble extremo reduce el reposicionamiento repetido, mientras que las cuchillas de corte estandarizadas y el manejo automático de materiales respaldan la producción repetitiva de ejes.
Los resultados confiables aún dependen de un material entrante estable, un centrado, sujeción, condición de la herramienta, mantenimiento de la máquina y verificación dimensional correctos. Cuando estos factores se controlan juntos, el procesamiento de cabeza plana, chaflán y orificio central puede convertirse en una etapa repetible dentro del proceso de fabricación más amplio del eje del rodillo transportador.
Preguntas frecuentes
¿para qué se utiliza una máquina cortadora de chaflán en la producción de rodillos transportadores?
Una máquina cortadora de chaflanes para la producción de rodillos transportadores prepara los extremos de los ejes mediante la creación de chaflanes definidos y también puede combinar mecanizado de cabeza plana y orificio central. El equipo está diseñado alrededor de piezas de trabajo de eje largo, por lo que las características correspondientes en ambos extremos pueden permanecer relacionadas con la misma línea central y configuración de mecanizado.
¿qué tamaños de eje puede procesar el TPD-2040?
El TPD-2040 está diseñado para diámetros de eje de aproximadamente <20-20 mm y longitudes de procesamiento de 280 a 2200 mm. Su precisión de trabajo indicada es de aproximadamente ±0,1 mm y utiliza control PLC con movimientos automáticos de alimentación, sujeción y mecanizado de doble extremo.
¿por qué combinar el mecanizado de cabeza plana, chaflán y orificio central?
Todas estas características están relacionadas con la geometría del extremo del eje. Procesarlos dentro de una configuración reduce el reposicionamiento repetido de las piezas de trabajo y ayuda a mantener una relación más consistente entre la cara extrema, el chaflán, el orificio central, la longitud del eje y las características correspondientes en el extremo opuesto.
¿por qué es útil el mecanizado de doble extremo para ejes de rodillos?
Los ejes de rodillos normalmente contienen la geometría correspondiente en ambos extremos. El procesamiento de ambos lados los mantiene simultáneamente referenciados a la misma posición básica de la pieza de trabajo y reduce la operación de localización adicional requerida cuando un eje se invierte entre ciclos de mecanizado separados de un solo extremo.
¿qué se debe inspeccionar después del corte del chaflán del extremo del eje?
La inspección debe verificar la longitud del eje terminado, la condición de la cara del extremo, la geometría del chaflán, la posición del orificio central, la condición de la rebaba y la correspondencia entre los extremos izquierdo y derecho. El primer componente después de una configuración o cambio de cuchilla merece una verificación más cercana antes de que comience la producción continua por lotes.



 Spanish
 English
 French