

Table des matières
Introduction
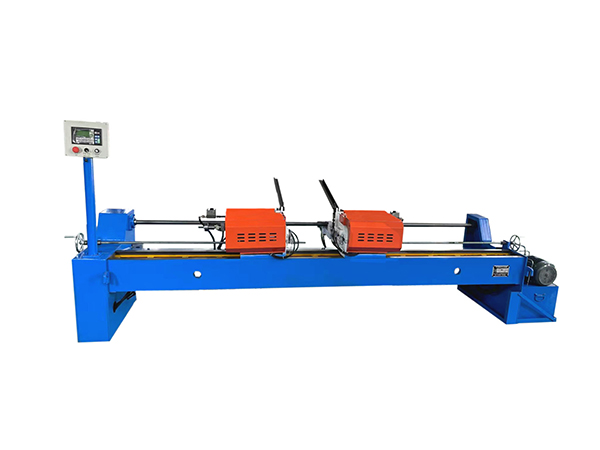
La préparation de l'extrémité de l'arbre est une partie relativement petite de la fabrication des rouleaux de convoyage, mais plusieurs opérations ultérieures dépendent de la géométrie établie à ce stade Un arbre de rouleau peut nécessiter une face d'extrémité contrôlée, un chanfrein autour du bord extérieur et un trou central positionné avec précision avant de procéder à un usinage supplémentaire ou à un assemblage final. Lorsque ces caractéristiques sont créées à travers plusieurs configurations indépendantes, chaque transfert entre machines introduit une autre opportunité de variation du positionnement de la pièce.
Une machine de découpe de chanfrein conçue spécifiquement pour les produits à long arbre peut intégrer ces opérations dans un processus coordonné Au lieu de finir une extrémité d'arbre, d'inverser la pièce et d'établir une nouvelle référence pour le côté opposé, une machine à double extrémité garde les deux extrémités liées à la même ligne centrale d'arbre pendant que l'usinage se produit simultanément.
Cet article explique comment l'usinage à tête plate, le chanfreinage, la préparation du trou central, le serrage automatique, le traitement à double extrémité, l'outillage, le contrôle PLC et l'inspection dimensionnelle fonctionnent ensemble dans la production d'arbres de rouleaux de convoyeur.
Qu'est-ce qu'une machine de découpe de chanfrein pour arbres à rouleaux ?
Une machine de coupe de chanfrein pour la production d'arbres à rouleaux est un équipement spécialisé qui prépare les extrémités des arbres cylindriques longs plutôt que de simplement retirer un bord tranchant La machine doit tenir la pièce avec précision, maintenir sa ligne centrale, positionner les outils de coupe aux deux extrémités et produire plusieurs caractéristiques géométriques connexes au sein d'une configuration stable.
L'existant Machine-outil à tête plate chanfreinée pour trou central termine l'usinage de trou central, le traitement de tête plate et le chanfreinage aux deux extrémités simultanément L'alimentation automatique, le serrage, l'avance de l'outil et le retour de l'outil sont coordonnés par le contrôle PLC.
Cela rend la machine particulièrement pertinente pour la fabrication d'arbres de rouleaux de convoyeur, où les extrémités opposées contiennent souvent des caractéristiques correspondantes et où les relations dimensionnelles entre ces extrémités doivent rester cohérentes tout au long d'une production répétée.
Pourquoi la tête plate, le chanfrein et le trou central appartiennent ensemble
L'usinage à tête plate, le chanfreinage et la préparation du trou central remplissent des fonctions différentes, mais ils sont tous liés à la même géométrie d'extrémité d'arbre.
La face d'extrémité plane établit une référence dimensionnelle et influence la longueur finale de l'arbre Le chanfrein enlève le bord tranchant et crée une transition définie entre le diamètre extérieur de l'arbre et la surface d'extrémité Le trou central établit une référence autour de l'axe de l'arbre qui peut supporter des opérations ultérieures d'usinage ou de positionnement.
La réalisation de ces opérations au sein d'une configuration permet de maintenir leur relation géométrique Si chaque caractéristique est produite sur une autre machine, l'arbre doit être déplacé à plusieurs reprises, et chaque déplacement crée une nouvelle opportunité de variation.
Le traitement intégré améliore donc l'organisation du processus en traitant l'extrémité de l'arbre comme un système géométrique complet.
Comment le chanfreinage change le bord de l'arbre
UN chanfrein est une transition biseautée entre deux surfaces Sur un arbre à rouleaux, il remplace l'intersection nette entre la surface extérieure cylindrique et la face d'extrémité par un bord coudé contrôlé.
Cette caractéristique peut améliorer la manipulation et fournir un lead-in plus prévisible pour un assemblage ou un usinage ultérieur Le point important est qu'un chanfrein industriel devrait être défini par le dessin technique plutôt que produit simplement jusqu'à ce que le bord “ ait l'air lisse.”
La géométrie du chanfrein est reliée au diamètre de l'arbre et à la position de la face d'extrémité. Un retrait excessif du matériau modifie la géométrie finie, tandis qu'un usinage insuffisant peut laisser la transition nette d'origine partiellement intacte.
Pour la production par lots, le chanfreinage contrôlé par machine fournit une méthode reproductible pour reproduire la même condition de bord sur de nombreux arbres.
L'usinage à tête plate établit la référence finale
Avant qu’une extrémité d’arbre puisse servir de référence dimensionnelle fiable, sa face d’extrémité doit être contrôlée.
L'usinage à tête plate enlève du matériau de l'extrémité de l'arbre pour créer une surface définie La position résultante influence la longueur globale de l'arbre et peut fournir une référence à partir de laquelle les caractéristiques proches sont mesurées.
Lorsque les deux extrémités sont traitées simultanément, la machine peut gérer les surfaces gauche et droite au sein de la même configuration d'arbre Cela réduit la quantité de variation dimensionnelle introduite par le repositionnement répété.
Le procédé est particulièrement utile lorsque l'arbre reçoit ultérieurement des rainures, des méplats ou d'autres éléments dont l'emplacement est lié à la face d'extrémité finie.
Pourquoi les trous centraux nécessitent un positionnement précis
Un trou central n'est utile que lorsqu'il correspond étroitement à l'axe prévu de l'arbre. S'il est décalé par rapport à la ligne centrale, des processus ultérieurs utilisant le trou comme référence de localisation ou d'usinage peuvent hériter de cette erreur de position.
Pour cette raison, l’usinage en trou central ne doit pas être considéré comme une simple opération de perçage indépendante du reste de l’arbre.
La pièce à usiner doit être centrée et serrée avant que l'unité de coupe n'avance Une fois la ligne centrale de l'arbre établie, des trous centraux correspondants aux deux extrémités peuvent être produits autour de la même référence de pièce à usiner.
La combinaison de cette opération avec l'usinage à tête plate et chanfrein réduit encore davantage la nécessité de recréer la ligne centrale de l'arbre dans une autre configuration.
Gamme de travail TPD-2040
Le TPD-2040 est conçu spécifiquement autour de produits à long arbre avec des diamètres relativement petits.
| Article technique | Référence TPD-2040 |
|---|---|
| Diamètre de traitement | Φ2040 mm |
| Durée de traitement | 2802200 mm |
| Précision de travail | ±0,1 mm |
| Pression de travail | 4 MPa |
| Méthode de contrôle | PLC |
| Opérations principales | Tête plate, chanfrein, trou central |
| Position de traitement | Les deux extrémités simultanément |
| Manutention de matériaux | Chargement/déchargement automatique disponible |
Ces valeurs définissent l'enveloppe de base de la machine, mais le dessin réel de la pièce détermine toujours la configuration correcte. Le matériau de l'arbre, la géométrie de l'extrémité, les exigences du chanfrein, les dimensions du trou central et les processus avant et après cette opération doivent également être pris en compte.
Pourquoi le traitement double fin est important
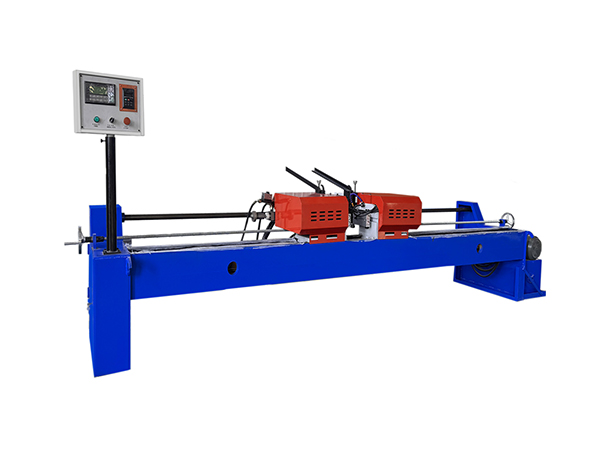
Les arbres à rouleaux de convoyage longs contiennent normalement une géométrie correspondante aux deux extrémités Le traitement d'un côté indépendamment puis l'inversion de l'arbre nécessitent une deuxième opération de positionnement, ce qui peut modifier la relation entre la pièce et le système de coupe.
Une machine de découpe de chanfrein à double extrémité positionne l'arbre une fois pendant que les unités d'usinage travaillent dans des directions opposées. Les deux faces d’extrémité, chanfreins et trous centraux restent donc liés à la même configuration de base de la pièce.
Cette structure est particulièrement précieuse lors d'une production répétitive La machine peut reproduire la même séquence sur de nombreux arbres sans obliger l'opérateur à recréer manuellement la référence de seconde extrémité sur chaque composant.
L'avantage n'est pas seulement une manipulation plus rapide Il réduit également le nombre de transferts de données à l'intérieur du processus d'usinage.
La ligne centrale de l'arbre est la principale référence géométrique
La machine doit maintenir une relation stable entre la ligne centrale de l'arbre et les plaques de coupe tout au long du cycle d'usinage.
Si un arbre est trop haut, trop bas ou décentré, les deux unités de traitement final peuvent engager la pièce différemment même lorsque leurs réglages mécaniques restent inchangés.
Le positionnement et le serrage automatiques font donc partie de la précision de l'usinage Ils établissent l'état de la pièce avant que les outils de coupe ne commencent à bouger.
L'arbre entrant compte également La variation de rectitude sévère ou les dimensions brutes incohérentes peuvent changer la façon dont la pièce se trouve à l'intérieur du luminaire, ce qui signifie que l'équipement automatique bénéficie toujours d'un matériau d'entrée contrôlé.
Le serrage automatique réduit la variation de configuration
Une fois que l'arbre a atteint sa position d'usinage, le système de serrage doit le maintenir solidement pendant que les deux unités de coupe terminent leurs mouvements.
Le serrage automatique crée une séquence reproductible au lieu d'obliger l'opérateur à fixer manuellement chaque pièce. L'objectif est de maintenir la position de l'arbre sans permettre le mouvement lors du traitement de la face d'extrémité, du chanfreinage ou du trou central.
Les surfaces de serrage doivent rester propres car les copeaux ou toute autre contamination peuvent modifier la position de la pièce suivante L'usure mécanique et la stabilité de la pression doivent également être inspectées lors de l'entretien courant.
Un processus de serrage cohérent constitue la base d'un usinage reproductible plutôt que de simplement servir de commodité d'entretien.
Le contrôle PLC coordonne le cycle complet
La machine utilise le contrôle PLC pour coordonner l'alimentation automatique, le serrage, le mouvement de coupe à double extrémité, le retour de l'outil et les actions de la machine associées.
Ceci est important car plusieurs opérations doivent se dérouler dans le bon ordre. La pièce ne doit pas entrer dans la découpe tant qu'elle n'a pas été positionnée et fixée, tandis que le déchargement ne doit commencer qu'après le retour en toute sécurité des deux unités de découpe.
L'automatisation permet de répéter le même cycle général sur un lot d'arbres similaires Cependant, elle n'élimine pas le besoin d'un outillage correct, d'une pression stable, de fixations précises ou d'une inspection dimensionnelle.
Le système de contrôle reproduit les commandes de la machine de manière cohérente ; le système mécanique détermine avec quelle précision ces commandes sont converties en géométrie finie.
Les lames standardisées simplifient le contrôle des outils
La machine utilise une plaque de coupe spécialement conçue avec des lames standardisées, permettant de manipuler plus systématiquement le réglage et le remplacement des lames.
La standardisation des outils peut être utile dans la production par lots car elle réduit la variation associée aux arêtes de coupe préparées individuellement Lorsqu'une lame usée a besoin d'attention, le composant de coupe peut être ajusté ou remplacé sans reconstruire la disposition complète de l'outil.
L'usure de la lame doit toujours être surveillée à travers la pièce finie. L'augmentation de la formation de bavures, les faces d'extrémité plus rugueuses, la modification de la qualité du chanfrein ou le son d'usinage inhabituel peuvent indiquer une détérioration même lorsque la machine continue de terminer son cycle programmé.
La condition de l'outil reste donc partie intégrante du contrôle dimensionnel du processus.
La précision de fonctionnement dépend de plus que la spécification de la machine
La DPT-2040 énumère une précision de travail d'environ ±0,1 mm, mais la cohérence réelle des pièces finies dépend de plusieurs facteurs connexes.
Les dimensions entrantes de l'arbre, la rectitude de la pièce, le positionnement, le serrage, l'état de la fraise, l'alignement de la machine, la stabilité de la pression et les méthodes d'inspection peuvent tous influencer le résultat physique.
Cela signifie que la spécification de précision ne doit pas être interprétée comme quelque chose que le système de contrôle produit quelles que soient les conditions de production.
Un processus stable combine un équipement performant avec des pièces contrôlées et des méthodes de configuration validées. La mesure de la première pièce confirme ensuite si la machine et l'arbre réel produisent ensemble la géométrie prévue.
Inspection de première pièce après chaque changement majeur
Une inspection de première pièce doit être effectuée chaque fois que le diamètre de l'arbre, la longueur, l'état de la lame, les exigences du chanfrein, les spécifications du trou central ou une autre variable de configuration importante changent.
Les contrôles utiles incluent la longueur totale de l'arbre fini, la position de la face d'extrémité gauche et droite, la géométrie du chanfrein, la position du trou central, l'état de surface et la formation de bavures visibles.
Le premier composant fournit une preuve directe que la nouvelle configuration produit le résultat prévu Si un ajustement est requis, il peut être complété avant que la même condition ne soit reproduite dans tout le lot.
Ceci est particulièrement important avec les machines automatiques car la répétabilité multiplie les paramètres incorrects tout aussi efficacement que les paramètres corrects.
La comparaison des deux extrémités d'arbre fournit des données de processus utiles
Une machine à double extrémité crée deux résultats d'usinage correspondants sur la même pièce à usiner Cela fournit une référence interne utile pour l'inspection de la production.
Si les chanfreins gauche et droit diffèrent systématiquement, les deux unités de coupe, les positions des outils, les lames, les supports de pièces et les réglages de la machine peuvent être comparés directement.
Si les deux extrémités changent dans la même direction, une condition partagée telle que le diamètre de l'arbre, le positionnement de la pièce, la pression ou le matériau entrant peut mériter une inspection plus approfondie.
L'enregistrement séparé des mesures gauche et droite fournit donc plus de valeur diagnostique que l'enregistrement d'un seul résultat global.
Diagnostic de la géométrie inégale du chanfrein
Des chanfreins inégaux peuvent résulter du centrage de la pièce, de la position de la lame, de l'usure de la lame, de la variation du diamètre de l'arbre ou des différences entre les deux unités de coupe.
Le dépannage doit commencer par la position physique de la pièce avant que les valeurs de contrôle ne soient modifiées. L'axe central de l'arbre et le serrage doivent d'abord être confirmés car un positionnement incorrect affecte simultanément plusieurs caractéristiques d'usinage.
Les outils de coupe doivent ensuite être inspectés pour vérifier leur usure et leur réglage.
Cette séquence réduit le risque de modification des réglages de la machine pour compenser un problème qui provient en réalité du positionnement de l'outillage ou de la pièce.
Diagnostic de longueur d'arbre finie incohérente
Étant donné que l'usinage à tête plate élimine le matériau des deux extrémités, le processus influence la dimension finale de l'arbre bout à bout.
Si les arbres terminés commencent à montrer une variation de longueur, la longueur brute entrante, le positionnement de l'arbre, le mouvement de l'unité de coupe, les conditions de serrage, l'usure des lames et les références de la machine doivent tous être examinés.
Les deux extrémités contribuent à la dimension finale, le dépannage ne doit donc pas se concentrer automatiquement sur une seule unité de coupe.
Lorsque le changement apparaît progressivement au cours d'un lot long, l'usure de l'outil ou le mouvement mécanique peut être plus probable qu'un programme initial incorrect.
Diagnostic du décalage du trou central
Un trou central décalé suggère que la relation entre l'axe de l'arbre et l'unité de coupe doit être examinée.
Le centrage, le serrage, la rectitude de l'arbre, la position de l'outil de coupe et l'alignement de la machine de la pièce doivent être vérifiés avant de supposer que l'outil à trou central lui-même en est la seule cause.
Si une extrémité montre le problème de manière répétée alors que le côté opposé reste stable, l'inspection peut se concentrer sur l'unité d'usinage correspondante.
Lorsque les deux extrémités présentent un décalage similaire, le système de localisation de la pièce partagée peut mériter une plus grande attention.
Où la découpe au chanfrein s'adapte à la production d'arbres à rouleaux
Un arbre à rouleaux peut nécessiter plusieurs étapes de traitement avant l'assemblage final. Le fraisage à fente plate, le fraisage à plat, le rainurage par circlips, la préparation des extrémités et d'autres opérations sont sélectionnés en fonction de la conception de l'arbre fini.
Le plus large Machines de fabrication et de transformation la gamme comprend un équipement dédié pour ces étapes individuelles plutôt que de s'appuyer sur une seule machine universelle pour créer chaque caractéristique d'arbre.
La découpe au chanfrein doit donc être placée au bon point de la séquence du processus Les opérations avant qu'il ne fournisse un arbre stable, tandis que les opérations ultérieures devraient préserver la géométrie finale déjà établie.
Le dessin final des composants doit déterminer la séquence plutôt qu'une règle fixe appliquée à chaque arbre de rouleau.
Relation avec le fraisage plat
Le fraisage à plat crée des surfaces de montage sur l'arbre, tandis que le chanfreinage prépare l'extrémité de l'arbre Ces opérations enlèvent la matière de différentes zones et remplissent différentes fonctions mécaniques.
Lorsque les deux caractéristiques sont requises, leurs références dimensionnelles doivent rester connectées. La position plate peut être définie à partir de l'extrémité de l'arbre, ce qui signifie qu'une face d'extrémité incohérente peut influencer la façon dont les mesures ultérieures sont interprétées.
Pour cette raison, le parcours d'usinage doit identifier quelle caractéristique établit la référence pour la prochaine opération.
Un équipement dédié rend le processus plus facile à contrôler car chaque machine est responsable d'une partie clairement définie de la géométrie de l'arbre.
Relation avec le rainurage Circlips
Les rainures de circlips créent des positions de retenue le long de l'arbre, tandis que l'usinage à tête plate et chanfrein établit l'état final.
Si la position de la rainure est dimensionnée à partir de la face d'extrémité finie, la cohérence du traitement à tête plate devient directement pertinente pour l'opération de rainurage.
Une référence stable à l'extrémité de l'arbre rend donc le contrôle ultérieur de la position de la rainure plus prévisible.
Cette relation illustre pourquoi l'usinage à l'arbre doit être planifié comme un processus connecté au lieu d'un ensemble d'opérations sans rapport.
Chargement et déchargement automatiques en production par lots
Le chargement et le déchargement automatiques peuvent prendre en charge une production répétitive lorsque de nombreux arbres de même spécification doivent traverser la machine.
L'avantage vient de la création d'une séquence cohérente d'écoulement du matériau autour du cycle d'usinage. L'arbre entre en position de travail, est localisé et serré, reçoit un traitement à double extrémité, puis quitte la machine pour l'étape de fabrication suivante.
La manutention des matériaux doit toujours maintenir l'état de l'arbre Les pièces longues ont besoin d'un support approprié afin de ne pas arriver à la position d'usinage sous flexion ou désalignement inutile.
L'automatisation fonctionne mieux lorsque l'usinage et le mouvement du matériau sont conçus autour de la même géométrie d'arbre.
Pourquoi la rigidité des machines est importante
Bien que la machine n'effectue pas de fraisage grossier et lourd, sa structure doit néanmoins maintenir la relation entre les unités de coupe et la pièce tout au long du cycle.
Le mouvement ou le relâchement des luminaires, des plaques de coupe, des supports ou des composants de la machine peut modifier la géométrie produite aux extrémités de l'arbre.
Les arbres longs rendent cette relation particulièrement importante car de petites différences de position entre les deux extrémités peuvent devenir plus apparentes sur toute la longueur de la pièce.
L'inspection de routine doit donc tenir compte de la fixation mécanique et de l'état de la machine ainsi que de l'usure des outils.
Maintenance du système de serrage
Le système de serrage établit de manière répétée la position physique de chaque arbre traité par la machine.
Les surfaces de contact doivent rester propres et les composants d'actionnement doivent se déplacer de manière cohérente. Tout problème de relâchement, d’usure inégale ou lié à la pression peut modifier la position de la pièce sans modifier le programme PLC.
Les machines traitant plusieurs diamètres d'arbre nécessitent également une attention autour des points de réglage car des changements répétés peuvent introduire progressivement des variations mécaniques.
Le maintien d'un serrage stable permet de préserver la ligne centrale commune nécessaire aux trois opérations d'extrémité de l'arbre.
Entretien des plaques et lames de coupe
Les plaques et lames de coupe influencent directement la qualité de la face d'extrémité et la géométrie du chanfrein, elles doivent donc être incluses dans l'inspection préventive.
Les opérateurs peuvent surveiller les composants finis pour détecter les changements d'apparence de surface, de formation de bavures, de bruit d'usinage ou de résultats dimensionnels. Ces observations fournissent des informations utiles sur l’état de l’outil avant que l’usure ne devienne grave.
Le remplacement de la lame doit ensuite être suivi d'une vérification de la première pièce, car un nouveau tranchant peut modifier la condition d'usinage par rapport à l'outil usé qu'il a remplacé.
La maintenance des outils et l’inspection dimensionnelle doivent donc fonctionner comme un seul processus de contrôle connecté.
Évitez de confondre le chanfreinage d'arbre avec le chanfreinage de tube
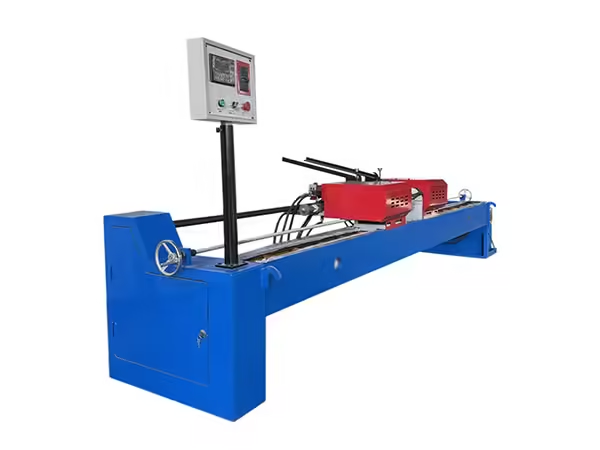
La machine dont il est question ici est principalement conçue pour les produits de puits Cette distinction est importante parce que le traitement par extrémité d'arbre et le traitement par extrémité de tube impliquent une géométrie de pièce et des exigences de fabrication différentes.
Un tube creux peut nécessiter un autre type de support, de serrage et de préparation de bord à partir d'une pièce solide ou de type arbre. L'utilisation d'une large étiquette de démarrage de machine de chanfreinage sans identifier la forme du matériau peut donc créer des attentes d'équipement incorrectes.
Pour la production de rouleaux de convoyage, cette machine de découpe de chanfrein doit être comprise spécifiquement comme un système de traitement d'extrémité d'arbre intégrant l'usinage de parement, de chanfreinage et de trou central.
Garder cette application précise évite que l'équipement ne soit confondu avec des machines de traitement de tubes non liées.
Une matrice pratique de contrôle des processus
L'usinage stable de l'extrémité de l'arbre dépend de plusieurs variables de production associées.
| Zone de processus | Point de contrôle principal |
|---|---|
| Arbre entrant | Diamètre, longueur, rectitude |
| Positionnement | Ligne médiane de l'arbre |
| Serrage | Emplacement de la pièce stable |
| Usinage à tête plate | Position et surface de fin |
| Chanfreinage | Géométrie de bord définie |
| Trou central | Position par rapport à l'axe de l'arbre |
| Lames de coupe | État et ajustement |
| Pression | Plage de fonctionnement stable 4 MPa |
| Cycle PLC | Séquence d'usinage correcte |
| Inspection | Première pièce et vérification périodique |
La matrice montre pourquoi aucune spécification de machine ne détermine la qualité de l'arbre terminé.
Conclusion
Une machine de découpe de chanfrein utilisée dans la fabrication de rouleaux de convoyeur devrait faire plus que supprimer les bords tranchants de l'arbre Le processus doit contrôler la géométrie complète de l'extrémité de l'arbre, y compris la face d'extrémité plate, le chanfrein et le trou central, tout en maintenant une relation stable entre les caractéristiques correspondantes aux deux extrémités.
Le TPD-2040 est conçu pour des diamètres d'arbre d'environ 2040 mm et des longueurs de 280 à 2200 mm, avec une précision de travail répertoriée de ±0,1 mm et un fonctionnement automatique basé sur un automate. L'usinage simultané double extrémité réduit le repositionnement répété, tandis que les lames de coupe standardisées et la manutention automatique des matériaux soutiennent la production répétitive d'arbres.
Les résultats fiables dépendent toujours d'un matériau entrant stable, d'un centrage, d'un serrage, de l'état de l'outil, de l'entretien de la machine et de la vérification dimensionnelle corrects. Lorsque ces facteurs sont contrôlés ensemble, le traitement à tête plate, au chanfrein et au trou central peut devenir une étape reproductible au sein du processus plus large de fabrication de l’arbre du rouleau transporteur.
FAQ
À quoi sert une machine de découpe de chanfrein dans la production de rouleaux de convoyage ?
Une machine de découpe de chanfrein pour la production de rouleaux de convoyeur prépare les extrémités de l'arbre en créant des chanfreins définis et peut également combiner l'usinage à tête plate et à trou central. L'équipement est conçu autour de pièces à arbre long afin que les caractéristiques correspondantes aux deux extrémités puissent rester liées à la même ligne centrale et à la même configuration d'usinage.
Quelles tailles d'arbres le TPD-2040 peut-il traiter ?
Le TPD-2040 est conçu pour des diamètres d'arbre d'environ 2040 mm et des longueurs de traitement de 280 à 2 200 mm. Sa précision de fonctionnement indiquée est d'environ ± 0,1 mm et il utilise un contrôle PLC avec des mouvements automatiques d'alimentation, de serrage et d'usinage à double extrémité.
Pourquoi combiner l'usinage à tête plate, chanfrein et trou central ?
Ces caractéristiques sont toutes reliées à la géométrie de l'extrémité de l'arbre Leur traitement au sein d'une configuration réduit le repositionnement répété de la pièce et aide à maintenir une relation plus cohérente entre la face d'extrémité, le chanfrein, le trou central, la longueur de l'arbre et les caractéristiques correspondantes à l'extrémité opposée.
Pourquoi l'usinage à double extrémité est-il utile pour les arbres à rouleaux
Les arbres à rouleaux contiennent normalement une géométrie correspondante aux deux extrémités Le traitement simultané des deux côtés les maintient référencés à la même position de base de la pièce et réduit l'opération de localisation supplémentaire requise lorsqu'un arbre est inversé entre des cycles d'usinage séparés à une extrémité.
Que faut-il inspecter après la coupe du chanfrein à l'extrémité de l'
L'inspection doit vérifier la longueur de l'arbre fini, l'état de la face d'extrémité, la géométrie du chanfrein, la position du trou central, l'état de la bavure et la correspondance entre les extrémités gauche et droite. Le premier composant après une configuration ou un changement de lame mérite une vérification plus approfondie avant le début de la production continue par lots.



 French
 English
 Spanish