

Table des matières
Introduction
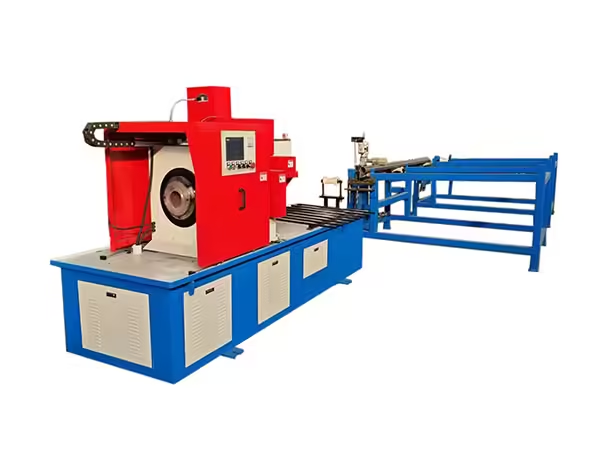
Savoir couper les tuyaux métalliques avec précision est une partie importante de la fabrication des rouleaux de convoyage La coque du rouleau commence normalement comme une longueur de tube d'acier, et la qualité de la première opération de coupe affecte bon nombre des processus qui suivent Si la longueur du tube varie, les deux faces coupées ne sont pas suffisamment parallèles, ou des bavures excessives restent autour du bord, l'usinage ultérieur des extrémités de tube et l'assemblage des rouleaux peuvent devenir plus difficiles à contrôler.
Pour la production répétée, la découpe de tuyaux doit donc être traitée comme un processus de fabrication de précision plutôt que comme une simple opération de séparation L'alimentation en matériaux, le positionnement de la longueur, le serrage de la pièce, le mouvement de coupe, l'état de l'outil et l'inspection des pièces finies influencent tous le résultat final.
L'équipement automatique peut organiser ces fonctions en une séquence contrôlée Dans la production de rouleaux de convoyage, une configuration particulièrement utile maintient le tube immobile pendant que l'outil de coupe tourne autour ou par rapport à la pièce Combinée à une alimentation asservie et à un fonctionnement à base de PLC, cette approche peut supporter des coupes droites répétées à travers des lots de tubes à rouleaux.
Ce guide explique comment couper les tuyaux métalliques pour la fabrication des rouleaux de convoyage, quels facteurs influencent la précision de la coupe, comment fonctionnent les systèmes de coupe automatique et ce qui doit être vérifié avant que le tube ne passe à l'étape d'usinage suivante.
Pourquoi la découpe de tuyaux métalliques est importante dans la fabrication de rouleaux
Le tube en acier forme la coque extérieure de nombreux rouleaux de convoyage Avant que les boîtiers de roulements, les arbres, les joints et les composants associés puissent être assemblés, le tube doit d'abord être préparé aux dimensions requises.
Cela fait de la découpe l’une des premières opportunités d’établir une cohérence dimensionnelle.
Si le tube est trop long ou trop court, le rouleau fini peut ne plus correspondre à sa spécification prévue Si les deux faces découpées ne sont pas suffisamment parallèles, un usinage ultérieur de fin de course peut devoir enlever un matériau supplémentaire Les bavures irrégulières peuvent également gêner la manipulation ou l'usinage ultérieur.
L'effet de la qualité de coupe s'étend donc au-delà du poste de coupe lui-même Un processus stable de préparation des tubes fournit des pièces plus prévisibles pour l'usinage à double extrémité, la préparation du boîtier de roulement, le soudage et l'assemblage final.
Pour cette raison, les fabricants qui réfléchissent à la manière de couper les tuyaux métalliques devraient évaluer non seulement si la machine peut séparer le tube, mais également si elle peut produire de manière répétée des pièces adaptées à la prochaine opération de fabrication.
Comment couper des tuyaux métalliques dans un processus de production contrôlé
La découpe industrielle de tuyaux peut impliquer plusieurs méthodes en fonction du profil requis, du matériau, de l'épaisseur de paroi et du fonctionnement en aval. Le concept général de coupe de tuyaux comprend à la fois une séparation droite et des processus de profilage plus complexes.
Pour les coques de rouleaux de convoyeur, l'exigence est généralement beaucoup plus ciblée : produire une section de tube droite à une longueur contrôlée avec une qualité de face d'extrémité appropriée pour une fabrication ultérieure.
Un processus automatisé typique suit cette séquence :
| Étape du processus | Fonction principale | Pourquoi c'est important |
|---|---|---|
| Chargement brut du tube | Introduit le matériau du tube | Établit un flux de matière continu |
| Alimentation | Déplace le tube vers la position requise | Détermine la longueur finie |
| Positionnement | Arrête le tube au point programmé | Prend en charge la répétabilité dimensionnelle |
| Serrage | Maintient le tube en toute sécurité | Empêche les mouvements indésirables |
| Coupe | Sépare la section requise | Crée un flan de coque de rouleau |
| Retour d'outil | Réinitialise le mécanisme de coupe | Prépare le cycle suivant |
| Avance matérielle | Alimente la section de tube suivante | Prend en charge la production répétée |
| Inspection | Vérifie la longueur et coupe les visages | Confirme la stabilité du processus |
Chaque étape influence la suivante La coupe précise ne peut pas être maintenue si l'alimentation varie, tandis qu'une alimentation précise offre un avantage limité si le tube se déplace pendant l'opération de coupe proprement dite.
Le processus de production le plus stable contrôle donc l’alimentation, le positionnement, le serrage et la découpe comme une seule séquence coordonnée.
Commencez par la spécification correcte du tube
Avant de définir les paramètres de coupe, le tube brut lui-même doit être vérifié par rapport aux spécifications du rouleau.
Les facteurs importants comprennent le diamètre extérieur, l'épaisseur de la paroi, le matériau, la rectitude, la longueur de la matière première et la longueur de section finie requise pour la coque du rouleau.
La variation du tube peut affecter le comportement de la pièce pendant l'alimentation et le serrage Un tube avec une variation de rectitude importante peut ne pas se déplacer à travers les supports de la même manière qu'une pièce constamment droite L'épaisseur du mur et les caractéristiques du matériau peuvent également influencer la charge de coupe et le comportement de l'outil.
Les fabricants devraient donc définir l'état acceptable de la matière première avant de se fier uniquement aux réglages de la machine.
Lorsque le tube entrant reste dans une plage de spécifications cohérente, le système de coupe automatique dispose d'une base beaucoup plus solide pour produire des sections finies reproductibles.
Une alimentation précise arrive avant une coupe précise
L'un des principes les plus importants lorsque l'on considère la manière de couper les tuyaux métalliques avec précision est que la longueur finie est établie avant que l'outil de coupe ne pénètre dans le matériau.
Un système d'alimentation déplace le tube dans la position requise Si ce mouvement varie d'un cycle à l'autre, la longueur du tube fini variera également même si le mécanisme de coupe lui-même fonctionne parfaitement.
L'alimentation servo-contrôlée est utile dans la production répétitive car le mouvement peut être programmé selon une position cible définie Les vis à billes et les guides linéaires peuvent en outre supporter un mouvement contrôlé du matériau en fournissant un chemin mécanique stable.
Dans un système de coupe automatique de tuyau, (en), le fonctionnement basé sur PLC peut coordonner le réglage de la longueur, l'alimentation, le positionnement et la coupe après que les données de production requises ont été saisies.
Cela fait de l'étape d'alimentation une partie du cycle d'usinage global au lieu d'une opération de mesure manuelle distincte.
Pourquoi le tuyau peut rester stationnaire pendant la coupe
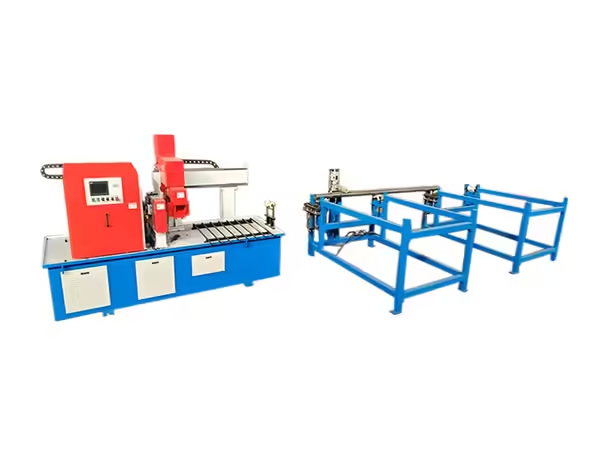
Il existe plusieurs agencements de machines possibles pour la découpe de tubes Dans la configuration utilisée par l'équipement de découpe automatique de tuyaux de Terok, la pièce reste immobile pendant la rotation de l'outil de coupe.
Cette structure est particulièrement pertinente pour la production de rouleaux car la pièce à usiner peut être relativement longue La rotation d'un tube long entier peut créer des exigences supplémentaires en matière de support, d'équilibre et d'espace environnant.
Le maintien du tube immobile permet à la machine de contrôler le mouvement de coupe autour d'une pièce fixe Une fois le tuyau amené à la position requise et serré, le mécanisme de coupe peut effectuer son cycle sans nécessiter la rotation du tube complet.
Cela peut également simplifier le support du matériau car le tube brut reste aligné avec la direction d'alimentation tout au long du processus.
Le point important n'est pas qu'un agencement de coupe soit universellement adapté à chaque tuyau La structure de la machine doit correspondre au type de coupe droite requis par le processus de production du rouleau.
Le serrage évite la perte de position pendant la coupe
Une alimentation précise devient inefficace si la pièce se déplace au début de la coupe Le serrage est donc un lien critique entre le positionnement et la séparation des matériaux.
La pince doit maintenir le tube suffisamment solidement pour résister aux forces de coupe tout en évitant une déformation inutile de la pièce à usiner.
Le serrage hydraulique peut fournir une action de maintien contrôlée et reproductible pendant la production par lots Une fois que le tube atteint sa position programmée, la pince le stabilise avant que l'outil de coupe ne s'engage.
La cohérence du serrage est particulièrement importante lors du traitement de sections répétées à partir de tubes longs. Chaque nouveau cycle dépend de la relation entre la position d'alimentation et l'emplacement de coupe qui reste stable.
Les opérateurs doivent également inspecter régulièrement les surfaces de serrage L'usure, la contamination ou un réglage incorrect peuvent modifier progressivement la façon dont le tube est positionné même lorsque les réglages de contrôle restent inchangés.
L'état de l'outil affecte directement la qualité de
L'outil de coupe est le composant interagissant directement avec le métal, son état a donc une influence immédiate sur la surface finie.
À mesure qu'un outil s'use, le comportement de coupe peut changer La formation de bavures peut augmenter, la charge de coupe peut devenir moins stable et la face d'extrémité peut ne plus conserver la même qualité observée avec un outil correctement entretenu.
L'inspection des outils devrait donc faire partie de la gestion de routine de la production plutôt que de quelque chose effectué seulement après l'apparition d'un problème visible.
L'intervalle d'inspection approprié dépend du matériau, de l'épaisseur de la paroi, de la fréquence de production, des paramètres de coupe et de la configuration de l'outillage utilisée.
Une approche utile consiste à surveiller la pièce finie Les changements dans l'état de la bavure, l'aspect de la surface, le comportement de coupe ou la consistance du cycle peuvent indiquer que l'outillage doit être vérifié avant que la variation ne devienne plus significative.
Comment contrôler la longueur de coupe des tuyaux en métal
Le contrôle de longueur combine le positionnement de la machine avec la vérification du processus.
L'opérateur établit d'abord la longueur finie requise à travers le système de commande Le mécanisme d'alimentation fait ensuite avancer le matériau jusqu'à la position programmée avant chaque cycle de coupe.
Pour la production répétitive de rouleaux, cela supprime le besoin de mesurer manuellement chaque ébauche de tube individuellement.
Cependant, les dimensions programmées doivent toujours être vérifiées. Les premières sections finies après un changement de configuration doivent être mesurées avant le déroulement d'un lot de production complet.
Des contrôles périodiques pendant la production peuvent alors confirmer que l'alimentation, le serrage et la coupe continuent de produire le résultat attendu.
Pour la machine CNZDQ220 actuellement présentée sur le site Web, la longueur de coupe indiquée est de 300 mm, avec une erreur de longueur de coupe répertoriée ne dépassant pas 0,2 mm. Ces paramètres illustrent l'importance de faire correspondre la capacité de la machine aux dimensions de la coque du rouleau en cours de production.
Le parallélisme de fin de course est important après la coupe
La longueur du tube fini n'est pas le seul facteur dimensionnel qui compte La relation entre les deux faces coupées peut également influencer le traitement en aval.
Si une face d'extrémité est sensiblement inclinée par rapport à l'axe du tube, la longueur effective peut varier autour de la circonférence Un usinage ultérieur peut alors nécessiter un enlèvement de matière supplémentaire pour établir une face de référence appropriée.
Pour la fabrication de rouleaux, un bon état de face d'extrémité crée une ébauche plus prévisible pour un traitement ultérieur.
La spécification CNZDQ220 liste une erreur de parallélisme entre les deux sections coupées d'au plus 0,2 mm Ce type de paramètre est particulièrement pertinent lorsque le tube coupé entrera plus tard dans un processus d'usinage et d'assemblage contrôlé.
Les fabricants devraient donc inclure à la fois la longueur totale et l’état de la face terminale dans leur procédure d’inspection de coupe.
Réduire les bavures avant le prochain processus
Les bavures sont des matériaux en relief ou irréguliers restant autour d'un bord coupé. Une certaine formation de bavures est courante lors de la coupe mécanique, mais des bavures excessives peuvent affecter la manipulation et le traitement en aval.
Un processus de coupe fluide dépend de plusieurs facteurs, notamment l'état de l'outil, le mouvement de coupe, les caractéristiques du matériau, la stabilité du serrage et la configuration de la machine.
Plutôt que de s'appuyer entièrement sur l'ébavurage secondaire, les fabricants devraient d'abord essayer de maintenir un processus de coupe qui produit un bord approprié de manière cohérente.
Lorsqu'une préparation supplémentaire des bords est requise, elle doit être délibérément incorporée dans la séquence de fabrication.
Ceci est important dans la production de rouleaux car le tube coupé peut procéder directement à l'usinage final ou à d'autres opérations. L’état stable des bords réduit la variation dans la façon dont chaque pièce entre dans l’étape suivante.
Coupe de tuyaux en acier pour coques de rouleaux de convoyeur
Les tuyaux en acier utilisés comme coques de rouleaux doivent être traités selon les dimensions requises par la conception spécifique du rouleau.
UN machine de découpe de tuyaux en acier rond peut combiner l'alimentation automatique, le serrage hydraulique, le mouvement contrôlé par PLC et la coupe en une seule séquence de production répétée La pièce reste immobile pendant que l'outil de coupe effectue l'opération de séparation.
Cette structure est adaptée à la découpe droite répétée d'un matériau de tube rond.
Pour la fabrication de rouleaux, il est utile de considérer la découpe comme le début d'une chaîne de procédés contrôlés :
Préparation des tubes en acier → découpe → usinage des extrémités des tubes → assemblage des composants → soudage ou traitement supplémentaire → inspection
Les problèmes créés au cours de la première étape peuvent perdurer tout processus qui suit, c'est pourquoi la préparation des tubes mérite la même attention que les opérations ultérieures d'usinage de précision.
Comment l'épaisseur de paroi influence la coupe
L'épaisseur de la paroi du tube affecte la quantité de matériau que l'outil de coupe doit retirer au cours de chaque cycle.
Une paroi plus épaisse modifie généralement la charge de coupe par rapport à un tube plus fin du même diamètre extérieur La configuration de la machine et l'état de l'outil doivent donc correspondre au matériau réellement traité.
La spécification CNZDQ220 énumère actuellement une plage d'épaisseur de paroi de tube de 320 mm. Celle-ci doit être traitée comme faisant partie de la plage de travail définie de la machine plutôt que de supposer que chaque tube avec le bon diamètre extérieur se comportera de manière identique.
Les fabricants doivent examiner ensemble le diamètre, l’épaisseur de la paroi, le matériau et la longueur finie lors de l’établissement du processus de coupe.
Cela permet d'éviter une erreur courante : configurer la machine en fonction du seul diamètre extérieur tout en négligeant la quantité de matériau que l'outil doit réellement couper.
Comment le diamètre du tube affecte la configuration de la machine
Le diamètre du tube influence le support de la pièce, le serrage, la position de coupe et l'engagement de l'outillage.
La machine de coupe doit s'adapter au diamètre extérieur tout en maintenant le tube solidement le long de la ligne médiane prévue Lorsque les fabricants traitent plusieurs diamètres de rouleaux, le réglage de la machine doit être effectué systématiquement entre les spécifications.
Pour la configuration CNZDQ220, la plage de diamètre de tuyau indiquée est de 892 mm.
Avant le début de la production, l'opérateur doit confirmer que le tube se situe dans la plage de travail prévue de la machine et que les supports et les pinces ont été correctement réglés.
La première pièce terminée après le changement de diamètre doit recevoir une inspection supplémentaire afin que le positionnement et l'état de coupe puissent être vérifiés avant la poursuite de la production répétée.
Le contrôle PLC aide à coordonner la séquence de coupe
Le contrôle PLC est utile car la coupe automatique dépend de plusieurs actions se produisant dans le bon ordre.
Le tube doit d'abord se déplacer vers sa position cible Il doit ensuite être stabilisé avant le début de la coupe Le mécanisme de coupe doit terminer son mouvement avant que la machine ne libère la pièce et n'alimente la section suivante.
Un automate programmable peut coordonner cette séquence de manière cohérente.
Pour l'opérateur, cela signifie que les paramètres de production peuvent être établis autour de la longueur de tube et du cycle de machine requis au lieu de commander manuellement chaque mouvement individuel.
Le PLC ne détermine pas la qualité de coupe par lui-même La condition mécanique, le positionnement d'asservissement, le serrage hydraulique, l'outillage, la matière première et la configuration de l'opérateur influencent toujours le processus.
Son rôle est de fournir une structure de commande répétable reliant ces éléments.
Répétabilité de l'alimentation servo et du positionnement
Les systèmes servo permettent un mouvement contrôlé du moteur selon des commandes de position programmées.
Dans la coupe automatique de tube, cette capacité peut être utilisée pour gérer le mouvement d'alimentation et le mouvement de l'outil Le mécanisme d'alimentation doit faire avancer le tube de la distance requise à plusieurs reprises, tandis que le mécanisme de coupe doit effectuer un cycle défini.
La répétabilité est particulièrement importante lorsque de nombreuses coques de rouleaux identiques sont produites à partir de matériaux longs.
Au lieu de traiter chaque section de tube comme une opération manuelle distincte, le positionnement par servo permet à la machine de répéter le même mouvement commandé d'un cycle à l'autre.
Pour les fabricants, le principal avantage de la production n'est pas l'automatisation en soi. Il s'agit de la possibilité d'établir un processus de découpe qui peut être reproduit sur un lot tout en étant vérifié par rapport aux dimensions finies réelles.
Problèmes courants lors de la coupe de tuyaux métalliques
Même avec un équipement automatique, plusieurs conditions de processus peuvent conduire à des résultats incohérents.
Des longueurs finies inexactes peuvent provenir de l'alimentation ou de la variation de positionnement Les faces coupées inégales peuvent être liées à l'état de l'outil, au mouvement de la pièce, à l'alignement de la machine ou à une configuration inappropriée La formation accrue de bavures peut indiquer une usure de l'outil ou des conditions de coupe inappropriées.
Un autre problème est de modifier l'état des matières premières Si un lot de tube diffère sensiblement par sa rectitude, son épaisseur de paroi ou son comportement, la configuration de la machine établie peut ne plus produire exactement le même résultat.
Le dépannage doit donc suivre la séquence de production :
Confirmez d’abord la matière première.
Vérifiez ensuite la position d'alimentation.
Vérifiez le serrage.
Inspectez l'outil de coupe.
Réviser le mouvement de la machine.
Mesurez enfin le tube fini.
Suivre cet ordre permet d'identifier plus facilement où la variation entre en premier dans le processus.
Inspection après la découpe de tuyaux métalliques
L'inspection doit avoir lieu avant que le tube ne passe à l'usinage en aval.
Pour la production de coques de rouleaux, les contrôles utiles incluent la longueur finie, l'état de la face d'extrémité, le parallélisme, l'état de la bavure, la déformation visible et la cohérence générale entre les pièces.
La première pièce après une configuration de machine ou un changement de spécifications mérite une attention particulière Une fois le processus confirmé, une inspection périodique peut être utilisée pour surveiller la production continue.
Les résultats des mesures peuvent également aider à identifier les changements progressifs des processus.
Si la longueur du tube commence à dériver alors que la qualité de la surface reste stable, le système d'alimentation et de positionnement peut mériter une attention plus particulière Si les résultats dimensionnels restent cohérents mais que les bavures augmentent, l'outil de coupe peut être la zone la plus susceptible à inspecter.
Utiliser l’inspection comme retour d’information sur le processus est plus efficace que de la traiter uniquement comme une étape d’acceptation finale.
Connexion de la découpe de tuyaux à l'usinage de l'extrémité du tube
La qualité du tube coupé affecte la machine suivante dans la séquence de production.
Les tubes à rouleaux peuvent ultérieurement nécessiter un usinage à double extrémité afin que les boîtiers de roulements ou les composants associés puissent être positionnés correctement. Une ébauche de tube avec une longueur contrôlée et des surfaces d'extrémité prévisibles fournit un point de départ plus stable pour cette opération.
Cela illustre un principe important dans la production de rouleaux : chaque machine doit préparer la pièce à usiner pour la machine qui suit.
L'objectif de la découpe de tuyaux n'est donc pas simplement de créer des longueurs séparées de tube d'acier Il s'agit de produire des ébauches de coque de rouleau pouvant passer efficacement à l'étape de fabrication définie suivante.
Lorsque la découpe et l'usinage final sont planifiés ensemble, le processus global devient plus facile à contrôler.
Comment améliorer la répétabilité dans la découpe de tuyaux par lots
La répétabilité vient du contrôle de plusieurs petites variables en même temps.
Les spécifications des tubes bruts doivent rester cohérentes Les supports de machines et les points de serrage doivent être correctement ajustés Les positions d'alimentation doivent être vérifiées après la configuration Les outils de coupe doivent rester dans des conditions de fonctionnement appropriées, et les dimensions finies doivent être vérifiées à intervalles définis.
Les opérateurs doivent également utiliser des procédures de configuration cohérentes lors du passage d'une spécification de tube à l'autre.
L'enregistrement des paramètres validés pour les diamètres et longueurs fréquemment traités peut faciliter l'établissement des futures séries de production Ces enregistrements peuvent inclure les paramètres d'alimentation, la configuration de la machine, les points d'inspection et les informations sur l'outillage.
Le résultat est un processus basé sur des conditions de fabrication définies plutôt que sur un ajustement d'essai répété.
Choisir le processus de coupe approprié pour les tubes à rouleaux
Le processus de coupe approprié doit refléter la géométrie requise de la pièce finie.
Les coques de rouleaux de convoyeur nécessitent généralement des coupes droites contrôlées plutôt que des profils complexes. Cela rend particulièrement important une alimentation précise, un serrage et une séparation perpendiculaire.
Les fabricants doivent évaluer le diamètre requis du tube, l'épaisseur de la paroi, la longueur finie, le matériau, la fréquence de production et les exigences d'usinage en aval avant d'établir le processus.
La chaîne de fabrication environnante doit également être prise en compte. Une machine de découpe qui produit des pièces plus rapidement que la manipulation ultérieure du tube peut simplement déplacer le goulot d'étranglement de production vers l'opération suivante.
Une production équilibrée est donc plus utile que de maximiser une étape de coupe isolée.
Entretien pour la découpe cohérente de tuyaux métalliques
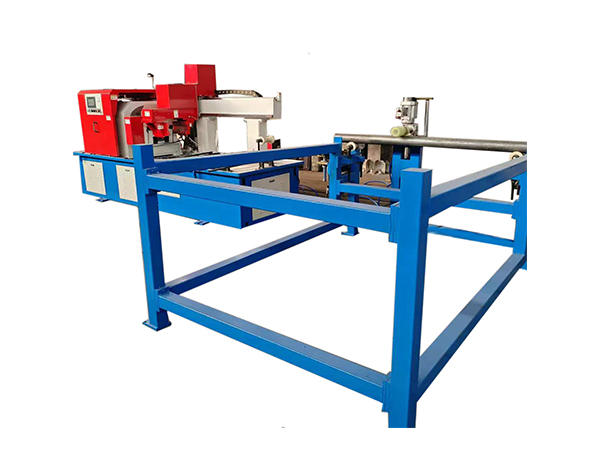
L'état de la machine a une influence directe sur les performances de coupe répétées.
L'entretien de routine doit inclure le mécanisme d'alimentation, le système d'asservissement, les vis à billes, les guides linéaires, les composants de serrage, le système hydraulique, le mécanisme de coupe, les capteurs et les éléments de commande électriques en fonction des exigences de fonctionnement de l'équipement.
L'inspection des outils doit faire l'objet d'une attention particulière car le tranchant influence directement la pièce finie.
Les copeaux et débris de matériaux doivent également être retirés des zones où ils peuvent affecter le positionnement de la pièce ou le mouvement de la machine.
Les opérateurs doivent surveiller les changements dans le son de la machine, le mouvement, le comportement de coupe et l'état de la pièce finie. Les changements progressifs peuvent fournir des indications précoces selon lesquelles une inspection est nécessaire avant que la variation dimensionnelle ne devienne significative.
Conclusion
Comprendre comment couper les tuyaux métalliques avec précision nécessite de regarder au-delà de l'outil de coupe lui-même La préparation fiable des tubes de rouleaux de convoyeur dépend du contrôle combiné de l'état des matières premières, de l'alimentation, du positionnement, du serrage, du mouvement de coupe, de l'outillage, de la configuration de la machine et de l'inspection.
Pour la production répétée de rouleaux, un système automatique peut organiser ces fonctions en un cycle défini L'alimentation servo-contrôlée permet d'établir la longueur du tube, le serrage hydraulique stabilise la pièce à usiner, le contrôle PLC coordonne les actions de la machine et une configuration d'outil rotatif permet au long tube de rester immobile pendant la coupe.
La longueur finie, le parallélisme de la face d'extrémité, l'état de la bavure et la cohérence entre les pièces doivent tous être vérifiés avant que le tube ne passe à un usinage ultérieur.
Lorsque la découpe de tuyaux est traitée comme la première étape de précision de la fabrication de rouleaux de transport plutôt que comme une simple opération de séparation des matériaux, l'usinage, l'assemblage et l'inspection des tubes en aval peuvent commencer à partir d'un état de pièce beaucoup plus stable.
FAQ
Comment couper les tuyaux métalliques avec précision pour la production de rouleaux de convoyeur ?
Une coupe précise nécessite une alimentation contrôlée du matériau, un positionnement stable, un serrage sécurisé, un outillage approprié, un mouvement constant de la machine et une inspection dimensionnelle. Le tube fini doit également répondre aux exigences de face d'extrémité nécessaires à l'usinage ultérieur du rouleau.
Pourquoi le tube peut-il rester immobile pendant la découpe automatique ?
Une conception de pièce fixe permet à l'outil de coupe d'effectuer le mouvement de coupe tandis que le long tube reste soutenu le long de la direction d'alimentation. Cela peut simplifier la manipulation du matériau du long tube à rouleaux.
Quelles dimensions doivent être vérifiées après avoir coupé un tube à rouleaux ?
Les contrôles importants peuvent inclure la longueur totale du tube, l'état de la face d'extrémité, le parallélisme entre les sections coupées, l'état de la bavure et toute déformation visible pouvant affecter l'usinage en aval.
Comment l'alimentation servo améliore-t-elle la coupe des
L'alimentation servo fournit un contrôle de position programmable, permettant à la machine de répéter l'avance de matériau requise pour chaque cycle de coupe Les dimensions finies réelles doivent toujours être vérifiées pendant la production.
Pourquoi la découpe des tuyaux devrait-elle être coordonnée avec l'usinage ultérieur au rouleau
Le tube coupé devient la pièce de départ pour les opérations ultérieures La variation de longueur, les faces d'extrémité inégales ou le mauvais état des bords peuvent créer une variation supplémentaire lors de l'usinage des extrémités du tube, de l'assemblage et d'autres étapes de fabrication du rouleau.



 French
 English
 Spanish