

Tabla de contenido
Introducción
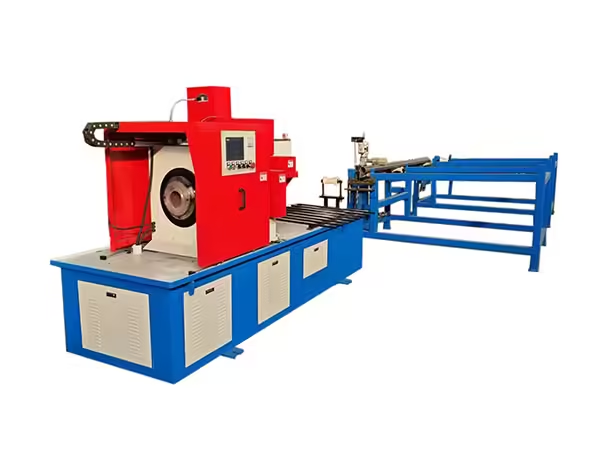
Saber cortar tuberías metálicas con precisión es una parte importante de la fabricación de rodillos transportadores. La carcasa del rodillo normalmente comienza como una longitud de tubo de acero, y la calidad de la primera operación de corte afecta muchos de los procesos que siguen. Si la longitud del tubo varía, las dos caras cortadas no son lo suficientemente paralelas o quedan rebabas excesivas alrededor del borde, el mecanizado posterior del extremo del tubo y el ensamblaje del rodillo pueden volverse más difíciles de controlar.
Por lo tanto, para una producción repetida, el corte de tuberías debe tratarse como un proceso de fabricación de precisión y no como una simple operación de separación. La alimentación del material, el posicionamiento de la longitud, la sujeción de la pieza de trabajo, el movimiento de corte, el estado de la herramienta y la inspección de la pieza terminada influyen en el resultado final.
Los equipos automáticos pueden organizar estas funciones en una secuencia controlada. En la producción de rodillos transportadores, una configuración particularmente útil mantiene el tubo estacionario mientras la herramienta de corte gira alrededor o con respecto a la pieza de trabajo. Combinado con alimentación servocontrolada y operación basada en PLC, este enfoque puede soportar cortes rectos repetidos en lotes de tubos de rodillos.
Esta guía explica cómo cortar tuberías metálicas para la fabricación de rodillos transportadores, qué factores influyen en la precisión del corte, cómo funcionan los sistemas de corte automáticos y qué se debe verificar antes de que el tubo pase a la siguiente etapa de mecanizado.
Por qué es importante el corte de tuberías metálicas en la fabricación de rodillos
El tubo de acero forma la carcasa exterior de muchos rodillos transportadores. Antes de poder ensamblar carcasas de cojinetes, ejes, sellos y componentes relacionados, primero se debe preparar el tubo con las dimensiones requeridas.
Esto hace que el corte sea una de las primeras oportunidades para establecer una consistencia dimensional.
Si el tubo es demasiado largo o demasiado corto, es posible que el rodillo terminado ya no corresponda a la especificación prevista. Si las dos caras cortadas no son lo suficientemente paralelas, es posible que sea necesario mecanizar los extremos posteriores para eliminar material adicional. Las rebabas irregulares también pueden interferir con la manipulación o el mecanizado posterior.
Por tanto, el efecto de la calidad del corte se extiende más allá de la propia estación de corte. Un proceso de preparación de tubos estable proporciona piezas de trabajo más predecibles para el mecanizado de doble extremo, la preparación de la carcasa del rodamiento, la soldadura y el montaje final.
Por esta razón, los fabricantes que estén considerando cómo cortar tubos metálicos deberían evaluar no sólo si la máquina puede separar el tubo, sino también si puede producir repetidamente piezas de trabajo adecuadas para la siguiente operación de fabricación.
Cómo cortar tuberías metálicas en un proceso de producción controlado
El corte de tuberías industriales puede implicar varios métodos según el perfil, el material, el espesor de la pared y la operación posterior requeridos. El concepto general de corte de tuberías incluye tanto separación directa como procesos de creación de perfiles más complejos.
Para las carcasas de rodillos transportadores, el requisito suele ser mucho más específico: producir una sección de tubo recta a una longitud controlada con una calidad de cara final adecuada para la fabricación posterior.
Un proceso automatizado típico sigue esta secuencia:
| Etapa de proceso | Función principal | Por qué es importante |
|---|---|---|
| Carga de tubo crudo | Introduce material de tubo | Establece un flujo continuo de materiales |
| Alimentación | Mueve el tubo a la posición requerida | Determina la longitud terminada |
| Posicionamiento | Detiene el tubo en el punto programado | Admite repetibilidad dimensional |
| Reprimición | Sostiene el tubo de forma segura | Previene movimientos no deseados |
| Corte | Separa la sección requerida | Crea una pieza en bruto de carcasa de rodillo |
| Devolución de herramientas | Restablece el mecanismo de corte | Prepara el próximo ciclo |
| Avance material | Alimenta la siguiente sección del tubo | Apoya la producción repetida |
| Inspección | Comprueba la longitud y corta las caras | Confirma la estabilidad del proceso |
Cada paso influye en el siguiente. No se puede mantener un corte preciso si la alimentación varía, mientras que una alimentación precisa proporciona un beneficio limitado si el tubo se mueve durante la operación de corte real.
Por lo tanto, el proceso de producción más estable controla la alimentación, el posicionamiento, la sujeción y el corte como una secuencia coordinada.
Comience con la especificación correcta del tubo
Antes de establecer los parámetros de corte, se debe comparar el tubo en bruto con la especificación del rodillo.
Los factores importantes incluyen el diámetro exterior, el espesor de la pared, el material, la rectitud, la longitud bruta del material y la longitud de la sección terminada requerida para la carcasa del rodillo.
La variación del tubo puede afectar el comportamiento de la pieza de trabajo durante la alimentación y la sujeción. Un tubo con una variación significativa de rectitud puede no moverse a través de los soportes de la misma manera que una pieza de trabajo consistentemente recta. El espesor de la pared y las características del material también pueden influir en la carga de corte y el comportamiento de la herramienta.
Por lo tanto, los fabricantes deben definir las condiciones aceptables de la materia prima antes de confiar únicamente en la configuración de la máquina.
Cuando el tubo entrante permanece dentro de un rango de especificación consistente, el sistema de corte automático tiene una base mucho más sólida para producir secciones terminadas repetibles.
La alimentación precisa llega antes del corte preciso
Uno de los principios más importantes al considerar cómo cortar tuberías metálicas con precisión es que la longitud terminada se establece antes de que la herramienta de corte entre en el material.
Un sistema de alimentación mueve el tubo a la posición requerida. Si este movimiento varía de un ciclo a otro, la longitud del tubo terminado también variará incluso si el mecanismo de corte en sí funciona perfectamente.
La alimentación servocontrolada es útil en producción repetitiva porque el movimiento se puede programar de acuerdo con una posición objetivo definida. Los tornillos de bola y las guías lineales pueden soportar aún más el movimiento controlado del material proporcionando una trayectoria mecánica estable.
En un sistema automático de corte de tuberías, la operación basada en PLC puede coordinar el ajuste de longitud, la alimentación, el posicionamiento y el corte después de que se hayan ingresado los datos de producción requeridos.
Esto hace que la etapa de alimentación forme parte del ciclo general de mecanizado en lugar de una operación de medición manual separada.
Por qué la tubería puede permanecer estacionaria durante el corte
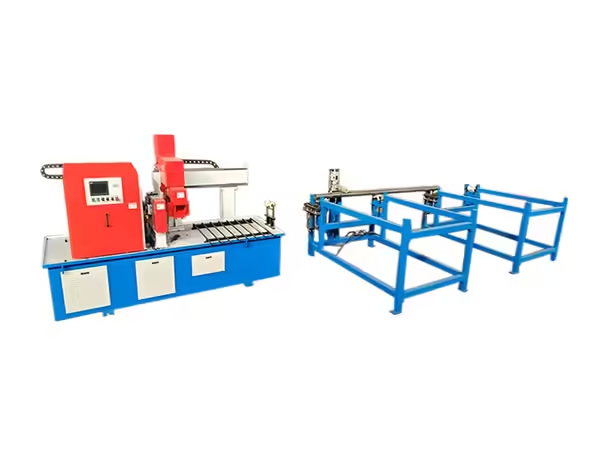
Existen varias disposiciones de máquinas posibles para el corte de tubos. En la configuración utilizada por el equipo automático de corte de tubos de Terok, la pieza de trabajo permanece estacionaria mientras la herramienta de corte gira.
Esta estructura es particularmente relevante para la producción de rodillos porque la pieza de trabajo puede ser relativamente larga. Girar un tubo largo entero puede crear requisitos adicionales de soporte, equilibrio y espacio circundante.
Mantener el tubo estacionario permite que la máquina controle el movimiento de corte alrededor de una pieza de trabajo fija. Una vez que la tubería ha sido alimentada a la posición requerida y sujeta, el mecanismo de corte puede realizar su ciclo sin necesidad de que el tubo completo gire.
Esto también puede simplificar el soporte del material porque el tubo sin procesar permanece alineado con la dirección de alimentación durante todo el proceso.
Lo importante no es que una disposición de corte sea universalmente adecuada para cada tubería. La estructura de la máquina debe corresponder al tipo de corte recto requerido por el proceso de producción del rodillo.
La sujeción evita la pérdida de posición durante el corte
La alimentación precisa se vuelve ineficaz si la pieza de trabajo se mueve cuando comienza el corte. Por lo tanto, la sujeción es un vínculo crítico entre el posicionamiento y la separación del material.
La abrazadera debe sujetar el tubo con la suficiente seguridad para resistir las fuerzas de corte evitando al mismo tiempo deformaciones innecesarias de la pieza de trabajo.
La sujeción hidráulica puede proporcionar una acción de sujeción controlada y repetible durante la producción por lotes. Una vez que el tubo alcanza su posición programada, la abrazadera lo estabiliza antes de que se enganche la herramienta de corte.
La consistencia de sujeción es importante especialmente cuando se procesan secciones repetidas de tubos largos. Cada nuevo ciclo depende de que la relación entre la posición de alimentación y la ubicación de corte permanezca estable.
Los operadores también deben inspeccionar las superficies de sujeción con regularidad. El desgaste, la contaminación o el ajuste incorrecto pueden cambiar gradualmente la posición del tubo incluso cuando la configuración de control permanece sin cambios.
La condición de la herramienta afecta directamente la calidad del corte
La herramienta de corte es el componente que interactúa directamente con el metal, por lo que su estado influye inmediatamente en la superficie terminada.
A medida que una herramienta se desgasta, el comportamiento de corte puede cambiar. La formación de rebabas puede aumentar, la carga de corte puede volverse menos estable y es posible que la cara extrema ya no mantenga la misma calidad observada con una herramienta mantenida correctamente.
Por lo tanto, la inspección de herramientas debería ser parte de la gestión de producción rutinaria y no algo realizado sólo después de que aparezca un problema visible.
El intervalo de inspección apropiado depende del material, el espesor de la pared, la frecuencia de producción, los parámetros de corte y la configuración de las herramientas que se utilizan.
Un enfoque útil es monitorear la pieza de trabajo terminada. Los cambios en el estado de las rebabas, la apariencia de la superficie, el comportamiento de corte o la consistencia del ciclo pueden indicar que se deben verificar las herramientas antes de que la variación se vuelva más significativa.
Cómo controlar la longitud de corte de tuberías metálicas
El control de longitud combina el posicionamiento de la máquina con la verificación del proceso.
El operador primero establece la longitud terminada requerida a través del sistema de control. Luego, el mecanismo de alimentación hace avanzar el material a la posición programada antes de cada ciclo de corte.
Para la producción repetitiva de rodillos, esto elimina la necesidad de medir manualmente cada tubo en bruto individualmente.
Sin embargo, aún se deben verificar las dimensiones programadas. Las primeras secciones terminadas después de un cambio de configuración deben medirse antes de que continúe un lote de producción completo.
Los controles periódicos durante la producción pueden confirmar que la alimentación, la sujeción y el corte continúan produciendo el resultado esperado.
Para la máquina CNZDQ220 que se muestra actualmente en el sitio web, el rango de longitud de corte indicado es de 300 a 2200 mm, con un error de longitud de corte enumerado de no más de 0,2 mm. Estos parámetros ilustran la importancia de hacer coincidir la capacidad de la máquina con las dimensiones de la carcasa del rodillo que se produce.
El paralelismo de la cara final importa después del corte
La longitud del tubo terminado no es el único factor dimensional que importa. La relación entre las dos caras cortadas también puede influir en el procesamiento posterior.
Si una cara extrema tiene un ángulo significativo con respecto al eje del tubo, la longitud efectiva puede variar alrededor de la circunferencia. El mecanizado posterior puede requerir una eliminación adicional del material para establecer una cara de referencia adecuada.
Para la fabricación de rodillos, una buena condición de la cara final crea una pieza en bruto más predecible para el procesamiento posterior.
La especificación CNZDQ220 enumera un error de paralelismo entre las dos secciones cortadas de no más de 0,2 mm. Este tipo de parámetro es especialmente relevante cuando el tubo cortado entrará posteriormente en un proceso controlado de mecanizado y montaje.
Por lo tanto, los fabricantes deben incluir tanto la longitud total como el estado de la cara final en su procedimiento de inspección de corte.
Reducir las rebabas antes del próximo proceso
Las rebabas son material elevado o irregular que queda alrededor de un borde cortado. Parte de la formación de rebabas es común en el corte mecánico, pero el exceso de rebabas puede afectar el manejo y el procesamiento posterior.
Un proceso de corte suave depende de varios factores, incluido el estado de la herramienta, el movimiento de corte, las características del material, la estabilidad de la abrazadera y la configuración de la máquina.
En lugar de depender completamente del desbarbado secundario, los fabricantes primero deberían intentar mantener un proceso de corte que produzca un borde adecuado de manera consistente.
Cuando se requiera preparación adicional del borde, se debe incorporar deliberadamente a la secuencia de fabricación.
Esto es importante en la producción de rodillos porque el tubo cortado puede proceder directamente al mecanizado final u otras operaciones. La condición de borde estable reduce la variación en la forma en que cada pieza de trabajo ingresa a la siguiente etapa.
Corte de tubos de acero para carcasas de rodillos transportadores
Los tubos de acero utilizados como carcasas de rodillos deben procesarse de acuerdo con las dimensiones requeridas por el diseño específico del rodillo.
A máquina cortadora de tubos de acero redondo puede combinar alimentación automática, sujeción hidráulica, movimiento controlado por PLC y corte en una secuencia de producción repetida. La pieza de trabajo permanece estacionaria mientras la herramienta de corte realiza la operación de separación.
Esta estructura es adecuada para el corte recto repetido de material de tubo redondo.
Para la fabricación de rodillos, es útil considerar el corte como el comienzo de una cadena de procesos controlados:
Preparación de tubos de acero → corte → mecanizado de extremos de tubos → ensamblaje de componentes → soldadura o procesamiento adicional → inspección
Los problemas creados durante la primera etapa pueden continuar en todos los procesos siguientes, razón por la cual la preparación del tubo merece la misma atención que las operaciones posteriores de mecanizado de precisión.
Cómo influye el espesor de la pared en el corte
El espesor de la pared del tubo afecta la cantidad de material que la herramienta de corte debe retirar durante cada ciclo.
Una pared más gruesa generalmente cambia la carga de corte en comparación con un tubo más delgado del mismo diámetro exterior. Por lo tanto, la configuración de la máquina y el estado de la herramienta deben corresponder al material que realmente se está procesando.
La especificación CNZDQ220 actualmente enumera un rango de espesor de pared del tubo de 3-20 mm. Esto debe tratarse como parte del rango de trabajo definido por la máquina en lugar de suponer que cada tubo con el diámetro exterior correcto se comportará de manera idéntica.
Los fabricantes deben revisar juntos el diámetro, el espesor de la pared, el material y la longitud del acabado al establecer el proceso de corte.
Esto ayuda a prevenir un error común: configurar la máquina únicamente según el diámetro exterior y pasar por alto la cantidad de material que la herramienta realmente debe cortar.
Cómo afecta el diámetro del tubo a la configuración de la máquina
El diámetro del tubo influye en el soporte de la pieza de trabajo, la sujeción, la posición de corte y el acoplamiento de las herramientas.
La máquina cortadora debe adaptarse al diámetro exterior mientras sujeta el tubo de forma segura a lo largo de la línea central prevista. Cuando los fabricantes procesan varios diámetros de rodillos, el ajuste de la máquina debe realizarse sistemáticamente entre especificaciones.
Para la configuración CNZDQ220, el rango de diámetro de tubería indicado es <89-219 mm.
Antes de comenzar la producción, el operador debe confirmar que el tubo se encuentra dentro del rango de trabajo previsto por la máquina y que los soportes y abrazaderas se han ajustado correctamente.
La primera pieza terminada después de cambiar el diámetro debe recibir una inspección adicional para que se pueda verificar el posicionamiento y la condición de corte antes de que continúe la producción repetida.
El control PLC ayuda a coordinar la secuencia de corte
El control PLC es útil porque el corte automático depende de varias acciones que ocurren en el orden correcto.
El tubo primero debe moverse a su posición objetivo. Luego debe estabilizarse antes de que comience el corte. El mecanismo de corte debe completar su movimiento antes de que la máquina suelte la pieza de trabajo y alimente la siguiente sección.
Un controlador programable puede coordinar esta secuencia de manera consistente.
Para el operador, esto significa que se pueden establecer ajustes de producción en torno a la longitud requerida del tubo y el ciclo de la máquina en lugar de controlar manualmente cada movimiento individual.
El PLC no determina por sí solo la calidad del corte. La condición mecánica, el servoposicionamiento, la sujeción hidráulica, las herramientas, la materia prima y la configuración del operador aún influyen en el proceso.
Su función es proporcionar una estructura de control repetible que conecte estos elementos.
Repetibilidad de servoalimentación y posicionamiento
Los servosistemas permiten un movimiento controlado del motor según comandos de posición programados.
En el corte automático de tubos, esta capacidad se puede utilizar para gestionar el movimiento de alimentación y el movimiento de la herramienta. El mecanismo de alimentación necesita hacer avanzar el tubo la distancia requerida repetidamente, mientras que el mecanismo de corte debe realizar un ciclo definido.
La repetibilidad es particularmente importante cuando se producen muchas carcasas de rodillos idénticas a partir de material largo.
En lugar de tratar cada sección de tubo como una operación manual separada, el servoposicionamiento permite a la máquina repetir el mismo movimiento ordenado de un ciclo al siguiente.
Para los fabricantes, el principal beneficio de producción no es la automatización por sí sola. Es la capacidad de establecer un proceso de corte que pueda reproducirse en un lote sin dejar de compararse con las dimensiones reales del acabado.
Problemas comunes al cortar tuberías de metal
Incluso con equipos automáticos, varias condiciones del proceso pueden dar lugar a resultados inconsistentes.
Las longitudes terminadas inexactas pueden originarse por variaciones de alimentación o posicionamiento. Las caras cortadas desiguales pueden estar relacionadas con el estado de la herramienta, el movimiento de la pieza de trabajo, la alineación de la máquina o una configuración inadecuada. El aumento de la formación de rebabas puede indicar desgaste de la herramienta o condiciones de corte inadecuadas.
Otro problema es cambiar la condición de la materia prima. Si un lote de tubo difiere notablemente en rectitud, espesor de pared o comportamiento del material, es posible que la configuración establecida de la máquina ya no produzca exactamente el mismo resultado.
Por lo tanto, la solución de problemas debe seguir la secuencia de producción:
Primero confirme la materia prima.
Luego verifique la posición de alimentación.
Comprobar sujeción.
Inspeccione la herramienta de corte.
Revisar el movimiento de la máquina.
Finalmente mida el tubo terminado.
Seguir este orden hace que sea más fácil identificar dónde entra la variación por primera vez en el proceso.
Inspección después del corte de tuberías metálicas
La inspección debe realizarse antes de que el tubo pase al mecanizado posterior.
Para la producción de carcasas de rodillos, las comprobaciones útiles incluyen la longitud del acabado, el estado de la cara final, el paralelismo, el estado de las rebabas, la deformación visible y la consistencia general entre las piezas de trabajo.
La primera pieza de trabajo después de un cambio de configuración o especificación de la máquina merece especial atención. Una vez confirmado el proceso, se puede utilizar una inspección periódica para monitorear la producción continua.
Los resultados de la medición también pueden ayudar a identificar cambios graduales en el proceso.
Si la longitud del tubo comienza a desviarse mientras la calidad de la superficie permanece estable, el sistema de alimentación y posicionamiento puede merecer una mayor atención. Si los resultados dimensionales siguen siendo consistentes pero las rebabas aumentan, la herramienta de corte puede ser el área más probable para inspeccionar.
Utilizar la inspección como retroalimentación del proceso es más eficaz que tratarla sólo como un paso de aceptación final.
Corte de tuberías de conexión con mecanizado de extremo de tubo
La calidad del tubo cortado afecta a la siguiente máquina en la secuencia de producción.
Es posible que posteriormente los tubos de rodillos requieran mecanizado de doble extremo para que las carcasas de los cojinetes o los componentes relacionados puedan colocarse correctamente. Una pieza en bruto de tubo con longitud controlada y superficies extremas predecibles proporciona un punto de partida más estable para esta operación.
Esto ilustra un principio importante en la producción de rodillos: cada máquina debe preparar la pieza de trabajo para la máquina que sigue.
Por lo tanto, el objetivo del corte de tuberías no es simplemente crear tramos separados de tubos de acero. Se trata de producir piezas en bruto de carcasa de rodillos que puedan pasar eficientemente a la siguiente etapa de fabricación definida.
Cuando el corte y el mecanizado final se planifican juntos, el proceso general se vuelve más fácil de controlar.
Cómo mejorar la repetibilidad en el corte de tuberías por lotes
La repetibilidad proviene de controlar varias variables pequeñas al mismo tiempo.
Las especificaciones de los tubos sin procesar deben seguir siendo consistentes. Los soportes de la máquina y los puntos de sujeción deben ajustarse correctamente. Las posiciones de alimentación deben verificarse después de la instalación. Las herramientas de corte deben permanecer dentro de las condiciones operativas adecuadas y las dimensiones terminadas deben comprobarse a intervalos definidos.
Los operadores también deben utilizar procedimientos de configuración consistentes al cambiar entre especificaciones de tubo.
Registrar configuraciones validadas para diámetros y longitudes procesados con frecuencia puede hacer que sea más fácil establecer futuras series de producción. Estos registros pueden incluir ajustes de alimentación, configuración de la máquina, puntos de inspección e información sobre herramientas.
El resultado es un proceso basado en condiciones de fabricación definidas en lugar de ajustes de prueba repetidos.
Elegir el proceso de corte adecuado para tubos de rodillos
El proceso de corte apropiado debe reflejar la geometría requerida de la pieza terminada.
Los casquillos de rodillos transportadores generalmente requieren cortes rectos controlados en lugar de perfiles complejos. Esto hace que la alimentación, sujeción y separación perpendicular precisas sean particularmente importantes.
Los fabricantes deben evaluar el diámetro requerido del tubo, el espesor de la pared, la longitud terminada, el material, la frecuencia de producción y los requisitos de mecanizado posteriores antes de establecer el proceso.
También se debe considerar la línea de fabricación circundante. Una máquina cortadora que produzca piezas de trabajo más rápido de lo que puede manejar el procesamiento posterior del extremo del tubo puede simplemente trasladar el cuello de botella de producción a la siguiente operación.
Por lo tanto, una producción equilibrada es más útil que maximizar una etapa de corte aislada.
Mantenimiento para un corte constante de tuberías metálicas
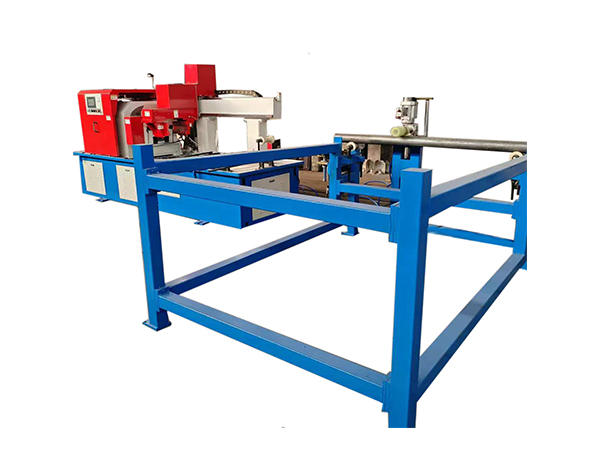
El estado de la máquina tiene una influencia directa en el rendimiento de corte repetido.
El mantenimiento de rutina debe incluir el mecanismo de alimentación, servosistema, husillos de bolas, guías lineales, componentes de sujeción, sistema hidráulico, mecanismo de corte, sensores y elementos de control eléctrico de acuerdo con los requisitos operativos del equipo.
Se debe prestar especial atención a la inspección de herramientas porque el filo influye directamente en la pieza de trabajo terminada.
Los astillas y residuos de materiales también deben eliminarse de áreas donde puedan afectar el posicionamiento de la pieza de trabajo o el movimiento de la máquina.
Los operadores deben monitorear los cambios en el sonido de la máquina, el movimiento, el comportamiento de corte y el estado de la pieza terminada. Los cambios graduales pueden proporcionar indicaciones tempranas de que se requiere inspección antes de que la variación dimensional se vuelva significativa.
Conclusión
Comprender cómo cortar tuberías metálicas con precisión requiere mirar más allá de la propia herramienta de corte. La preparación confiable del tubo del rodillo transportador depende del control combinado del estado de la materia prima, la alimentación, el posicionamiento, la sujeción, el movimiento de corte, las herramientas, la configuración de la máquina y la inspección.
Para la producción repetida de rodillos, un sistema automático puede organizar estas funciones en un ciclo definido. La alimentación servocontrolada ayuda a establecer la longitud del tubo, la sujeción hidráulica estabiliza la pieza de trabajo, el control PLC coordina las acciones de la máquina y una configuración de herramienta giratoria permite que el tubo largo permanezca estacionario durante el corte.
La longitud terminada, el paralelismo de la cara final, el estado de las rebabas y la consistencia entre las piezas de trabajo deben verificarse antes de que el tubo pase a un mecanizado posterior.
Cuando el corte de tuberías se trata como la primera etapa de precisión de la fabricación de rodillos transportadores en lugar de una simple operación de separación de materiales, el mecanizado, montaje e inspección de tubos posteriores pueden comenzar desde una condición de pieza de trabajo mucho más estable.
Preguntas frecuentes
¿cómo cortar tuberías metálicas con precisión para la producción de rodillos transportadores?
El corte preciso requiere alimentación controlada del material, posicionamiento estable, sujeción segura, herramientas adecuadas, movimiento constante de la máquina e inspección dimensional. El tubo terminado también debe cumplir con los requisitos de la cara final necesarios para el mecanizado posterior de rodillos.
¿Por qué el tubo puede permanecer estacionario durante el corte automático?
Un diseño de pieza de trabajo estacionaria permite que la herramienta de corte realice el movimiento de corte mientras el tubo largo permanece apoyado a lo largo de la dirección de alimentación. Esto puede simplificar la manipulación del material de tubos de rodillos largos.
¿Qué dimensiones se deben comprobar después de cortar un tubo de rodillo?
Las comprobaciones importantes pueden incluir la longitud total del tubo, el estado de la cara final, el paralelismo entre las secciones cortadas, el estado de las rebabas y cualquier deformación visible que pueda afectar el mecanizado posterior.
¿cómo mejora la servoalimentación el corte de tubos?
La servoalimentación proporciona un control de posición programable, lo que permite a la máquina repetir el avance del material requerido para cada ciclo de corte. Las dimensiones reales terminadas aún deben verificarse durante la producción.
¿por qué debería coordinarse el corte de tuberías con el posterior mecanizado con rodillos?
El tubo cortado se convierte en la pieza de trabajo inicial para operaciones posteriores. La variación de longitud, las caras extremas desiguales o el mal estado de los bordes pueden crear variaciones adicionales durante el mecanizado de los extremos de los tubos, el ensamblaje y otras etapas de fabricación de rodillos.



 Spanish
 English
 French