

Table des matières
Introduction
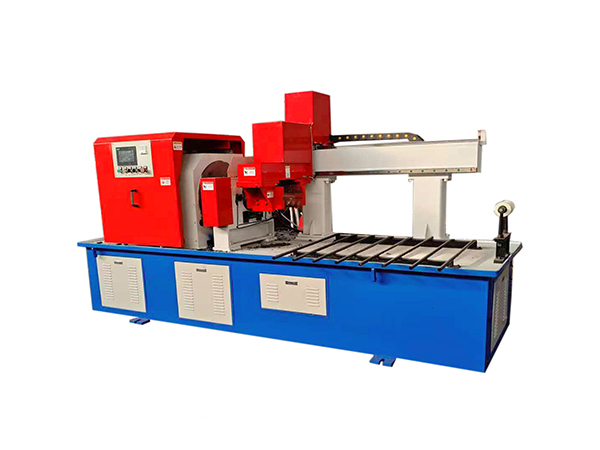
Le soudage est une étape importante dans la fabrication de nombreuses structures de rouleaux de convoyage Après que le tube de rouleau, l'arbre, le boîtier de roulement et les composants connexes ont été préparés, le processus de soudage doit maintenir une relation stable entre la position de la pièce, l'emplacement du joint, la rotation, les paramètres de soudage et les conditions de blindage Lorsque les rouleaux sont produits de manière répétée par lots, les variations de positionnement manuel peuvent rendre cette étape plus difficile à contrôler.
Une machine de soudage automatique fournit une approche plus structurée en coordonnant le serrage, le centrage, la rotation, le mouvement de soudage et la logique de commande de la pièce au sein d'un cycle de fonctionnement défini Pour la fabrication de rouleaux de convoyeur, une configuration à double extrémité est particulièrement utile car les joints correspondants aux deux extrémités de la pièce cylindrique peuvent être traités au sein de la même configuration de machine.
Cet article explique comment les équipements de soudage automatique fonctionnent dans la production de rouleaux de convoyeur, pourquoi le centrage et la rotation des pièces sont importants, comment le contrôle PLC prend en charge un fonctionnement reproductible et ce que les fabricants devraient évaluer lors de l'intégration d'équipements de soudage avec usinage en amont et inspection en aval.
Qu'est-ce qu'une machine de soudage automatique
Une machine de soudage automatique est un équipement industriel qui effectue des opérations de soudage sélectionnées par un mouvement mécanique contrôlé et une séquence de fonctionnement prédéfinie. Selon la conception, la machine peut contrôler le positionnement de la pièce, le serrage, la rotation, le mouvement de la tête de soudage, la distribution du gaz de protection et d'autres fonctions requises pendant le cycle de soudage.
Dans la production de rouleaux de convoyeur, la machine doit accueillir de longues pièces cylindriques plutôt que des feuilles plates ou des structures irrégulières. Cela crée des exigences spécifiques pour l'alignement central, la rotation, le support et le traitement simultané aux extrémités opposées.
Pour la production de rouleaux de convoyeur, équipement de soudage automatique à double extrémité peut intégrer le centrage automatique, le serrage pneumatique, le soudage simultané aux deux extrémités et le contrôle basé sur PLC dans un processus coordonné pour les pièces cylindriques répétitives.
Cette structure spécialisée la distingue d'un poste de soudage à usage général L'objectif est d'organiser une tâche de soudage à rouleaux répétés autour d'un cycle de machine contrôlé plutôt que de repositionner et d'aligner chaque pièce de manière indépendante.
Pourquoi le soudage des rouleaux de convoyeur nécessite un positionnement cohérent
Un rouleau transporteur est symétrique en rotation autour de son axe central Cela signifie que la relation entre le tube à rouleaux, les composants liés au roulement et les zones soudées doit rester cohérente autour de la circonférence.
Si une pièce n'est pas centrée correctement avant le début du soudage, la distance entre le point de soudage et l'axe de rotation peut varier à mesure que le rouleau tourne. Cela peut rendre plus difficile le maintien d’un chemin de soudage uniforme.
Le positionnement de la pièce devient donc l'une des fonctions les plus importantes d'une machine de soudage automatique Avant le début du cycle de soudage, le rouleau doit être situé dans une position définie de la machine et aligné avec le mécanisme de rotation.
Un positionnement stable améliore également la répétabilité du processus Lorsque chaque rouleau entre dans la machine en utilisant la même méthode de chargement et de centrage, l'opération de soudage dépend moins d'un alignement manuel répété.
Pour la fabrication par lots, cela crée un processus plus clair qui peut être reproduit dans de nombreux ensembles de rouleaux similaires.
Comment fonctionne le soudage automatique
Bien que les conceptions des machines varient, un cycle de soudage automatique au rouleau combine normalement plusieurs fonctions mécaniques et de contrôle.
La pièce est d'abord chargée dans la machine et positionnée entre les composants de support ou d'entraînement La machine centre et serre ensuite le rouleau pour réduire les mouvements indésirables pendant le fonctionnement.
Une fois le rouleau fixé, les têtes de soudage sont positionnées aux joints requis La pièce tourne à une vitesse contrôlée tandis que le soudage se déroule autour de la circonférence Dans une configuration à double extrémité, les joints correspondants peuvent être soudés aux deux extrémités au cours du même cycle.
Une fois la soudure terminée, la rotation s'arrête, les têtes de soudage reviennent et la pièce peut être libérée pour inspection ou opérations de fabrication ultérieures.
| Scène | Fonction Machine | Objectif principal |
|---|---|---|
| Chargement | Le rouleau entre en position de soudage | Préparer la pièce à usiner |
| Centrage | L'axe de la pièce est aligné | Établir une rotation stable |
| Serrage | Le rouleau est sécurisé | Limiter le mouvement pendant le soudage |
| Configuration de soudage | Les têtes passent en position commune | Établir l'emplacement de la soudure |
| Rotation | La pièce tourne à vitesse contrôlée | Maintenir le chemin de soudure circonférentiel |
| Soudure simultanée | Les deux extrémités sont traitées | Coordonner les soudures répétées |
| Retour | Réinitialisation des composants de soudage | Cycle de machine complet |
| Inspection | La soudure et l'assemblage sont vérifiés | Vérifier le processus fini |
L'efficacité de cette séquence dépend d'une configuration correcte, de composants préparés, d'une rotation stable, de paramètres de soudage appropriés et de l'entretien courant de la machine.
Soudage double extrémité pour rouleaux convoyeurs
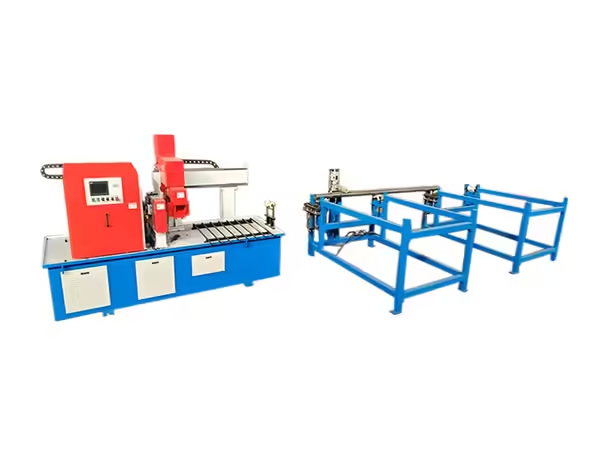
L'une des caractéristiques les plus distinctives de la production de rouleaux est que des joints similaires sont souvent situés aux deux extrémités de la pièce.
Le traitement de chaque extrémité séparément nécessite une manipulation supplémentaire de la pièce. Le rouleau devra peut-être être libéré, repositionné, aligné à nouveau, puis traité à l'extrémité opposée.
Une machine de soudage automatique à double extrémité réduit ces étapes répétées en plaçant deux positions de soudage dans la même structure de machine Une fois le rouleau centré et serré, les deux extrémités peuvent être traitées dans le cadre d'un cycle coordonné.
Cette conception est bien adaptée à la production de rouleaux convoyeurs car elle correspond directement à la nature symétrique de la pièce.
L'avantage n'est pas simplement un temps de traitement plus court Le soudage double extrémité réduit également le nombre de configurations séparées requises pour un rouleau, ce qui peut aider à maintenir une relation plus cohérente entre les joints correspondants.
Pourquoi le centrage automatique est important
Le centrage établit la relation entre l'axe du rouleau et le système de rotation de la machine Une pièce cylindrique doit tourner de manière prévisible si la tête de soudage est censée suivre un joint circonférentiel cohérent.
Le centrage automatique réduit la quantité de réglage manuel répété nécessaire avant chaque cycle de soudage Une fois la pièce chargée, la structure de la machine permet de la localiser par rapport au centre de travail défini.
Cela peut être particulièrement utile lors du traitement de rouleaux en lots répétés, car les opérateurs ne sont pas tenus d'établir une position de soudage complètement nouvelle pour chaque composant.
Cependant, la précision du centrage dépend toujours de l'état de la pièce à usiner Si le tube à rouleaux ou les composants assemblés sont considérablement déformés ou mal usinés, la machine à souder ne peut pas compenser entièrement ces variations en amont.
Le centrage automatique doit donc fonctionner avec une préparation, un usinage final et un assemblage contrôlés des tubes.
Soudage à l'arc en métal gazeux dans un
Le soudage automatique au rouleau peut utiliser des procédés de soudage à l'arc sous protection gazeuse. Dans soudage à l'arc au gaz métallique, 1, un arc électrique se forme entre un fil-électrode consommable et la pièce, tandis que le gaz de protection aide à protéger la zone de soudage de la contamination atmosphérique.
Ce processus peut être appliqué dans des systèmes semi-automatiques ou automatiques, ce qui le rend adapté aux machines où l'alimentation en fil, la rotation des pièces et le mouvement de soudage doivent fonctionner comme des fonctions coordonnées.
Pour les pièces cylindriques telles que les rouleaux transporteurs, la pièce peut tourner tandis que la position de soudage reste contrôlée Cela permet au processus de soudage de suivre la circonférence du joint sans nécessiter qu'un opérateur se déplace manuellement autour du rouleau complet.
La méthode de blindage exacte et les paramètres de soudage doivent toujours correspondre au matériau de la pièce, à la conception du joint, au type de fil, à la configuration de la machine et à la procédure de soudage établie.
Automatisation du contrôle et du soudage PLC
Le contrôle PLC fournit la logique utilisée pour coordonner une machine de soudage automatique Plutôt que de s'appuyer sur des commandes manuelles indépendantes pour chaque opération, la machine peut suivre une séquence définie.
Le contrôleur peut coordonner des fonctions telles que le serrage, le centrage, la rotation, le début du soudage, la fin du soudage et le retour de la machine. Cela rend le processus plus facile à répéter lorsque des pièces similaires sont produites en continu.
Le contrôle PLC est particulièrement utile lorsque plusieurs actions de la machine doivent se produire dans un ordre spécifique Par exemple, le soudage ne doit pas commencer avant que la pièce à usiner soit correctement fixée, et le retour de la machine ne doit se produire qu'une fois l'étape de soudage terminée.
Cependant, la logique de commande à elle seule ne peut pas créer un processus de soudage précis. L'alignement mécanique, l'état du luminaire, la géométrie du rouleau, la position de la tête de soudage et la préparation de la pièce doivent également rester stables.
Une automatisation réussie vient de la combinaison d'une conception mécanique fiable avec un contrôle cohérent plutôt que de dépendre du seul contrôleur.
Rotation de la pièce et uniformité de la soudure
En soudage au rouleau, la pièce elle-même peut tourner tandis que la tête de soudage reste positionnée au niveau du joint requis Cette approche est bien adaptée aux soudures circonférentielles.
La vitesse de rotation doit correspondre au processus de soudage. Si la pièce tourne trop rapidement ou trop lentement par rapport aux paramètres sélectionnés, l'état de soudure résultant peut changer.
Une rotation stable devient donc une partie du contrôle du processus Le système d'entraînement devrait maintenir un mouvement prévisible pendant le cycle de soudage plutôt que de permettre une accélération irrégulière ou une variation de vitesse.
L'axe de rotation doit également rester aligné avec le rouleau Une pièce décentrée peut amener la position du joint à se rapprocher et à s'éloigner de la tête de soudage lorsqu'elle tourne.
C'est pourquoi le centrage, le serrage et la rotation doivent être évalués comme une seule fonction intégrée plutôt que comme trois caractéristiques indépendantes de la machine.
Serrage pneumatique et stabilité de la pièce
Une pièce doit rester solidement positionnée pendant qu'elle tourne et pendant que le processus de soudage se déroule. Le serrage pneumatique constitue une méthode pour maintenir le rouleau à l'intérieur de la machine.
Le système de serrage doit offrir une stabilité suffisante sans interférer avec la rotation ni endommager la pièce. Il doit également permettre de charger et de libérer les rouleaux dans une séquence de production pratique.
Pour une fabrication répétée, un serrage cohérent permet de garantir que chaque rouleau commence le cycle de soudage à partir d'un état mécanique similaire.
La force de serrage à elle seule n'est pas la seule considération L'emplacement et la géométrie des points de contact comptent également car ils déterminent la façon dont le rouleau est supporté.
L'inspection de routine des pinces, des surfaces de positionnement et des composants pneumatiques constitue donc un élément important du maintien d'un fonctionnement cohérent.
Faire correspondre la machine aux dimensions de la pièce
L'équipement de soudage automatique doit être sélectionné en fonction des pièces réelles qui seront traitées.
Les dimensions importantes comprennent le diamètre du rouleau, la longueur totale de la pièce, la position du joint et la géométrie des composants soudés. Si la pièce sort de la plage pratique de la machine, un centrage, un support et un positionnement corrects de la tête de soudage peuvent devenir difficiles.
Le modèle TH-220*2200 actuel de Terok est conçu autour de pièces cylindriques dans une plage de diamètre et de longueur définie, illustrant pourquoi la plage de travail de la machine doit être comparée directement aux dessins au rouleau avant la configuration de production.
Les fabricants produisant plusieurs spécifications de rouleaux doivent également envisager un ajustement entre les tailles. Les dimensions changeantes des pièces peuvent affecter la position de support, la position de la tête de soudage, les réglages de rotation et le serrage.
Un système de réglage pratique est donc important lorsqu'une machine doit prendre en charge plusieurs modèles de rouleaux.
Machine de soudage automatique vs soudage manuel à rouleaux
Le soudage manuel et automatisé a des applications appropriées, mais la production répétée de rouleaux de transport crée des exigences de fabrication spécifiques.
Le soudage manuel offre une flexibilité à l'opérateur et peut être pratique pour un travail spécialisé ou une production à basse fréquence. Cependant, chaque pièce peut nécessiter un positionnement manuel répété, un alignement et un mouvement de la torche.
Une machine de soudage automatique décale davantage de ces actions répétées dans une séquence de machine définie La pièce est centrée, serrée, tournée et soudée dans des conditions de fonctionnement établies.
La différence n'est donc pas simplement de savoir si une personne ou une machine effectue la soudure La plus grande différence réside dans la répétabilité du processus.
Pour la fabrication de rouleaux par lots, il peut être plus important de réduire les variations inutiles entre les pièces que de maximiser la vitesse d'une opération de soudage individuelle.
L'usinage en amont affecte directement le soudage
La qualité du soudage ne peut pas être séparée des composants entrant dans le poste de soudage.
Si les tubes à rouleaux ont des longueurs incohérentes ou des extrémités mal préparées, la position du joint peut varier d'une pièce à l'autre Si les boîtiers de roulements ou les composants associés ne sont pas positionnés de manière cohérente, la machine à souder peut rencontrer des géométries de joint différentes même lorsque ses réglages restent inchangés.
La coupe des tubes, l'usinage final, le traitement de l'arbre et l'assemblage doivent donc établir une géométrie de pièce stable avant le début du soudage.
L'étape de soudage est étroitement liée aux processus en amont tels que coupe de tubes, usinage de tubes à double extrémité, traitement d'arbre, réglage de roulements et soudage au rouleau, 1, donc la cohérence de la production dépend de la façon dont ces opérations fonctionnent ensemble avant que la pièce n'atteigne l'inspection finale.
Traiter ces opérations comme une séquence de production connectée facilite le dépannage car la variation peut être retracée jusqu'à l'étape où elle apparaît pour la première fois.
Le soudage fait partie de la chaîne de production de rouleaux
Une machine de soudage automatique ne doit pas être traitée comme une unité de production isolée Son efficacité dépend en partie de la façon dont les pièces arrivent et de l'endroit où elles se déplacent après le soudage.
Un flux de travail typique peut impliquer :
Préparation du tube → usinage des extrémités du tube → traitement de l'arbre → assemblage des composants → soudage → inspection
Chaque processus doit fournir une pièce prête pour la prochaine opération.
Si la capacité de soudage est beaucoup plus élevée que la capacité d'usinage en amont, l'équipement de soudage peut passer beaucoup de temps à attendre les pièces à usiner Si le soudage devient plus lent que l'assemblage, les composants non finis peuvent s'accumuler avant le poste de soudage.
La planification de la production doit donc tenir compte de l’équilibre des processus plutôt que de la capacité maximale d’une seule machine.
Cette approche est particulièrement utile lors de la construction progressive d'un système de production de rouleaux de convoyage plus automatisé.
Facteurs clés lors de l’évaluation des équipements de soudage automatique
Les fabricants devraient évaluer une machine de soudage automatique en fonction de la pièce et du processus plutôt qu'en fonction des caractéristiques générales d'automatisation.
Plusieurs facteurs méritent une attention particulière :
| Facteur d'évaluation | Pourquoi c'est important |
|---|---|
| Diamètre de la pièce | Détermine la compatibilité avec les supports et le système de rotation |
| Longueur de la pièce | Affecte le réglage et le positionnement de la machine |
| Méthode de centrage | Influence l'alignement en rotation |
| Système de serrage | Stabilise la pièce pendant le soudage |
| Contrôle de rotation | Prend en charge un mouvement circonférentiel constant |
| Procédé de soudage | Doit correspondre au matériau et à la structure du joint |
| Contrôle PLC | Coordonner la séquence de fonctionnement de la machine |
| Capacité double extrémité | Prend en charge le traitement simultané des extrémités des rouleaux |
| Méthode d'ajustement | Important pour les spécifications de rouleaux multiples |
| Accès maintenance | Prend en charge un fonctionnement stable à long terme |
La meilleure configuration dépend de la manière dont ces facteurs interagissent avec le processus de fabrication réel des rouleaux.
Comment le soudage automatique prend en charge la fabrication par lots
La production par lots nécessite que le même processus soit répété sur de nombreuses pièces. De petites variations de configuration peuvent donc devenir plus importantes sur une longue période de production.
Le soudage automatique crée une séquence structurée qui peut être réutilisée d'un rouleau à l'autre Les opérateurs doivent encore charger les pièces, vérifier l'état de la machine, ajuster les réglages lorsque les spécifications changent et inspecter le soudage fini, mais le cycle de soudage du noyau suit un processus mécanique et de contrôle défini.
Cette division du travail peut faciliter la normalisation de la production.
Il crée également une documentation plus claire sur les processus Les fabricants peuvent définir les conditions de configuration pour une spécification particulière de rouleau et utiliser à nouveau ces conditions lorsque le même produit revient à la production.
La répétabilité est donc l'une des raisons les plus importantes pour appliquer l'automatisation du soudage à la fabrication standardisée de rouleaux de convoyage.
Gestion des différentes spécifications de rouleaux
Un fabricant peut produire des rouleaux de diamètres, de longueurs, de structures de joint ou de dispositions de roulement différents. L'équipement de soudage a besoin de suffisamment de flexibilité pour s'adapter à la plage prévue.
Avant de modifier les spécifications, les opérateurs devront peut-être ajuster les supports de pièces, les positions des têtes de soudage, les réglages de rotation et les emplacements de serrage.
Ces modifications devraient suivre une procédure de configuration définie plutôt que de s'appuyer entièrement sur l'expérience de l'opérateur.
Une pratique utile consiste à enregistrer les réglages validés de la machine pour les spécifications des rouleaux fréquemment produits Cela rend la configuration ultérieure plus systématique et réduit les réglages répétés des essais.
Après une modification des spécifications, la première pièce finie doit également faire l'objet d'une inspection minutieuse avant que le lot complet ne se poursuive.
Paramètres de soudage Nécessite un contrôle du processus
Le fonctionnement automatique ne supprime pas la nécessité d'établir des paramètres de soudage appropriés Le courant de soudage, la tension, le débit de gaz de protection, la rotation de la pièce, l'alimentation du fil et la géométrie du joint interagissent pendant le processus de soudage.
Ces réglages doivent être établis en fonction du matériau, de la procédure de soudage, du fil, de la méthode de blindage et de la conception de la pièce.
Une fois les paramètres appropriés définis, l'automatisation permet de reproduire la séquence mécanique associée à ces paramètres.
Les opérateurs doivent toujours surveiller l'apparence de la soudure et le comportement de la machine pendant la production. Les changements dans l'état du fil, la livraison du blindage, l'ajustement des composants ou l'état de l'équipement peuvent influencer le processus même lorsque le contrôleur continue d'utiliser le même programme.
Le soudage automatique doit donc être compris comme une répétition contrôlée plutôt que comme un fonctionnement sans surveillance.
Causes courantes du soudage incohérent au rouleau
Lorsque les résultats de soudage varient selon les rouleaux, la machine à souder elle-même n'est qu'une source possible.
Les dimensions des pièces peuvent différer en raison de l'usinage en amont. Les composants peuvent avoir été assemblés à différentes positions. Le rouleau peut ne pas être entièrement centré ou correctement serré. La position de la tête de soudage peut avoir changé ou le système de rotation peut nécessiter une inspection.
Les conditions de blindage et l'alimentation du fil doivent également être vérifiées.
Une approche structurée de dépannage peut séparer ces facteurs :
Vérifiez d’abord les dimensions et l’assemblage de la pièce.
Vérifiez ensuite le centrage et le serrage.
Confirmez ensuite la position et la rotation de la tête de soudage.
Enfin, examinez les paramètres de soudage, la livraison du blindage et l'état de la machine.
Suivre le processus en séquence permet d'identifier plus facilement la source réelle de variation au lieu de modifier les paramètres de soudage de manière répétée.
Inspection après soudage automatique
L'inspection doit avoir lieu avant que le rouleau ne progresse dans la production.
Les exigences exactes dépendent de la conception du rouleau et de la procédure de soudage, mais l'inspection peut inclure la continuité de la soudure, l'état de surface visible, la position du joint, la symétrie entre les deux extrémités et la relation entre les composants soudés.
La rotation du rouleau et les conditions globales d'assemblage peuvent également être vérifiées après le soudage si ces caractéristiques sont pertinentes pour l'étape de production.
Lorsque le soudage double extrémité est utilisé, la comparaison des deux extrémités peut fournir des informations utiles sur la configuration de la machine Des différences répétées entre les côtés gauche et droit peuvent indiquer un problème de positionnement ou d'équipement qui devrait être étudié.
Les dossiers d'inspection fournissent également des commentaires utiles pour la configuration et la maintenance ultérieures de la machine.
Entretien d'une machine de soudage automatique
Un fonctionnement automatique stable nécessite une attention de routine à la fois aux composants de soudage et aux systèmes mécaniques.
Les dispositifs de serrage, les composants rotatifs, les mécanismes de guidage, les capteurs, les systèmes pneumatiques, les connexions électriques et le positionnement de la tête de soudage doivent être vérifiés en fonction des exigences de maintenance de la machine.
Les composants d'alimentation en fil métallique et la distribution de gaz de protection doivent également rester dans un état approprié pour le processus de soudage utilisé.
Les luminaires et les surfaces de contact doivent être maintenus propres car les débris accumulés peuvent influencer le positionnement de la pièce.
Le comportement de la machine doit également être observé au fil du temps. Des changements de rotation, des mouvements inhabituels, un serrage irrégulier ou un comportement de cycle incohérent peuvent fournir des signes précoces indiquant qu’une inspection est nécessaire.
La maintenance contribue donc directement à la répétabilité des processus plutôt que de servir uniquement d'entretien des équipements.
Quand le soudage automatique est-il adapté à la production de rouleaux ?
Le soudage automatique est particulièrement pertinent lorsque les fabricants traitent à plusieurs reprises des pièces cylindriques avec des emplacements de joint similaires.
Les rouleaux convoyeurs s'adaptent à ce modèle car ils utilisent couramment des structures symétriques et des zones de soudage circonférentielles. Les machines à double extrémité peuvent tirer davantage parti de cette géométrie en traitant les deux extrémités dans une seule configuration.
L'équipement est particulièrement utile lorsque les fabricants souhaitent réduire le positionnement manuel répété et établir une séquence de soudage plus standardisée entre les lots de production.
Cependant, la décision devrait toujours refléter les exigences réelles de production La gamme de rouleaux, la variété de produits, l'état d'usinage en amont, l'agencement disponible en usine et les processus environnants influencent tous l'utilité de l'automatisation.
Les résultats les plus forts se produisent lorsque la machine à souder résout un besoin de fabrication clairement identifié dans le flux de production complet.
Construire un processus de fabrication de rouleaux plus intégré
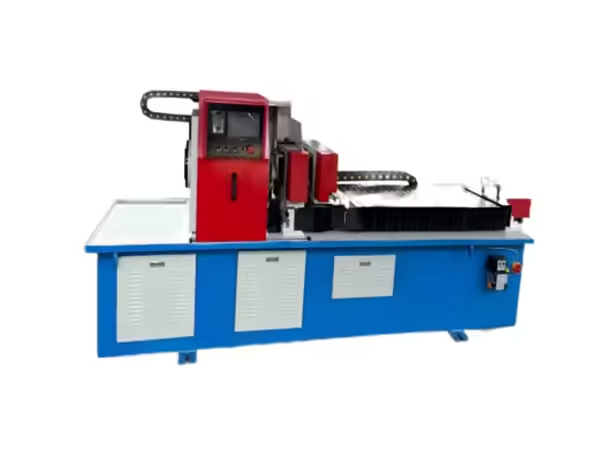
Le plus grand avantage d'une machine de soudage automatique apparaît lorsqu'elle est intégrée aux étapes de fabrication environnantes.
La découpe cohérente des tubes donne à la coque du rouleau une dimension de départ prévisible Un traitement final précis permet d'établir une géométrie de joint répétable Un assemblage contrôlé positionne correctement les composants avant le soudage Un centrage automatisé et un soudage double extrémité puis terminent l'opération de jonction sous un cycle machine défini.
L'inspection confirme si ces processus connectés produisent le résultat escompté.
Lorsqu'un problème apparaît, cette structure de processus facilite également l'analyse Au lieu de traiter la soudure finie comme un résultat isolé, les fabricants peuvent examiner chaque opération précédente et déterminer où la variation est entrée pour la première fois dans la pièce.
Il s'agit d'un principe important pour développer un système de production de rouleaux transporteurs stable.
Conclusion
Une machine de soudage automatique peut transformer le soudage au rouleau convoyeur d'une tâche manuelle hautement répétitive en un processus de fabrication défini En coordonnant le centrage, le serrage, la rotation de la pièce, le mouvement de soudage et le contrôle PLC, l'équipement fournit une approche structurée de la production de rouleaux par lots.
Le soudage double extrémité est particulièrement pertinent pour les rouleaux transporteurs car il correspond à la structure symétrique de la pièce et réduit les positionnements répétés entre les extrémités opposées.
Cependant, l'automatisation ne détermine pas à elle seule la cohérence du soudage La préparation des tubes, l'usinage des composants, la précision de l'assemblage, l'alignement des pièces, les conditions de blindage, les paramètres de soudage, les fixations et l'entretien contribuent tous au résultat final.
Les fabricants devraient donc évaluer l'équipement de soudage automatique dans le cadre d'une séquence de production complète Lorsque l'usinage en amont, l'automatisation du soudage et l'inspection travaillent ensemble, la production de rouleaux devient plus facile à contrôler et à répéter sur différents lots de fabrication.
FAQ
À quoi sert une machine de soudage automatique dans la production de rouleaux de convoyage ?
Une machine de soudage automatique est utilisée pour contrôler les opérations de soudage répétées sur les ensembles de rouleaux Elle peut coordonner le centrage, le serrage, la rotation, le soudage et le séquençage de la machine de la pièce pour créer un processus de fabrication plus cohérent.
Pourquoi le soudage double extrémité convient-il aux rouleaux de convoyage ?
Les rouleaux de convoyeur contiennent souvent des joints similaires aux deux extrémités Une machine à double extrémité peut traiter ces joints au sein d'une même configuration, réduisant ainsi le repositionnement répété des pièces et permettant aux deux opérations de suivre un cycle coordonné.
Que fait le contrôle PLC dans une machine de soudage automatique ?
Le contrôle PLC coordonne la séquence des fonctions de la machine Selon la conception de l'équipement, cela peut inclure le serrage, la rotation, le début et l'achèvement du soudage et le retour de la machine.
Pourquoi le centrage automatique est-il important pour le soudage au rouleau
Le centrage aligne la pièce cylindrique avec le système de rotation Un alignement stable permet de maintenir le joint circonférentiel dans une relation cohérente avec la tête de soudage lorsque le rouleau tourne.
Une machine de soudage automatique peut-elle traiter différentes tailles de rouleaux ?
Cela dépend de la plage de travail et du système de réglage conçus par la machine. Le diamètre, la longueur, la position du joint, les supports, l'emplacement de la tête de soudage et la configuration de serrage de la pièce doivent tous correspondre aux spécifications prévues du rouleau.



 French
 English
 Spanish