

Tabla de contenido
Introducción
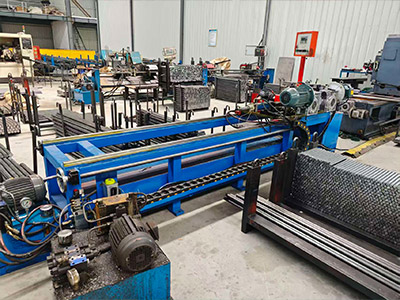
Las máquinas perfiladoras se utilizan ampliamente en el procesamiento continuo de metales para dar forma a láminas o tiras de material en perfiles precisos y repetibles. Al pasar el material a través de una serie de rodillos formadores cuidadosamente diseñados, el proceso crea gradualmente la sección transversal requerida manteniendo al mismo tiempo una producción estable y una consistencia dimensional. El rendimiento de una línea de perfilado depende no sólo de los propios rodillos, sino también de la alimentación del material, el diseño de herramientas, la rigidez de la máquina, la coordinación de la transmisión, la precisión del corte y la automatización.
Para los fabricantes que trabajan con componentes metálicos, este proceso ofrece una forma eficiente de producir perfiles largos cuya geometría de sección transversal permanece en gran medida consistente a lo largo de su longitud. Los canales, rieles, marcos, secciones estructurales y otros perfiles formados pueden depender del mismo principio básico de fabricación: en lugar de forzar el material a su forma final en una sola operación, la deformación se distribuye en varias etapas de formación controladas.
Ese enfoque gradual es lo que le da al perfilado su estabilidad de producción característica. Sin embargo, la calidad terminada todavía depende en gran medida de qué tan bien coincidan los parámetros de la máquina, las herramientas, el material y el proceso. Una secuencia de rodillos mal diseñada puede producir torsión o variación dimensional incluso cuando la máquina en sí es estructuralmente fuerte. Del mismo modo, las herramientas precisas no pueden compensar la alimentación inestable, la alineación incorrecta o la materia prima inadecuada.
Por lo tanto, comprender cómo funcionan las máquinas perfiladoras requiere observar el sistema de producción completo en lugar de ver cada rodillo formador como un componente aislado. Las siguientes secciones explican cómo el proceso desarrolla el perfil, qué determina la calidad del acabado, cómo la automatización cambia el control de producción y qué deben considerar los fabricantes al planificar equipos para el conformado continuo de metales.
Cómo las máquinas perfiladoras dan forma al metal gradualmente
El principio de funcionamiento de perfilado se basa en una deformación progresiva. Una tira de metal ingresa a la máquina en una condición relativamente plana y pasa a través de una secuencia de estaciones de rodillos. Cada estación cambia ligeramente de forma, acercando progresivamente el material al perfil final.
Este método de formación gradual es importante porque el metal no responde bien cuando se fuerza una geometría compleja a entrar en él demasiado rápido. La deformación pronunciada en un lugar puede crear tensiones locales, distorsiones, flujo desigual de material o defectos superficiales. Al dividir el cambio de forma requerido entre varias estaciones, las máquinas perfiladoras permiten que el material se mueva hacia la sección transversal final de una manera más controlada.
Las primeras estaciones suelen comenzar con curvas relativamente modestas. A medida que avanza la franja, las estaciones posteriores aumentan estos ángulos, crean características secundarias o estabilizan el perfil. Los soportes de formación finales suelen ser responsables de acercar las dimensiones críticas a sus valores requeridos y corregir pequeñas desviaciones creadas anteriormente en el proceso.
Esto significa que la calidad del perfil final ya se está determinando mucho antes de que llegue al último soporte de rodillo. Si el material ingresa a la máquina descentrado o las primeras estaciones introducen una deformación desigual, las estaciones posteriores pueden tener dificultades para corregir la torsión o desequilibrio dimensional resultante. Por lo tanto, una buena línea de formación trata toda la secuencia como un proceso coordinado.
Por qué Roll Tooling determina el perfil final
Las herramientas instaladas en las máquinas perfiladoras definen cómo el material cambia de forma. Cada par de rodillos formadores tiene un propósito geométrico específico y el diseño completo del rodillo determina cómo se distribuye la deformación desde la primera estación hasta la última.
Un buen diseño de herramientas comienza con el perfil terminado. Los ingenieros estudian la sección transversal requerida, el espesor del material, las posiciones de flexión, la geometría de las esquinas y las tolerancias dimensionales antes de decidir cuántas etapas de formación se necesitan. El objetivo no es simplemente reproducir la forma final en múltiples rollos. Es decidir cómo el material debe llegar a esa forma sin crear tensiones innecesarias o movimientos inestables.
Para un canal abierto relativamente simple, la secuencia de formación puede ser sencilla. Los perfiles más complicados con varias curvaturas, características asimétricas o secciones estrechas requieren una consideración más cuidadosa. Si se concentra demasiada deformación en una estación, el metal puede tirar de manera desigual a lo largo del ancho de la tira. Si se añaden demasiadas etapas correctivas sin un propósito claro, la máquina se vuelve más complicada sin mejorar necesariamente el resultado.
El comportamiento del material también afecta el diseño de las herramientas. Diferentes grados y espesores responden de manera diferente a la flexión y al resorte. Por lo tanto, la geometría del rollo debe tener en cuenta cómo se comporta el material después de salir del punto de contacto, no solo cómo se ve mientras está comprimido entre los rollos.
Es por eso que el diseño experimentado de máquinas perfiladoras combina el conocimiento de herramientas mecánicas con el comportamiento práctico de conformado. El perfil final se crea mediante la interacción entre el material, la geometría del rollo, la alineación de la máquina y la deformación progresiva.
La alimentación de materiales es el punto de partida de la estabilidad del proceso
Antes de que la tira llegue a los rodillos formadores, deberá ingresar a la línea de manera controlada y repetible. La alimentación estable es uno de los aspectos menos visibles pero muy importantes de la producción de perfilado.
Si el material ingresa a la primera estación en una posición lateral incorrecta, incluso un rodillo preciso puede producir un perfil asimétrico. El problema se vuelve más grave a medida que la tira continúa a través de soportes posteriores porque pequeñas desviaciones introducidas tempranamente pueden afectar la trayectoria del material a través de toda la máquina.
Por lo tanto, los sistemas de alimentación deben mantener tanto el movimiento hacia adelante como la guía lateral. La línea debe permitir que el material se mueva sin desviaciones excesivas, cambios repentinos de tensión o movimientos incontrolados antes de que comience la formación.
Los sistemas alimentados por bobina también necesitan coordinar la relación entre el desenrollado y la velocidad de conformado. El material debe llegar a la máquina suavemente en lugar de ser arrancado irregularmente de la bobina. Los cambios repentinos en la tensión de la tira pueden afectar el seguimiento del material y también pueden crear inconsistencia en el proceso de conformación.
Por este motivo, las máquinas perfiladoras no deben evaluarse únicamente por el número de soportes de conformado o su velocidad máxima de trabajo. La estabilidad del material antes del primer soporte puede ser tan importante como la geometría creada por el último.
La rigidez y alineación de la máquina afectan a cada estación formadora
Una línea de conformado puede contener herramientas bien diseñadas, pero la estructura de la máquina aún necesita mantener esas herramientas en la relación correcta durante la producción. Los soportes de rodillos, los ejes, los cojinetes y el marco de soporte contribuyen a la estabilidad mecánica del proceso.
Cuando el metal pasa a través de una estación de formación, los rodillos aplican fuerza para cambiar su forma. Esas fuerzas se transfieren a través de los ejes y la estructura de la máquina. Si el sistema permite movimientos no deseados, la posición de los rodillos puede cambiar ligeramente bajo carga, lo que puede afectar las dimensiones o la consistencia del perfil.
La alineación es igualmente importante. Los ejes de rodillo deben mantener la relación prevista entre sí y las estaciones sucesivas deben seguir la misma línea central de formación. Pequeñas diferencias de alineación pueden influir en el seguimiento de la tira, la torsión del perfil, las dimensiones de las bridas o la simetría general.
Esto es especialmente relevante en líneas de conformado más largas. El material puede pasar por muchas estaciones individuales, por lo que se pueden acumular pequeños errores. Por lo tanto, una máquina perfiladora estable necesita controlar no sólo la precisión de cada soporte sino también la relación entre cada soporte a lo largo del camino de producción.
Un buen diseño mecánico también ayuda a simplificar el ajuste. Los operadores deberían poder corregir las desviaciones normales de configuración sin introducir nuevos problemas de alineación en otras partes de la máquina.
La velocidad de formación debe seguir la estabilidad del proceso
La velocidad de producción es una consideración importante, pero aumentar la velocidad de la línea no mejora automáticamente el rendimiento de fabricación. Las máquinas perfiladoras funcionan de manera más efectiva cuando la alimentación, el conformado, el corte y la manipulación posterior permanecen sincronizados.
A velocidades más altas, los pequeños problemas de proceso pueden volverse más visibles. El material que ingresa incorrectamente a la máquina tiene menos tiempo para estabilizarse. Los sistemas de corte deben responder más rápidamente. Los perfiles terminados deben abandonar la línea sin crear interrupciones ni acumularse en posiciones inestables.
Por lo tanto, una forma útil de evaluar la velocidad es considerar el ciclo operativo completo en lugar de sólo la velocidad de rotación de los rodillos formadores.
| Área de producción | Lo que necesita mantenerse controlado | Efecto sobre el perfil terminado |
|---|---|---|
| Alimentación de materiales | Posición y tensión de la tira | Influye en la simetría del perfil |
| Formando stands | Alineación y geometría del rollo | Determina la sección transversal |
| Sistema de accionamiento | Movimiento sincronizado estable | Ayuda a mantener la coherencia del proceso |
| Corte | Posicionamiento de longitud | Controla la longitud de los componentes terminados |
| Salida del producto | Transferencia de perfil fluida | Previene el manejo de la distorsión |
| Cambio | Configuración repetible | Mantiene la calidad entre lotes |
La mejor velocidad de funcionamiento es la velocidad a la que el proceso completo permanece estable. Una máquina que funciona un poco más lenta pero produce perfiles consistentes puede proporcionar un valor más práctico que una línea más rápida que requiere ajustes frecuentes o crea una mayor variación dimensional.
La automatización está cambiando la forma en que se controlan las máquinas perfiladoras
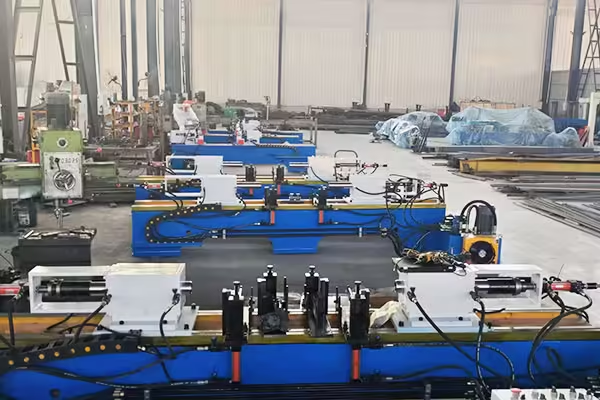
Las máquinas perfiladoras modernas utilizan cada vez más la automatización para gestionar operaciones que antes dependían en gran medida del ajuste manual. Los controles programables pueden coordinar la alimentación, la velocidad de la línea, la medición de la longitud, el corte y otras funciones de producción.
El principal valor de la automatización no es simplemente reducir la participación de los operadores. Está creando un entorno de producción más repetible.
Por ejemplo, cuando la medición de longitud está integrada en el sistema de control, los operadores no necesitan determinar repetidamente el punto de corte manualmente. Los parámetros almacenados también pueden facilitar el retorno a la configuración del producto utilizada anteriormente cuando la línea produce varios perfiles relacionados.
La automatización es particularmente valiosa cuando controla operaciones que de otro modo introducirían variaciones repetidas. El posicionamiento, el tiempo, la alimentación y el corte son ejemplos en los que un control electrónico consistente puede respaldar una producción estable.
Sin embargo, la automatización debe basarse en un proceso mecánicamente estable. Los controles avanzados no pueden corregir permanentemente soportes de formación mal alineados o herramientas inadecuadas. Si el material se deforma incorrectamente, aumentar el nivel de automatización simplemente permite que ese proceso incorrecto se repita de manera más eficiente.
Por lo tanto, los sistemas de perfilado más potentes combinan la precisión mecánica con la automatización práctica en lugar de tratar a uno como un reemplazo del otro.
La calidad del perfil depende de más que el ancho y el alto
Los perfiles terminados a menudo se verifican utilizando dimensiones obvias, como el ancho total, la altura o el tamaño de la brida. Estas medidas son importantes, pero no describen el resultado completo del conformado.
La rectitud es otra consideración importante. Un perfil puede tener la sección transversal correcta y aun así curvarse gradualmente a lo largo de su longitud. También se puede desarrollar torsión cuando la deformación no está equilibrada a lo largo del material. En este caso, una sección del perfil gira progresivamente con respecto a otra.
El estado de la superficie también merece atención. Debido a que la tira permanece en contacto repetido con los rodillos formadores, el estado de las herramientas y el acabado de la superficie pueden influir en marcas o rayones. Cuando las superficies terminadas permanecen visibles en la aplicación final, la limpieza de las herramientas y el manejo del material se vuelven más importantes.
La geometría de las esquinas y los ángulos de curvatura también deben permanecer consistentes. Si no se considera adecuadamente el springback, una curva puede relajarse después de abandonar los rodillos y alejarse del ángulo previsto.
Estas características muestran por qué la inspección del perfil terminado no debe centrarse sólo en una o dos dimensiones. Un proceso de conformado estable debe controlar toda la geometría que afecta cómo encajará, ensamblará o funcionará el componente más adelante.
Las propiedades de los materiales cambian la forma en que se comportan los comportamientos
La misma máquina perfiladora puede comportarse de manera diferente cuando cambian las especificaciones del material. El espesor, la resistencia, el estado de la superficie y las propiedades mecánicas afectan la forma en que la tira responde a la flexión.
Un material más grueso generalmente requiere más fuerza para formarse que una tira más delgada con la misma geometría. Los materiales de mayor resistencia también pueden mostrar un comportamiento de retroceso diferente, lo que cambia la relación entre la geometría del rollo y el perfil final.
Esta es la razón por la que cambiar la materia prima sin revisar la configuración de la máquina puede crear diferencias dimensionales inesperadas. Incluso cuando el dibujo terminado permanece sin cambios, es posible que sea necesario ajustar el proceso necesario para alcanzar esa geometría.
Por lo tanto, los fabricantes que planean una producción repetida deberían definir la gama normal de materiales en lugar de tratar cada especificación de hoja o tira como automáticamente intercambiable.
La consistencia del material también importa dentro del mismo lote de producción. Una variación significativa en el espesor o el comportamiento mecánico puede influir en la estabilidad del conformado incluso cuando la configuración del equipo permanece sin cambios.
Un proceso de conformado bien planificado trata las especificaciones del material como parte de la configuración de la máquina y no como información de compra de antecedentes.
El corte es parte del proceso de formación, no una idea de último momento
Una vez formado el perfil requerido, normalmente es necesario separarlo en longitudes terminadas. Por lo tanto, el corte se convierte en una etapa importante en muchas máquinas perfiladoras.
El sistema de corte necesita mantener la longitud requerida del producto sin alterar innecesariamente el perfil formado. Si el perfil se mueve durante el corte o la operación de corte crea una deformación excesiva en el extremo, un proceso de conformación que de otro modo sería preciso aún puede producir componentes inaceptables.
En producción continua, el corte también debe permanecer sincronizado con el movimiento de la línea. Dependiendo de la configuración de la máquina, el corte puede ocurrir mientras el material está en movimiento o después de que alcanza una posición definida.
Por lo tanto, el control de la longitud debe evaluarse junto con la precisión de la alimentación. Si la línea se alimenta de manera inconsistente, el sistema de corte no puede compensar de manera confiable cada variación aguas arriba.
Esta relación es similar a la de otras líneas de producción de procesamiento de metales. El sitio es más amplio maquinaria de fabricación y procesamiento también demuestra cómo las operaciones de alimentación, corte, posicionamiento, mecanizado y posteriores deben funcionar como etapas conectadas en lugar de funciones de equipo independientes.
El principio se aplica más allá del perfilado: un proceso es tan estable como la relación entre sus operaciones individuales.
El cambio es importante cuando una línea produce varios perfiles
Muchos fabricantes necesitan una línea de conformado que pueda producir más de una especificación de componente. En esta situación, la flexibilidad de la máquina se vuelve importante, pero la flexibilidad debe evaluarse mediante el proceso de cambio real y no simplemente mediante un amplio rango de trabajo nominal.
Cambiar de un perfil a otro puede requerir reemplazo de herramientas, reposicionamiento de rollos, ajuste de guía, cambios de parámetros o cambios en el sistema de corte. Si cada ajuste depende en gran medida de la medición manual, la coherencia de la configuración puede variar entre ejecuciones de producción.
Un diseño de máquina perfiladora más práctico hace que los cambios repetidos con frecuencia sean comprensibles y reproducibles. Las posiciones claras de los rodillos, los ajustes almacenados, las herramientas organizadas y los procedimientos de configuración definidos pueden reducir la cantidad de producción de prueba requerida después de un cambio.
Esto se vuelve particularmente importante cuando varios empleados operan la misma línea. Un método de configuración que funciona sólo porque un técnico experimentado recuerda una secuencia de ajustes informales es difícil de escalar.
Por lo tanto, la fabricación flexible no es simplemente la capacidad de producir muchas formas. Es la capacidad de moverse entre las formas requeridas manteniendo al mismo tiempo una configuración predecible y una calidad final.
El mantenimiento tiene un efecto directo en la precisión del conformado
Las máquinas perfiladoras funcionan mediante contactos mecánicos repetidos. Por lo tanto, los rollos, ejes, cojinetes, guías y componentes de transmisión necesitan inspección y mantenimiento regulares si se espera que la máquina mantenga el mismo comportamiento de conformado con el tiempo.
El desgaste de las herramientas puede cambiar gradualmente las condiciones de contacto. El desgaste del rodamiento puede afectar la estabilidad del eje. Los residuos acumulados pueden influir en la guía del material. Los componentes sueltos o mal ajustados pueden alterar la alineación.
Estos cambios no siempre crean fallas inmediatas en la máquina. Más a menudo, aparecen gradualmente como variación de perfil, marcas superficiales inusuales, mayor ajuste o movimiento inestable del material.
Por esa razón, el mantenimiento debe incluir atención a las tendencias de calidad del producto en lugar de responder únicamente cuando la máquina deja de funcionar.
Si un perfil que anteriormente se ejecutaba consistentemente comienza a requerir ajustes repetidos, el equipo de producción debe inspeccionar tanto el estado de las herramientas como de la máquina antes de simplemente cambiar los parámetros del proceso.
La accesibilidad al mantenimiento también importa durante el diseño de la máquina. Los componentes que requieren una inspección de rutina deben ser razonablemente accesibles para que el trabajo de servicio normal no requiera un desmontaje extenso.
Donde el conformado por rollos encaja dentro de un sistema de fabricación de metales más amplio
Las máquinas perfiladoras son muy eficaces cuando el producto requerido comienza como tira o lámina y necesita una sección transversal continua. No están destinados a reemplazar todos los demás métodos de procesamiento de metales.
Algunos componentes requieren corte. Otros necesitan torneado, fresado, ranurado, soldadura, prensado o montaje. Por lo tanto, un entorno de producción industrial completo puede contener varios tipos de máquinas diferentes, cada una seleccionada según la geometría que necesita crear.
La fabricación de rodillos transportadores es un ejemplo útil de esta diferencia. Un rodillo normalmente comienza con materiales de tubos y ejes en lugar de una tira metálica plana. Su producción puede requerir corte de tubos, mecanizado de extremos, procesamiento de ejes, ensamblaje de rodamientos y soldadura. Dedicado maquinaria de procesamiento de rodillos transportadores por lo tanto, se diseña en torno a esas operaciones en lugar de formar perfiles continuos.
La lección útil no es que una tecnología sea superior a otra. Es que el proceso correcto proviene de comprender el material de partida y el componente terminado.
El perfilado es ideal cuando la deformación progresiva crea la geometría requerida. El mecanizado es más adecuado cuando es necesario retirar material localizado. El equipo de ensamblaje es necesario cuando es necesario unir varios componentes terminados en un producto funcional.
La producción industrial se vuelve más eficiente cuando cada proceso se utiliza para el problema para el que está diseñado.
Cómo evaluar las máquinas perfiladoras antes de la producción
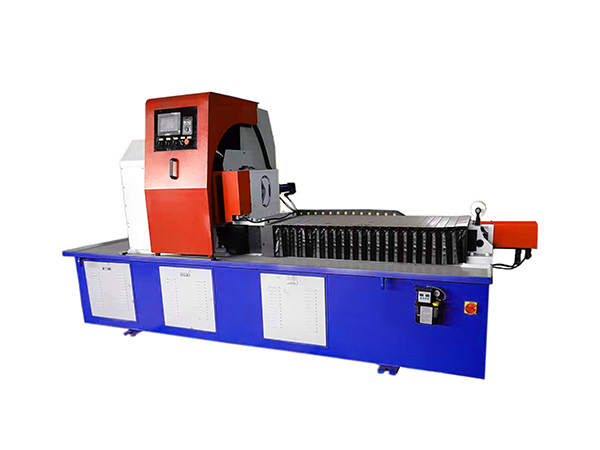
Una buena evaluación del equipo debería ir más allá de las especificaciones principales.
La primera consideración es si la máquina puede producir el perfil requerido a partir del material previsto. A partir de ahí, el diseño de herramientas, la secuencia de formación, la rigidez estructural, la alineación, la alimentación, el control del accionamiento, la precisión del corte y el cambio deben considerarse juntos.
También es útil evaluar la máquina utilizando condiciones de producción representativas en lugar de solo una muestra cuidadosamente preparada. Varios perfiles consecutivos pueden revelar si las dimensiones permanecen estables después de que el proceso haya estado funcionando durante un período de tiempo.
También se deben medir diferentes posiciones a lo largo del perfil terminado. Un componente puede parecer correcto en un extremo pero cambiar gradualmente a lo largo de su longitud si la línea introduce torsión o curvatura.
Cuando se produzcan varios tipos de productos, también se debe probar cada cambio común. El objetivo no es sólo demostrar que la máquina técnicamente puede formar varios perfiles, sino también comprender si los operadores pueden moverse entre ellos sin un ajuste excesivo.
Por lo tanto, una evaluación sólida de la máquina plantea dos preguntas al mismo tiempo:
¿Puede la máquina crear la geometría requerida?
¿puede seguir creando esa geometría de forma predecible durante la producción de rutina?
La segunda pregunta suele ser qué separa una prueba exitosa de un proceso de fabricación exitoso.
Conclusión
Las máquinas perfiladoras crean perfiles metálicos mediante una deformación progresiva y controlada en lugar de forzar la forma final en una sola operación. Su valor de producción proviene de la capacidad de repetir la misma geometría de la sección transversal continuamente mientras mantienen la estabilidad dimensional en largos tramos de material.
Lograr ese resultado depende de algo más que los propios rodillos formadores.
Las herramientas determinan cómo se distribuye la deformación. La alimentación controla cómo el material ingresa a la línea. La estructura y alineación de la máquina mantienen la relación entre los sucesivos soportes de formación. Los sistemas de accionamiento mantienen estable el movimiento. La automatización puede reducir la variación repetida de posicionamiento y sincronización, mientras que el corte determina si el perfil continuo se convierte en componentes terminados de tamaño preciso.
Las propiedades de los materiales, los métodos de cambio, el mantenimiento y la inspección también influyen en el rendimiento a largo plazo.
Para los fabricantes que estén considerando máquinas perfiladoras, el paso más importante es definir el perfil terminado y el material a partir del cual se producirá. Una vez que esos requisitos estén claros, la máquina se puede evaluar de acuerdo con la eficacia con la que controla el proceso de conformado completo.
Una línea de perfilado confiable no es simplemente una colección de rodillos moldeados. Es un sistema de fabricación coordinado en el que el material, las herramientas, la estructura de la máquina, la automatización y el control de calidad trabajan juntos para producir la misma geometría repetidamente.
Preguntas frecuentes
¿para qué se utilizan principalmente las máquinas perfiladoras?
Las máquinas perfiladoras se utilizan principalmente para producir perfiles metálicos largos con una sección transversal consistente. El material en láminas o tiras pasa a través de múltiples soportes de conformado, donde la forma se crea gradualmente. Las aplicaciones dependen de la geometría del perfil, el espesor del material, los requisitos dimensionales y las condiciones de producción.
¿cómo mantienen las máquinas perfiladoras la precisión del perfil?
La precisión del perfil depende del diseño coordinado de las herramientas, la alineación de los rodillos, la alimentación del material, la rigidez de la máquina, la estabilidad de la transmisión y los ajustes adecuados del proceso. Cada soporte de formación realiza parte de la deformación, por lo que los errores introducidos al principio de la línea pueden afectar las estaciones posteriores y la geometría final del perfil.
¿Qué materiales se pueden procesar con máquinas perfiladoras?
Las máquinas perfiladoras pueden procesar diferentes materiales de láminas y tiras metálicas cuando las herramientas y la capacidad de la máquina son adecuadas. Se deben considerar el espesor del material, la resistencia, la ductilidad, la condición de la superficie y el comportamiento de recuperación elástica porque influyen en la fuerza de formación, el diseño del rodillo y las dimensiones terminadas.
¿por qué las máquinas perfiladoras utilizan múltiples estaciones de conformado?
Las máquinas perfiladoras pueden procesar diferentes materiales de láminas y tiras metálicas cuando las herramientas y la capacidad de la máquina son adecuadas. Se deben considerar el espesor del material, la resistencia, la ductilidad, la condición de la superficie y el comportamiento de recuperación elástica porque influyen en la fuerza de formación, el diseño del rodillo y las dimensiones terminadas.
¿qué se debe comprobar al seleccionar máquinas perfiladoras?
Evaluar la geometría del perfil, la materia prima, el rango de espesor, el diseño de herramientas, la rigidez de la máquina, la alineación, la alimentación, el control de accionamiento, el método de corte, la estabilidad de producción, el cambio, el mantenimiento y los requisitos de inspección. La máquina debe demostrar una calidad de perfil repetible en condiciones de producción realistas.



 Spanish
 English
 French