

Table des matières
Introduction
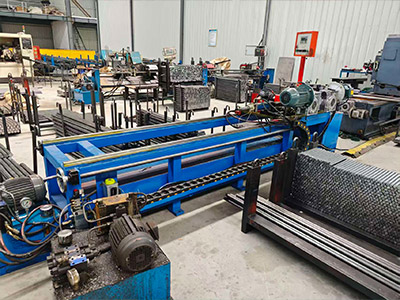
Les machines de formage de rouleaux sont largement utilisées dans le traitement continu des métaux pour façonner le matériau en feuille ou en bande en profils précis et reproductibles En faisant passer le matériau à travers une série de rouleaux de formage soigneusement conçus, le processus crée progressivement la section transversale requise tout en maintenant une production stable et une cohérence dimensionnelle Les performances d'une ligne de formage de rouleaux dépendent non seulement de l'alimentation en matériaux eux-mêmes, mais également de l'alimentation en matériaux, de la conception de l'outillage, de la rigidité de la machine, de la coordination de l'entraînement, de la précision de la coupe et de l'automatisation.
Pour les fabricants travaillant avec des composants métalliques, ce procédé offre un moyen efficace de produire des profilés longs dont la géométrie de la section transversale reste largement cohérente sur leur longueur Les canaux, rails, cadres, sections structurelles, et autres profilés formés peuvent tous reposer sur le même principe de fabrication de base : au lieu de forcer le matériau à sa forme finale en une seule opération, la déformation est répartie sur plusieurs étapes de formage contrôlées.
Cette approche progressive est ce qui donne au rouleau formant sa stabilité de production caractéristique. Cependant, la qualité finie dépend toujours fortement de la qualité de la machine, de l'outillage, du matériau et des paramètres de processus. Une séquence de rouleaux mal conçue peut produire une torsion ou une variation dimensionnelle même lorsque la machine elle-même est structurellement solide. De même, un outillage précis ne peut pas compenser une alimentation instable, un alignement incorrect ou une matière première inappropriée.
Comprendre le fonctionnement des machines de profilage nécessite donc de se pencher sur le système de production complet plutôt que de considérer chaque rouleau de formage comme un composant isolé Les sections suivantes expliquent comment le processus développe le profil, ce qui détermine la qualité finie, comment l'automatisation modifie le contrôle de production et ce que les fabricants devraient prendre en compte lors de la planification de l'équipement pour le formage continu des métaux.
Comment les machines de formage de rouleaux façonnent progressivement le métal
Le principe de fonctionnement de roll formage est basé sur une déformation progressive Une bande métallique pénètre dans la machine dans un état relativement plat et passe par une séquence de postes de roulis Chaque poste change légèrement la forme, rapprochant progressivement le matériau du profil final.
Cette méthode de formage graduel est importante car le métal ne réagit pas bien lorsque la géométrie complexe y est forcée trop rapidement Une déformation brutale en un endroit peut créer une contrainte locale, une distorsion, un écoulement de matière inégal ou des défauts de surface En divisant le changement de forme requis entre plusieurs postes, les machines de formage de rouleaux permettent au matériau de se déplacer vers la section transversale finale de manière plus contrôlée.
Les premiers postes commencent habituellement par des coudes relativement modestes Au fur et à mesure que la bande avance, les postes ultérieurs augmentent ces angles, créent des caractéristiques secondaires ou stabilisent le profil Les peuplements de formage final sont souvent chargés de rapprocher les dimensions critiques de leurs valeurs requises et de corriger les petits écarts créés plus tôt dans le processus.
Cela signifie que la qualité du profil final est déjà déterminée bien avant qu'il n'atteigne le dernier support de rouleau Si le matériau entre dans la machine de manière décentrée ou si les premiers postes introduisent une déformation inégale, les postes ultérieurs peuvent avoir du mal à corriger la torsion ou le déséquilibre dimensionnel qui en résulte. Une bonne ligne de formage traite donc la séquence entière comme un processus coordonné.
Pourquoi l'outillage Roll détermine le profil final
L'outillage installé sur les machines de profilage définit la façon dont le matériau change de forme Chaque paire de rouleaux de formage a un but géométrique spécifique, et la conception complète du rouleau détermine la façon dont la déformation est répartie du premier poste au dernier.
Une bonne conception de l'outillage commence avec le profil fini Les ingénieurs étudient la section transversale requise, l'épaisseur du matériau, les positions de courbure, la géométrie des coins et les tolérances dimensionnelles avant de décider combien d'étapes de formage sont nécessaires L'objectif n'est pas simplement de reproduire la forme finale sur plusieurs rouleaux Il est de décider comment le matériau doit arriver à cette forme sans créer de contrainte inutile ou de mouvement instable.
Pour un canal ouvert relativement simple, la séquence de formage peut être simple Des profils plus compliqués avec plusieurs coudes, des caractéristiques asymétriques ou des sections étroites nécessitent un examen plus attentif Si trop de déformation est concentrée dans une station, le métal peut tirer de manière inégale sur la largeur de la bande Si trop d'étapes correctives sont ajoutées sans but clair, la machine devient plus compliquée sans nécessairement améliorer le résultat.
Le comportement du matériau affecte également la conception de l'outillage Différentes qualités et épaisseurs réagissent différemment à la flexion et au retour élastique La géométrie du rouleau doit donc tenir compte du comportement du matériau après sa sortie du point de contact, et pas seulement de son apparence lorsqu'il est comprimé entre les rouleaux.
C'est pourquoi la conception expérimentée de la machine de formage de rouleaux combine les connaissances mécaniques en outillage avec le comportement pratique de formage Le profil final est créé par l'interaction entre le matériau, la géométrie du rouleau, l'alignement de la machine et la déformation progressive.
L'alimentation en matériaux est le point de départ de la stabilité du processus
Avant que la bande n'atteigne les rouleaux de formage, elle doit entrer dans la ligne de manière contrôlée et reproductible. L’alimentation stable est l’un des aspects les moins visibles mais les plus importants de la production de profilage.
Si le matériau entre dans le premier poste à une position latérale incorrecte, même un outillage précis du rouleau peut produire un profil asymétrique Le problème devient plus grave à mesure que la bande continue à travers les cages suivantes car de petits écarts introduits tôt peuvent affecter le chemin du matériau à travers la machine entière.
Les systèmes d'alimentation doivent donc maintenir à la fois le mouvement vers l'avant et le guidage latéral La ligne doit permettre au matériau de se déplacer sans errance excessive, sans changements brusques de tension ou sans mouvement incontrôlé avant le début du formage.
Les systèmes alimentés par bobine doivent également coordonner la relation entre le décoilage et la vitesse de formage Le matériau doit atteindre la machine en douceur plutôt que d'être tiré irrégulièrement de la bobine Des changements soudains de tension de bande peuvent affecter le suivi du matériau et peuvent également créer une incohérence dans le processus de formage.
Pour cette raison, les machines de profilage ne doivent pas être évaluées uniquement par le nombre de cages de formage ou leur vitesse maximale de travail La stabilité du matériau avant la première cage peut être tout aussi importante que la géométrie créée par la finale.
La rigidité et l'alignement des machines affectent chaque station de formage
Une ligne de formage peut contenir un outillage bien conçu, mais la structure de la machine doit encore maintenir cet outillage dans la bonne relation pendant la production Les supports de rouleaux, les arbres, les roulements et le cadre de support contribuent tous à la stabilité mécanique du processus.
Lorsque le métal passe dans un poste de formage, les rouleaux appliquent une force pour changer de forme Ces forces sont transférées à travers les arbres et la structure de la machine Si le système permet un mouvement indésirable, la position des rouleaux peut changer légèrement sous charge, ce qui peut affecter les dimensions ou la cohérence du profil.
L'alignement est tout aussi important Les arbres de roulement doivent maintenir la relation prévue les uns avec les autres, et les stations successives doivent suivre la même ligne centrale de formage De petites différences d'alignement peuvent influencer le suivi de la bande, la torsion du profil, les dimensions de la bride ou la symétrie globale.
Ceci est particulièrement pertinent sur les lignes de formage plus longues Le matériau peut passer par de nombreux postes individuels, de sorte que de petites erreurs peuvent s'accumuler Une machine de formage de rouleaux stable doit donc contrôler non seulement la précision de chaque support mais également la relation entre chaque support le long du chemin de production.
Une bonne conception mécanique permet également de simplifier le réglage Les opérateurs devraient être capables de corriger les écarts normaux de configuration sans introduire de nouveaux problèmes d'alignement ailleurs dans la machine.
La vitesse de formage doit suivre la stabilité du processus
La vitesse de production est une considération importante, mais l'augmentation de la vitesse de ligne n'améliore pas automatiquement les performances de fabrication Les machines de formage de rouleaux fonctionnent plus efficacement lorsque l'alimentation, le formage, la coupe et la manipulation en aval restent synchronisées.
À des vitesses plus élevées, les petits problèmes de processus peuvent devenir plus visibles Le matériau entrant incorrectement dans la machine a moins de temps pour se stabiliser Les systèmes de coupe doivent réagir plus rapidement Les profils finis doivent quitter la ligne sans créer d'interruptions ou s'accumuler dans des positions instables.
Un moyen utile d'évaluer la vitesse consiste donc à considérer le cycle de fonctionnement complet plutôt que uniquement la vitesse de rotation des rouleaux de formage.
| Zone de production | Ce qui doit rester contrôlé | Effet sur le profil fini |
|---|---|---|
| Alimentation matérielle | Position de bande et tension | Influence la symétrie du profil |
| Stands de formage | Alignement et géométrie des rouleaux | Détermine la section transversale |
| Système d'entraînement | Mouvement synchronisé stable | Aide à maintenir la cohérence du processus |
| Coupe | Longueur positionnement | Contrôle la longueur finie des composants |
| Sortie produit | Transfert de profil lisse | Empêche la distorsion de manipulation |
| Changement | Configuration répétable | Maintient la qualité entre les lots |
La meilleure vitesse de fonctionnement est la vitesse à laquelle le processus complet reste stable Une machine qui fonctionne légèrement plus lentement mais qui produit des profils cohérents peut fournir une valeur plus pratique qu'une ligne plus rapide qui nécessite un réglage fréquent ou crée une plus grande variation dimensionnelle.
L'automatisation change la façon dont les machines de formage de rouleaux sont contrôlées
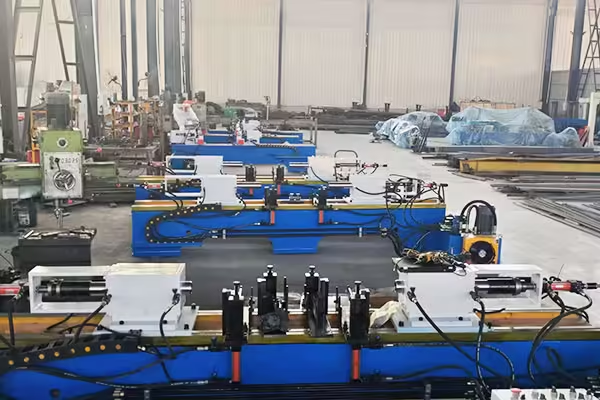
Les machines modernes de profilage utilisent de plus en plus l'automatisation pour gérer des opérations qui dépendaient auparavant fortement du réglage manuel. Les commandes programmables peuvent coordonner l’alimentation, la vitesse de ligne, la mesure de longueur, la coupe et d’autres fonctions de production.
La principale valeur de l'automatisation n'est pas simplement de réduire l'implication des opérateurs Elle crée un environnement de production plus reproductible.
Par exemple, lorsque la mesure de longueur est intégrée au système de contrôle, les opérateurs n'ont pas besoin de déterminer manuellement de manière répétée le point de coupe Les paramètres stockés peuvent également faciliter le retour aux paramètres de produit précédemment utilisés lorsque la ligne produit plusieurs profils associés.
L'automatisation est particulièrement précieuse lorsqu'elle contrôle des opérations qui autrement introduiraient des variations répétées Le positionnement, le timing, l'alimentation et la coupe sont autant d'exemples où un contrôle électronique cohérent peut prendre en charge une production stable.
Cependant, l'automatisation doit être construite sur un processus mécaniquement stable Les commandes avancées ne peuvent pas corriger en permanence les supports de formage mal alignés ou les outillages inadaptés Si le matériau est déformé de manière incorrecte, l'augmentation du niveau d'automatisation permet simplement à ce processus incorrect de se répéter plus efficacement.
Les systèmes de profilage les plus solides combinent donc précision mécanique et automatisation pratique plutôt que de traiter l'un en remplacement de l'autre.
La qualité du profil dépend de plus que la largeur et la hauteur
Les profilés finis sont souvent vérifiés à l'aide de dimensions évidentes telles que la largeur hors tout, la hauteur ou la taille de la bride. Ces mesures sont importantes, mais elles ne décrivent pas le résultat complet du formage.
La rectitude est une autre considération majeure Un profil peut avoir la section transversale correcte et encore se courber progressivement sur sa longueur La torsion peut également se développer lorsque la déformation n'est pas équilibrée à travers le matériau Dans ce cas, une section du profil tourne progressivement par rapport à une autre.
L'état de surface mérite également l'attention, Parce que la bande reste en contact répété avec les rouleaux de formage, l'état de l'outillage et la finition de surface peuvent influencer les marques ou les rayures Là où les surfaces finies restent visibles dans l'application finale, la propreté de l'outillage et la manipulation des matériaux deviennent plus importantes.
La géométrie des coins et les angles de courbure doivent également rester cohérents. Si le retour élastique n'est pas suffisamment pris en compte, un virage peut se détendre après avoir quitté les rouleaux et s'éloigner de l'angle prévu.
Ces caractéristiques montrent pourquoi l'inspection du profil fini ne doit pas se concentrer sur une ou deux dimensions seulement Un processus de formage stable doit contrôler toute la géométrie qui affecte la façon dont le composant s'ajustera, s'assemblera ou fonctionnera plus tard.
Les propriétés des matériaux modifient la manière dont se comporte la formation
La même machine de formage de rouleaux peut se comporter différemment lorsque les spécifications du matériau changent. L'épaisseur, la résistance, l'état de surface et les propriétés mécaniques affectent tous la façon dont la bande réagit à la flexion.
Un matériau plus épais nécessite généralement plus de force pour se former qu'une bande plus fine avec la même géométrie Les matériaux à plus haute résistance peuvent également présenter un comportement de retour élastique différent, ce qui modifie la relation entre la géométrie du rouleau et le profil final.
C'est pourquoi changer de matière première sans examiner les réglages de la machine peut créer des différences dimensionnelles inattendues Même lorsque le dessin fini reste inchangé, le processus requis pour atteindre cette géométrie peut nécessiter un ajustement.
Les fabricants qui planifient une production répétée devraient donc définir la gamme normale de matériaux plutôt que de traiter chaque spécification de feuille ou de bande comme automatiquement interchangeable.
La cohérence du matériau importe également au sein d'un même lot de production Une variation importante de l'épaisseur ou du comportement mécanique peut influencer la stabilité de formage même lorsque la configuration de l'équipement reste inchangée.
Un processus de formage bien planifié traite les spécifications des matériaux comme faisant partie de la configuration de la machine plutôt que comme des informations d'achat en arrière-plan.
La découpe fait partie du processus de formage et non une réflexion après coup
Une fois le profil requis formé, il doit normalement être séparé en longueurs finies La découpe devient donc une étape importante en aval dans de nombreuses machines de profilage.
Le système de coupe doit maintenir la longueur de produit requise sans perturber inutilement le profil formé. Si le profil se déplace pendant la coupe ou si l'opération de coupe crée une déformation excessive à la fin, un processus de formage par ailleurs précis peut toujours produire des composants inacceptables.
En production continue, la coupe doit également rester synchronisée avec le mouvement de la ligne Selon la configuration de la machine, la coupe peut se produire pendant que le matériau est en mouvement ou après qu'il a atteint une position définie.
Le contrôle de la longueur doit donc être évalué en même temps que la précision de l'alimentation Si la ligne s'alimente de manière incohérente, le système de coupe ne peut pas compenser de manière fiable chaque variation en amont.
Cette relation est similaire à celle des autres lignes de production de transformation des métaux. Le site est plus large machines de fabrication et de transformation démontre également comment les opérations d'alimentation, de coupe, de positionnement, d'usinage et en aval doivent fonctionner comme des étapes connectées plutôt que comme des fonctions d'équipement indépendantes.
Le principe s'applique au-delà du profilage : un processus n'est aussi stable que la relation entre ses opérations individuelles.
Le changement est important lorsqu'une ligne produit plusieurs profils
De nombreux fabricants ont besoin d'une ligne de formage capable de produire plus d'une spécification de composant Dans cette situation, la flexibilité de la machine devient importante, mais la flexibilité doit être évaluée par le processus de changement réel plutôt que simplement par une large plage de travail nominale.
Le passage d'un profil à un autre peut nécessiter le remplacement de l'outillage, le repositionnement des rouleaux, le réglage du guide, les changements de paramètres ou les modifications du système de coupe. Si chaque réglage dépend fortement de la mesure manuelle, la cohérence de la configuration peut varier d'un cycle de production à l'autre.
Une conception plus pratique de machine de profilage rend les changements fréquemment répétés compréhensibles et reproductibles Des positions de rouleau claires, des réglages stockés, un outillage organisé et des procédures de configuration définies peuvent réduire la quantité de production d'essai requise après un changement.
Cela devient particulièrement important lorsque plusieurs employés exploitent la même ligne Une méthode de configuration qui fonctionne uniquement parce qu'un technicien expérimenté se souvient d'une séquence d'ajustements informels est difficile à mettre à l'échelle.
La fabrication flexible n'est donc pas simplement la capacité de produire de nombreuses formes C'est la capacité de se déplacer entre les formes requises tout en conservant une configuration prévisible et une qualité finie.
La maintenance a un effet direct sur la précision de la formation
Les machines de formage de rouleaux fonctionnent par contact mécanique répété Les rouleaux, arbres, roulements, guides et composants d'entraînement nécessitent donc une inspection et un entretien réguliers si l'on s'attend à ce que la machine conserve le même comportement de formage au fil du temps.
L'usure de l'outillage peut modifier progressivement les conditions de contact L'usure du roulement peut affecter la stabilité de l'arbre Les débris accumulés peuvent influencer le guidage des matériaux Des composants lâches ou mal réglés peuvent modifier l'alignement.
Ces changements ne créent pas toujours une défaillance immédiate de la machine Le plus souvent, ils apparaissent progressivement sous forme de variation de profil, de marques de surface inhabituelles, d'ajustement accru ou de mouvement instable du matériau.
Pour cette raison, la maintenance doit inclure une attention particulière aux tendances de qualité des produits plutôt que de réagir uniquement lorsque la machine cesse de fonctionner.
Si un profil qui fonctionnait auparavant de manière cohérente commence à nécessiter des ajustements répétés, l'équipe de production doit inspecter à la fois l'état de l'outillage et de la machine avant de simplement modifier les paramètres du processus.
L'accessibilité de la maintenance compte également lors de la conception de la machine Les composants qui nécessitent une inspection de routine devraient être raisonnablement accessibles afin que les travaux de service normaux ne nécessitent pas de démontage poussé.
Où le formage des rouleaux s'inscrit dans un système de fabrication de métaux plus large
Les machines de profilage sont très efficaces lorsque le produit requis commence sous forme de bande ou de feuille et nécessite une section transversale continue. Ils ne sont pas destinés à remplacer toutes les autres méthodes de traitement des métaux.
Certains composants nécessitent une découpe D'autres nécessitent un tournage, un fraisage, un rainurage, un soudage, un pressage, ou un assemblage Un environnement de production industrielle complet peut donc contenir plusieurs types de machines différents, chacun sélectionné en fonction de la géométrie qu'il doit créer.
La fabrication de rouleaux de convoyeur est un exemple utile de cette différence Un rouleau commence normalement avec des matériaux de tube et d'arbre plutôt qu'une bande métallique plate Sa production peut nécessiter la coupe de tube, l'usinage de fin, le traitement d'arbre, l'assemblage de roulement et le soudage Dédié machines de traitement des rouleaux convoyeurs est donc conçu autour de ces opérations au lieu d’un profilage continu.
La leçon utile n'est pas qu'une technologie est supérieure à une autre C'est que le processus correct vient de la compréhension du matériau de départ et du composant fini.
Le formage en rouleau est idéal lorsque la déformation progressive crée la géométrie requise L'usinage est plus adapté lorsque le matériau localisé doit être retiré Un équipement d'assemblage est nécessaire lorsque plusieurs composants finis doivent être assemblés en un seul produit fonctionnel.
La production industrielle devient plus efficace lorsque chaque processus est utilisé pour le problème qu'il est conçu pour résoudre.
Comment évaluer les machines de formage de rouleaux avant la production
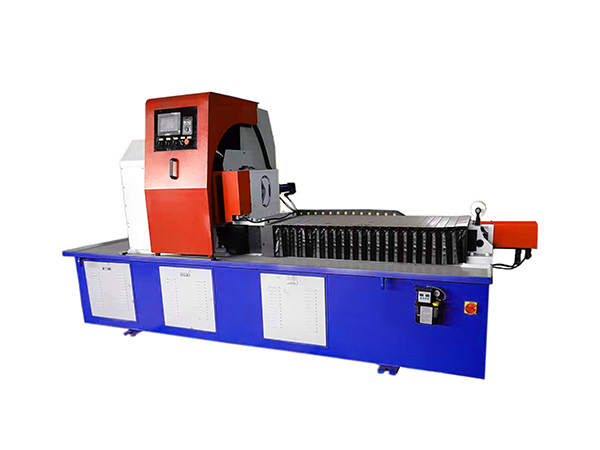
Une bonne évaluation des équipements devrait aller au-delà des spécifications principales.
La première considération est de savoir si la machine peut produire le profil requis à partir du matériau prévu À partir de là, la conception de l'outillage, la séquence de formage, la rigidité structurelle, l'alignement, l'alimentation, le contrôle d'entraînement, la précision de coupe et le changement doivent tous être considérés ensemble.
Il est également utile d'évaluer la machine en utilisant des conditions de production représentatives plutôt qu'un seul échantillon soigneusement préparé Plusieurs profils consécutifs peuvent révéler si les dimensions restent stables après que le processus ait fonctionné pendant un certain temps.
Différentes positions le long du profil fini doivent également être mesurées. Un composant peut apparaître correct à une extrémité mais changer progressivement sur sa longueur si la ligne introduit une torsion ou une courbure.
Là où plusieurs types de produits seront produits, chaque changement courant devrait également être testé Le but n'est pas seulement de prouver que la machine peut techniquement former plusieurs profils, mais de comprendre si les opérateurs peuvent se déplacer entre eux sans réglage excessif.
Une évaluation forte de la machine pose donc deux questions en même temps :
La machine peut-elle créer la géométrie requise ?
Peut-il continuer à créer cette géométrie de manière prévisible pendant la production de routine ?
La deuxième question est généralement de savoir ce qui sépare un test réussi d’un processus de fabrication réussi.
Conclusion
Les machines de formage de rouleaux créent des profils métalliques par déformation contrôlée et progressive plutôt que de forcer la forme finale en une seule opération Leur valeur de production provient de la capacité de répéter la même géométrie de section transversale en continu tout en maintenant la stabilité dimensionnelle sur de grandes longueurs de matériau.
L’obtention de ce résultat dépend de plus que les rouleaux de formage eux-mêmes.
L'outillage détermine la façon dont la déformation est répartie L'alimentation contrôle la façon dont le matériau entre dans la ligne La structure et l'alignement de la machine maintiennent la relation entre les cages de formage successives Les systèmes d'entraînement maintiennent le mouvement stable L'automatisation peut réduire le positionnement répété et la variation de synchronisation, tandis que la découpe détermine si le profil continu devient des composants finis de taille précise.
Les propriétés des matériaux, les méthodes de changement, la maintenance et l'inspection influencent également les performances à long terme.
Pour les fabricants qui envisagent des machines de profilage, l'étape la plus importante consiste à définir le profil fini et le matériau à partir duquel il sera produit Une fois ces exigences claires, la machine peut être évaluée en fonction de l'efficacité avec laquelle elle contrôle le processus complet de formage.
Une ligne de profilage fiable n'est pas simplement un ensemble de rouleaux façonnés Il s'agit d'un système de fabrication coordonné dans lequel le matériau, l'outillage, la structure de la machine, l'automatisation et le contrôle de qualité travaillent ensemble pour produire la même géométrie à plusieurs reprises.
FAQ
À quoi servent principalement les machines de profilage ?
Les machines de formage de rouleaux sont principalement utilisées pour produire de longs profilés métalliques avec une section transversale constante Le matériau en feuille ou en bande passe à travers plusieurs cages de formage, où la forme est créée progressivement Les applications dépendent de la géométrie du profil, de l'épaisseur du matériau, des exigences dimensionnelles et des conditions de production.
Comment les machines de profilage maintiennent-elles la précision du profil
La précision du profil dépend de la conception coordonnée de l'outillage, de l'alignement des rouleaux, de l'alimentation du matériau, de la rigidité de la machine, de la stabilité de l'entraînement et des paramètres de processus appropriés. Chaque support de formage effectue une partie de la déformation, de sorte que les erreurs introduites au début de la ligne peuvent affecter les stations ultérieures et la géométrie du.
Quels matériaux peuvent être traités avec des machines de profilage ?
Les machines de formage de rouleaux peuvent traiter différents matériaux métalliques en feuilles et en bandes lorsque l'outillage et la capacité de la machine sont appropriés. L'épaisseur, la résistance, la ductilité, l'état de surface et le comportement de retour élastique des matériaux doivent être pris en compte car ils influencent la force de formage, la conception du rouleau et les dimensions finies.
Pourquoi les machines de profilage utilisent-elles plusieurs postes de formage ?
Les machines de formage de rouleaux peuvent traiter différents matériaux métalliques en feuilles et en bandes lorsque l'outillage et la capacité de la machine sont appropriés. L'épaisseur, la résistance, la ductilité, l'état de surface et le comportement de retour élastique des matériaux doivent être pris en compte car ils influencent la force de formage, la conception du rouleau et les dimensions finies.
Que faut-il vérifier lors de la sélection des machines de profilage ?
Évaluer la géométrie du profil, la matière première, la plage d'épaisseur, la conception de l'outillage, la rigidité de la machine, l'alignement, l'alimentation, le contrôle de l'entraînement, la méthode de coupe, la stabilité de production, le changement, la maintenance et les exigences d'inspection La machine doit démontrer une qualité de profil reproductible dans des conditions de production réalistes.



 French
 English
 Spanish