

Table des matières
Introduction
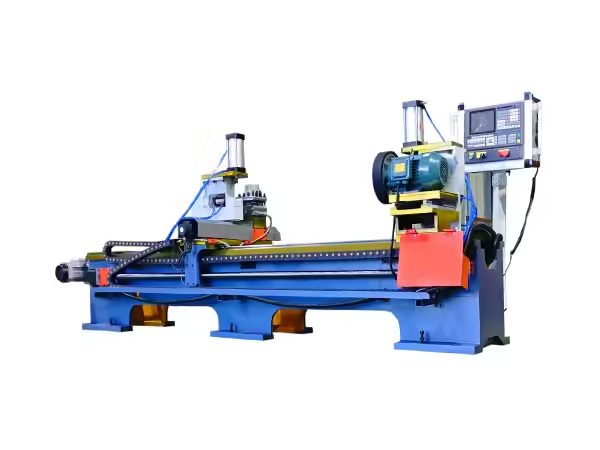
Un rouleau transporteur fini peut paraître mécaniquement simple, mais sa production nécessite systématiquement bien plus que la coupe d'un tube en acier et l'installation d'un arbre. La longueur du tube, la géométrie de l'extrémité, la position du siège du roulement, les caractéristiques de l'arbre, l'alignement de l'assemblage, le soudage et le comportement en rotation dépendent tous de la précision de fabrication établie à différentes étapes.
C'est là qu'une machine à rouleaux en acier devient importante.
Plutôt que de considérer l'équipement comme une seule machine effectuant une opération isolée, il est plus utile de considérer la production de rouleaux en acier comme un système de fabrication contrôlé Chaque machine reçoit une pièce dans un état défini, effectue une opération spécifique et prépare ce composant pour l'étape suivante.
Pour une chaîne de production, la cohérence entre ces étapes compte souvent plus que la vitesse ou la capacité maximale d’une machine individuelle.
Cet article explique:
- Comment la production de rouleaux en acier passe du tube brut à l'assemblage terminé
- Quels processus ont la plus grande influence sur la cohérence dimensionnelle
- Pourquoi la découpe du tube et la préparation des extrémités affectent les opérations ultérieures
- Comment l'usinage de l'arbre influence l'installation et l'assemblage
- Pourquoi les luminaires et les données sont essentiels à une production reproductible
- Où l'automatisation fournit une valeur de fabrication pratique
- Comment l'équilibre des lignes affecte la capacité de production réelle
- Ce qui doit être inspecté avant qu'un rouleau fini ne quitte la production
- Comment évaluer une machine à rouleaux en acier dans le cadre d'un processus de fabrication complet
L'objectif n'est pas simplement de réaliser un rouleau C'est de créer un procédé de production capable de réaliser le même rouleau de manière cohérente.
Qu'est-ce qu'une machine à rouleaux en
Le terme machine à rouleaux en acier peut désigner au sens large les machines utilisées pour traiter ou fabriquer des rouleaux en acier Dans la production de rouleaux de convoyage, il est plus utile de comprendre le terme comme un groupe de machines spécialisées utilisées pour des opérations telles que la coupe de tubes, l'usinage des extrémités, la préparation d'arbres, le fraisage, le rainurage, l'assemblage et le traitement connexe.
UN machine-outil contrôle la relation entre une pièce à usiner et un mécanisme de coupe ou de traitement Dans la fabrication des rouleaux, ce principe est adapté à des composants cylindriques relativement longs dont les relations dimensionnelles doivent rester cohérentes à travers plusieurs étapes de production.
Une machine à rouleaux en acier peut donc effectuer une opération dédiée ou faire partie d'une ligne de production de rouleaux connectée.
Les opérations typiques comprennent :
| Étape de production | Objectif principal | Préoccupation critique en matière de fabrication |
|---|---|---|
| Coupe de tube d'acier | Établir la longueur du corps du rouleau | Cohérence de longueur et état final |
| Traitement des extrémités de tube | Préparer les extrémités pour l'assemblage | Concentricité et positionnement |
| Coupe/usinage d'arbres | Produire l'arbre à rouleaux | Longueur et précision dimensionnelle |
| Fraisage d'arbres | Créez des appartements ou des fonctionnalités de montage | Position caractéristique |
| Rainurement d'arbre | Produire des fonctionnalités de retenue | Emplacement et géométrie du rainurage |
| Ensemble roulement-siège | Positionner les composants internes | Alignement et ajustement |
| Ensemble de rouleaux | Combinez tube, arbre et roulements | Relations axiales et radiales |
| Soudage | Sécuriser les structures requises | Distorsion et cohérence articulaire |
| Inspection finale | Vérifier le rouleau fini | Dimensions, rotation et montage |
Tous les rouleaux n'utilisent pas exactement la même séquence, mais ce cadre illustre pourquoi la fabrication de rouleaux en acier doit être traitée comme une chaîne d'opérations dépendantes.
Étape 1 : La préparation des tubes en acier établit la référence de production
La coque du rouleau est l'un des premiers composants à entrer en production.
Si ses dimensions initiales varient inutilement, les machines ultérieures doivent fonctionner avec des entrées incohérentes, ce qui fait de la préparation des tubes l'un des premiers contrôles les plus importants dans un processus de production de machine à rouleaux en acier.
Diamètre du tube et épaisseur de la paroi
Le tube en acier sélectionné doit correspondre à la conception prévue du rouleau.
Le diamètre affecte la géométrie du rouleau externe, tandis que l'épaisseur de la paroi contribue à la rigidité de la coque et influence le comportement du tube pendant le serrage, l'usinage et l'assemblage.
Une configuration de machine doit donc tenir compte de :
- Diamètre extérieur du tube
- Épaisseur de paroi
- Droiture du tube
- Caractéristiques matérielles
- Longueur finie requise
- Comportement de serrage
Un luminaire adapté à une gamme de tubes peut ne pas fournir le même support à une autre.
La rectitude importe avant le début de l'usinage
L'usinage ne peut pas toujours compenser un composant brut instable.
Si un tube long présente déjà une variation géométrique significative, cette condition peut influencer la localisation, la coupe, le traitement final et le ruissellement final.
L’inspection des matières premières fait donc partie du contrôle du processus plutôt que quelque chose de complètement distinct des performances de la machine.
Étape 2 : La réduction de la précision influence toutes les opérations qui suivent
La découpe des tubes semble simple, mais la découpe constitue une référence importante pour les étapes ultérieures de fabrication.
Si les corps de rouleaux finis nécessitent une longueur constante, la machine à rouleaux en acier utilisée pour la coupe doit contrôler à la fois le positionnement du matériau et le comportement de coupe.
La variation de longueur se déplace vers l'aval
Supposons qu'un tube soit légèrement plus long qu'un autre.
La différence peut influencer ultérieurement :
- Position de traitement final
- Emplacement du siège du roulement
- Longueur globale du rouleau
- Paramètres d'assemblage
- Position de soudage
- Inspection dimensionnelle finale
Les opérateurs peuvent compenser manuellement, mais une compensation répétée augmente la dépendance du processus à l'égard de l'expérience individuelle.
Une stratégie de fabrication plus solide contrôle la longueur du tube le plus tôt possible.
L'alimentation automatique peut supprimer les mesures répétées
En production continue, mesurer manuellement chaque tube de manière répétée introduit une autre variable.
L'alimentation automatique et le positionnement programmable de la longueur peuvent créer une entrée plus prévisible pour le processus de coupe.
La valeur de l'automatisation est ici simple : elle réduit le nombre de fois qu'un opérateur doit recréer manuellement la même dimension.
La qualité de coupe affecte la localisation ultérieure
L'extrémité du tube peut également devenir une référence pour une autre machine.
Des bavures excessives, une déformation ou un état final incohérent peuvent interférer avec le positionnement ou l'usinage ultérieur.
Par conséquent, la coupe doit être évaluée en fonction à la fois de la longueur et de l’état de la pièce obtenue.
Étape 3 : Le traitement de fin de tube détermine la géométrie de l'assemblage
Une fois le tube en acier préparé, ses extrémités peuvent nécessiter un traitement supplémentaire pour les boîtiers de roulements, les structures d'extrémité ou d'autres composants de rouleaux.
Un spécialisé machine de traitement à rouleaux de convoyeur peut effectuer des opérations liées aux rouleaux autour des exigences de production de tuyaux en acier et de sièges de roulement. La gamme actuelle de machines de traitement du site comprend des équipements spécifiquement destinés au traitement final des tuyaux en acier.
Les deux extrémités ont besoin d'une relation contrôlée
Traiter une extrémité avec précision ne suffit pas si l’extrémité opposée ne maintient pas la relation prévue.
Pour de nombreuses structures à rouleaux, les deux extrémités influencent finalement :
- Longueur d'assemblage globale
- Alignement des roulements
- Relation d'arbre
- Géométrie de rotation du rouleau
Cela rend le traitement double extrémité particulièrement utile lorsque les deux côtés doivent être contrôlés au sein d’une seule configuration de fabrication.
La tenue de travail devient critique
Un long tube cylindrique nécessite un positionnement et un support appropriés.
Le luminaire doit :
- Établir une donnée répétable
- Soutenir le tube
- Empêcher les mouvements indésirables
- Évitez les déformations excessives
- Permettre l'accès à l'outil
- Rendre le chargement pratique
Si le tube change de position entre les cycles, un mouvement précis de l'outil ne peut à lui seul garantir des pièces cohérentes.
Étape 4 : L'usinage à double extrémité peut réduire les erreurs de transfert de données
Chaque fois qu'une pièce est retirée, inversée, repositionnée et serrée à nouveau, une autre possibilité de variation de positionnement est introduite.
C'est pourquoi le traitement à double extrémité peut être utile dans la production de rouleaux en acier.
Un tour automatique à rouleaux à double trou d'extrémité est conçu autour d'un traitement simultané ou coordonné des extrémités de rouleau avec serrage et alimentation contrôlés, illustrant comment des machines dédiées peuvent réduire la manipulation inutile entre les extrémités opposées.
Moins de configurations peuvent signifier moins de variables de positionnement
Considérons deux approches de fabrication.
Approche A :
Traiter la première extrémité, retirer la pièce, l'inverser, la localiser à nouveau, traiter la deuxième extrémité.
Approche B :
Localisez le composant une fois et traitez les deux extrémités dans une configuration contrôlée.
L'approche B ne garantit pas automatiquement de meilleurs résultats, car la géométrie et les agencements de la machine comptent toujours. Cependant, il supprime une étape complète de rechargement et de transfert de données.
Cela peut simplifier le contrôle du processus.
La symétrie est importante dans la production de rouleaux
Les rouleaux convoyeurs nécessitent souvent des relations significatives entre les deux extrémités.
Contrôler les deux côtés à partir d'une configuration commune peut aider les ingénieurs à gérer ces relations plus directement.
Le point important n'est pas simplement “double-end usining is fiter.”
Sa plus grande valeur de fabrication peut provenir de la réduction des repositionnages inutiles.
Étape 5 : L'usinage de l'arbre définit la façon dont le rouleau se connecte au convoyeur
Le tube en acier crée le corps du rouleau, mais l'arbre relie le rouleau fini à sa structure porteuse.
Un arbre à rouleaux peut contenir une géométrie plus fonctionnelle que ne le suggère sa simple apparence.
Les fonctionnalités possibles incluent :
- Appartements
- Grottes
- Fils
- Fentes
- Étapes
- Surfaces liées au roulement
- Extrémités de montage
Chaque fonctionnalité répond à une exigence particulière d’assemblage ou d’installation.
Les caractéristiques de l'arbre nécessitent une cohérence de
Imaginez que deux rouleaux de remplacement aient la même longueur d'arbre hors tout mais des positions plates différentes.
Les deux arbres peuvent sembler dimensionnellement similaires, mais un seul peut s'adapter correctement au support prévu.
C'est pourquoi l'usinage de l'arbre doit contrôler non seulement la taille des caractéristiques, mais également la position des caractéristiques.
Le traitement d'arbre à double extrémité peut améliorer la cohérence
Comme pour les tubes à rouleaux, le traitement des extrémités d'arbre dans une configuration coordonnée peut réduire le repositionnement répété des pièces.
Les avantages peuvent inclure
- Relations de caractéristiques cohérentes
- Manutention manuelle réduite
- Configuration récurrente plus rapide
- Interchangeabilité des composants plus prévisible
Pour les lots de production importants, ces avantages deviennent de plus en plus importants.
Étape 6 : Les luminaires sont le système de précision caché d'une machine à rouleaux en acier
Les spécifications des machines mettent généralement l'accent sur les moteurs, les systèmes hydrauliques, les commandes CNC, les servosystèmes et la vitesse de traitement.
Les luminaires méritent la même attention.
La machine sait où est son outil.
Le luminaire indique à la machine où se trouve la pièce.
Si ces deux systèmes de coordonnées ne restent pas cohérents, les dimensions finales des composants varieront.
Un bon luminaire effectue trois tâches
Il localise la pièce.
Il supporte la pièce à usiner.
Il maintient la pièce pendant le traitement.
Chaque fonction compte.
La localisation établit la donnée.
Le support empêche tout mouvement indésirable.
Le serrage maintient le composant dans la position prévue pendant que des forces sont appliquées.
Plus de force de serrage n'est pas toujours mieux
Les tubes en acier peuvent toujours se déformer lorsqu'ils sont mal serrés, en particulier lorsque l'épaisseur de la paroi, la longueur du tube et la géométrie du contact créent une sensibilité locale.
Le luminaire doit appliquer une force de manière à stabiliser plutôt qu'à modifier le composant.
L'usure des luminaires doit être anticipée
Les charges répétées provoquent une usure des surfaces de contact.
Au fil du temps, les surfaces de localisation usées peuvent introduire une dérive dimensionnelle progressive.
Une machine à rouleaux en acier prête à la production devrait donc constituer des points de localisation critiques :
- Inspectable
- Maintenable
- Remplaçable le cas échéant
- Facile à vérifier
La maintenance des luminaires appartient au système qualité.
Étape 7 : commandes d'assemblage de roulements et de boîtiers Rotation du rouleau
Le système de roulement relie la coque rotative à l'agencement d'arbre fixe ou supporté.
Même les composants usinés avec précision peuvent produire un rouleau fini insatisfaisant si l'alignement de l'assemblage est médiocre.
La pression nécessite un contrôle de position
Les boîtiers de roulement et les composants associés doivent pénétrer dans le corps du rouleau à la position et à l'orientation prévues.
Les facteurs importants peuvent inclure :
- Direction d'appui
- Profondeur de positionnement
- Alignement des composants
- Force appliquée
- Support de tube
- Relations finales simultanées
Une opération d'assemblage doit contrôler à la fois la position du composant et la manière dont la force se propage à travers la pièce.
Une force excessive peut cacher des problèmes en amont
Si un assemblage nécessite soudainement une force beaucoup plus importante que la normale, la simple augmentation de la force de pression peut ne pas être la bonne réponse.
Les causes possibles en amont pourraient inclure :
- Variation dimensionnelle
- Désalignement
- Déformation des composants
- Préparation incorrecte
- Contamination
- Changements de calendrier
Un système de production stable traite la force d'assemblage anormale comme une information de processus.
Étape 8 : Le soudage doit contrôler à la fois la qualité des joints et la distorsion
Lorsque la structure du rouleau nécessite un soudage, l'opération introduit une autre variable de fabrication importante : la chaleur.
Le soudage crée un cycle thermique local.
Si la pièce n'est pas positionnée et supportée correctement, cette puissance thermique peut affecter la géométrie finie.
La stabilité du dispositif est importante pendant le soudage
Le dispositif de soudage doit maintenir la relation de composants requise tout au long de l'opération.
Parmi les considérations utiles, citons
- Localisation axiale
- Positionnement concentrique
- Cohérence conjointe
- Rotation
- Séquence de soudage
- Support de pièce
Le but n'est pas simplement de créer une soudure complète.
Le but est de réaliser le joint sans perturber inutilement la géométrie du rouleau établie par les opérations précédentes.
La cohérence du processus compte plus que la seule cohérence visuelle
Une soudure visuellement uniforme peut être utile, mais l'évaluation de la production doit également déterminer si le processus de soudage maintient systématiquement les dimensions d'assemblage requises.
Lorsque le soudage fait partie de la ligne de la machine à rouleaux en acier, le processus doit être évalué à la fois comme une opération de jonction et comme une opération de contrôle géométrique.
Étape 9 : L’automatisation devrait supprimer les sources répétitives de variation
L'automatisation procure le plus grand avantage lorsqu'elle remplace les décisions manuelles répétitives qui influent sur la cohérence des produits.
Pour la production de rouleaux en acier, une automatisation efficace peut inclure
- Alimentation automatique
- Positionnement automatique de la longueur
- Serrage hydraulique ou automatique
- Positions d'usinage programmables
- Mouvement servo-contrôlé
- Paramètres du produit stocké
- Cycles de traitement automatique
- Détection de pièces
- Déchargement contrôlé
Le nombre de fonctions automatisées est moins important que ce qu'elles contrôlent.
Automatisez la décision répétée
Si un opérateur mesure à plusieurs reprises la même distance, un positionnement programmable peut être utile.
Si différents opérateurs utilisent des séquences de serrage différentes, le serrage automatique peut améliorer la cohérence.
Si les modifications de produit nécessitent plusieurs paramètres, les paramètres stockés peuvent réduire les erreurs de configuration.
L'automatisation devrait avoir une raison claire.
N'automatisez pas un processus mécanique instable
Si le luminaire ne parvient pas à localiser le tube de manière cohérente, l'ajout de capteurs ne fixe pas la géométrie sous-jacente.
Si l'outillage est inadapté, un cyclage automatique plus rapide ne fait que répéter une condition de coupe inadaptée.
Une machine à rouleaux en acier solide devrait donc établir des fondamentaux mécaniques stables avant d'introduire une automatisation supplémentaire.
Étape 10 : L’équilibre de la ligne de production compte plus que la machine la plus rapide
Une machine peut être très productive tandis que la ligne complète de rouleaux reste inefficace.
Cela se produit généralement lorsque la capacité diffère considérablement entre les opérations connectées.
Considérons un processus illustratif :
| Opération | Exemple Cycle | Contrainte Potentielle |
| Découpe de tubes | 20 secondes | Alimentation matérielle |
| Traitement final | 28 secondes | Usinage |
| Traitement d'arbre | 26 secondes | Chargement et positionnement |
| Ensemble de roulement | 24 secondes | Fourniture de composants |
| Soudage | 32 secondes | Cycle de soudage |
| Inspection | 25 secondes | Mesure |
Ces chiffres sont des exemples pour l'analyse de la production, et non des spécifications de performance.
Dans cet exemple, réduire la coupe des tubes de 20 à 15 secondes n'augmenterait pas automatiquement la sortie du rouleau fini car le processus de soudage de 32 secondes reste plus lent.
Trouvez le goulot d'étranglement réel
La contrainte peut même ne pas être la machine avec le cycle programmé le plus long.
De véritables goulets d'étranglement peuvent résulter de
- Chargement
- Changement
- Remplacement d'outils
- Mesure manuelle
- Approvisionnement en matériaux
- Inspection
- Ajustement de la machine
- Transfert de pièce
Pour cette raison, la capacité des machines à rouleaux en acier doit être évaluée tout au long du cycle de fonctionnement.
La tamponnage doit être intentionnel
Certaines lignes de production utilisent des tampons intermédiaires entre les machines.
Les tampons peuvent empêcher une courte interruption à une station d'arrêter immédiatement chaque processus connecté.
Cependant, un travail en cours excessif peut également masquer un équilibre instable des lignes.
L'objectif est un débit contrôlé, et non pas simplement l'accumulation de composants entre les machines.
Comment évaluer la qualité des rouleaux en acier fini
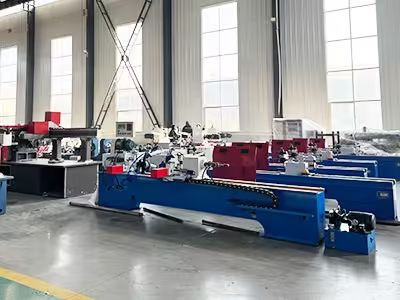
Un rouleau fini doit être évalué selon ses exigences fonctionnelles.
L'apparence externe à elle seule fournit des informations limitées sur ses performances une fois installée.
Un plan d'inspection pratique peut comprendre notamment
Dimensions hors tout
Vérifiez les dimensions qui affectent l’installation du convoyeur et l’interchangeabilité des composants.
Ceux-ci peuvent inclure
- Longueur du rouleau
- Diamètre de la coque
- Longueur d'arbre
- Dimensions de l'extrémité de l'arbre
Géométrie rotationnelle
Le faux-rond peut fournir des informations utiles sur la relation entre la coque du rouleau et son axe de rotation.
Les sources potentielles de variation comprennent notamment
- Géométrie du tube
- Position du boîtier de roulement
- Alignement des arbres
- Distorsion de soudage
- Différences d'assemblage
Comportement de rotation
Le rouleau doit tourner d'une manière appropriée à son assemblage prévu.
Une résistance inhabituelle peut fournir des indices sur :
- État d'appui
- Installation de scellement
- Alignement interne
- Force d'assemblée
- Contamination
Position de la caractéristique d'arbre
Les rainures, les méplats, les filetages et les caractéristiques de montage doivent être vérifiés là où ils affectent l'installation.
Soudure et condition d'assemblage
Le cas échéant, les zones soudées et assemblées doivent être examinées conformément aux exigences techniques établies pour la conception des rouleaux.
Machine à rouleaux en acier par rapport aux équipements à usage général
Les machines à usage général peuvent traiter une grande variété de composants Les machines à rouleaux spécialisées sont conçues autour d'une famille plus étroite d'opérations récurrentes.
Aucune des deux approches n’est universellement correcte.
| Facteur | Équipement à usage général | Machine à rouleaux en acier spécialisée |
| Gamme de produits | Large | Axé sur les pièces liées aux rouleaux |
| Flexibilité de configuration | Haut | Conçu autour de gammes de rouleaux définies |
| Conception de luminaires | Souvent créé par application | Peut être intégré dans la conception de la machine |
| Entrée de l'opérateur | Généralement plus grand | Peut être réduit grâce à des contrôles dédiés |
| Production répétée | Dépend fortement de la configuration | Conçu pour les opérations récurrentes |
| Traitement double extrémité | Dépend de la configuration de la machine | Peut être conçu dans le processus |
| Automation | Objectif général | Peut cibler des tâches spécifiques au rouleau |
| Intégration ligne | Nécessite une planification supplémentaire | Peut être planifié autour de la production de rouleaux |
La distinction importante est la fréquence des processus.
Si la même famille de composants de rouleaux est produite de manière répétée, les équipements spécialisés peuvent intégrer des exigences de production récurrentes directement dans la conception de la machine.
Quelles informations doivent être préparées avant de sélectionner une machine à rouleaux en acier ?
La sélection de l'équipement devient beaucoup plus efficace lorsque la pièce et le processus sont définis en premier.
Préparer des informations dans plusieurs catégories.
Spécifications des rouleaux
Inclure:
- Plage de diamètre des rouleaux
- Plage de longueur de rouleau
- Spécifications des tubes en acier
- Dimensions de l'arbre
- Disposition des roulements
- Type de boîtier de roulement
- Structure d'extrémité d'arbre
Exigences de traitement
Définir quelles opérations sont requises :
- Découpe de tubes
- Usinage final
- Fraisage d'arbres
- Rainurement d'arbre
- Ensemble de roulement
- Soudage
- Autres processus pertinents
Variation du produit
Expliquez quelles spécifications de rouleaux sont produites fréquemment et lesquelles ne se produisent qu'occasionnellement.
Cela permet de déterminer le niveau de flexibilité approprié.
Attentes de production
Au lieu de fournir uniquement un chiffre de sortie souhaité, expliquez :
- Heures d'ouverture
- Mélange de produits
- Fréquence de changement
- Attentes de chargement manuel
- Équipement adjacent
Cela fournit une meilleure base pour l’équilibrage des lignes.
Dessins
Les dessins techniques restent l'un des moyens les plus clairs de communiquer :
- Dimensions
- Tolérances
- Caractéristiques de l'arbre
- Relations d'assemblage
- Postes critiques
Un dessin peut révéler des exigences qui peuvent être négligées dans une demande d'équipement écrite.
Erreurs courantes de sélection de machines à rouleaux en acier
Plusieurs erreurs peuvent réduire les performances d’une chaîne de production autrement performante.
Sélection de l'équipement avant de définir les spécifications des
Une machine doit suivre les exigences du produit.
Le produit ne doit pas être repensé inutilement simplement pour s'adapter à une hypothèse d'équipement.
Comparaison uniquement de la vitesse de traitement
Le temps de cycle a une signification limitée sans capacité de chargement, de déchargement, de changement et de processus adjacent.
Ignorer les luminaires
Des commandes hautement performantes ne peuvent pas compenser complètement le positionnement instable de la pièce.
Utiliser la plage maximale de la machine comme norme de sélection principale
Une large gamme peut être utile, mais la production normale doit fonctionner confortablement dans les limites des capacités pratiques de la machine.
Ignorer le remplacement des outils
Une machine doit rester pratique lorsque les outils s'usent et nécessiter un remplacement de routine.
Ignorer les exigences en aval
Le composant fini d’une machine doit être adapté au processus suivant.
Évaluation d'un seul échantillon traité
Un seul échantillon démontre la possibilité.
Plusieurs échantillons consécutifs fournissent de meilleures preuves de répétabilité.
Un cadre d'évaluation pratique
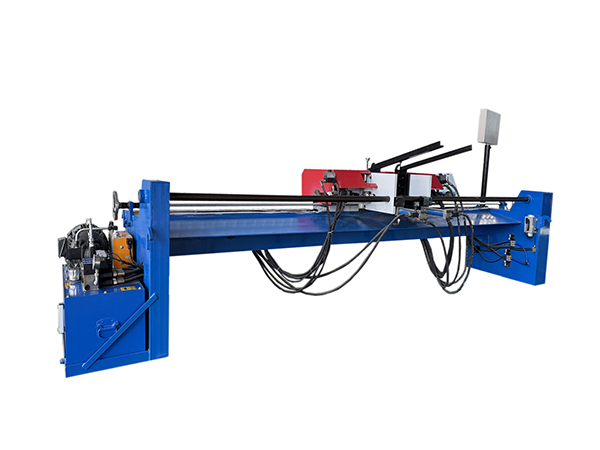
Avant de finaliser l'équipement de rouleau en acier, évaluez la machine par rapport au processus de fabrication réel.
| Zone d'évaluation | Question principale |
| Ajustement de la pièce | La machine correspond-elle aux dimensions normales du rouleau ? |
| Ajustement du processus | Effectue-t-il correctement l’opération requise ? |
| Contrôle de la donnée | Comment se situe le composant ? |
| Serrage | L'exploitation est-elle stable sans déformation inutile ? |
| Répétabilité | Les résultats peuvent-ils être maintenus à travers des cycles répétés ? |
| Outillage | Les outils sont-ils adaptés et pratiques à remplacer ? |
| Automation | Quelle variation de production supprime-t-elle ? |
| Changement | Avec quelle facilité les spécifications normales des rouleaux peuvent-elles être modifiées ? |
| Capacité | La machine correspond-elle aux processus adjacents ? |
| Entretien | Les aires de services communes sont-elles accessibles ? |
| Inspection | Comment la sortie finie est-elle vérifiée ? |
Ce cadre éloigne la discussion des spécifications isolées.
Il demande si la machine peut fonctionner comme un actif de production prévisible.
Conclusion
Une machine à rouleaux en acier doit être évaluée en fonction du processus complet de fabrication des rouleaux plutôt que d'une seule opération d'usinage.
La production commence avec le tube d'acier.
La préparation du tube établit la géométrie initiale La coupe contrôle la longueur Le traitement final prépare la coque pour un assemblage ultérieur L'usinage de l'arbre crée des caractéristiques d'installation Les opérations liées au roulement établissent la structure de rotation Le soudage joint les composants tout en introduisant des considérations thermiques L'inspection finale vérifie si ces étapes ont produit un rouleau cohérent.
Tout au long de ce processus, les luminaires établissent des données, l'outillage crée des fonctionnalités, l'automatisation contrôle les actions répétées et la conception de la machine détermine la fiabilité du processus.
La chaîne de production la plus solide n'est pas nécessairement celle contenant les équipements individuels les plus rapides.
C'est la ligne dans laquelle chaque machine à rouleaux en acier reçoit une entrée prévisible, effectue une opération contrôlée et fournit à l'étape suivante un composant cohérent.
Pour les fabricants qui planifient la production automatisée de rouleaux, il s'agit de la mesure la plus utile de la qualité de l'équipement : non seulement si la machine peut fabriquer un rouleau, mais si elle peut supporter de manière répétée un processus de fabrication stable, du tuyau en acier au rouleau fini.
FAQ
À quoi sert une machine à rouleaux en acier ?
Une machine à rouleaux en acier est utilisée pour un ou plusieurs processus impliqués dans la fabrication de rouleaux en acier, tels que la découpe de tubes, l'usinage des extrémités, le traitement des arbres, le fraisage, le rainurage, l'assemblage lié aux roulements ou le soudage. L'équipement spécialisé est généralement conçu autour des dimensions récurrentes des rouleaux et des exigences de production.
Quel équipement est nécessaire pour la production de rouleaux de convoyage en acier ?
L'équipement requis dépend de la conception du rouleau Une ligne typique peut inclure la coupe de tube d'acier, le traitement d'extrémité de tube, l'usinage d'arbre, le fraisage ou le rainurage à plat, l'ensemble de boîtier de roulement, l'assemblage de rouleau, le soudage et l'équipement d'inspection La séquence correcte doit suivre la structure réelle du composant.
Pourquoi le traitement à double extrémité est-il utile dans une machine à rouleaux en acier ?
Le traitement à double extrémité peut réduire le repositionnement répété de la pièce en contrôlant les deux extrémités au sein d'une configuration coordonnée Cela peut simplifier les relations de données, réduire la manipulation et améliorer la cohérence entre les caractéristiques opposées Les performances réelles dépendent toujours de la géométrie de la machine, des luminaires, de l'outillage et du contrôle de la configuration.
Comment l'automatisation améliore-t-elle la production de machines à
L'automatisation peut réduire les mesures manuelles répétées, le positionnement, le serrage, le réglage des paramètres et la manipulation des matériaux Sa plus grande valeur provient du contrôle des sources connues de variation de la production Les fonctions automatiques devraient supporter un processus mécanique stable plutôt que de compenser les mauvais agencements ou les outils inadaptés.
Comment évaluer la qualité d'une machine à rouleaux en acier ?
Évaluer la gamme de pièces, la conception des luminaires, le contrôle des données, la rigidité de la machine, l'outillage, la répétabilité, l'automatisation, le changement, le cycle de production complet, l'accès à la maintenance et l'inspection de sortie Le traitement répété des composants représentatifs fournit une preuve plus solide de capacité qu'un échantillon soigneusement préparé.



 French
 English
 Spanish