

Tabla de contenido
Introducción
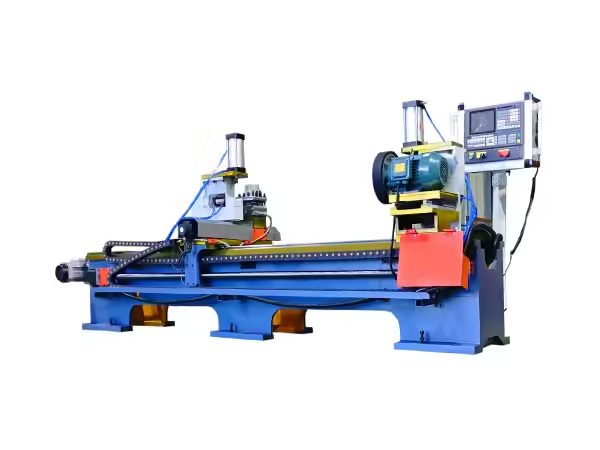
Un rodillo transportador terminado puede parecer mecánicamente simple, pero producirlo consistentemente requiere mucho más que cortar un tubo de acero e instalar un eje. La longitud del tubo, la geometría del extremo, la posición del asiento del cojinete, las características del eje, la alineación del ensamblaje, la soldadura y el comportamiento rotacional dependen de la precisión de fabricación establecida en diferentes etapas.
Aquí es donde se vuelve importante una máquina de rodillos de acero.
En lugar de pensar en el equipo como una sola máquina que realiza una operación aislada, es más útil ver la producción de rodillos de acero como un sistema de fabricación controlado. Cada máquina recibe una pieza de trabajo en una condición definida, realiza una operación específica y prepara ese componente para la siguiente etapa.
Para una línea de producción, la coherencia entre estas etapas suele importar más que la velocidad o capacidad máxima de una máquina individual.
Este artículo explica:
- Cómo pasa la producción de rodillos de acero del tubo en bruto al montaje completo
- Qué procesos tienen mayor influencia en la consistencia dimensional
- Por qué el corte de tubos y la preparación de los extremos afectan las operaciones posteriores
- Cómo influye el mecanizado de ejes en la instalación y el montaje
- Por qué los accesorios y datos de referencia son fundamentales para la producción repetible
- Donde la automatización proporciona un valor práctico de fabricación
- Cómo afecta el equilibrio lineal a la capacidad de producción real
- Lo que se debe inspeccionar antes de que un rodillo terminado salga de producción
- Cómo evaluar una máquina de rodillos de acero como parte de un proceso de fabricación completo
El objetivo no es simplemente hacer un rodillo. Es crear un proceso de producción capaz de fabricar el mismo rodillo de manera consistente.
¿qué es una máquina de rodillos de acero?
El término máquina de rodillos de acero puede referirse ampliamente a maquinaria utilizada para procesar o fabricar rodillos de acero. En la producción de rodillos transportadores, es más útil entender el término como un grupo de máquinas especializadas utilizadas para operaciones tales como corte de tubos, mecanizado de extremos, preparación de ejes, fresado, ranurado, ensamblaje y procesamiento relacionado.
A máquina herramienta controla la relación entre una pieza de trabajo y un mecanismo de corte o procesamiento. En la fabricación de rodillos, este principio se adapta a componentes cilíndricos relativamente largos cuyas relaciones dimensionales deben permanecer consistentes durante varias etapas de producción.
Por lo tanto, una máquina de rodillos de acero puede realizar una operación específica o formar parte de una línea de producción de rodillos conectada.
Operatii tipic include:
| Etapa de producción | Propósito principal | Preocupación crítica por la fabricación |
|---|---|---|
| Corte de tubos de acero | Establecer la longitud del cuerpo del rodillo | Consistencia de longitud y condición final |
| Procesamiento de extremos de tubos | Prepare los extremos para el montaje | Concentricidad y posicionamiento |
| Corte/mecanizado de ejes | Producir eje de rodillos | Longitud y precisión dimensional |
| Fresado de ejes | Cree planos o funciones de montaje | Posición destacada |
| Ranurado del eje | Produce funciones de retención | Ubicación y geometría del surco |
| Conjunto de rodamiento-asiento | Colocar componentes internos | Alineación y ajuste |
| Conjunto de rodillos | Combine tubo, eje y cojinetes | Relaciones axiales y radiales |
| Soldadura | Estructuras seguras requeridas | Distorsión y consistencia articular |
| Inspección final | Verificar el rodillo terminado | Dimensiones, rotación y montaje |
No todos los rodillos utilizan exactamente la misma secuencia, pero este marco ilustra por qué la fabricación de rodillos de acero debe tratarse como una cadena de operaciones dependientes.
Etapa 1: Preparación de tubos de acero establece la línea base de producción
La carcasa del rodillo es uno de los primeros componentes que entra en producción.
Si sus dimensiones iniciales varían innecesariamente, las máquinas posteriores deben trabajar con entradas inconsistentes. Esto hace que la preparación de tubos sea uno de los primeros controles más importantes en el proceso de producción de una máquina de rodillos de acero.
Diámetro del tubo y espesor de pared
El tubo de acero seleccionado debe coincidir con el diseño de rodillo previsto.
El diámetro afecta la geometría del rodillo externo, mientras que el espesor de la pared contribuye a la rigidez de la carcasa e influye en el comportamiento del tubo durante la sujeción, el mecanizado y el montaje.
Por lo tanto, la configuración de una máquina debe tener en cuenta:
- Diámetro exterior del tubo
- Espesor de pared
- Estrecha del tubo
- Características materiales
- Longitud terminada requerida
- Comportamiento de sujeción
Es posible que un dispositivo adecuado para una gama de tubos no proporcione el mismo soporte para otra.
La rectitud importa antes de que comience el mecanizado
El mecanizado no siempre puede compensar un componente bruto inestable.
Si un tubo largo ya tiene una variación geométrica significativa, esa condición puede influir en la localización, el corte, el procesamiento final y el descentramiento final.
Por lo tanto, la inspección de materias primas es parte del control del proceso y no algo completamente separado del rendimiento de la máquina.
Etapa 2: Reducir la precisión influye en cada operación que sigue
El corte del tubo parece sencillo, pero el corte establece una referencia importante para etapas de fabricación posteriores.
Si los cuerpos de rodillos terminados necesitan una longitud constante, la máquina de rodillos de acero utilizada para el corte debe controlar tanto el posicionamiento del material como el comportamiento de corte.
La variación de longitud viaja río abajo
Supongamos que un tubo es un poco más largo que otro.
La diferencia puede influir más adelante:
- Posición de procesamiento final
- Ubicación del asiento del rodamiento
- Longitud total del rodillo
- Ajustes de montaje
- Posición de soldadura
- Inspección dimensional final
Los operadores pueden compensar manualmente, pero la compensación repetida aumenta la dependencia del proceso de la experiencia individual.
Una estrategia de fabricación más sólida controla la longitud del tubo lo antes posible.
La alimentación automática puede eliminar mediciones repetidas
En producción continua, medir repetidamente cada tubo manualmente introduce otra variable.
La alimentación automática y el posicionamiento de longitud programable pueden crear una entrada más predecible para el proceso de corte.
El valor de la automatización aquí es sencillo: reduce la cantidad de veces que un operador debe recrear manualmente la misma dimensión.
La calidad del corte afecta la localización posterior
El extremo del tubo también puede convertirse en una referencia para otra máquina.
Las rebabas excesivas, la deformación o la condición final inconsistente pueden interferir con la localización o el mecanizado posterior.
Por lo tanto, el corte debe evaluarse según tanto la longitud como el estado de la pieza de trabajo resultante.
Etapa 3: El procesamiento de extremos de tubos determina la geometría de ensamblaje
Una vez preparado el tubo de acero, sus extremos pueden requerir un procesamiento adicional para carcasas de cojinetes, estructuras de extremos u otros componentes de rodillos.
Un especializado máquina de procesamiento de rodillos transportadores puede realizar operaciones relacionadas con rodillos en torno a tuberías de acero y requisitos de producción de asientos de cojinetes. La gama actual de máquinas de procesamiento del sitio incluye equipos específicamente destinados al procesamiento de extremos de tuberías de acero.
Ambos fines necesitan una relación controlada
Procesar un extremo con precisión no es suficiente si el extremo opuesto no mantiene la relación prevista.
Para muchas estructuras de rodillos, los dos extremos influyen en última instancia:
- Longitud total del montaje
- Alineación del rodamiento
- Relación del eje
- Geometría rotacional del rodillo
Esto hace que el procesamiento de doble extremo sea particularmente útil cuando ambas partes necesitan controlarse dentro de una configuración de fabricación.
La capacidad de trabajo se vuelve crítica
Un tubo cilíndrico largo requiere una ubicación y soporte adecuados.
El accesorio necesita:
- Establezca un dato repetible
- Apoye el tubo
- Prevenir movimientos no deseados
- Evite la deformación excesiva
- Permitir el acceso a la herramienta
- Haga práctica la carga
Si el tubo cambia de posición entre ciclos, el movimiento preciso de la herramienta por sí solo no puede garantizar piezas de trabajo consistentes.
Etapa 4: El mecanizado de doble extremo puede reducir los errores de transferencia de datos
Cada vez que se retira, invierte, reposiciona y vuelve a sujetar una pieza de trabajo, se introduce otra oportunidad para variar el posicionamiento.
Por este motivo, el procesamiento de doble extremo puede resultar útil en la producción de rodillos de acero.
Un Torno automático de agujeros de doble extremo con rodillos está diseñado en torno al procesamiento simultáneo o coordinado de extremos de rodillos con sujeción y alimentación controladas, lo que ilustra cómo la maquinaria dedicada puede reducir el manejo innecesario entre extremos opuestos.
Menos configuraciones pueden significar menos variables de posicionamiento
Considere dos enfoques de fabricación.
Aproximativ A:
Procesar el primer extremo, quitar la pieza de trabajo, invertirla, ubicarla nuevamente, procesar el segundo extremo.
Aproximativul B:
Localice el componente una vez y procese ambos extremos dentro de una configuración controlada.
El enfoque B no garantiza automáticamente mejores resultados, porque la geometría y los accesorios de la máquina aún importan. Sin embargo, elimina un paso completo de recarga y transferencia de datos.
Esto puede simplificar el control del proceso.
La simetría importa en la producción de rodillos
Los rodillos transportadores a menudo requieren relaciones significativas entre ambos extremos.
Controlar ambos lados desde una configuración común puede ayudar a los ingenieros a gestionar estas relaciones de forma más directa.
El punto importante no es simplemente “el mecanizado de doble extremo es más rápido”
Su mayor valor de fabricación puede provenir de la reducción de reposicionamientos innecesarios.
Etapa 5: El mecanizado del eje define cómo se conecta el rodillo al transportador
El tubo de acero crea el cuerpo del rodillo, pero el eje conecta el rodillo terminado a su estructura de soporte.
Un eje de rodillo puede contener una geometría más funcional de lo que sugiere su apariencia simple.
Posibles características incluyen:
- Pisos
- Surcos
- Hilos
- Tragamonedas
- Pasos
- Superficies relacionadas con rodamientos
- Extremos de montaje
Cada característica cumple con un requisito particular de ensamblaje o instalación.
Las características del eje necesitan consistencia posicional
Imagine que dos rodillos de repuesto tienen la misma longitud total del eje pero diferentes posiciones planas.
Ambos ejes pueden parecer dimensionalmente similares, pero sólo uno puede ajustarse correctamente al soporte previsto.
Esta es la razón por la que el mecanizado de ejes debe controlar no sólo el tamaño de la característica sino también la posición de la característica.
El procesamiento de ejes de doble extremo puede mejorar la consistencia
Al igual que con los tubos de rodillos, los extremos del eje de procesamiento en una configuración coordinada pueden reducir el reposicionamiento repetido de las piezas de trabajo.
Los beneficios pueden incluir:
- Relaciones de características consistentes
- Manejo manual reducido
- Configuración recurrente más rápida
- Intercambiabilidad de componentes más predecible
Para lotes de producción grandes, estas ventajas se vuelven cada vez más importantes.
Etapa 6: Los accesorios son el sistema de precisión oculto de una máquina de rodillos de acero
Las especificaciones de las máquinas comúnmente enfatizan motores, sistemas hidráulicos, controles CNC, servosistemas y velocidad de procesamiento.
Los partidos merecen la misma atención.
La máquina sabe dónde está su herramienta.
El dispositivo indica a la máquina dónde está la pieza de trabajo.
Si esos dos sistemas de coordenadas no siguen siendo consistentes, las dimensiones finales de los componentes variarán.
Un buen partido realiza tres trabajos
Localiza la pieza de trabajo.
Soporta la pieza de trabajo.
Sujeta la pieza durante el procesamiento.
Cada función importa.
La localización establece el dato.
El soporte previene movimientos indeseables.
La sujeción mantiene el componente en la posición prevista mientras se aplican fuerzas.
No siempre es mejor una mayor fuerza de sujeción
Los tubos de acero aún pueden deformarse cuando se sujetan incorrectamente, especialmente cuando el espesor de la pared, la longitud del tubo y la geometría de contacto crean sensibilidad local.
El dispositivo debe aplicar fuerza de manera que estabilice el componente en lugar de cambiarlo.
Se debe anticipar el desgaste del accesorio
La carga repetida provoca que las superficies de contacto experimenten desgaste.
Con el tiempo, las superficies de localización desgastadas pueden introducir una deriva dimensional gradual.
Por lo tanto, una máquina de rodillos de acero lista para producción debería señalar puntos de ubicación críticos:
- Inspeccionable
- Mantenible
- Reemplazable cuando corresponda
- Fácil de verificar
El mantenimiento de los accesorios pertenece al sistema de calidad.
Etapa 7: El conjunto de cojinete y carcasa controla la rotación del rodillo
El sistema de cojinete conecta la carcasa giratoria con la disposición de eje estacionario o soportado.
Incluso los componentes mecanizados con precisión pueden producir un rodillo terminado insatisfactorio si la alineación del ensamblaje es deficiente.
El prensado necesita control posicional
Los alojamientos de rodamientos y los componentes relacionados deben entrar en el cuerpo del rodillo en la posición y orientación previstas.
Los factores importantes pueden incluir:
- Dirección de presión
- Profundidad de posicionamiento
- Alineación de componentes
- Fuerza aplicada
- Soporte de tubo
- Relaciones finales simultáneas
Una operación de ensamblaje debe controlar tanto la posición del componente como cómo viaja la fuerza a través de la pieza de trabajo.
Una fuerza excesiva puede ocultar problemas aguas arriba
Si un conjunto requiere repentinamente una fuerza mucho mayor de lo normal, simplemente aumentar la fuerza de presión puede no ser la respuesta correcta.
Las posibles causas anteriores podrían incluir:
- Variación dimensional
- Desalineación
- Deformación de componentes
- Preparación incorrecta
- Contaminación
- Cambios de accesorios
Un sistema de producción estable trata la fuerza de ensamblaje anormal como información del proceso.
Etapa 8: La soldadura debe controlar tanto la calidad de las juntas como la distorsión
Cuando la estructura del rodillo requiere soldadura, la operación introduce otra variable de fabricación importante: el calor.
La soldadura crea un ciclo térmico local.
Si la pieza de trabajo no se coloca y soporta correctamente, esa entrada térmica puede afectar la geometría terminada.
La estabilidad del accesorio importa durante la soldadura
El dispositivo de soldadura debe mantener la relación de componentes requerida durante toda la operación.
Consideraciones útiles incluyen:
- Ubicación axial
- Posicionamiento concéntrico
- Consistencia articular
- Rotación
- Secuencia de soldadura
- Soporte de pieza de trabajo
El objetivo no es simplemente crear una soldadura completa.
El objetivo es crear la junta sin alterar innecesariamente la geometría del rodillo establecida por operaciones anteriores.
La coherencia del proceso importa más que la coherencia visual por sí
Una soldadura visualmente uniforme puede ser útil, pero la evaluación de la producción también debe considerar si el proceso de soldadura mantiene consistentemente las dimensiones de ensamblaje requeridas.
Cuando la soldadura es parte de la línea de máquinas de rodillos de acero, el proceso debe evaluarse como una operación de unión y una operación de control geométrico.
Etapa 9: La automatización debería eliminar las fuentes repetitivas de variación
La automatización proporciona el mayor beneficio cuando reemplaza decisiones manuales repetitivas que influyen en la consistencia del producto.
Para la producción de rodillos de acero, la automatización eficaz puede incluir:
- Alimentación automática
- Posicionamiento automático de longitud
- Sujeción hidráulica o automática
- Posiciones de mecanizado programables
- Movimiento servocontrolado
- Parámetros del producto almacenado
- Ciclos de procesamiento automático
- Detección de piezas de trabajo
- Descarga controlada
El número de funciones automatizadas es menos importante que lo que controlan.
Automatiza la decisión repetida
Si un operador mide repetidamente la misma distancia, el posicionamiento programable puede ayudar.
Si diferentes operadores utilizan diferentes secuencias de sujeción, la sujeción automática puede mejorar la consistencia.
Si los cambios de producto requieren varias configuraciones, los parámetros almacenados pueden reducir los errores de configuración.
La automatización debería tener una razón clara.
No automatice un proceso mecánico inestable
Si el dispositivo no puede ubicar el tubo de manera consistente, agregar sensores no fija la geometría subyacente.
Si las herramientas no son adecuadas, un ciclo automático más rápido simplemente repite una condición de corte inadecuada.
Por lo tanto, una máquina de rodillos de acero resistente debería establecer fundamentos mecánicos estables antes de introducir una automatización adicional.
Etapa 10: El equilibrio de la línea de producción importa más que la máquina más rápida
Una máquina puede ser muy productiva mientras que toda la línea de rodillos sigue siendo ineficiente.
Esto suele ocurrir cuando la capacidad difiere significativamente entre operaciones conectadas.
Considere un proceso ilustrativo:
| Operación | Ciclo de ejemplo | Restricción potencial |
| Corte de tubos | 20 seg | Alimentación de materiales |
| Finalizar el procesamiento | 28 seg | Mecanizado |
| Procesamiento de ejes | 26 seg | Carga y posicionamiento |
| Conjunto de cojinete | 24 seg | Suministro de componentes |
| Soldadura | 32 seg | Ciclo de soldadura |
| Inspección | 25 seg | Medición |
Estas cifras son ejemplos de análisis de producción, no de especificaciones de rendimiento.
En este ejemplo, reducir el corte del tubo de 20 a 15 segundos no aumentaría automáticamente la salida del rodillo terminado porque el proceso de soldadura de 32 segundos sigue siendo más lento.
Encuentre el cuello de botella real
Es posible que la restricción ni siquiera sea la máquina con el ciclo programado más largo.
Pueden surgir obstáculos reales:
- Cargando
- Cambio
- Reemplazo de herramientas
- Medición manual
- Suministro de materiales
- Inspección
- Ajuste de la máquina
- Transferencia de pieza
Por esta razón, la capacidad de la máquina de rodillos de acero debe evaluarse durante todo el ciclo operativo.
El almacenamiento en búfer debe ser intencional
Algunas líneas de producción utilizan amortiguadores intermedios entre máquinas.
Los buffers pueden evitar que una interrupción breve en una estación detenga inmediatamente cada proceso conectado.
Sin embargo, un trabajo excesivo en progreso también puede ocultar un equilibrio lineal inestable.
El objetivo es controlar el flujo, no simplemente acumular componentes entre máquinas.
Cómo evaluar la calidad de los rodillos de acero acabado
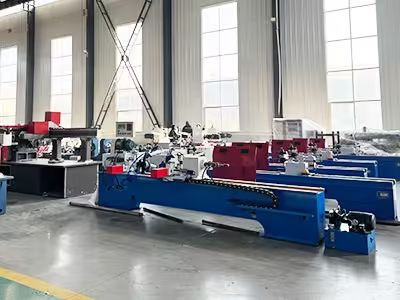
Un rodillo terminado debe evaluarse de acuerdo con sus requisitos funcionales.
La apariencia externa por sí sola proporciona información limitada sobre cómo funcionará una vez instalado.
Un plan de inspección práctico puede incluir:
Dimensiones generales
Verifique las dimensiones que afectan la instalación del transportador y la intercambiabilidad de los componentes.
Estos pueden incluir:
- Longitud del rodillo
- Diámetro de la concha
- Longitud del eje
- Dimensiones del extremo del eje
Geometría rotacional
El descentramiento puede proporcionar información útil sobre la relación entre la carcasa del rodillo y su eje de rotación.
Las posibles fuentes de variación incluyen:
- Geometría del tubo
- Posición del alojamiento del rodamiento
- Alineación de ejes
- Distorsión de soldadura
- Diferencias de montaje
Comportamiento de rotación
El rodillo debe girar de una manera apropiada para su conjunto previsto.
La resistencia inusual puede proporcionar pistas sobre:
- Estado del rodamiento
- Instalación de sellos
- Alineación interna
- Fuerza de montaje
- Contaminación
Posición de la característica del eje
Se deben verificar las ranuras, los planos, las roscas y las características de montaje donde afectan la instalación.
Estado de soldadura y montaje
Cuando corresponda, las áreas soldadas y ensambladas deben examinarse de acuerdo con los requisitos técnicos establecidos para el diseño del rodillo.
Máquina de rodillos de acero versus equipo de uso general
Las máquinas de uso general pueden procesar una amplia variedad de componentes. La maquinaria de rodillos especializada está diseñada en torno a una familia más estrecha de operaciones recurrentes.
Ninguno de los enfoques es universalmente correcto.
| Factor | Equipos de uso general | Máquina de rodillos de acero especializada |
| Gama de productos | Amplio | Centrado en piezas relacionadas con rodillos |
| Flexibilidad de configuración | Alto | Diseñado en torno a rangos de rodillos definidos |
| Diseño de accesorios | A menudo creado por aplicaciones | Se puede integrar en el diseño de la máquina |
| Entrada del operador | Generalmente mayor | Se puede reducir mediante controles dedicados |
| Producción repetida | Depende en gran medida de la configuración | Diseñado para operaciones recurrentes |
| Procesamiento de doble extremo | Depende de la configuración de la máquina | Se puede diseñar en el proceso |
| Automatización | Propósito general | Puede apuntar a tareas específicas del rodillo |
| Integración de líneas | Requiere planificación adicional | Se puede planificar en torno a la producción de rodillos |
La distinción importante es la frecuencia del proceso.
Si la misma familia de componentes de rodillos se produce repetidamente, los equipos especializados pueden incorporar requisitos de producción recurrentes directamente en el diseño de la máquina.
¿Qué información se debe preparar antes de seleccionar una máquina de rodillos de acero?
La selección del equipo se vuelve mucho más efectiva cuando se definen primero la pieza de trabajo y el proceso.
Preparar información en varias categorías.
Especificaciones del rodillo
Incluir:
- Rango de diámetro del rodillo
- Rango de longitud del rodillo
- Especificaciones del tubo de acero
- Dimensiones del eje
- Disposición del rodamiento
- Tipo de carcasa de cojinete
- Estructura del extremo del eje
Requisitos de procesamiento
Defina qué operaciones se requieren:
- Corte de tubos
- Mecanizado final
- Fresado de ejes
- Ranurado del eje
- Conjunto de cojinete
- Soldadura
- Otros procesos relevantes
Variación del producto
Explique qué especificaciones de rodillos se producen con frecuencia y cuáles ocurren sólo ocasionalmente.
Esto ayuda a determinar el nivel adecuado de flexibilidad.
Expectativas de producción
En lugar de proporcionar sólo una cifra de salida deseada, explique:
- Horario de funcionamiento
- Mezcla de productos
- Frecuencia de cambio
- Expectativas de carga manual
- Equipo adyacente
Esto proporciona una mejor base para el equilibrio de líneas.
Dibujos
Los dibujos técnicos siguen siendo una de las formas más claras de comunicarse:
- Dimensiones
- Tolerancias
- Características del eje
- Relaciones de asamblea
- Posiciones críticas
Un dibujo puede revelar requisitos que pueden pasarse por alto en una solicitud escrita de equipo.
Errores comunes en la selección de máquinas de rodillos de acero
Varios errores pueden reducir el rendimiento de una línea de producción que de otro modo sería capaz.
Seleccionar el equipo antes de definir las especificaciones
Una máquina debe seguir los requisitos del producto.
El producto no debe rediseñarse innecesariamente sólo para adaptarse a una suposición de equipo.
Comparando solo la velocidad de procesamiento
El tiempo del ciclo tiene un significado limitado sin capacidad de carga, descarga, cambio y proceso adyacente.
Ignorar los partidos
Los controles altamente capaces no pueden compensar completamente el posicionamiento inestable de la pieza de trabajo.
Utilizar el máximo alcance de la máquina como principal estándar de selección
Puede resultar útil una amplia gama, pero la producción normal debería funcionar cómodamente dentro de la capacidad práctica de la máquina.
Ignorar el reemplazo de herramientas
Una máquina debe seguir siendo práctica cuando las herramientas se desgastan y requieren un reemplazo de rutina.
Ignorar los requisitos posteriores
El componente terminado de una máquina debe ser adecuado para el siguiente proceso.
Evaluar solo una muestra procesada
Una sola muestra demuestra posibilidad.
Varias muestras consecutivas proporcionan una mejor evidencia de repetibilidad.
Un marco de evaluación práctico
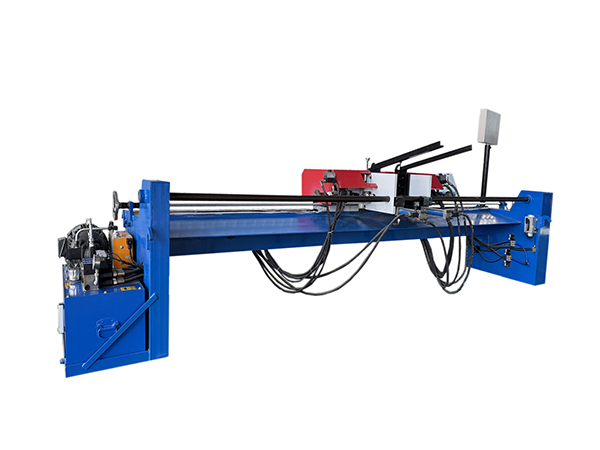
Antes de finalizar el equipo de rodillos de acero, evalúe la máquina con respecto al proceso de fabricación real.
| Área de Evaluación | Pregunta principal |
| Ajuste de pieza de trabajo | ¿La máquina coincide con las dimensiones normales de los rodillos? |
| Ajuste del proceso | ¿Realiza correctamente la operación requerida? |
| Control de datos | ¿Cómo se ubica el componente? |
| Reprimición | ¿es estable el mantenimiento del trabajo sin deformaciones innecesarias? |
| Repetibilidad | ¿Se pueden mantener los resultados durante ciclos repetidos? |
| Herramientas | ¿Las herramientas son adecuadas y prácticas de reemplazar? |
| Automatización | ¿Qué variación de producción elimina? |
| Cambio | ¿Con qué facilidad se pueden cambiar las especificaciones normales de los rodillos? |
| Capacidad | ¿la máquina coincide con procesos adyacentes? |
| Mantenimiento | ¿Son accesibles las áreas de servicio comunes? |
| Inspección | ¿cómo se verifica el resultado final? |
Este marco aleja la discusión de especificaciones aisladas.
Se pregunta si la máquina puede funcionar como un activo de producción predecible.
Conclusión
Una máquina de rodillos de acero debe evaluarse según el proceso completo de fabricación del rodillo en lugar de una operación de mecanizado.
La producción comienza con el tubo de acero.
La preparación del tubo establece la geometría inicial. Longitud de los controles de corte. El procesamiento final prepara la carcasa para su posterior montaje. El mecanizado del eje crea características de instalación. Las operaciones relacionadas con el rodamiento establecen la estructura rotacional. La soldadura une componentes al tiempo que introduce consideraciones térmicas. La inspección final verifica si estas etapas han producido un rodillo consistente.
A lo largo de este proceso, los accesorios establecen datos, las herramientas crean funciones, la automatización controla acciones repetidas y el diseño de la máquina determina la confiabilidad con la que se puede reproducir el proceso.
La línea de producción más sólida no es necesariamente la que contiene el equipo individual más rápido.
Es la línea en la que cada máquina de rodillos de acero recibe una entrada predecible, realiza una operación controlada y proporciona a la siguiente etapa un componente consistente.
Para los fabricantes que planifican la producción automatizada de rodillos, esta es la medida más útil de la calidad del equipo: no simplemente si la máquina puede fabricar un rodillo, sino si puede soportar repetidamente un proceso de fabricación estable desde tuberías de acero hasta rodillos terminados.
Preguntas frecuentes
¿Para qué se utiliza una máquina de rodillos de acero?
Una máquina de rodillos de acero se utiliza para uno o más procesos involucrados en la fabricación de rodillos de acero, como corte de tubos, mecanizado de extremos, procesamiento de ejes, fresado, ranurado, ensamblaje relacionado con rodamientos o soldadura. Los equipos especializados generalmente se diseñan en torno a dimensiones recurrentes de los rodillos y requisitos de producción.
¿qué equipo se necesita para la producción de rodillos transportadores de acero?
El equipo requerido depende del diseño del rodillo. Una línea típica puede incluir corte de tubos de acero, procesamiento de extremos de tubos, mecanizado de ejes, fresado o ranurado plano, ensamblaje de carcasas de rodamientos, ensamblaje de rodillos, soldadura y equipos de inspección. La secuencia correcta debe seguir la estructura real de los componentes.
¿Por qué es útil el procesamiento de doble extremo en una máquina de rodillos de acero?
El procesamiento de doble extremo puede reducir el reposicionamiento repetido de piezas de trabajo al controlar ambos extremos dentro de una configuración coordinada. Esto puede simplificar las relaciones de referencia, reducir el manejo y mejorar la coherencia entre características opuestas. El rendimiento real todavía depende de la geometría de la máquina, los accesorios, las herramientas y el control de configuración.
¿Cómo mejora la automatización la producción de máquinas de rodillos de acero
La automatización puede reducir las mediciones manuales repetidas, el posicionamiento, la sujeción, la configuración de parámetros y el manejo de materiales. Su mayor valor proviene del control de fuentes conocidas de variación de producción. Las funciones automáticas deben soportar un proceso mecánico estable en lugar de compensar accesorios deficientes o herramientas inadecuadas.
¿Cómo se debe evaluar la calidad de una máquina de rodillos de acero?
Evaluar la gama de piezas de trabajo, el diseño de accesorios, el control de datos, la rigidez de la máquina, las herramientas, la repetibilidad, la automatización, el cambio, el ciclo de producción completo, el acceso de mantenimiento y la inspección de salida. El procesamiento repetido de componentes representativos proporciona evidencia más sólida de capacidad que una muestra cuidadosamente preparada.



 Spanish
 English
 French