

Table des matières
Introduction
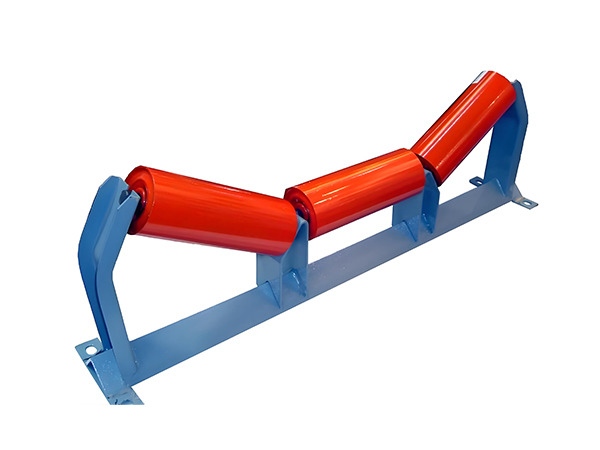
Un rouleau transporteur est le résultat de plusieurs étapes de fabrication reliées plutôt que d'une opération d'usinage isolée Le tuyau en acier doit d'abord être préparé à la longueur requise, les extrémités des tubes doivent être usinées de manière contrôlée, les arbres à rouleaux nécessitent leurs propres caractéristiques, les composants liés au roulement doivent être assemblés en alignement et un soudage ou un usinage final peut être nécessaire avant l'inspection.
Une ligne de production de rouleaux convoyeurs organise ces opérations en un flux de fabrication coordonné L'objectif n'est pas simplement de placer plusieurs machines les unes à côté des autres Chaque processus devrait livrer une pièce avec des dimensions et une géométrie prévisibles à l'étape suivante afin que la variation ne s'accumule pas au fur et à mesure que le rouleau se déplace dans la production.
Pour les fabricants produisant des rouleaux de manière répétée, cette approche basée sur les processus est particulièrement importante. La coupe des tubes, l'usinage à double extrémité, le traitement des arbres, le réglage des roulements, le soudage et l'inspection influencent tous la géométrie de rotation finale du rouleau. Ce guide explique comment une ligne de production de rouleaux de convoyeur peut être structurée autour de ces étapes de fabrication réelles et comment les machines individuelles travaillent ensemble pour améliorer la cohérence du processus.
Qu'est-ce qu'une ligne de production de rouleaux de convoyeur ?
Une ligne de production de rouleaux de convoyeur est un groupe coordonné de processus d'usinage et d'assemblage utilisés pour transformer des tubes bruts, des matériaux d'arbre, des roulements, des boîtiers, des joints et des composants associés en rouleaux de convoyeur finis.
Il ne faut pas le comprendre comme une seule machine Au lieu de cela, la chaîne de production combine des équipements spécialisés pour différentes opérations L'existant flux de travail de traitement des rouleaux de convoyeur comprend la découpe de tubes, l'usinage d'extrémité de tube, l'usinage d'arbre de rouleau, l'assemblage de roulements, le soudage et d'autres étapes dédiées au traitement des rouleaux.
La configuration exacte dépend du type de rouleau en cours de fabrication Un rouleau transporteur en acier et un rouleau en PEHD, par exemple, peuvent nécessiter des voies d'usinage différentes même si les deux appartiennent au même système de fabrication de rouleaux plus large.
Une ligne de production de rouleaux de convoyage bien planifiée commence donc par le tirage au rouleau fini et fonctionne à rebours pour déterminer quelles opérations sont nécessaires.
Pourquoi la production de rouleaux doit être planifiée comme un processus complet
Les problèmes de fabrication apparaissent souvent à un moment donné, même si leur cause réelle a commencé plus tôt.
Par exemple, un ensemble de roulement incohérent peut provenir des dimensions de l'extrémité du tube plutôt que de la machine de pressage La variation de soudage peut résulter d'un mauvais positionnement du composant avant que le rouleau n'atteigne le poste de soudage Les problèmes d'installation de l'arbre peuvent commencer par un fraisage ou un rainurage incorrect.
C'est pourquoi chaque étape d'une ligne de production de rouleaux de convoyage doit être connectée via des exigences de processus mesurables.
Au lieu de se demander si chaque machine fonctionne correctement, les fabricants devraient également se demander si la sortie d'une machine fournit la bonne entrée pour la suivante.
C’est cette relation qui transforme des équipements séparés en une chaîne de production contrôlée.
Flux de production typique de rouleaux de convoyeur
Un procédé de fabrication de rouleaux en acier peut être organisé en plusieurs grandes étapes.
| Étape de production | Opération principale | But |
|---|---|---|
| Préparation de matière première | Préparation des tubes et arbres en acier | Établir le matériel de départ |
| Découpe de tubes | Découper les ébauches de la coque du rouleau | Contrôlez la longueur initiale de la coque |
| Usinage d'extrémité de tube | Traiter les deux extrémités du tube | Préparez la zone de logement du roulement |
| Usinage d'arbres | Meules plates ou rainures | Créer des fonctionnalités de montage et d'assemblage |
| Préparation de l'extrémité de l'arbre | Travail à plat, chanfrein, trou central | Établir la géométrie de l'extrémité de l'arbre |
| Ensemble de roulement | Pressage hydraulique double extrémité | Composants liés au roulement de position |
| Soudage à rouleaux | Soudure circonférentielle double extrémité | Rejoindre les composants préparés |
| Inspection | Contrôles dimensionnels et rotatifs | Confirmer la cohérence finale |
Tous les rouleaux ne suivent pas exactement le même itinéraire La séquence de production doit toujours être adaptée à la construction réelle des rouleaux.
Étape 1 : Préparation de tuyaux en acier pour les coques de rouleaux
La coque du rouleau commence comme un tuyau en acier Avant le début de la coupe, la matière première doit être vérifiée par rapport aux spécifications prévues du rouleau.
Les caractéristiques importantes comprennent le diamètre extérieur, l'épaisseur de la paroi, la rectitude, l'état du matériau et la longueur de la matière première.
La variation à ce stade précoce peut affecter chaque processus ultérieur Un tuyau avec une mauvaise rectitude peut être plus difficile à alimenter avec précision et peut également influencer la géométrie de la coque du rouleau fini.
Pour cette raison, l'inspection des matières premières devrait faire partie de la chaîne de production des rouleaux transporteurs plutôt que d'être traitée comme une activité extérieure à la fabrication.
Une fois le matériau approprié préparé, il peut passer à la découpe automatique.
Étape 2 : Découpe automatique des tubes
La découpe du tube établit la longueur initiale de la coque du rouleau.
Dans la gamme d'équipements de traitement de rouleaux existants, le processus de découpe automatique de tubes utilise un contrôle PLC ainsi qu'une servomotrice, des vis à billes et des guides linéaires. La structure de coupe maintient le tube immobile pendant que l'outil de coupe tourne autour de lui.
Cet agencement est utile lorsque de longs tubes d'acier sont divisés en ébauches répétées de coque de rouleau.
Le positionnement automatique de la longueur réduit les mesures manuelles répétées, tandis que le serrage hydraulique ou mécanique maintient le tube stable pendant la coupe.
L'ébauche finie devrait fournir une condition de départ appropriée pour l'opération suivante La longueur, l'état de la face d'extrémité et la formation de bavures devraient donc être inspectés plutôt que de considérer l'opération terminée dès que le tube est séparé.
Pourquoi la précision de la coupe du tube affecte toute la ligne
Une ligne de production de rouleaux de convoyage dépend fortement des références dimensionnelles.
Si les ébauches de tubes varient sensiblement en longueur, l'étape d'usinage à double extrémité reçoit des pièces incohérentes. L'équipement d'usinage peut alors retirer différentes quantités de matériau de chaque coque de rouleau.
Cette variation peut se poursuivre dans l'assemblage et le soudage des roulements.
Pour cette raison, la coupe des tubes doit être évaluée non seulement en fonction de la vitesse de coupe, mais également en fonction de la cohérence avec laquelle elle produit des ébauches qui correspondent aux exigences en aval.
Le premier blanc terminé après un changement de configuration doit être mesuré avec soin, suivi d'une inspection périodique pendant les lots plus longs.
Étape 3 : Usinage de tubes à rouleaux à double extrémité
Après la découpe, les extrémités des tubes peuvent nécessiter un usinage avant de pouvoir installer des composants liés au roulement.
Le tour automatique à double extrémité de rouleau est conçu spécifiquement pour le traitement des extrémités de tuyaux en acier utilisées dans les rouleaux de convoyeur à bande Il utilise un serrage mécanique rapide ainsi que l'alimentation de coupe hydraulique.
Une caractéristique importante de cette structure est que les cylindres d'alimentation gauche et droit peuvent fonctionner de manière synchrone.
Le traitement des deux extrémités au sein d'une configuration de machine réduit la nécessité d'inverser la longue pièce cylindrique et d'établir une nouvelle référence d'usinage pour le deuxième côté.
Ceci est particulièrement utile dans la production de rouleaux discontinus où la même géométrie de tube doit être reproduite à plusieurs reprises.
Pourquoi l'usinage double extrémité prend en charge la cohérence
Un rouleau transporteur contient naturellement des structures correspondantes aux extrémités opposées.
Lorsque ces deux zones sont usinées indépendamment, chaque configuration supplémentaire introduit une autre opportunité de variation de positionnement.
L'usinage double extrémité permet aux deux côtés de rester référencés à la même machine et structure de serrage.
Cela n'élimine pas la nécessité d'une découpe précise ou d'une inspection des pièces, mais cela réduit les manipulations inutiles entre les opérations correspondantes.
Le résultat est une transition plus contrôlée de l’ébauche de tube coupée à la coque de rouleau préparée.
Étape 4 : Préparation de l'arbre à rouleaux
L'arbre du rouleau suit un chemin de fabrication distinct du tube.
Selon la conception du rouleau, l'arbre peut nécessiter des méplats, des méplats traversants, des rainures de circlips, des chanfreins, des faces d'extrémité plates ou des trous centraux.
Ces caractéristiques déterminent la façon dont l'arbre interagit avec les roulements, les composants de retenue, les supports d'installation et le châssis du convoyeur.
Le gamme de machines de fabrication de rouleaux comprend plusieurs machines dédiées à ces opérations de traitement d'arbre plutôt que de s'appuyer sur une machine à usage général pour chaque fonctionnalité.
Cette spécialisation permet d'établir des conditions de procédé autour de la géométrie réelle des arbres de rouleaux transporteurs.
Fraisage à fente plate à double extrémité
Certains arbres à rouleaux nécessitent des surfaces planes aux deux extrémités.
La fraiseuse automatique à fente plate à double extrémité d'arbre à rouleaux est conçue pour cette tâche Sa structure permet l'usinage aux deux extrémités de l'arbre et peut traiter plusieurs surfaces au sein d'une même configuration.
Cela réduit le repositionnement manuel répété de l'arbre.
Pour une ligne de production de rouleaux de transport, une géométrie plate cohérente est importante car ces surfaces peuvent déterminer comment le rouleau fini s'insère dans la structure de support du convoyeur.
Si les méplats correspondants sont positionnés différemment d'un arbre à l'autre, la cohérence de l'installation peut être affectée même lorsque la coque du rouleau elle-même est précise.
Fraisage à plat pour arbres à rouleaux
Une autre exigence du traitement des arbres est l’usinage à plat.
La fraiseuse plate à double extrémité à double extrémité à arbre à rouleaux de convoyeur automatique utilise une structure symétrique à double broche pour traiter les caractéristiques d'arbre correspondantes aux deux extrémités.
Ce type d'opération doit rester distinct de la terminologie générale du fraisage car la machine est conçue autour de longs arbres à rouleaux et de leur géométrie d'extrémité spécifique.
Au sein de la chaîne de production, cette étape n'est sélectionnée que lorsque le dessin au rouleau fini nécessite ce type d'élément d'arbre.
Le but n'est donc pas de traiter chaque arbre de la même manière, mais de faire passer chaque conception de rouleau à travers la séquence d'usinage correcte.
Usinage par rainure de circlips
Certains arbres de rouleaux de convoyage nécessitent des rainures de retenue.
La machine à rainurer les circlips des arbres à rouleaux de convoyeur est un équipement spécialisé pour usiner les rainures de circlips aux deux extrémités des arbres des rouleaux de convoyeur à bande.
La machine peut traiter les rainures correspondantes au sein d'une même configuration, réduisant ainsi les manipulations répétées entre les deux extrémités.
La géométrie et l'emplacement de la rainure doivent correspondre au composant de retenue utilisé plus tard lors de l'assemblage.
Si la position de la rainure varie, la relation de retenue finale peut également varier C'est pourquoi le rainurage de l'arbre doit être traité comme une étape de production de précision plutôt que comme une opération de finition secondaire.
Traitement de la tête plate, du chanfrein et du trou central
Les arbres à rouleaux peuvent également nécessiter une préparation d'extrémité contrôlée avant l'assemblage.
La machine-outil de trou de centre de jeu de chanfrein à tête plate peut compléter l'usinage à tête plate, le chanfreinage et le traitement de trou central aux deux extrémités Elle utilise le contrôle PLC et est conçue pour des diamètres d'arbre d'environ 20 à Φ40 mm et des longueurs de 280 à 2200 mm.
La combinaison de ces opérations permet de maintenir une relation plus cohérente entre les extrémités d'arbre correspondantes.
Le chanfreinage supprime également la géométrie des extrémités pointues, tandis que la surface plane et le trou central créent des références d'usinage utiles en fonction de la conception de l'arbre.
Cette machine ne doit être utilisée que lorsque ces opérations sont requises par les spécifications du rouleau.
Pourquoi le traitement de l'arbre devrait être séparé du traitement des tubes
Le tube et l'arbre du rouleau remplissent différents rôles mécaniques.
Le tube devient la virole extérieure tournante, tandis que l'arbre forme le support central fixe Leurs exigences d'usinage sont donc différentes.
Essayer de traiter les deux composants comme un problème général d’usinage peut rendre la planification des processus moins précise.
Une ligne de production de rouleaux de convoyage fonctionne plus efficacement lorsque les opérations de tubes et les opérations d'arbres sont gérées comme des flux de fabrication séparés avant que les composants ne se rencontrent pendant l'assemblage.
Cela facilite également l'inspection car la variation peut être attribuée soit à la préparation du tube, soit à la préparation de l'arbre.
Étape 5 : Préparation du roulement et du boîtier
Avant l'assemblage final du rouleau, les boîtiers de roulement, les roulements, les joints et les composants associés doivent correspondre à la structure du rouleau sélectionnée.
La géométrie du boîtier doit correspondre au tube et au roulement, tandis que la taille du roulement doit correspondre à l'arbre. Les éléments d'étanchéité doivent également être compatibles avec l'ensemble environnant.
Ces relations doivent être confirmées avant le début du pressage hydraulique.
Une machine d'assemblage automatique ne peut pas corriger les composants qui ne correspondent pas à la géométrie prévue.
Pour cette raison, l’étape de préparation des composants constitue un point de contrôle important au sein de la chaîne de production des rouleaux transporteurs.
Étape 6 : Assemblage de roulement à double extrémité
La machine de roulement de réglage automatique à double extrémité à rouleaux est conçue spécifiquement pour l'assemblage de rouleaux de convoyeur.
La machine utilise un ajustement hydraulique par pression et traite les deux côtés du rouleau au cours du même cycle Le chargement manuel offre une flexibilité pour différentes spécifications de rouleau, tandis que le mouvement de pressage hydraulique standardise l'étape d'assemblage critique.
Le modèle TY-220×2200 prend en charge des diamètres de rouleaux d'environ 76 % de 19 mm et des longueurs de rouleaux de 200 200 mm.
L'écart coaxial indiqué entre les deux broches de pression ne dépasse pas 0,1 mm, illustrant l'importance de l'alignement lors de l'assemblage du rouleau.
Pourquoi la force pressante n’est pas le seul facteur d’assemblage
Le pressage hydraulique fournit la force nécessaire pour positionner les composants, mais la qualité de l'assemblage dépend de beaucoup plus.
Les dimensions du tube entrant, la géométrie de l'arbre, la position du boîtier du roulement, la taille du roulement, l'alignement de la broche, le support de la pièce et l'état du luminaire influencent tous le résultat.
Si la résistance de l'assemblage change soudainement, la première réponse ne doit pas automatiquement être d'augmenter la pression hydraulique.
Les composants entrants doivent d'abord être vérifiés pour déterminer si un changement dimensionnel s'est produit plus tôt dans la chaîne de production.
On évite ainsi que la machine de pressage ne soit utilisée pour compenser la variation de fabrication en amont.
Étape 7 : Soudage des rouleaux de convoyeur
De nombreuses structures de rouleaux en acier nécessitent un soudage circonférentiel après que les composants ont été positionnés.
La machine de soudage à l'arc au dioxyde de carbone à double extrémité à rouleaux est conçue pour les pièces cylindriques et peut souder les deux extrémités au cours du même cycle de production.
La machine utilise le centrage automatique, le serrage pneumatique, la rotation contrôlée et le séquençage basé sur PLC.
Pour les rouleaux de convoyeur, ces caractéristiques aident à maintenir une relation cohérente entre la pièce et les têtes de soudage pendant le traitement des joints correspondants.
Le modèle TH-220×2200 prend en charge des diamètres de pièces d'environ €76 à Φ219 mm et des longueurs de 200 à 2200 mm.
Pourquoi le soudage dépend de la précision en amont
Le soudage ne peut pas corriger de manière fiable un rouleau mal assemblé.
Si l'usinage des extrémités de tubes, la géométrie de l'arbre ou les positions des composants liés au roulement varient, le joint de soudure peut apparaître à un emplacement différent par rapport aux têtes de soudage.
Même lorsque les paramètres de soudage électrique restent identiques, la relation physique entre la machine et la pièce peut changer.
Pour cette raison, le soudage doit être considéré comme l'une des dernières étapes contrôlées dans une chaîne de fabrication plus vaste.
L'usinage stable en amont crée des conditions de soudage stables.
Soudage à gaz dans la fabrication de rouleaux
L'équipement de soudage au rouleau utilise des méthodes de soudage à l'arc sous protection gazeuse.
Dans soudage à l'arc au gaz métallique, 10, un fil-électrode consommable est alimenté en continu tandis que le gaz de protection protège la zone de soudure de lʼatmosphère environnante.
Pour les rouleaux transporteurs cylindriques, la pièce peut tourner tandis que les têtes de soudage restent dans des positions définies.
Cela rend le soudage circonférentiel plus facile à automatiser car la rotation de la pièce crée le chemin de soudage requis.
Les réglages réels du courant, de la rotation, du débit de gaz et du fil doivent correspondre à la procédure de soudage et à la construction du rouleau établies.
Les rouleaux en PEHD nécessitent une branche d'usinage différente
Toutes les lignes de production de rouleaux convoyeurs ne doivent pas suivre le même itinéraire.
Les rouleaux en PEHD nécessitent un processus d'usinage différent des coques de rouleaux en acier classiques.
Le tour cylindrique à rouleaux en PEHD est conçu spécifiquement pour usiner le diamètre extérieur des rouleaux en PEHD. Il utilise une alimentation contrôlée par CNC pendant que la pièce tourne et que l'outil effectue un mouvement axial et radial.
Cet équipement doit donc être compris comme une branche de production distincte au sein d’une capacité de fabrication de rouleaux plus large.
Les fabricants devraient construire la ligne autour du matériau réel du rouleau plutôt que de forcer les conceptions de rouleaux en acier et en polymère à travers des opérations identiques.
Comment équilibrer la capacité des machines sur toute la ligne
Les performances d'une ligne de production de rouleaux convoyeurs dépendent de la relation entre ses étapes.
Si la découpe des tubes produit des ébauches beaucoup plus rapidement que l'usinage par extrémité de tube ne peut les traiter, la matière commence à s'accumuler entre les machines Si l'assemblage des roulements est plus rapide que le soudage, les rouleaux assemblés peuvent attendre avant l'opération suivante.
Augmenter la vitesse d’une machine n’augmente pas nécessairement la puissance totale de la ligne.
Les fabricants doivent donc comparer les temps de cycle effectifs tout au long du processus complet.
Le chargement, le déchargement, le réglage, l'inspection, les modifications d'outillage et les modifications des spécifications de la machine doivent tous être inclus lors de l'évaluation du flux de production.
Éviter les goulots d'étranglement
Un goulot d'étranglement est l'étape de production qui limite la sortie de la séquence de fabrication complète.
Dans la production de rouleaux, cela peut changer en fonction des spécifications produites.
Un rouleau nécessitant un usinage complexe de l'arbre peut exercer plus de pression sur la section de traitement de l'arbre, tandis qu'un autre produit peut être limité par assemblage ou soudage.
Les données de production doivent donc être évaluées par famille de rouleaux plutôt que de supposer qu'une seule machine constitue toujours le goulot d'étranglement.
Le but de l'équilibrage des lignes est de créer un mouvement prévisible entre les processus sans accumulation excessive de pièces inachevées.
Gestion des différentes spécifications de rouleaux
Les fabricants de rouleaux convoyeurs traitent fréquemment plusieurs diamètres, longueurs, configurations d'arbre et structures de roulements.
Une chaîne de production flexible a donc besoin d'une méthode contrôlée pour modifier les spécifications.
Les réglages de la machine, les agencements, les programmes d'arbre, les positions de support, les emplacements des têtes de pressage et les positions de soudage peuvent tous nécessiter un réglage.
Les types de rouleaux fréquemment produits peuvent bénéficier d’enregistrements de configuration documentés.
Au lieu de reconstruire chaque configuration de machine à partir de la mémoire, les opérateurs peuvent revenir à des paramètres préalablement validés, puis vérifier le premier composant terminé avant que le lot ne continue.
Inspection de première pièce après les modifications de configuration
Chaque modification majeure des spécifications doit être suivie d'une inspection supplémentaire.
Pour la coupe des tubes, cela signifie confirmer la longueur finie et l'état de la face d'extrémité Pour l'usinage de l'arbre, la position et les dimensions des caractéristiques doivent être vérifiées Pour l'assemblage, la position du roulement et la symétrie d'inspection de soudage doit confirmer l'emplacement du joint et la continuité visible.
Le processus de première pièce permet d’éviter qu’une configuration incorrecte ne soit répétée sur l’ensemble d’un lot de production.
Une fois le réglage de la machine confirmé, une inspection périodique peut contrôler si le processus reste stable.
Contrôle qualité des bâtiments dans la chaîne de production
Le contrôle de la qualité fonctionne mieux lorsqu'il est réparti dans le processus plutôt que concentré uniquement à la fin.
Si les ébauches de tubes sont vérifiées immédiatement après la coupe, les problèmes de coupe peuvent être corrigés avant que ces pièces n'entrent dans l'usinage final.
Si les dimensions de l'arbre sont vérifiées après fraisage ou rainurage, les arbres inadaptés peuvent être identifiés avant l'assemblage du roulement.
Cette approche facilite également l’analyse des causes profondes.
Lorsqu'un rouleau fini présente un problème, les enregistrements de processus permettent d'identifier quelle étape de fabrication a introduit la variation pour la première fois.
Inspection finale des rouleaux
Un rouleau transporteur terminé peut être évalué par inspection dimensionnelle, rotationnelle et visuelle selon les exigences du produit.
Les caractéristiques importantes peuvent inclure la longueur totale, la géométrie de l'extrémité de l'arbre, la position du composant, l'état de la soudure, la rotation du rouleau et le faux-rond radial.
Le plan d'inspection exact doit correspondre aux spécifications du rouleau et à l'application prévue.
L'inspection finale confirme si la chaîne complète de production de rouleaux de convoyage a réussi à maintenir la géométrie établie à toutes les étapes individuelles.
Il doit donc être considéré comme une validation de l’ensemble du processus plutôt que uniquement de la machine finale.
Pourquoi Runout est un problème de production
Le voile de rouleau peut être influencé par plusieurs processus différents.
La rectitude du tube, l'usinage des extrémités, la position du boîtier du roulement, l'alignement de l'arbre, l'assemblage et le soudage peuvent tous y contribuer.
Cela signifie qu’un écoulement anormal ne doit pas être automatiquement attribué à une seule opération.
Le dépannage doit reculer dans le processus de production pour déterminer où la relation dimensionnelle a changé.
Une chaîne de production bien documentée facilite cette enquête car chaque étape a des résultats mesurables.
Maintenance préventive sur plusieurs machines
Une ligne de production de rouleaux de convoyeur contient plusieurs systèmes mécaniques, hydrauliques, pneumatiques, d'asservissement et de contrôle.
La maintenance doit donc couvrir plus que les outils de coupe.
Les guides linéaires, les vis à billes, les vérins hydrauliques, les systèmes de serrage, les broches de fraisage, les têtes de pressage, les systèmes de rotation de soudage, les composants pneumatiques, les capteurs et les mouvements contrôlés par PLC influencent tous la cohérence de la production.
Les intervalles de maintenance doivent refléter les conditions de fonctionnement et l'utilisation de la machine.
Les changements de son, de vibration, de positionnement, de qualité de coupe, de mouvement hydraulique ou de dimensions finies peuvent fournir des indications précoces selon lesquelles une machine doit être inspectée.
Gestion de l'outillage
Les outils de coupe et d'usinage s'usent progressivement au cours de la production.
Un outil de coupe de tube usé peut augmenter la formation de bavures ou modifier la face finie L'usure de l'outil de fraisage peut affecter la géométrie de l'arbre Les outils de chanfreinage usés peuvent modifier l'état des bords ou la cohérence de l'usinage.
L’état de l’outillage doit donc être surveillé à la fois par le temps de fonctionnement et par l’inspection des pièces.
Le remplacement ou l'ajustement de l'outillage avant l'apparition de changements majeurs de qualité soutient une production plus stable.
Ceci est particulièrement important dans la fabrication par lots car un outil détérioré peut influencer de nombreux composants avant que la variation ne devienne évidente.
Manipulation de pièces entre machines
Le flux de production dépend également de la manière dont les composants passent d’une étape à l’autre.
Les tubes longs, les coques de rouleaux et les arbres doivent être soutenus de manière à éviter des dommages ou des déformations inutiles.
Les surfaces usinées et les caractéristiques préparées de l'arbre doivent également être protégées pendant la manipulation.
Une ligne de production de rouleaux de convoyage peut utiliser un transfert automatique, semi-automatique ou manuel en fonction de l'échelle de fabrication, mais la méthode de manipulation doit préserver l'état dimensionnel établi par l'opération précédente.
Un usinage efficace n’apporte que peu d’avantages si les pièces sont endommagées entre les processus.
Quand l’automatisation est la plus utile
L'automatisation offre le plus grand avantage lorsqu'elle contrôle des processus répétitifs qui ont déjà des entrées stables.
L'alimentation automatique est efficace lorsque les tubes bruts ont des dimensions prévisibles L'usinage à double extrémité fonctionne mieux lorsque les ébauches ont des longueurs de départ constantes Le pressage hydraulique des roulements devient plus répétable lorsque les composants d'accouplement ont des tolérances contrôlées.
Cela illustre un principe important :
L'automatisation ne remplace pas le contrôle du processus Elle reproduit le processus de manière plus cohérente.
Les fabricants doivent donc stabiliser les matériaux, les outils, les luminaires et l’inspection avant de s’attendre à ce que l’automatisation résolve à elle seule les variations de production.
Concevoir une ligne de production de rouleaux de convoyeur autour du produit
Le dessin au rouleau fini doit rester le point de départ de la conception de la ligne.
Les fabricants doivent identifier le matériau du tube, le diamètre extérieur, l'épaisseur de la paroi, la longueur du rouleau, les dimensions de l'arbre, les caractéristiques de l'extrémité de l'arbre, la structure du roulement, la conception du boîtier, le système d'étanchéité, les joints soudés et les exigences.
Les machines requises peuvent alors être sélectionnées en fonction de ces opérations.
Cela évite que des équipements inutiles soient ajoutés simplement parce qu'ils sont couramment associés à la fabrication de rouleaux.
Une chaîne de production doit contenir les processus requis par la famille de rouleaux elle-même.
Les itinéraires à rouleaux en acier et à rouleaux en PEHD doivent être planifiés séparément
Les rouleaux en acier et en PEHD illustrent pourquoi une séquence de production universelle n'est pas appropriée.
Les rouleaux en acier peuvent nécessiter une découpe de tubes, un usinage d'extrémité de tube, un assemblage de boîtier de roulement et un soudage.
Les rouleaux en PEHD peuvent nécessiter un tournage cylindrique du corps du rouleau polymère et différentes considérations d'assemblage.
La configuration de production peut partager certaines ressources de traitement et d'inspection des arbres, mais l'usinage spécifique au matériau doit rester distinct.
La planification séparée de ces itinéraires aide les fabricants à éviter de créer des opérations inutiles.
Améliorer une ligne de production de rouleaux existante
L'amélioration devrait commencer par les données de production plutôt que par l'ajout d'équipement immédiatement.
Les fabricants peuvent examiner où les pièces s'accumulent, quelles étapes nécessitent un réglage répété, où la variation dimensionnelle apparaît pour la première fois et quelles machines créent les interruptions les plus longues lors des modifications des spécifications.
L'amélioration la plus efficace peut être de meilleurs agencements, un matériau en amont plus cohérent, des configurations standardisées, une gestion des outils ou des procédures d'inspection plutôt qu'une machine supplémentaire.
Une fois la limitation réelle identifiée, les modifications d’automatisation ou d’équipement peuvent être appliquées plus précisément.
Intégration de la ligne de production de rouleaux de convoyeur
Une ligne intégrée ne signifie pas nécessairement que chaque machine est physiquement connectée via un transfert automatique.
L'intégration peut également signifier que les machines partagent des références dimensionnelles, des enregistrements de production, des exigences de processus et des normes d'inspection communes.
Par example, l'étape de découpe connaît la longueur d'ébauche requise par l'usinage tube-extrémité Le traitement d'arbre suit les dimensions requises par l'assemblage L'étape de soudage reçoit des rouleaux dont les joints apparaissent en un endroit prévisible.
Cette intégration de processus est ce qui crée la cohérence de fabrication.
Les machines font partie d’un seul système de production car leurs sorties et entrées sont délibérément coordonnées.
Conclusion
Une ligne de production de rouleaux de convoyeur transforme le tube brut, le matériau de l'arbre, les roulements, les boîtiers, les joints et les composants associés en rouleaux finis grâce à une séquence d'opérations de fabrication spécialisées.
Le processus peut inclure la découpe automatique de tubes, l'usinage de tubes à double extrémité, le fraisage d'arbres plats ou à plat, le traitement des rainures de circlips, le chanfreinage d'extrémité d'arbre et la préparation de trous centraux, le réglage hydraulique des roulements, le soudage à double extrémité et l'inspection finale. Les rouleaux en PEHD peuvent suivre une branche d'usinage distincte à l'aide d'un équipement de tournage cylindrique.
L'efficacité de la ligne dépend de la façon dont ces opérations se connectent Une sortie stable d'une machine crée un apport prévisible pour la suivante, tandis que la variation dimensionnelle introduite au début de la production peut se poursuivre par l'assemblage et le soudage.
Pour cette raison, la fabrication réussie de rouleaux devrait se concentrer sur la coordination des processus, l'inspection de première pièce, l'état de l'outillage, l'entretien de la machine, la capacité équilibrée et le contrôle dimensionnel final Une ligne de production de rouleaux de convoyeur bien structurée n'est pas simplement un ensemble de machines est un système de fabrication connecté construit autour de la géométrie du rouleau fini.
FAQ
Quelles machines sont utilisées dans une chaîne de production de rouleaux de convoyage ?
Une ligne de production de rouleaux de convoyage peut comprendre un équipement automatique de coupe de tubes, des machines d'usinage de tubes à double extrémité, un équipement de fraisage et de rainurage à plat d'arbre à rouleaux, des machines de traitement d'extrémité d'arbre, un équipement de réglage hydraulique de roulement, des machines de soudage à rouleaux à double extrémité et des postes d'inspection. La combinaison exacte dépend de la conception du rouleau.
Chaque rouleau transporteur a-t-il besoin du même processus de production ?
N° La voie de fabrication dépend du matériau du rouleau, de la structure du tube, de la géométrie de l'arbre, du boîtier du roulement, du système d'étanchéité et de la conception de l'assemblage Les rouleaux en acier et les rouleaux en PEHD peuvent nécessiter différentes étapes d'usinage, tandis que différentes conceptions d'arbres peuvent nécessiter un fraisage à plat, un traitement à plat, des rainures de circlips ou d'autres caractéristiques.
Pourquoi l'usinage double extrémité est-il utile dans la production de rouleaux ?
Les rouleaux de convoyeur et leurs arbres contiennent souvent des caractéristiques correspondantes aux deux extrémités L'équipement à double extrémité peut traiter ces zones tandis que la pièce reste référencée dans une configuration de machine Cela réduit le repositionnement répété et aide à maintenir une relation plus cohérente entre les extrémités opposées pendant la fabrication par lots.
Comment les fabricants peuvent-ils réduire les variations sur une chaîne de production de rouleaux
La variation peut être réduite en contrôlant les matières premières, en validant la première pièce après les changements de configuration, en surveillant les outils de coupe et d'usinage, en maintenant les agencements et l'alignement de la machine, en inspectant les dimensions après les étapes critiques et en garantissant que chaque processus fournit des composants prévisibles pour l'opération suivante.
Comment planifier une ligne de production de rouleaux convoyeurs ?
La planification doit commencer par le dessin au rouleau fini Les dimensions du tube, les caractéristiques de l'arbre, les roulements, les boîtiers, les joints, les zones soudées, le matériau du rouleau et les exigences d'inspection doivent d'abord être définis Les équipements de coupe, d'usinage, d'assemblage, de soudage et d'inspection nécessaires peuvent ensuite être disposés autour de la voie de production réelle.



 French
 English
 Spanish