

Tabla de contenido
Introducción
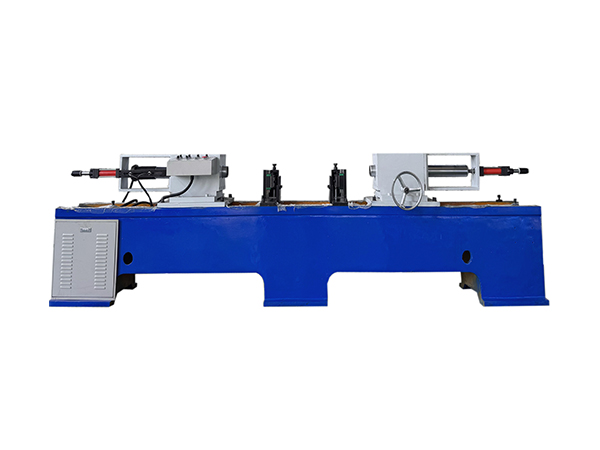
La soldadura automática en la producción de rodillos transportadores no es simplemente una cuestión de reemplazar el movimiento manual del soplete con un mecanismo motorizado. El rodillo es una pieza de trabajo cilíndrica larga con juntas correspondientes en extremos opuestos, por lo que la automatización exitosa depende de la precisión con la que la máquina centra, sujeta, gira, posiciona y suelda el conjunto completo. El mecanizado de tubos aguas arriba y el conjunto de cojinetes también influyen en la geometría presentada a la estación de soldadura.
Para los fabricantes que producen rodillos transportadores en lotes repetidos, estas relaciones hacen que el diseño de la máquina sea especialmente importante. Un sistema adecuado debe mantener una línea central de pieza de trabajo predecible, permitir que ambos extremos se procesen dentro de una configuración coordinada y proporcionar un control estable sobre la rotación, la posición de soldadura, las condiciones de blindaje y la secuenciación de producción.
Por lo tanto, la evaluación de un fabricante de máquinas de soldar automáticas debería centrarse en el proceso de fabricación completo y no en una especificación eléctrica. Las siguientes siete comprobaciones explican los factores técnicos que importan a la hora de seleccionar equipos de soldadura automáticos de doble extremo para la producción de rodillos transportadores.
Verificación 1: ¿La máquina está diseñada para la geometría de rodillos transportadores?
La primera consideración es si el equipo de soldadura realmente está diseñado alrededor de la pieza de trabajo que se fabrica. Los rodillos transportadores tienen una estructura cilíndrica larga, juntas correspondientes en ambos extremos y requisitos dimensionales que difieren de las placas planas o los componentes fabricados irregulares. Una plataforma de soldadura general puede crear una soldadura, pero eso no significa que sus soportes de pieza, sistema de sujeción, mecanismo de rotación y posiciones de antorcha estén optimizados para la producción de rodillos.
El existente máquina automática de soldadura de rodillos de doble extremo está diseñado alrededor de piezas de trabajo cilíndricas y proporciona centrado automático, sujeción neumática, rotación controlada y soldadura simultánea en ambos extremos. Esta estructura permite a la máquina establecer una referencia mecánica común antes de que comience el ciclo de soldadura.
Para los fabricantes de rodillos transportadores, este enfoque de pieza de trabajo dedicada es importante porque el objetivo no es simplemente completar una junta. La máquina debe preservar la relación entre el tubo del rodillo, el eje, los componentes relacionados con los rodamientos y las áreas soldadas correspondientes durante toda la producción repetitiva.
Verificación 2: ¿Se pueden soldar ambos extremos de rodillos en una sola configuración?
Un rodillo transportador normalmente contiene características de ensamblaje similares en ambos extremos. Si cada lado se suelda de forma independiente, la pieza de trabajo debe reposicionarse o invertirse, creando una configuración adicional entre las operaciones correspondientes. Cada configuración adicional introduce otra oportunidad de variación en el centrado, la sujeción, la posición del soplete y la ubicación de la junta.
Una estructura de soldadura automática de doble extremo procesa ambos lados mientras el rodillo permanece dentro de la misma referencia de la máquina. Una vez centrada y asegurada la pieza de trabajo, las dos posiciones de soldadura pueden operar durante el mismo ciclo de producción. Esto reduce el manejo innecesario y ayuda a mantener una relación más consistente entre juntas opuestas.
El beneficio se vuelve particularmente claro en la producción por lotes. En lugar de recrear repetidamente dos configuraciones separadas para cada rodillo, la máquina establece un proceso coordinado que se puede reproducir en múltiples piezas de trabajo de la misma especificación.
Por qué la soldadura simultánea requiere un ensamblaje ascendente preciso
La soldadura de doble extremo funciona de manera más efectiva cuando los componentes que ingresan a la máquina ya se han colocado de manera consistente. Si una carcasa de rodamiento u otro componente soldado se asienta en una ubicación diferente de un rodillo a otro, la junta de soldadura también aparecerá en una posición diferente con respecto al soplete.
Esto significa que la soldadura automática no puede compensar de manera confiable la variación dimensional creada anteriormente en la producción. El corte de tubos, el mecanizado de extremos de tubos, la preparación del eje, el ajuste de los cojinetes y el ensamblaje de los componentes contribuyen a la geometría presentada a la máquina de soldar.
Por lo tanto, un fabricante de máquinas de soldar automáticas técnicamente capaz debería comprender el proceso de fabricación de rodillos ascendentes. El equipo de soldadura funciona mejor cuando recibe componentes que ya han sido mecanizados y ensamblados alrededor de referencias dimensionales estables.
Verificación 3: ¿Cómo funciona el centrado automático?
El centrado determina la relación entre la pieza de trabajo cilíndrica y el eje de rotación de la máquina. Si el rodillo está notablemente descentrado, la distancia entre el soplete de soldadura y la junta puede cambiar a medida que gira la pieza de trabajo, incluso cuando los parámetros de soldadura permanecen sin cambios.
El centrado automático ayuda a establecer una condición inicial repetible antes de comenzar la sujeción y la soldadura. El rodillo se coloca de acuerdo con la línea central de la máquina, después de lo cual el sistema de sujeción asegura esa relación durante el resto del ciclo.
Esto reduce la dependencia de ajustes manuales repetidos y es especialmente útil cuando se fabrica continuamente la misma especificación de rodillo. La máquina no necesita redescubrir el eje de la pieza de trabajo a través del criterio del operador antes de cada soldadura.
La precisión del centrado aún debe estar respaldada por componentes fabricados correctamente. Un eje doblado, un tubo deformado o un rodillo mal ensamblado no pueden corregirse simplemente mediante un mecanismo de centrado automático.
Comprobación 4: ¿El sistema de sujeción es adecuado para piezas de trabajo cilíndricas?
Después del centrado, el rodillo debe permanecer estable mientras se realiza la rotación y la soldadura. El mecanismo de sujeción debe asegurar la pieza de trabajo sin interferir con su movimiento previsto ni cambiar la línea central establecida.
El actual equipo de soldadura de doble extremo utiliza sujeción neumática. Esto proporciona un método repetible para sujetar el rodillo antes de que comience el ciclo de soldadura y soltarlo después de que se hayan completado ambos extremos.
Las superficies de sujeción, los actuadores, el suministro de aire y los mecanismos de ajuste deben permanecer en condiciones adecuadas porque el desgaste o la contaminación gradual pueden cambiar la posición del rodillo. Incluso un pequeño cambio en la etapa de sujeción puede influir en la distancia entre la antorcha y la junta una vez que la pieza de trabajo comienza a girar.
Por esta razón, la sujeción debe evaluarse como parte de la precisión de la soldadura y no como una conveniencia de carga separada.
Verificación 5: ¿Puede el sistema de rotación mantener una soldadura circunferencial estable?
La soldadura circunferencial con rodillos depende del movimiento relativo controlado entre la junta y el soplete de soldadura. En lugar de mover el soplete alrededor de toda la circunferencia, la máquina puede girar la pieza de trabajo cilíndrica mientras los cabezales de soldadura permanecen en posiciones definidas.
La configuración TH-220×2200 proporciona una rotación de soldadura ajustable de aproximadamente 0 a 10 rpm. La condición operativa adecuada depende del diámetro del rodillo, la geometría de la junta, la corriente de soldadura, la alimentación del alambre, las condiciones de blindaje y el procedimiento de soldadura establecido.
La rotación estable es importante porque la velocidad irregular de la pieza de trabajo cambia la relación de recorrido entre el arco y la junta. Incluso si los ajustes de corriente y alambre permanecen sin cambios, la rotación inconsistente puede alterar la cantidad de energía de soldadura aplicada en una sección determinada de la circunferencia.
Por lo tanto, un fabricante de máquinas de soldar automáticas debería tratar el sistema rotacional como una parte central del control de soldadura y no simplemente como un dispositivo de posicionamiento de la pieza de trabajo.
Rotación coincidente con el diámetro del rodillo
Un rodillo más pequeño y un rodillo más grande tienen diferentes circunferencias, por lo que se debe considerar la velocidad de rotación junto con la condición de recorrido de soldadura requerida. El objetivo es mantener una relación adecuada entre el movimiento de la pieza de trabajo y el proceso de soldadura cuando la junta pasa por debajo del soplete.
El TH-220×2200 soporta diámetros de pieza de trabajo de aproximadamente <76 a <219 mm. Este rango significa que la misma máquina puede procesar varios tamaños de rodillos transportadores comunes, pero es posible que sea necesario ajustar los ajustes de producción cuando el diámetro cambia significativamente.
Una configuración validada para cada especificación de rodillo producida con frecuencia puede ayudar a que estas transiciones sean más repetibles. El primer rodillo completo después de un cambio debe inspeccionarse antes de que continúe el lote restante.
Verificación 6: ¿El sistema de soldadura admite el proceso requerido?
El equipo utiliza métodos de soldadura por arco blindado con gas apropiados para piezas de trabajo cilíndricas de acero. Dependiendo del proceso establecido, se pueden utilizar combinaciones de gas de protección y soldadura de CO2 con alambre con núcleo fundente.
En soldadura por arco metálico a gas, un electrodo consumible alimentado continuamente forma la soldadura mientras que el gas protector protege el arco y el metal fundido de la contaminación atmosférica. La maquinaria automática puede coordinar este proceso de soldadura con rotación controlada de la pieza de trabajo, sujeción y posición del soplete.
El TH-220×2200 enumera un rango de corriente de soldadura de aproximadamente 60-350 A y un flujo de gas de blindaje de aproximadamente 10-25 L/min. Estos valores describen la capacidad disponible de la máquina en lugar de configuraciones universales. Los parámetros operativos reales deben establecerse de acuerdo con el material del rodillo, el diseño de la junta, el alambre, el sistema de blindaje y la geometría de soldadura requerida.
Por lo tanto, un fabricante debe proporcionar flexibilidad al equipo reconociendo al mismo tiempo que el procedimiento de soldadura aún debe adaptarse a la pieza de trabajo real.
La estabilidad del blindaje es importante durante la soldadura automática
El gas de blindaje debe llegar a la zona de soldadura de manera constante durante toda la rotación del rodillo. Las restricciones, fugas, regulación inestable o posición incorrecta del soplete pueden cambiar la protección que rodea la soldadura fundida incluso cuando otros parámetros de la máquina permanecen sin cambios.
Por lo tanto, las líneas de gas, las conexiones, los reguladores y los componentes de suministro deben incluirse en la inspección rutinaria de la máquina. Los operadores también deben monitorear si los cambios en la apariencia de la soldadura se corresponden con cambios en el suministro de gas o en el flujo de aire circundante.
La soldadura automática mejora la repetibilidad sólo cuando todas las entradas del proceso permanecen controladas. La rotación estable y la secuenciación del PLC no pueden compensar un entorno de blindaje inconsistente.
Verificación 7: ¿El control PLC coordina todo el ciclo de soldadura?
Un ciclo de soldadura automático contiene varios pasos dependientes. El rodillo debe cargarse, centrarse, sujetarse, colocarse, girarse, soldarse, detenerse, soltarse y retirarse en la secuencia correcta. Si una acción ocurre en el momento equivocado, el proceso puede volverse inestable incluso si la propia fuente de energía de soldadura funciona correctamente.
El control PLC coordina estas funciones de la máquina según una secuencia definida. En comparación con depender de operaciones manuales separadas, esto permite que los rodillos repetidos sigan la misma lógica de producción básica durante todo el lote.
El más amplio gama de maquinaria para la fabricación de rodillos también utiliza equipos dedicados para corte de tubos, procesamiento de ejes, ajuste de rodamientos y etapas relacionadas. Coordinar estas operaciones en torno a ciclos de máquina repetibles crea una ruta de fabricación más estable desde la materia prima hasta el rodillo completo.
Por lo tanto, el control de PLC debe evaluarse como parte de la integración del proceso y no sólo como una característica eléctrica.
Los parámetros técnicos deben coincidir con la gama real de rodillos
La selección de la máquina debe comenzar con las familias de rodillos que realmente se producirán. El diámetro, la longitud, la posición de la unión, el material, la geometría de los componentes soldados y la secuencia de producción esperada influyen en si el rango de trabajo de la máquina es adecuado.
| Artículo técnico | Referencia TH-220×2200 | Relevancia de la fabricación |
|---|---|---|
| Diámetro de la pieza de trabajo | ^76-219 mm | Cubre múltiples diámetros de rodillos |
| Longitud de la pieza de trabajo | 200-2200 mm | Soporta rodillos cortos y largos |
| Altura del centro de la máquina | 850 milímetros | Establece referencia de pieza de trabajo |
| Corriente de soldadura | 60-350 A | Admite ajuste de proceso |
| Flujo de gas de blindaje | 10-25 L/min | Soporta soldadura protegida por gas |
| Velocidad de rotación | 0-10 rpm | Permite control circunferencial |
| Capacidad nominal | 50 KVA | Soporta sistema de soldadura |
| Reprimición | Neumático | Asegure la pieza de trabajo cilíndrica |
| Control | Basado en PLC | Coordina el ciclo automático |
Estos parámetros deben revisarse juntos porque ningún valor determina si la máquina se ajusta a un programa de producción de rodillos.
Por qué es importante la longitud de la pieza de trabajo
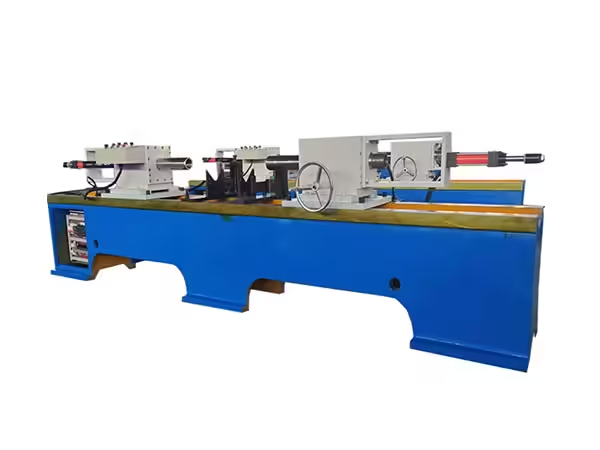
Los rodillos largos necesitan un soporte estable durante toda la soldadura. Si la pieza de trabajo se hunde o se desplaza entre los puntos de soporte, la posición de la junta puede moverse con respecto a los cabezales de soldadura incluso cuando la línea central de la máquina es correcta.
El TH-220×2200 tiene capacidad para piezas de trabajo de aproximadamente 200 a 2200 mm, lo que significa que las condiciones de soporte deben funcionar en una gama relativamente amplia de longitudes de rodillos.
Cuando la producción cambia de un rodillo corto a un componente mucho más largo, la posición de soporte y la ubicación del cabezal de soldadura deben verificarse como parte de la configuración. El objetivo es mantener estable el eje del rodillo durante toda la rotación en lugar de simplemente colocar la pieza de trabajo entre los extremos de la máquina.
Por qué la corriente de soldadura no es la única variable de calidad
La corriente de soldadura es importante, pero representa sólo una parte del proceso general. La alimentación del cable, el voltaje, el gas protector, la velocidad de rotación, la posición del soplete, la geometría de la junta, la limpieza de la pieza de trabajo y la alineación de los componentes contribuyen a la soldadura terminada.
El aumento de la corriente no resuelve un problema de posición de las juntas causado por un mal montaje, ni el cambio de la velocidad de rotación corrige un sistema de blindaje contaminado. Por lo tanto, la solución de problemas debe seguir la secuencia de producción real en lugar de ajustar un parámetro eléctrico cada vez que cambia la apariencia de la soldadura.
Un fabricante de máquinas de soldar automáticas con un sólido conocimiento del proceso debería poder conectar el movimiento de la máquina con las condiciones de soldadura y la geometría de la pieza de trabajo.
Integración con el ajuste del rodamiento
En muchas rutas de fabricación de rodillos, el montaje relacionado con los rodamientos se produce antes de la soldadura final. La etapa de prensado determina dónde se ubican los componentes en relación con el tubo y el eje del rodillo, lo que significa que su consistencia dimensional afecta directamente a la junta de soldadura.
Si los componentes opuestos se colocan de manera diferente durante el ajuste del rodamiento, la máquina de soldadura de doble extremo recibe una pieza de trabajo cuyas uniones izquierda y derecha ya no coinciden con la configuración validada. El equipo de soldadura puede continuar siguiendo el programa correcto mientras la propia pieza de trabajo haya cambiado.
Esta conexión explica por qué la producción automatizada debe considerarse en varias etapas. El conjunto de cojinetes estables crea condiciones de soldadura más predecibles, mientras que la soldadura estable preserva la geometría establecida aguas arriba.
Integración con mecanizado de extremo de tubo
El tubo de rodillo también pasa por las etapas de mecanizado antes de soldar. La longitud del corte, la geometría de la cara final, la preparación del asiento del rodamiento y la posición de los componentes influyen en la ubicación final de la junta.
El mecanizado constante de tubos de doble extremo ayuda a garantizar que las estructuras correspondientes en ambos extremos mantengan una relación predecible. La máquina de soldar puede entonces colocar sus dos cabezales de acuerdo con una geometría de pieza de trabajo estable en lugar de compensar las diferencias creadas anteriormente.
Para la producción por lotes, esta conexión de proceso se convierte en una de las razones más importantes para utilizar maquinaria dedicada a la fabricación de rodillos. Cada etapa crea la condición de referencia necesaria para la siguiente.
Verificación de la primera pieza después de un cambio de configuración
Cuando el diámetro, la longitud, la posición de la junta, el cable, la condición del blindaje u otros cambios significativos en los parámetros del proceso, la primera pieza de trabajo terminada debe recibir una inspección adicional.
El operador puede verificar la ubicación de la junta, la consistencia visible de la soldadura, la correspondencia entre ambos extremos, el comportamiento de rotación y cualquier requisito dimensional relevante para el rodillo final. Esto confirma si la nueva configuración produce el resultado deseado antes de que se repitan las mismas condiciones en un lote más grande.
La verificación de la primera pieza es especialmente útil en la producción automática porque la automatización puede reproducir configuraciones correctas e incorrectas con la misma coherencia. Validar la configuración antes del funcionamiento continuo evita que se multiplique un error.
Comprobación de la coherencia de la soldadura izquierda y derecha
Los equipos de doble extremo proporcionan una ventaja de diagnóstico útil porque se producen dos soldaduras correspondientes en la misma pieza de trabajo dentro de un ciclo de máquina. Por lo tanto, su estado se puede comparar directamente.
Si un lado difiere repetidamente del otro, los técnicos deben examinar la posición del soplete, el suministro de cables, el gas protector, la sujeción, la alineación de la pieza de trabajo, el ajuste del cabezal de soldadura y la geometría de los componentes en el lado afectado.
Una diferencia recurrente es más informativa que una variación aislada. Puede indicar que un lado de la máquina o la posición de un componente aguas arriba requiere atención.
Esta comparación de izquierda a derecha debería formar parte del seguimiento rutinario de la producción.
Diagnóstico de soldaduras circunferenciales irregulares
Cuando la apariencia de la soldadura cambia alrededor de la circunferencia, el sistema rotacional debe incluirse en la solución de problemas. La velocidad irregular, el descentramiento de la pieza de trabajo, el posicionamiento descentrado, la sujeción inestable o el cambio de la distancia del soplete pueden alterar las condiciones a medida que gira el rodillo.
Los técnicos primero deben determinar si la variación ocurre en la misma posición de rotación en rodillos repetidos. Una ubicación consistente puede apuntar hacia la geometría de la pieza de trabajo o la alineación de la máquina, mientras que la variación aleatoria puede sugerir otra entrada del proceso.
Este enfoque estructurado reduce los cambios innecesarios de parámetros y facilita separar los problemas del proceso de soldadura de los problemas de posicionamiento mecánico.
Diagnóstico del descentramiento de la pieza de trabajo durante la soldadura
Desviación visible significa que la superficie exterior o la junta soldada no sigue una trayectoria circular estable alrededor del eje de la máquina. La causa puede originarse en el propio rodillo, el proceso de montaje aguas arriba, las condiciones de centrado, sujeción o soporte.
No se debe asumir automáticamente la responsabilidad de la máquina de soldar. Primero se debe verificar la rectitud del tubo, la alineación de los componentes y la geometría del conjunto relacionada con los rodamientos del rodillo antes de cambiar la configuración de la máquina.
Si varias piezas de trabajo fabricadas correctamente muestran el mismo patrón de descentramiento sólo después de cargarlas en la máquina, es posible que el sistema de centrado, soportes o sujeción requiera una inspección más cercana.
Mantenimiento del Sistema de Rotación
Los componentes de accionamiento y rotación deben mantener un movimiento predecible durante ciclos de soldadura repetidos. El desgaste mecánico, la holgura, la contaminación o el comportamiento irregular del accionamiento pueden influir gradualmente en la consistencia circunferencial.
La inspección de rutina debe considerar cojinetes, componentes de transmisión, superficies de soporte, sujeción y cualquier mecanismo involucrado en la rotación de la pieza de trabajo. Se deben investigar los cambios en el sonido o la vibración antes de que produzcan un cambio visible en la calidad de la soldadura.
El mantenimiento preventivo es particularmente útil en la soldadura automática porque se pueden repetir pequeños cambios mecánicos en muchas piezas de trabajo antes de que se vuelvan lo suficientemente graves como para detener la producción.
Mantenimiento de Sujeción Neumática
La sujeción neumática necesita una presión confiable y un contacto mecánico estable con la pieza de trabajo. Las fugas de aire, las superficies de sujeción desgastadas, los puntos de ajuste sueltos o la contaminación pueden alterar la forma en que se sujeta el rodillo.
Por lo tanto, las abrazaderas deben inspeccionarse junto con líneas de aire, válvulas, actuadores y superficies de contacto con piezas de trabajo. Su movimiento debe permanecer suave y predecible durante ciclos de producción repetidos.
Debido a que la sujeción establece la posición física del rodillo antes de soldar, el mantenimiento en esta área apoya directamente el centrado y la alineación del soplete.
Mantenimiento de cabezales de soldadura y alimentación por cable
Los cabezales de soldadura deben mantener su posición prevista con respecto a la junta de rodillos. La holgura mecánica o el ajuste incorrecto pueden cambiar gradualmente esta relación incluso cuando el programa de control permanece sin cambios.
La alimentación de alambre también debe permanecer estable porque la entrega irregular cambia el proceso de soldadura en sí. Por lo tanto, los componentes de alimentación y los consumibles deben comprobarse según el equipo y el procedimiento de soldadura establecido.
El mantenimiento debe combinar la inspección de la máquina con la observación de las soldaduras terminadas. Los cambios en la apariencia pueden proporcionar información temprana sobre las condiciones mecánicas o consumibles que están comenzando a derivar.
Por qué es importante la rigidez de las máquinas
Una máquina de soldar de doble extremo necesita mantener la relación entre los soportes de la pieza de trabajo, el sistema de sujeción, el eje de rotación y los cabezales de soldadura mientras gira el rodillo. El movimiento estructural o los componentes sueltos de la máquina pueden cambiar esta geometría durante la operación.
Por lo tanto, la rigidez de la máquina es importante aunque la soldadura elimina menos material que un proceso de corte o fresado. El objetivo es mantener estable la posición relativa de la pieza de trabajo y los sopletes en toda la circunferencia.
Las piezas de trabajo largas hacen que esta relación sea particularmente importante porque pequeños cambios posicionales pueden volverse más visibles en toda la longitud del rodillo.
La producción por lotes requiere cambios repetibles
Los fabricantes de rodillos suelen producir varios diámetros y longitudes utilizando el mismo equipo. Cada cambio puede afectar los soportes, las posiciones de los cabezales, el ajuste de la sujeción, los ajustes de rotación y los parámetros de soldadura.
La información de configuración documentada ayuda a los operadores a volver a condiciones validadas cuando vuelve a aparecer una especificación de rodillo producida con frecuencia. Esto puede incluir posiciones mecánicas así como parámetros de soldadura establecidos.
Los cambios repetibles reducen la dependencia del ajuste de prueba y permiten que la inspección de la primera pieza se centre en confirmar la configuración en lugar de reconstruir el proceso desde el principio.
Evaluar al Fabricante por Conocimiento del Proceso
Un fabricante sólido de máquinas de soldar automáticas debe comprender la diferencia entre simplemente suministrar una fuente de energía de soldadura y diseñar una máquina alrededor de una pieza de trabajo industrial repetitiva.
Para la producción de rodillos transportadores, el fabricante debería poder discutir el centrado, la soldadura simultánea de doble extremo, la sujeción neumática, la rotación de la pieza de trabajo, la secuenciación PLC, las dimensiones de los rodillos, las condiciones de blindaje y la integración con los procesos de fijación de rodamientos y mecanizado de tubos.
Este conocimiento del proceso es importante porque el rendimiento de la máquina depende de cómo interactúan estos sistemas. La mejor solución técnica es aquella que se ajuste a la ruta real de producción de rodillos en lugar de agregar automatización sin considerar la fabricación ascendente y descendente.
Evite expandir la máquina más allá de su aplicación real
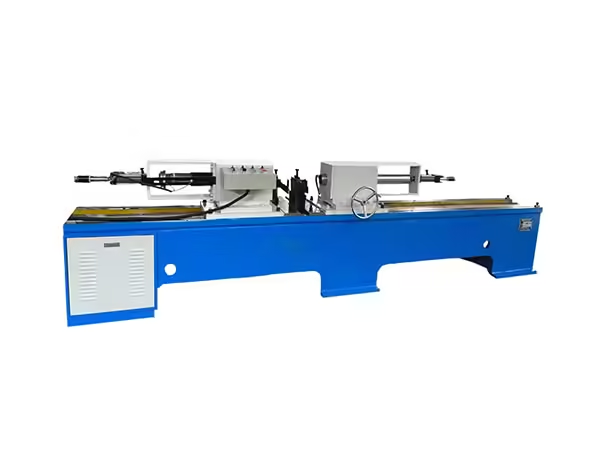
La soldadura automática es un término industrial amplio, pero el equipo siempre debe evaluarse según su diseño real. La máquina que se analiza aquí es un sistema de soldadura blindado por gas de doble extremo para piezas de trabajo cilíndricas, como rodillos transportadores y componentes relacionados.
No debe tratarse como un sistema de soldadura láser, una celda robótica de múltiples ejes o una plataforma de soldadura de chapa metálica no relacionada. Esos procesos utilizan diferentes estructuras de máquinas y resuelven diferentes tareas de fabricación.
Mantener la aplicación precisa es importante tanto para la selección de equipos como para la planificación de la producción. Los fabricantes de rodillos transportadores necesitan maquinaria diseñada en torno a la geometría que realmente procesan en lugar de una etiqueta de soldadura amplia.
Conclusión
La evaluación de un fabricante de máquinas de soldar automáticas para la producción de rodillos transportadores requiere atención a mucho más que a la corriente de soldadura. La máquina necesita centrar piezas de trabajo cilíndricas largas, asegurarlas de manera confiable, girarlas en condiciones controladas, colocar dos cabezales de soldadura con precisión y coordinar el ciclo completo a través de un sistema de control estable.
La soldadura simultánea de doble extremo es particularmente adecuada para rodillos transportadores porque las juntas correspondientes se pueden procesar mientras la pieza de trabajo permanece dentro de una configuración de máquina. El centrado automático, la sujeción neumática, la secuenciación PLC, la rotación ajustable y la soldadura protegida por gas crean entonces un marco repetible para la fabricación por lotes.
Los resultados de producción más sólidos se obtienen cuando la soldadura se integra con los procesos anteriores. El mecanizado constante de tubos y el ensamblaje de rodamientos proporcionan juntas predecibles, mientras que la verificación de la primera pieza y el mantenimiento de rutina ayudan a preservar esa condición durante tiradas de producción más largas.
Por esta razón, una máquina de soldar automática debe evaluarse como parte del proceso completo de fabricación del rodillo transportador y no como una estación de soldadura aislada.
Preguntas frecuentes
¿Qué se debe comprobar al evaluar un fabricante de máquinas de soldar automáticas?
La evaluación debe incluir la gama de piezas de trabajo, el centrado automático, la capacidad de soldadura de doble extremo, la sujeción neumática, el control rotacional, la compatibilidad del proceso de soldadura, la secuenciación PLC, la rigidez de la máquina, la accesibilidad al mantenimiento y la integración con el mecanizado y ensamblaje de rodillos aguas arriba. Estos factores determinan si el equipo se adapta a la producción repetitiva de piezas de trabajo cilíndricas.
¿por qué es útil la soldadura automática de doble extremo para rodillos transportadores?
Los rodillos transportadores normalmente tienen las correspondientes uniones soldadas en extremos opuestos. El equipo de doble extremo permite procesar ambos lados mientras el rodillo permanece dentro de una configuración de máquina, lo que reduce el reposicionamiento repetido y ayuda a mantener una relación mecánica más consistente entre las dos ubicaciones de soldadura durante la producción por lotes.
¿qué gama de piezas soporta la máquina de soldar TH-220×2200?
La configuración TH-220×2200 admite piezas de trabajo cilíndricas con diámetros de aproximadamente <76-219 mm y longitudes de 200 a 2200 mm. Su rango de corriente de soldadura indicado es de 60-350 A, el flujo de gas de protección es de 10-25 L/min y la rotación de la pieza de trabajo se puede ajustar dentro de aproximadamente 0-10 rpm.
¿por qué es importante el centrado automático en la soldadura de rodillos?
El centrado automático establece el rodillo en relación con el eje de rotación de la máquina antes de comenzar la sujeción y la soldadura. Esto ayuda a mantener la junta circunferencial en una relación más predecible con los cabezales de soldadura a medida que gira el rodillo, lo que reduce la dependencia de la alineación manual repetida entre piezas de trabajo sucesivas.
¿cómo afecta el montaje de rodillos aguas arriba a la soldadura automática
El mecanizado de tubos y el ensamblaje relacionado con rodamientos determinan dónde se ubican los componentes soldados en relación con el eje del rodillo. Si esas dimensiones varían, la junta de soldadura también se mueve incluso cuando la máquina de soldar mantiene los mismos ajustes. Por lo tanto, el procesamiento ascendente estable proporciona la geometría predecible de la pieza de trabajo necesaria para una soldadura automática consistente.



 Spanish
 English
 French